CN210132752U - 一种可快速更换模具的热成型装置 - Google Patents
一种可快速更换模具的热成型装置 Download PDFInfo
- Publication number
- CN210132752U CN210132752U CN201920711975.3U CN201920711975U CN210132752U CN 210132752 U CN210132752 U CN 210132752U CN 201920711975 U CN201920711975 U CN 201920711975U CN 210132752 U CN210132752 U CN 210132752U
- Authority
- CN
- China
- Prior art keywords
- guide wheel
- roller
- upper die
- guide
- die
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 238000003856 thermoforming Methods 0.000 title claims description 14
- 230000007246 mechanism Effects 0.000 claims abstract description 54
- 230000006835 compression Effects 0.000 claims description 9
- 238000007906 compression Methods 0.000 claims description 9
- 238000005192 partition Methods 0.000 claims description 7
- 238000005096 rolling process Methods 0.000 claims description 4
- 230000008859 change Effects 0.000 abstract description 5
- 238000009434 installation Methods 0.000 abstract description 5
- 230000003028 elevating effect Effects 0.000 description 3
- 206010063659 Aversion Diseases 0.000 description 2
- 230000008901 benefit Effects 0.000 description 2
- 230000006978 adaptation Effects 0.000 description 1
- 238000007792 addition Methods 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 238000006467 substitution reaction Methods 0.000 description 1
- 230000007704 transition Effects 0.000 description 1
Images


Landscapes
- Moulds For Moulding Plastics Or The Like (AREA)
Abstract
一种可快速更换模具的热成型装置,包括上模台、上模具、下模台、下模具、左导轮组、右导轮组、上锁模机构、撑模滚轴、滚轴升降机构和下锁模机构;左导轮组、右导轮组安装在上模台侧壁上;上模具悬挂在各个左导轮组、右导轮组上;上锁模机构设置在上模台与上模具之间;下模台上开设沿左右方向延伸的滚轴槽,撑模滚轴、滚轴升降机构均设置在滚轴槽中,下锁模机构设置在下模台与下模具之间。通过设置供上模具推入/推出的左导轮组、右导轮组,以及供下模具推入/推出的可升降撑模滚轴,再由上锁模机构、下锁模机构对上模具、下模具进行锁紧或解锁,上模具、下模具的安装拆卸只要推入推出即可,模具的更换更加快速,更加简单方便。
Description
技术领域
本实用新型涉及一种热成型装置,尤其涉及一种可快速更换模具的热成型装置。
背景技术
当要生产不同形状、规格的塑料制品时,需要对热成型装置上的模具作相应的更换,由于模具比较笨重,一般三四名工人都难以搬运,因此,在更换模具时,需要用铲车将模具送到热成型装置的上模台与下模台之间,再进行锁紧,模具的安装、拆卸都比较麻烦和费力。
另外,由于生产车间的空间限制,在热成型机旁边一般都没有预留足够的空间供铲车进出和操作,这也造成模具更换的困难,往往又需要回到人工搬运上。
发明内容
本实用新型要解决的技术问题是提供一种可快速更换模具的热成型装置,这种可快速更换模具的热成型装置能够快速更换模具,并且更换模具更加简单方便。采用的技术方案如下:
一种可快速更换模具的热成型装置,包括上模台、上模具、下模台和下模具,其特征是:还包括至少一个左导轮组、至少一个右导轮组、上锁模机构、至少两个撑模滚轴、至少两个滚轴升降机构和下锁模机构;各个左导轮组安装在所述上模台的左侧壁上,各个右导轮组安装在上模台的右侧壁上,左导轮组与右导轮组一一对应;所述上模具的左边沿、右边沿分别悬挂在各个左导轮组、右导轮组上;上锁模机构设置在上模台与上模具之间;所述下模台上开设有至少两条沿左右方向延伸的滚轴槽,各个撑模滚轴、滚轴升降机构均处于相应的滚轴槽中,撑模滚轴沿滚轴槽的长度方向设置,撑模滚轴的两端可转动安装在滚轴升降机构的动力输出端上;下锁模机构设置在所述下模台与下模具之间。
当需要安装上模具时,只要将上模具抬升到左导轮组、右导轮组所在高度位置,然后将上模具的边缘悬挂在左导轮组、右导轮组上,就可以将上模具沿左导轮组、右导轮组自前至后推入到上模台下方,再由上锁模机构将上模具锁紧在上模台上,当要拆卸上模具时,上锁模机构解锁上模具,就可以将上模具沿左导轮组、右导轮组推出到上模台下方外面;下模具的安装、拆卸与上模具类似,所不同的是要将下模具推入/推出下模台上方时,滚轴升降机构驱动撑膜滚轴上升对下模具进行支撑,当要将下模具锁紧在下模台上时,滚轴升降机构驱动撑膜滚轴下降到下模台表面之下,使下锁模机构能够将下模具紧贴锁紧在下模台上。上模具、下模具的安装只要推入然后进行锁紧,上模具、下模具的拆卸只要解锁然后推出即可,模具的更换更加快速,更加简单方便。
作为本实用新型的优选方案,所述左导轮组、右导轮组均包括导轮架和至少一个滚轮,滚轮可转动安装在导轮架上,导轮架安装在所述上模台上。
作为本实用新型进一步的优选方案,所述上模具的左侧壁开设有左导向槽,所述左导轮组的滚轮处于左导向槽中,所述上模具的右侧壁开设有右导向槽,所述右导轮组的滚轮处于右导向槽中;所述导轮架包括支撑架和至少两条导向杆,支撑架连接在各条导向杆的下端,所述上模台上设有至少两个导向套/导向孔,各条导向杆分别处于相应的导向套/导向孔中,各条导向杆的上端均设有阻挡块,各个所述滚轮安装在支撑架上。
作为本实用新型的优选方案,所述上模具、下模具均设有至少两条沿左右方向延伸的锁模凹槽,锁模凹槽的槽口宽度小于锁模凹槽的槽腔宽度;所述上锁模机构、下锁模机构均包括锁模气缸、拉杆和夹拉头,夹拉头的宽度小于锁模凹槽的槽腔宽度,夹拉头的宽度大于锁模凹槽的槽口宽度,拉杆的一端与锁模气缸的活塞杆连接,夹拉头处于锁模凹槽中并与拉杆的另一端连接。通过锁模气缸的活塞杆伸出或缩回,实现夹拉头对上模具、下模具的解锁或锁紧,结构简单,操作方便。
作为本实用新型进一步的优选方案,所述上锁模机构、下锁模机构均还包括轴套法兰、限位轴套和压缩弹簧;轴套法兰安装在所述锁模气缸的缸体左端;限位轴套安装在轴套法兰上,并且限位轴套套接在所述拉杆外面;拉杆上设有限位环,压缩弹簧套接在拉杆外面并且处于轴套法兰与限位环之间。
作为本实用新型进一步的优选方案,所述锁模气缸为多级气缸。
作为本实用新型更进一步的优选方案,所述多级气缸包括缸体、活塞杆、至少一块隔板和至少两个活塞;各个隔板安装在缸体的内腔中并将缸体的内腔分隔为至少两个气室;活塞杆处于缸体的内腔中并穿过各个隔板;各个活塞均安装在活塞杆上并分别处于相应的气室中。
作为本实用新型进一步的优选方案,所述左导轮组的滚轮、右导轮组的滚轮处于相应的所述锁模凹槽中;所述导轮架包括支撑架和至少两条导向杆,支撑架连接在各条导向杆的下端,所述上模台上设有至少两个导向套/导向孔,各条导向杆分别处于相应的导向套/导向孔中,各条导向杆的上端均设有阻挡块,各个所述滚轮安装在支撑架上。
作为本实用新型的优选方案,所述滚轴升降机构包括两个升降气缸,所述撑模滚轴的两端分别可转动安装在两个升降气缸的活塞缸上。
本实用新型与现有技术相比,具有如下优点:
通过设置供上模具推入/推出的左导轮组、右导轮组,以及供下模具推入/推出的可升降撑模滚轴,再由上锁模机构、下锁模机构对上模具、下模具进行锁紧或解锁,上模具、下模具的安装只要推入然后进行锁紧,上模具、下模具的拆卸只要解锁然后推出即可,模具的更换更加快速,更加简单方便。
附图说明
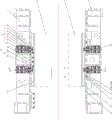
图1是本实用新型优选实施方式的结构示意图;
图2是图1沿A-A的剖面图;
图3是锁模气缸的结构示意图。
具体实施方式
下面结合附图和本实用新型的优选实施方式做进一步的说明。
如图1、图2所示,这种可快速更换模具的热成型装置,包括上模台1、上模具2、下模台3、下模具4,多个左导轮组5、多个右导轮组6、上锁模机构7、两个撑模滚轴8、两个滚轴升降机构9和下锁模机构10;各个左导轮组5安装在上模台1的左侧壁上,各个右导轮组6安装在上模台1的右侧壁上,左导轮组5与右导轮组6一一对应,其中,至少有左导轮组5、右导轮组6安装在上模台1的前边沿两侧;上模具2的左边沿、右边沿分别悬挂在各个左导轮组5、右导轮组6上;上锁模机构7设置在上模台1与上模具2之间;下模台3上开设有两条沿左右方向延伸的滚轴槽11,各个撑模滚轴8、滚轴升降机构9均处于相应的滚轴槽11中,撑模滚轴沿滚轴槽的长度方向设置,撑模滚轴8的两端可转动安装在滚轴升降机构9的动力输出端上,滚轴升降机构9能够驱动撑模滚轴8露出或缩回滚轴槽11的槽口;下模台3的前边沿还设有一条过渡滚轴12;下锁模机构10设置在下模台3与下模具4之间。
上述的前后是指:沿上模具2、下模具4的推入方向,先到达为前(靠近操作者的一侧),慢到达为后(远离操作者的一侧);而沿前后方向,处于左侧为左(垂直于纸面方向并处于内侧),处于右侧为右(垂直于纸面方向并处于外侧)。
当需要安装上模具2时,只要将上模具2抬升到左导轮组5、右导轮组6所在高度位置,然后将上模具2的边缘悬挂在左导轮组5、右导轮组6上,就可以将上模具2沿左导轮组5、右导轮组6推入到上模台1下方,再由上锁模机构7将上模具2锁紧在上模台1上,当要拆卸上模具2时,上锁模机构7解锁上模具2,就可以将上模2具沿左导轮组5、右导轮组6推出到上模台1下方外面;下模具4的安装、拆卸与上模具2类似,所不同的是要将下模具4推入/推出下模台3上方时,滚轴升降机构9驱动撑膜滚轴8上升对下模具4进行支撑,当要将下模具4锁紧在下模台3上时,滚轴升降机构9驱动撑膜滚轴8下降到下模台3表面之下,使下锁模机构7能够将下模具4紧贴锁紧在下模台3上。上模具2、下模具4的安装只要推入然后进行锁紧,上模具2、下模具4的拆卸只要解锁然后推出即可,模具的更换更加快速,更加简单方便。
上述上模具2、下模具4均设有两条沿左右方向延伸的锁模凹槽14,锁模凹槽14的槽口宽度小于锁模凹槽14的槽腔宽度,锁模凹槽14一般可以采用燕尾槽;如图1、图2、图3所示,上锁模机构7、下锁模机构10均包括锁模气缸71、拉杆72、夹拉头73、轴套法兰74、限位轴套75和压缩弹簧76;夹拉头73的宽度小于锁模凹槽14的槽腔宽度,夹拉头73的宽度大于锁模凹槽14的槽口宽度,拉杆72的一端与锁模气缸71的活塞杆连接,夹拉头73处于锁模凹槽14中并与拉杆72的另一端连接;轴套法兰74安装在锁模气缸71的缸体左端;限位轴套75安装在轴套法兰74上,并且限位轴套75套接在拉杆72外面;拉杆72上设有限位环77,压缩弹簧76套接在拉杆72外面并且处于轴套法兰74与限位环77之间。通过锁模气缸71的活塞杆伸出或缩回,实现夹拉头73对上模具2、下模具4的解锁或锁紧,结构简单,操作方便。而通过限位轴套75约束拉杆72的轴向运动,避免拉杆72抖动,避免上模具2、下模具4的晃动、移位,而通过设置压缩弹簧76,可以辅助拉杆72缩回,并增加锁紧力度。
上述左导轮组5、右导轮组6均包括导轮架51和多个滚轮52,导轮架51包括支撑架511和两条导向杆512,支撑架511连接在各条导向杆512的下端,上模台1上设有两个导向孔(图1中未画出),各条导向杆512分别处于相应的导向孔中,各条导向杆512的上端均设有阻挡块(图1中未画出),各个滚轮52安装在支撑架511上;左导轮组5的滚轮52处于左侧的锁模凹槽14中,右导轮组6的滚轮52处于右侧的锁模凹槽14中(即是上述的上模具2的左边沿、右边沿分别悬挂在各个左导轮组5、右导轮组6上)。通过两条锁模凹槽14,对滚轮52进行导向,使上模具2的推入/推出更加平稳,在此基础上,将导轮架51设置为包括支撑架511、导向杆512、导向孔的结构,使得上模具2在向上锁紧时,左导轮组5、右导轮组6能够向上缩回,确保上模具2能够紧贴上模台1进行锁紧。在一般情况下,在导向杆512的外面还套接有压缩弹簧,压缩弹簧处于支撑架511与导向孔之间。
如图3所示,上述锁模气缸71为多级气缸,多级气缸包括缸体711、活塞杆712、隔板713和两个活塞714;隔板713安装在缸体711的内腔中并将缸体711的内腔分隔为两个气室;活塞杆712处于缸体711的内腔中并穿过隔板713;各个活塞714均安装在活塞杆712上并分别处于相应的气室中。通过将锁模气缸71设置为多级气缸,具有结构紧凑、输出力大的优点,结构强度和刚度都比较好,适应上模台1、下模台3上有限空间的限制,能够将上模具2、下模具4更好地锁紧,避免上模具2、下模具4的晃动、移位。
上述滚轴升降机构9包括两个升降气缸91/92,撑模滚轴8的两端分别可转动安装在两个升降气缸91/92的活塞缸上。
在其它实施方式中,上述上模具的左侧壁开设有左导向槽,上述左导轮组的滚轮处于左导向槽中,上述上模具的右侧壁开设有右导向槽,上述右导轮组的滚轮处于右导向槽中;上述导轮架包括支撑架和至少两条导向杆,支撑架连接在各条导向杆的下端,上述上模台上设有至少两个导向套/导向孔,各条导向杆分别处于相应的导向套/导向孔中,各条导向杆的上端均设有阻挡块,各个所述滚轮安装在支撑架上。
此外,需要说明的是,本说明书中所描述的具体实施例,其各部分名称等可以不同,凡依本实用新型专利构思所述的构造、特征及原理所做的等效或简单变化,均包括于本实用新型专利的保护范围内。本实用新型所属技术领域的技术人员可以对所描述的具体实施例做各种各样的修改或补充或采用类似的方式替代,只要不偏离本实用新型的结构或者超越本权利要求书所定义的范围,均应属于本实用新型的保护范围。
Claims (9)
1.一种可快速更换模具的热成型装置,包括上模台、上模具、下模台和下模具,其特征是:还包括至少一个左导轮组、至少一个右导轮组、上锁模机构、至少两个撑模滚轴、至少两个滚轴升降机构和下锁模机构;各个左导轮组安装在所述上模台的左侧壁上,各个右导轮组安装在上模台的右侧壁上,左导轮组与右导轮组一一对应;所述上模具的左边沿、右边沿分别悬挂在各个左导轮组、右导轮组上;上锁模机构设置在上模台与上模具之间;所述下模台上开设有至少两条沿左右方向延伸的滚轴槽,各个撑模滚轴、滚轴升降机构均处于相应的滚轴槽中,撑模滚轴沿滚轴槽的长度方向设置,撑模滚轴的两端可转动安装在滚轴升降机构的动力输出端上;下锁模机构设置在所述下模台与下模具之间。
2.如权利要求1所述的可快速更换模具的热成型装置,其特征是:所述左导轮组、右导轮组均包括导轮架和至少一个滚轮,滚轮可转动安装在导轮架上,导轮架安装在所述上模台上。
3.如权利要求2所述的可快速更换模具的热成型装置,其特征是:所述上模具的左侧壁开设有左导向槽,所述左导轮组的滚轮处于左导向槽中,所述上模具的右侧壁开设有右导向槽,所述右导轮组的滚轮处于右导向槽中;所述导轮架包括支撑架和至少两条导向杆,支撑架连接在各条导向杆的下端,所述上模台上设有至少两个导向套/导向孔,各条导向杆分别处于相应的导向套/导向孔中,各条导向杆的上端均设有阻挡块,各个所述滚轮安装在支撑架上。
4.如权利要求2所述的可快速更换模具的热成型装置,其特征是:所述上模具、下模具均设有至少两条沿左右方向延伸的锁模凹槽,锁模凹槽的槽口宽度小于锁模凹槽的槽腔宽度;所述上锁模机构、下锁模机构均包括锁模气缸、拉杆和夹拉头,夹拉头的宽度小于锁模凹槽的槽腔宽度,夹拉头的宽度大于锁模凹槽的槽口宽度,拉杆的一端与锁模气缸的活塞杆连接,夹拉头处于锁模凹槽中并与拉杆的另一端连接。
5.如权利要求4所述的可快速更换模具的热成型装置,其特征是:所述上锁模机构、下锁模机构均还包括轴套法兰、限位轴套和压缩弹簧;轴套法兰安装在所述锁模气缸的缸体左端;限位轴套安装在轴套法兰上,并且限位轴套套接在所述拉杆外面;拉杆上设有限位环,压缩弹簧套接在拉杆外面并且处于轴套法兰与限位环之间。
6.如权利要求4所述的可快速更换模具的热成型装置,其特征是:所述锁模气缸为多级气缸。
7.如权利要求6所述的可快速更换模具的热成型装置,其特征是:所述多级气缸包括缸体、活塞杆、至少一块隔板和至少两个活塞;各个隔板安装在缸体的内腔中并将缸体的内腔分隔为至少两个气室;活塞杆处于缸体的内腔中并穿过各个隔板;各个活塞均安装在活塞杆上并分别处于相应的气室中。
8.如权利要求4所述的可快速更换模具的热成型装置,其特征是:所述左导轮组的滚轮、右导轮组的滚轮处于相应的所述锁模凹槽中;所述导轮架包括支撑架和至少两条导向杆,支撑架连接在各条导向杆的下端,所述上模台上设有至少两个导向套/导向孔,各条导向杆分别处于相应的导向套/导向孔中,各条导向杆的上端均设有阻挡块,各个所述滚轮安装在支撑架上。
9.如权利要求1所述的可快速更换模具的热成型装置,其特征是:所述滚轴升降机构包括两个升降气缸,所述撑模滚轴的两端分别可转动安装在两个升降气缸的活塞缸上。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201920711975.3U CN210132752U (zh) | 2019-05-17 | 2019-05-17 | 一种可快速更换模具的热成型装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201920711975.3U CN210132752U (zh) | 2019-05-17 | 2019-05-17 | 一种可快速更换模具的热成型装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN210132752U true CN210132752U (zh) | 2020-03-10 |
Family
ID=69704854
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN201920711975.3U Active CN210132752U (zh) | 2019-05-17 | 2019-05-17 | 一种可快速更换模具的热成型装置 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN210132752U (zh) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN112936669A (zh) * | 2021-04-12 | 2021-06-11 | 长春富维安道拓汽车饰件系统有限公司 | 一种带有锁模机构的换模车 |
| CN116809836A (zh) * | 2023-06-12 | 2023-09-29 | 启东市神龙工业配套有限公司 | 一种冷锻冲压机快速换模装置 |
-
2019
- 2019-05-17 CN CN201920711975.3U patent/CN210132752U/zh active Active
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN112936669A (zh) * | 2021-04-12 | 2021-06-11 | 长春富维安道拓汽车饰件系统有限公司 | 一种带有锁模机构的换模车 |
| CN116809836A (zh) * | 2023-06-12 | 2023-09-29 | 启东市神龙工业配套有限公司 | 一种冷锻冲压机快速换模装置 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| WO2011086712A1 (ja) | 無枠鋳型造型機 | |
| CN203510753U (zh) | 一种新型液压成型机 | |
| CN101941258B (zh) | 汽车制动气室橡胶隔膜成型装置 | |
| CN116213679A (zh) | 低压铸造机 | |
| CN217252077U (zh) | 一种超精密零件加工模具 | |
| ITTO20100594A1 (it) | Metodo per l'alimentazione e lo scarico di uno stampo in una macchina per lo stampaggio di prodotti in materiale plastico espanso | |
| CN209851200U (zh) | 飘窗生产装置 | |
| JP5007789B2 (ja) | 成形金型の段替え方法 | |
| CN216782377U (zh) | 可快速更换模仁的模具 | |
| CN201244670Y (zh) | 一种铸钢件的机械合模铸造机 | |
| CN214448089U (zh) | 一种高效注塑模具 | |
| CN211517879U (zh) | 一种压砖机的模框浮动式脱模装置 | |
| IT201800020815A1 (it) | Pressa per lestrusione diretta di materiale metallico | |
| CN216945803U (zh) | 模具转运装置 | |
| CN210132751U (zh) | 一种模具装卸辅助装置 | |
| CN110605375A (zh) | 一种方便不同异型工件加工的半固态压铸模具 | |
| CN210742068U (zh) | 一种混凝土渗透仪 | |
| CN219447925U (zh) | 一种游艇用组合式可移动托船架 | |
| CN102039380A (zh) | 一种砂箱定位装置 | |
| CN217529172U (zh) | 压铸机中板 | |
| CN103894556A (zh) | 铸造用可调式壳型线砂箱 | |
| JP2969304B2 (ja) | 射出成形装置の金型交換装置 | |
| CN218224326U (zh) | 一种高速双工位模具 | |
| CN220782177U (zh) | 用于球墨铸铁的垂直分型射压造型机 | |
| CN113305991A (zh) | 一种水泥预制构件制作自动化成型机械 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant |