CN210099296U - 一种防止过压零件的焊接铜板结构 - Google Patents
一种防止过压零件的焊接铜板结构 Download PDFInfo
- Publication number
- CN210099296U CN210099296U CN201920399125.4U CN201920399125U CN210099296U CN 210099296 U CN210099296 U CN 210099296U CN 201920399125 U CN201920399125 U CN 201920399125U CN 210099296 U CN210099296 U CN 210099296U
- Authority
- CN
- China
- Prior art keywords
- copper plate
- welded copper
- welded
- limit block
- plate
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images


Landscapes
- Butt Welding And Welding Of Specific Article (AREA)
Abstract
一种防止过压零件的焊接铜板结构,是由固定板、焊接铜板、圆销、垫圈、开口销、连接螺栓、弹簧、锁紧螺母、限位块、缓冲胶垫、调整垫片和紧固螺栓组成;焊接铜板和固定板的端头通过销轴连接,可以实现焊接铜板绕轴转动。焊接铜板和固定板中间设有弹性结构,保证非工作状态时,焊接铜板呈现翘起状态,避免和零件干涉。固定板末端设有限位块,可以通过调整限位块高低,保证焊接铜板的工作位置。避免在焊枪压力作用下,焊接铜板与零件出现过压情况,导致零件变形。该结构简单方便,在保证焊接质量的前提下,避免造成焊接铜板与零件过压,引起尺寸变形。同时还具备维护、更换方便的优点。
Description
技术领域
本实用新型涉及一种汽车行业车身焊接领域,具体涉及一种外表面冲焊件焊点防护的一种铜板保护结构。
背景技术
为了提高整车外观美观度,避免人工焊接出现焊点扭曲不平的情况,需要对外漏焊点增加铜板防护,通过铜板过渡保证焊点平整度。
目前现场使用的铜板保护结构主要有以下两种:一种是将铜板通过螺栓固定到连接板上,但受限于夹具制造装配误差及冲压件成型偏差,难以保证焊接铜板和零件的贴合度,经常出现铜板与零件过压的情况发生,造成零件尺寸变形。另一种是铜板通过弹性钢片与连接板相连,但受限于弹性钢片刚性和强度不足,使用一段时间后易出现弹性钢片变形,造成贴合不良,出现焊接时与零件过压情况,造成零件尺寸变形。
以上两种常用结构同时还存在后期维护、更换困难等问题。
发明内容
为了解决以上问题,本实用新型提供了一种防止过压零件的焊接铜板结构,在保证焊接平整度的前提下,可以有效解决铜板与零件过压的问题,同时具备维护方便的特点。
一种防止过压零件的焊接铜板结构,由固定板、焊接铜板、圆销、垫圈、开口销、连接螺栓、弹簧、锁紧螺母、限位块、缓冲胶垫、调整垫片和紧固螺栓组成;
焊接铜板和固定板的端头开有圆通孔,圆通孔中安装有圆销,焊接铜板能绕圆销旋转,圆销两头套有垫圈,圆销端头开有通孔,开口销插入通孔中,限制垫圈移动,从而避免圆销长期运动过程中脱落;
焊接铜板和固定板中部开有长圆孔,连接螺栓通过长圆孔将焊接铜板与固定板相连;连接螺栓上套有弹簧,弹簧能保证非工作状态时焊接铜板保持翘起状态;连接螺栓下部设有锁紧螺母,通过旋转锁紧螺母,保证焊接铜板开启角度。
固定板末端设有内螺纹孔,内螺纹孔与限位块下部外螺纹配合,限位块上部装有缓冲胶垫,用于减缓焊接铜板对限位块的冲击。
限位块与固定板中间安装有调整垫片,在保证焊接铜板工作位置状态下,通过增减调整垫片厚度,保证调整垫片与限位块及固定板贴合,避免长期使用过程中对限位块螺纹造成伤害。
限位块上端头形状为六边形,便于使用工具调整。
固定板侧面开有两个长圆孔,通过紧固螺栓和夹具上其它气动结构单元相连接。
本实用新型的有益效果:
焊接前,焊接铜板在弹簧的弹力的作用下,呈现翘起状态。与零件存在一定的间隙,避免与零件过压。
焊接时,在焊枪的压力下,焊接铜板向下运动,和限位块贴合后停止,焊接铜板与零件完全贴合,开始焊接。
焊接后,焊枪离开,在弹簧的弹力作用下,焊接铜板回位,继续保证翘起状态。
附图说明
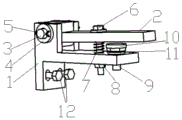
图1为本实用新型非工作状态下的轴侧图。
图2为本实用新型工作位置调试状态下的正视图。
图3为本实用新型非工作状态下的正视图。
图4为本实用新型工作状态下的正视图。
图5为本实用新型与主体机构连接示意图。
具体实施方式
请参阅图1、图2、图3、图4和图5所示,一种防止过压零件的焊接铜板结构,由固定板1、焊接铜板2、圆销3、垫圈4、开口销5、连接螺栓6、弹簧7、锁紧螺母8、限位块9、缓冲胶垫10、调整垫片11和紧固螺栓12组成;
焊接铜板2和固定板1的端头开有圆通孔,圆通孔中安装有圆销3,焊接铜板2能绕圆销3旋转,圆销3两头套有垫圈4,圆销2端头开有通孔,开口销5插入通孔中,限制垫圈4移动,从而避免圆销5长期运动过程中脱落;
焊接铜板2和固定板1中部开有长圆孔,连接螺栓6通过长圆孔将焊接铜板2与固定板1相连;连接螺栓6上套有弹簧7,弹簧7能保证非工作状态时焊接铜板2保持翘起状态;连接螺栓6下部设有锁紧螺母8,通过旋转锁紧螺母8,保证焊接铜板2开启角度。
固定板1末端设有内螺纹孔,内螺纹孔与限位块9下部外螺纹配合,限位块9上部装有缓冲胶垫10,用于减缓焊接铜板2对限位块9的冲击。
限位块9与固定板1中间安装有调整垫片11,在保证焊接铜板2工作位置前提下,通过增减调整垫片厚度,保证调整垫片与限位块及固定板贴合,避免长期使用过程中对限位块9螺纹造成伤害。
限位块9上端头形状为六边形,便于使用工具调整。
固定板1侧面开有两个长圆孔,通过紧固螺栓12和气动单元15相连接。
本实用新型的工作过程:
通过紧固螺栓12,将本实用新型连接到气动单元15上,如图5所示,使之和夹具形成一个整体。在夹具上放置好需要焊接的零件13,操作驱动结构,使本实用新型处于焊接等待状态下。
第一步:拧紧锁紧螺母8,使焊接铜板2和限位块9贴合。便于确认焊接铜板2工作时实际状态位置。
第二步:先适当拧松紧固螺栓12,调整紧固螺栓12和固定板1端头长圆孔的相互位置关系,调整焊接铜板2与待焊接零件13上下位置度及焊接铜板2宽度方向贴合度。
第三步:调整限位块9,通过增减调整垫片11保证焊接铜板2长度方向与待焊接零件13的贴合度。
第四步:确认焊接铜板2和待焊接零件13整体贴合度,整体贴合度满足要求时,拧紧紧固螺栓12。同时向下调整锁紧螺母8,确认焊接铜板2开启角度是否满足要求,当开启角度达到要求时停止。
在夹具台上放置好待焊接零件13,同时操作夹具气阀,通过气动单元15,如图5所示,带动本实用新型结构到达工作位置,如图3所示。
开始焊接,焊枪14带动焊接铜板2向下运动,焊接铜板2与限位块9接触时停止。同时焊接铜板2与待焊接零件13贴合。开始焊接,如图4所示。
焊接后,焊枪移开,焊接铜板2在弹力作用下,自动回位,如图3所示。
Claims (2)
1.一种防止过压零件的焊接铜板结构,其特征在于:由固定板(1)、焊接铜板(2)、圆销(3)、垫圈(4)、开口销(5)、连接螺栓(6)、弹簧(7)、锁紧螺母(8)、限位块(9)、缓冲胶垫(10)、调整垫片(11)和紧固螺栓(12)组成;
焊接铜板(2)和固定板(1)的端头开有圆通孔,圆通孔中安装有圆销(3),焊接铜板(2)能绕圆销(3)旋转,圆销(3)两头套有垫圈(4),圆销(3)端头开有通孔,开口销(5)插入通孔中,限制垫圈(4)移动,从而避免圆销(3)长期运动过程中脱落;
焊接铜板(2)和固定板(1)中部开有长圆孔,连接螺栓(6)通过长圆孔将焊接铜板(2)与固定板(1)相连;连接螺栓(6)上套有弹簧(7),弹簧(7)能保证非工作状态时焊接铜板(2)保持翘起状态;连接螺栓(6)下部设有锁紧螺母(8),通过旋转锁紧螺母(8),保证焊接铜板(2)开启角度;
固定板(1)末端设有内螺纹孔,内螺纹孔与限位块(9)下部外螺纹配合,限位块(9)上部装有缓冲胶垫(10),用于减缓焊接铜板(2)对限位块(9)的冲击;
限位块(9)与固定板(1)中间安装调整垫片(11)。
2.根据权利要求1所述的一种防止过压零件的焊接铜板结构,其特征在于:所述的限位块(9)上端头形状为六边形。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201920399125.4U CN210099296U (zh) | 2019-03-27 | 2019-03-27 | 一种防止过压零件的焊接铜板结构 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201920399125.4U CN210099296U (zh) | 2019-03-27 | 2019-03-27 | 一种防止过压零件的焊接铜板结构 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN210099296U true CN210099296U (zh) | 2020-02-21 |
Family
ID=69535089
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN201920399125.4U Expired - Fee Related CN210099296U (zh) | 2019-03-27 | 2019-03-27 | 一种防止过压零件的焊接铜板结构 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN210099296U (zh) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN112276360A (zh) * | 2020-11-04 | 2021-01-29 | 连云港冠钰精密工业有限公司 | 用于涡轮增压器阀总成焊接的限位装置及产品检测方法 |
| CN112276359A (zh) * | 2020-11-04 | 2021-01-29 | 连云港冠钰精密工业有限公司 | 一种阀总成焊接的固定夹具及产品检验方法 |
-
2019
- 2019-03-27 CN CN201920399125.4U patent/CN210099296U/zh not_active Expired - Fee Related
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN112276360A (zh) * | 2020-11-04 | 2021-01-29 | 连云港冠钰精密工业有限公司 | 用于涡轮增压器阀总成焊接的限位装置及产品检测方法 |
| CN112276359A (zh) * | 2020-11-04 | 2021-01-29 | 连云港冠钰精密工业有限公司 | 一种阀总成焊接的固定夹具及产品检验方法 |
| CN112276359B (zh) * | 2020-11-04 | 2022-04-15 | 连云港冠钰精密工业有限公司 | 一种阀总成焊接的固定夹具及产品检验方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN104759825A (zh) | 建筑用铝模板机器人焊接系统工装及其工作方法 | |
| CN210389244U (zh) | 基于楔形块的夹取机械手 | |
| CN111442024B (zh) | 自紧式防松紧固装置 | |
| CN109514461B (zh) | 用于凹凸不平面的多点弹性压紧装置 | |
| CN110842438A (zh) | 一种单气缸驱动双压头增力夹紧自锁同时打开带顶升机构 | |
| CN110561483A (zh) | 一种夹紧力度可调的夹持装置 | |
| CN116117366B (zh) | 一种双耳板结构用装配式双向反变形拉筋及反变形控制方法 | |
| CN214036386U (zh) | 抱箍 | |
| CN203343641U (zh) | 拉紧装置 | |
| CN213560847U (zh) | 一种螺纹管焊接工装 | |
| CN211117463U (zh) | 一种变矩器罩轮总成的弹性锁紧装置 | |
| CN212044392U (zh) | 一种防止摇臂跟转的工装 | |
| CN211615629U (zh) | 一种空调生产用夹具装置 | |
| CN203448886U (zh) | 一种便捷排气歧管连接支架校正工装 | |
| CN103394828B (zh) | 一种便捷排气歧管连接支架校正用工装 | |
| CN203356884U (zh) | 具有压紧盘的排气歧管连接支架校正工装 | |
| CN211343678U (zh) | 一种防松动铁塔螺栓 | |
| CN224025380U (zh) | 一种用于不规则汽车配件喷涂的定位夹具 | |
| CN216503201U (zh) | 一种焊接夹具的定位销 | |
| CN223164836U (zh) | 一种高精度机械装配用紧固件 | |
| CN205166257U (zh) | 机车冲击座焊接固定装置 | |
| CN223849060U (zh) | 一种防压伤工件的夹具压板 | |
| CN211846966U (zh) | 一种手动调节机构 | |
| CN116493973A (zh) | 一种具有旋转功能的工装夹具 | |
| CN220463711U (zh) | 一种螺栓拧紧导向机构 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant | ||
| TR01 | Transfer of patent right | ||
| TR01 | Transfer of patent right |
Effective date of registration: 20200312 Address after: 130000 No. 4888 Weishan Road, Changchun High-tech Zone, Jilin Province Patentee after: FAW Pentium Car Co.,Ltd. Address before: 130000 No. 4888 Weishan Road, Changchun High-tech Zone, Jilin Province Patentee before: FAW Car Ltd. |
|
| CF01 | Termination of patent right due to non-payment of annual fee | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20200221 |