CN210026135U - 过桥弯注塑模具的双滑块抽芯机构 - Google Patents
过桥弯注塑模具的双滑块抽芯机构 Download PDFInfo
- Publication number
- CN210026135U CN210026135U CN201920521810.XU CN201920521810U CN210026135U CN 210026135 U CN210026135 U CN 210026135U CN 201920521810 U CN201920521810 U CN 201920521810U CN 210026135 U CN210026135 U CN 210026135U
- Authority
- CN
- China
- Prior art keywords
- plate
- hole
- horizontal
- bridge
- core
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images
Landscapes
- Moulds For Moulding Plastics Or The Like (AREA)
Abstract
过桥弯注塑模具的双滑块抽芯机构,包括上、下复板,上复板下设定模板和锁模块,定模板下设置定模镶块,下复板上设置模脚、上顶针板、下顶针板和顶针,模脚上设置动模板上设动模镶块和左右两个滑座,滑座一侧设置侧抽油缸,滑座上设水平滑块,水平滑块连接水平抽芯杆,所述过桥弯管内壁制有左、右斜通孔,水平滑块上制有斜滑槽,斜滑槽上设斜抽固定板和斜抽滑块,斜抽固定板和斜抽滑块之间设置斜抽芯杆,斜抽芯杆穿过斜抽固定板、水平滑块和水平抽芯杆与过桥弯管其中一侧的斜通孔相配合,在斜抽滑块上制有斜导孔,定模板下设置斜导杆,斜导杆与斜导孔相配合。
Description
技术领域
本实用新型涉及注塑模具,特别是涉及过桥弯注塑模具的双滑块抽芯机构。
背景技术
目前,采用塑料模具生产过桥弯等管件,通常将过桥弯的内通孔设计成圆弧形,过桥弯在注塑成型后,通过电机或者油缸带动转动机构旋转,再由转动机构带动弧形的内抽芯杆旋转抽出内通孔,该转动机构结构复杂,并且旋转动作需要占用模具内较大一部分的空间,导致模具体积增大,因此需要采用更大吨位的注塑机才能带动模具,增加了整机的制造成本。
发明内容
本实用新型的目的是为了克服已有技术存在的缺点,提供一种改变过桥弯的内通孔形状,使模具抽芯结构更加简单,减小模具体积,降低整机制造成本的过桥弯注塑模具的双滑块抽芯机构。
本实用新型过桥弯注塑模具的双滑块抽芯机构的技术方案是:包括上复板和下复板,上复板下设置定模板和锁模块,定模板下设置定模镶块,下复板中开有穿孔,下复板上设置模脚,模脚之间的下复板上设置上顶针板、下顶针板和顶针,注射机的顶杆穿过穿孔与下顶针板相接触,在模脚上设置动模板,动模板上设置动模镶块和左右两个滑座,动模镶块与定模镶块之间有注塑成型的过桥弯管,过桥弯管的两端制有直管,在滑座的一侧设置侧抽油缸,滑座上设置水平滑块,水平滑块连接水平抽芯杆,在水平抽芯杆与直管内壁相配合,所述的过桥弯管内壁制有左斜通孔和右斜通孔,左、右斜通孔以过桥弯管的中心相互对称,在水平滑块上制有斜滑槽,斜滑槽上设置斜抽固定板和斜抽滑块,斜抽固定板经紧固件与斜抽滑块相固定,斜抽固定板和斜抽滑块之间设置斜抽芯杆,斜抽芯杆穿过斜抽固定板、水平滑块和水平抽芯杆与过桥弯管其中一侧的斜通孔相配合,在斜抽滑块上制有斜导孔,定模板下设置斜导杆,斜导杆与斜导孔相配合。
本实用新型公开了一种过桥弯注塑模具的双滑块抽芯机构,当过桥弯管注塑成型后,下复板带动模脚、上顶针板、下顶针板、顶针、动模板、动模镶块、滑座、侧抽油缸、水平滑块、水平抽芯杆、斜抽固定板、斜抽滑块、斜抽芯杆和过桥弯管一起向后移动,而上复板、定模板、定模镶块、锁模块和斜导杆保持不动,模具从定模镶块和动模镶块处开模,模具在开模的同时,斜导杆与斜抽滑块的斜导孔配合,带动斜抽滑块、斜抽固定板和斜抽芯杆沿着斜导杆以及斜滑槽的倾斜方向移动,使斜抽芯杆先倾斜向上脱出过桥弯管的斜通孔,当模具开模到位后,斜抽芯杆也完全抽出过桥弯管的斜通孔,此时由侧抽油缸的活塞杆带动水平滑块向外移动,水平滑块带动水平抽芯杆、斜抽固定板、斜抽滑块、斜抽芯杆一起向外移动,使水平抽芯杆抽出过桥弯管的直管,最后由上、下顶针板带动顶针将完成抽芯的过桥弯管顶出脱模。本方案过桥弯注塑模具的双滑块抽芯机构,主要是将过桥弯管过桥圆弧部分的内通孔设计成左斜通孔和右斜通孔,左、右斜通孔以过桥弯管的中心相互对称,相对于已有圆弧形的内通孔,无需采用旋转式的抽芯结构,而是采用斜抽滑块和水平滑块的双滑块结构,结构更加简单,占用模具内的空间减少,减小模具体积,从而降低整机的制造成本。
本实用新型过桥弯注塑模具的双滑块抽芯机构,所述的斜滑槽上设置耐磨块,斜抽固定板和斜抽滑块下端与耐磨块相接触。有了耐磨块,减少斜抽固定板和斜抽滑块的磨损。
附图说明
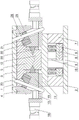
图1是过桥弯注塑模具的双滑块抽芯机构的结构示意图;
图2是动模侧的水平滑块、水平抽芯杆、斜抽固定板、斜抽滑块、斜抽芯杆、过桥弯管配合状态结构示意图;
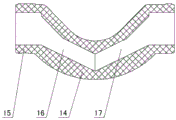
图3是过桥弯管的结构示意图。
具体实施方式
本实用新型涉及一种过桥弯注塑模具的双滑块抽芯机构,如图1—图3所示,包括上复板1和下复板2,上复板下设置定模板3和锁模块4,定模板下设置定模镶块5,下复板中开有穿孔6,下复板上设置模脚7,模脚之间的下复板上设置上顶针板8、下顶针板9和顶针10,注射机的顶杆穿过穿孔6与下顶针板9相接触,在模脚上设置动模板11,动模板上设置动模镶块12和左右两个滑座13,动模镶块与定模镶块5之间有注塑成型的过桥弯管14,过桥弯管的两端制有直管15,在滑座的一侧设置侧抽油缸18,滑座上设置水平滑块19,水平滑块连接水平抽芯杆20,在水平抽芯杆与直管15内壁相配合,所述的过桥弯管14内壁制有左斜通孔16和右斜通孔17,左、右斜通孔以过桥弯管的中心相互对称,在水平滑块19上制有斜滑槽21,斜滑槽上设置斜抽固定板22和斜抽滑块23,斜抽固定板经紧固件与斜抽滑块相固定,斜抽固定板和斜抽滑块之间设置斜抽芯杆24,斜抽芯杆穿过斜抽固定板22、水平滑块19和水平抽芯杆20与过桥弯管14其中一侧的斜通孔相配合,在斜抽滑块23上制有斜导孔25,定模板下设置斜导杆26,斜导杆与斜导孔相配合。当过桥弯管注塑成型后,下复板2带动模脚7、上顶针板8、下顶针板9、顶针10、动模板11、动模镶块12、滑座13、侧抽油缸18、水平滑块19、水平抽芯杆20、斜抽固定板22、斜抽滑块23、斜抽芯杆24和过桥弯管14一起向后移动,而上复板1、定模板3、定模镶块5、锁模块4和斜导杆26保持不动,模具从定模镶块5和动模镶块12处开模,模具在开模的同时,斜导杆26与斜抽滑块23的斜导孔25配合,带动斜抽滑块23、斜抽固定板22和斜抽芯杆24沿着斜导杆26以及斜滑槽21的倾斜方向移动,使斜抽芯杆24先倾斜向上脱出过桥弯管14的斜通孔17,当模具开模到位后,斜抽芯杆24也完全抽出过桥弯管14的斜通孔17,此时由侧抽油缸18的活塞杆带动水平滑块19向外移动,水平滑块带动水平抽芯杆20、斜抽固定板22、斜抽滑块23、斜抽芯杆24一起向外移动,使水平抽芯杆20抽出过桥弯管14的直管15,最后由上、下顶针板8、9带动顶针10将完成抽芯的过桥弯管顶出脱模。本方案过桥弯注塑模具的双滑块抽芯机构,主要是将过桥弯管14过桥圆弧部分的内通孔设计成左斜通孔16和右斜通孔17,左、右斜通孔以过桥弯管的中心相互对称,相对于已有圆弧形的内通孔,无需采用旋转式的抽芯结构,而是采用斜抽滑块23和水平滑块19的双滑块结构,结构更加简单,占用模具内的空间减少,减小模具体积,从而降低整机的制造成本。所述的斜滑槽21上设置耐磨块27,斜抽固定板22和斜抽滑块23下端与耐磨块相接触。有了耐磨块27,减少斜抽固定板22和斜抽滑块23的磨损。
Claims (2)
1.过桥弯注塑模具的双滑块抽芯机构,包括上复板(1)和下复板(2),上复板下设置定模板(3)和锁模块(4),定模板下设置定模镶块(5),下复板中开有穿孔(6),下复板上设置模脚(7),模脚之间的下复板上设置上顶针板(8)、下顶针板(9)和顶针(10),注射机的顶杆穿过穿孔(6)与下顶针板(9)相接触,在模脚上设置动模板(11),动模板上设置动模镶块(12)和左右两个滑座(13),动模镶块与定模镶块(5)之间有注塑成型的过桥弯管(14),过桥弯管的两端制有直管(15),在滑座的一侧设置侧抽油缸(18),滑座上设置水平滑块(19),水平滑块连接水平抽芯杆(20),在水平抽芯杆与直管(15)内壁相配合,其特征在于:所述的过桥弯管(14)内壁制有左斜通孔(16)和右斜通孔(17),左、右斜通孔以过桥弯管的中心相互对称,在水平滑块(19)上制有斜滑槽(21),斜滑槽上设置斜抽固定板(22)和斜抽滑块(23),斜抽固定板经紧固件与斜抽滑块相固定,斜抽固定板和斜抽滑块之间设置斜抽芯杆(24),斜抽芯杆穿过斜抽固定板(22)、水平滑块(19)和水平抽芯杆(20)与过桥弯管(14)其中一侧的斜通孔相配合,在斜抽滑块(23)上制有斜导孔(25),定模板下设置斜导杆(26),斜导杆与斜导孔相配合。
2.如权利要求1所述的过桥弯注塑模具的双滑块抽芯机构,其特征在于:所述的斜滑槽(21)上设置耐磨块(27),斜抽固定板(22)和斜抽滑块(23)下端与耐磨块相接触。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201920521810.XU CN210026135U (zh) | 2019-04-17 | 2019-04-17 | 过桥弯注塑模具的双滑块抽芯机构 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201920521810.XU CN210026135U (zh) | 2019-04-17 | 2019-04-17 | 过桥弯注塑模具的双滑块抽芯机构 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN210026135U true CN210026135U (zh) | 2020-02-07 |
Family
ID=69359920
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN201920521810.XU Expired - Fee Related CN210026135U (zh) | 2019-04-17 | 2019-04-17 | 过桥弯注塑模具的双滑块抽芯机构 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN210026135U (zh) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN112590136A (zh) * | 2020-12-23 | 2021-04-02 | 深圳爱仕特科技有限公司 | 一种用于芯片外壳的精密模具 |
| CN118752714A (zh) * | 2024-07-02 | 2024-10-11 | 宁波中贺汽配有限公司 | 一种汽车油管成型模具 |
-
2019
- 2019-04-17 CN CN201920521810.XU patent/CN210026135U/zh not_active Expired - Fee Related
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN112590136A (zh) * | 2020-12-23 | 2021-04-02 | 深圳爱仕特科技有限公司 | 一种用于芯片外壳的精密模具 |
| CN118752714A (zh) * | 2024-07-02 | 2024-10-11 | 宁波中贺汽配有限公司 | 一种汽车油管成型模具 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN107116756B (zh) | 一种三通管注塑模具及其使用方法 | |
| CN213035212U (zh) | 注塑模具弯销二次侧抽芯机构 | |
| CN106985355A (zh) | 一种滑块两段式抽芯强脱模机构 | |
| CN104960154A (zh) | 一种大角度圆弧圆管注塑模具 | |
| CN103056998B (zh) | 双向倒钩退出滑块机构 | |
| CN210759035U (zh) | 注塑模具内抽芯斜滑块锁紧机构 | |
| CN108656469A (zh) | 一种滑块驱动滑块斜抽芯机构 | |
| CN102241119B (zh) | 扩口管件注射模具抽芯机构 | |
| CN108015982B (zh) | 动模拉板驱动斜滑块抽芯的注塑模具 | |
| CN103963234A (zh) | 注塑模具型腔侧拉杆弹簧抽芯机构 | |
| CN213321462U (zh) | 注塑模具侧抽、斜下抽一体式联动抽芯机构 | |
| CN210116133U (zh) | 连杆双联动式注塑模具旋转抽芯机构 | |
| CN116901376A (zh) | 一种多角度二次抽芯机构 | |
| CN118322498A (zh) | 一体式料柄加胶成型的抽芯机构 | |
| CN112406039A (zh) | 一种滑块复合内抽的抽芯机构 | |
| CN108819129A (zh) | 注塑模齿条二次抽芯机构 | |
| CN206796438U (zh) | 一种滑块两段式抽芯强脱模机构 | |
| CN218083957U (zh) | 双承口45°弯管件模具定模倒拔镶块脱模机构 | |
| CN117047993A (zh) | 一种用于弯管成型模具的弯管脱模结构 | |
| CN212422067U (zh) | 汽车门把手注塑模具旋转抽芯机构 | |
| CN211467127U (zh) | 一种带弧形轨迹滑块的涡轮增压异型管的成型机构 | |
| CN209191089U (zh) | 一种复杂塑料软管模具 | |
| CN209440720U (zh) | 一种滑块上带斜顶的模具结构 | |
| CN216465660U (zh) | 一种u型二次抽芯模具 | |
| CN222431460U (zh) | 一种洗衣机脱水桶的成型模具 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20200207 |
|
| CF01 | Termination of patent right due to non-payment of annual fee |