CN209886524U - 一种汽车零件冲压用多工位自动上料装置 - Google Patents
一种汽车零件冲压用多工位自动上料装置 Download PDFInfo
- Publication number
- CN209886524U CN209886524U CN201920124560.6U CN201920124560U CN209886524U CN 209886524 U CN209886524 U CN 209886524U CN 201920124560 U CN201920124560 U CN 201920124560U CN 209886524 U CN209886524 U CN 209886524U
- Authority
- CN
- China
- Prior art keywords
- stamping
- fixed mounting
- automatic feeding
- die cavity
- block
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 238000004080 punching Methods 0.000 claims abstract description 44
- 230000007246 mechanism Effects 0.000 claims abstract description 15
- 238000004519 manufacturing process Methods 0.000 abstract description 11
- 238000000034 method Methods 0.000 description 11
- 239000000463 material Substances 0.000 description 9
- 230000008569 process Effects 0.000 description 8
- 230000009471 action Effects 0.000 description 2
- 230000000694 effects Effects 0.000 description 2
- 238000005516 engineering process Methods 0.000 description 2
- 239000002184 metal Substances 0.000 description 2
- 230000009286 beneficial effect Effects 0.000 description 1
- 230000007547 defect Effects 0.000 description 1
- 238000010586 diagram Methods 0.000 description 1
- 229910052755 nonmetal Inorganic materials 0.000 description 1
- 230000007480 spreading Effects 0.000 description 1
- 238000003892 spreading Methods 0.000 description 1
Images


Landscapes
- Press Drives And Press Lines (AREA)
Abstract
本实用新型提供一种汽车零件冲压用多工位自动上料装置,涉及自动上料领域。该汽车零件冲压用多工位自动上料装置,包括底板、支柱、上横板、送料机构、支腿、输送辊筒、工件和冲压装置,底板的顶部固定安装有支柱,支柱的顶部固定安装有上横板,底板的顶部设置有送料机构,底板的顶部固定安装有支腿,支腿的顶部固定安装有输送辊筒。该汽车零件冲压用多工位自动上料装置,通过在底板的顶部设置的送料机构,使得该装置实现了自动送料大大提高冲压的生产效率,同时降低了操作人员的危险性,易于操作,该装置通过在模腔板表面设置的模腔以及在冲压块底部设置的冲压头,使得该装置可以实现,一次冲压多个工件,大大提高其生产效率。
Description
技术领域
本实用新型涉及自动上料技术领域,具体为一种汽车零件冲压用多工位自动上料装置。
背景技术
冲压加工是借助于常规或专用冲压设备的动力,使板料在模具里直接受到变形力并进行变形,从而获得一定形状、尺寸和性能的产品零件的生产技术,板料,模具和设备是冲压加工的三要素,按冲压加工温度分为热冲压和冷冲压,前者适合变形抗力高,塑性较差的板料加工,后者则在室温下进行,是薄板常用的冲压方法,它是金属塑性加工(或压力加工)的主要方法之一,也隶属于材料成型工程技术,冲压所使用的模具称为冲压模具,简称冲模。冲模是将材料(金属或非金属)批量加工成所需冲件的专用工具,冲模在冲压中至关重要,没有符合要求的冲模,批量冲压生产就难以进行,没有先进的冲模,先进的冲压工艺就无法实现,冲压工艺与模具、冲压设备和冲压材料构成冲压加工的三要素,只有它们相互结合才能得出冲压件。
在常用的冲压工序中,大多采用人工上料的方式,这种上料方式的效率较低,同时也会给操作人员的安全带来一定的隐患,而且其对应的冲压工序一次只能冲裁一个零件,降低了生产效率,不能满足现代化生产的需求。
实用新型内容
(一)解决的技术问题
针对现有技术的不足,本实用新型试图克服以上缺陷,因此本实用新型提供了一种汽车零件冲压用多工位自动上料装置,以达到了自定上料,效率高的效果。
(二)技术方案
为实现以上目的,本实用新型通过以下技术方案予以实现:一种汽车零件冲压用多工位自动上料装置,包括底板、支柱、上横板、送料机构、支腿、输送辊筒、工件和冲压装置,所述底板的顶部固定安装有支柱,所述支柱的顶部固定安装有上横板,所述底板的顶部设置有送料机构,所述底板的顶部固定安装有支腿,所述支腿的顶部固定安装有输送辊筒,所述输送辊筒的顶部设置有工件,所述支柱相对的一侧设置有冲压装置。
所述送料机构包括滑轨、滑块、伸缩气缸、挡块、活动杆和推板,所述底板的顶部固定安装有滑轨,所述滑轨的表面滑动连接有滑块,所述滑轨相对的一侧设置有伸缩气缸,所述滑轨的顶部固定安装有挡块,所述滑块相对的一侧固定安装有活动杆,所述活动杆的顶固定安装有推板。
所述冲压装置包括液压伸缩杆、模腔板、固定杆、压力机、连接块和冲压块,所述支柱的内部固定安装有液压伸缩杆,所述液压伸缩杆的顶部固定安装有模腔板,所述模腔板相背的一侧设置有固定杆,所述上横板的顶部固定安装有压力机,所述上横板的底部固定安装有连接块,所述连接块的底部固定安装有冲压块。
进一步,所述活动杆相交的部分固定安装有销钉,且活动杆之间通过销钉活动连接。
进一步,所述推板的顶部固定安装有推杆,且推板的底部开始有滑槽,滑槽的表面滑动连接有移动块,移动块的底部固定安装有活动杆。
进一步,所述液压伸缩杆包括外部套筒和内部活动杆,且外部套筒的顶部固定安装有固定杆,且液压伸缩杆通过固定杆与上横板固定安装。
进一步,所述模腔板的表面开设有模腔,且模腔均匀分布在模腔板的表面。
进一步,所述冲压块的顶部固定安装有冲压头,且冲压头设置在模腔的正上方,与模腔一一对应。
(三)有益效果
本实用新型提供的一种汽车零件冲压用多工位自动上料装置。具备以下有益效果:
1、该汽车零件冲压用多工位自动上料装置,通过在底板的顶部设置的送料机构,使得该装置实现了自动送料,大大提高冲压的生产效率,同时降低了操作人员的危险性,结构简单,易于操作,具有广阔的发展空间,具有很高的推广价值。
、该汽车零件冲压用多工位自动上料装置,该装置通过在模腔板表面设置的模腔以及在冲压块冲压板底部设置的冲压头,使得该装置可以实现,一次冲压多个工件,大大提高其生产效率,同时该冲压装置结构稳定,且多为现有结构,且对于操作人员的要求较低。
附图说明
图1为本实用新型结构示意图;
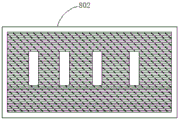
图2为本实用新型模腔板的结构示意图;
图3为本实用新型冲压块的结构示意图。
图中:1底板、2支柱、3上横板、4送料机构、401滑轨、402滑块、403伸缩气缸、404挡块、405活动杆、406推板、5支腿、6输送辊筒、7工件、8冲压装置、801液压伸缩杆、802模腔板、803固定杆、804压力机、805连接块、806冲压块。
具体实施方式
根据本实用新型的第一方面,本实用新型提供一种汽车零件冲压用多工位自动上料装置,如图1-3所示,包括底板1、支柱2、上横板3、送料机构4、支腿5、输送辊筒6、工件7和冲压装置8,底板1的顶部固定安装有支柱2,支柱2的顶部固定安装有上横板3,底板1的顶部设置有送料机构4,底板1的顶部固定安装有支腿5,支腿5的顶部固定安装有输送辊筒6,输送辊筒6的顶部设置有工件7,支柱2相对的一侧设置有冲压装置8。
送料机构4包括滑轨401、滑块402、伸缩气缸403、挡块404、活动杆405和推板406,底板1的顶部固定安装有滑轨401,滑轨401的表面滑动连接有滑块402,滑轨401相对的一侧设置有伸缩气缸403,滑轨401的顶部固定安装有挡块404,滑块402相对的一侧固定安装有活动杆405,活动杆405相交的部分固定安装有销钉,且活动杆405之间通过销钉活动连接,活动杆405的顶固定安装有推板406,推板406的顶部固定安装有推杆,且推板406的底部开始有滑槽,滑槽的表面滑动连接有移动块,移动块的底部固定安装有活动杆405,通过在底板1的顶部设置的送料机构4,使得该装置实现了自动送料大大提高冲压的生产效率,同时降低了操作人员的危险性,结构简单,易于操作,具有广阔的发展空间,具有很高的推广价值。
冲压装置8包括液压伸缩杆801、模腔板802、固定杆803、压力机804、连接块805和冲压块806,支柱2的内部固定安装有液压伸缩杆801,液压伸缩杆801的顶部固定安装有模腔板802,模腔板802的表面开设有模腔,且模腔均匀分布在模腔板802的表面,模腔板802相背的一侧设置有固定杆803,液压伸缩杆801包括外部套筒和内部活动杆,且外部套筒的顶部固定安装有固定杆803,且液压伸缩杆801通过固定杆803与上横板3固定安装,上横板3的顶部固定安装有压力机804,上横板3的底部固定安装有连接块805,连接块805的底部固定安装有冲压块806,冲压块806的顶部固定安装有冲压头,且冲压头设置在模腔的正上方,与模腔一一对应,该装置通过在模腔板802表面设置的模腔以及在冲压块806底部设置的冲压头,使得该装置可以实现,一次冲压多个工件,大大提高其生产效率,同时该冲压装置8结构稳定,多为现有结构,且对于操作人员的要求较低。
该文中出现的电器元件均与外界的主控器及220V市电电连接,并且主控器可为计算机等起到控制的常规已知设备。
工作原理:使用时,首先工件7在输送辊筒6的表面传送,通过伸缩气缸403使得活动杆405移动,由于活动杆405的顶部通过移动块滑动连接在推板406的底部,其底部通过滑块402滑动连接在滑轨401的表面使得活动杆405带动推板406上下移动,这时工件7跟随向上运动,在液压伸缩杆801的作用下,模腔板802将送上来的工,7接住,在压力机804的作用下,冲压块806下降,对工件7进行加工。
综上所述,该汽车零件冲压用多工位自动上料装置,通过在底板1的顶部设置的送料机构4,使得该装置实现了自动送料大大提高冲压的生产效率,同时降低了操作人员的危险性,结构简单,易于操作,具有广阔的发展空间,具有很高的推广价值。
并且,该汽车零件冲压用多工位自动上料装置,该装置通过在模腔板802表面设置的模腔以及在底部设置的冲压头,使得该装置可以实现,一次冲压多个工件,大大提高其生产效率,同时该冲压装置8结构稳定,多为现有结构,且对于操作人员的要求较低。
Claims (6)
1.一种汽车零件冲压用多工位自动上料装置,包括底板(1)、支柱(2)、上横板(3)、送料机构(4)、支腿(5)、输送辊筒(6)、工件(7)和冲压装置(8),其特征在于:所述底板(1)的顶部固定安装有支柱(2),所述支柱(2)的顶部固定安装有上横板(3),所述底板(1)的顶部设置有送料机构(4),所述底板(1)的顶部固定安装有支腿(5),所述支腿(5)的顶部固定安装有输送辊筒(6),所述输送辊筒(6)的顶部设置有工件(7),所述支柱(2)相对的一侧设置有冲压装置(8);
所述送料机构(4)包括滑轨(401)、滑块(402)、伸缩气缸(403)、挡块(404)、活动杆(405)和推板(406),所述底板(1)的顶部固定安装有滑轨(401),所述滑轨(401)的表面滑动连接有滑块(402),所述滑轨(401)相对的一侧设置有伸缩气缸(403),所述滑轨(401)的顶部固定安装有挡块(404),所述滑块(402)相对的一侧固定安装有活动杆(405),所述活动杆(405)的顶固定安装有推板(406);
所述冲压装置(8)包括液压伸缩杆(801)、模腔板(802)、固定杆(803)、压力机(804)、连接块(805)和冲压块(806),所述支柱(2)的内部固定安装有液压伸缩杆(801),所述液压伸缩杆(801)的顶部固定安装有模腔板(802),所述模腔板(802)相背的一侧设置有固定杆(803),所述上横板(3)的顶部固定安装有压力机(804),所述上横板(3)的底部固定安装有连接块(805),所述连接块(805)的底部固定安装有冲压块(806)。
2.根据权利要求1所述的汽车零件冲压用多工位自动上料装置,其特征在于:所述活动杆(405)相交的部分固定安装有销钉,且活动杆(405)之间通过销钉活动连接。
3.根据权利要求1所述的汽车零件冲压用多工位自动上料装置,其特征在于:所述推板(406)的顶部固定安装有推杆,且推板(406)的底部开设有滑槽,滑槽的表面滑动连接有移动块,移动块的底部固定安装有活动杆(405)。
4.根据权利要求1所述的汽车零件冲压用多工位自动上料装置,其特征在于:所述液压伸缩杆(801)包括外部套筒和内部活动杆,且外部套筒的顶部固定安装有固定杆(803),且液压伸缩杆(801)通过固定杆(803)与上横板(3)固定安装。
5.根据权利要求1所述的汽车零件冲压用多工位自动上料装置,其特征在于:所述模腔板(802)的表面开设有模腔,且模腔均匀分布在模腔板(802)的表面。
6.根据权利要求1所述的汽车零件冲压用多工位自动上料装置,其特征在于:所述冲压块(806)的顶部固定安装有冲压头,且冲压头设置在模腔的正上方,与模腔一一对应。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201920124560.6U CN209886524U (zh) | 2019-01-25 | 2019-01-25 | 一种汽车零件冲压用多工位自动上料装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201920124560.6U CN209886524U (zh) | 2019-01-25 | 2019-01-25 | 一种汽车零件冲压用多工位自动上料装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN209886524U true CN209886524U (zh) | 2020-01-03 |
Family
ID=68996187
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN201920124560.6U Expired - Fee Related CN209886524U (zh) | 2019-01-25 | 2019-01-25 | 一种汽车零件冲压用多工位自动上料装置 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN209886524U (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN111992610A (zh) * | 2020-08-21 | 2020-11-27 | 南京林业大学 | 一种锻炼扭腰器转盘加工装置 |
-
2019
- 2019-01-25 CN CN201920124560.6U patent/CN209886524U/zh not_active Expired - Fee Related
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN111992610A (zh) * | 2020-08-21 | 2020-11-27 | 南京林业大学 | 一种锻炼扭腰器转盘加工装置 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN102581195A (zh) | 钢模合模合接螺栓成型生产方法及其组合成型模具 | |
| CN110394400B (zh) | 一种冲压模具及冲压成型方法 | |
| CN113664139B (zh) | 异形钢轨锻压模具自动控制系统及方法 | |
| CN203184427U (zh) | 精整机用模架装置 | |
| CN201997591U (zh) | 衣架骨架成型模具 | |
| CN202702648U (zh) | 多功能液压机 | |
| CN120460611B (zh) | 一种适用于多型号刹车片背板的通用冲压模具 | |
| CN203109145U (zh) | 一种立式无缝钢管制坯机 | |
| CN213002076U (zh) | 一种方便使用的冲压模具 | |
| CN206154771U (zh) | 一种用于汽车起动机定子机壳自动冲压线的液压冲床 | |
| CN110920081A (zh) | 动力电池壳体双工位热板焊接机 | |
| CN207103645U (zh) | 一种黄铜接头用冲床精准定位送料装置 | |
| CN214872926U (zh) | 一种多工位c型液压机 | |
| CN212419357U (zh) | 一种适用于冲压模具的压板天窗切换机构 | |
| CN210010676U (zh) | 一种衬套压制三工位压力机 | |
| CN205915593U (zh) | 一种鞋底材料快速成型机的模具传送机构 | |
| CN204800646U (zh) | 一种机械手滑板装置 | |
| CN210257376U (zh) | 增压缸直连式油压机 | |
| CN210147379U (zh) | 一种铝合金压铸件整形系统 | |
| CN109047607A (zh) | 多工位环锻件制坯液压机 | |
| CN204294758U (zh) | 蛇形弹簧一次成型模具 | |
| CN215824074U (zh) | 一种五金配件加工用冲压装置 | |
| CN201099004Y (zh) | 新型粉末冶金压制模具 | |
| CN201261043Y (zh) | 一种水槽面板预弯、卷边复合模具 | |
| CN201632642U (zh) | 粉末冶金专用自动导管整形机 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20200103 |
|
| CF01 | Termination of patent right due to non-payment of annual fee |