CN203679961U - 一种成型砂轮打磨机 - Google Patents
一种成型砂轮打磨机 Download PDFInfo
- Publication number
- CN203679961U CN203679961U CN201320823628.2U CN201320823628U CN203679961U CN 203679961 U CN203679961 U CN 203679961U CN 201320823628 U CN201320823628 U CN 201320823628U CN 203679961 U CN203679961 U CN 203679961U
- Authority
- CN
- China
- Prior art keywords
- grinding wheel
- dovetail slide
- cylinder
- longitudinal
- wheel
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 238000000227 grinding Methods 0.000 title claims abstract description 71
- 238000003825 pressing Methods 0.000 claims abstract description 28
- 229910001651 emery Inorganic materials 0.000 claims description 35
- 241000239290 Araneae Species 0.000 claims description 7
- 230000008878 coupling Effects 0.000 claims description 4
- 238000010168 coupling process Methods 0.000 claims description 4
- 238000005859 coupling reaction Methods 0.000 claims description 4
- 229910052582 BN Inorganic materials 0.000 claims description 3
- PZNSFCLAULLKQX-UHFFFAOYSA-N Boron nitride Chemical compound N#B PZNSFCLAULLKQX-UHFFFAOYSA-N 0.000 claims description 3
- 238000005299 abrasion Methods 0.000 claims description 3
- 239000002131 composite material Substances 0.000 claims description 3
- 238000009713 electroplating Methods 0.000 claims description 3
- 230000001105 regulatory effect Effects 0.000 claims description 3
- 230000001276 controlling effect Effects 0.000 claims description 2
- 230000006837 decompression Effects 0.000 claims description 2
- 230000005693 optoelectronics Effects 0.000 claims description 2
- 238000003754 machining Methods 0.000 abstract description 3
- 230000000694 effects Effects 0.000 abstract description 2
- 238000003801 milling Methods 0.000 abstract 1
- 239000002184 metal Substances 0.000 description 9
- 238000010586 diagram Methods 0.000 description 4
- 230000001681 protective effect Effects 0.000 description 3
- 230000001595 contractor effect Effects 0.000 description 2
- 238000000034 method Methods 0.000 description 2
- 238000005498 polishing Methods 0.000 description 2
- 241001572175 Gaza Species 0.000 description 1
- 238000010923 batch production Methods 0.000 description 1
- 230000009286 beneficial effect Effects 0.000 description 1
- 230000005540 biological transmission Effects 0.000 description 1
- 230000007812 deficiency Effects 0.000 description 1
- 230000006735 deficit Effects 0.000 description 1
- 238000006073 displacement reaction Methods 0.000 description 1
- 238000005516 engineering process Methods 0.000 description 1
- 238000003912 environmental pollution Methods 0.000 description 1
- 238000009434 installation Methods 0.000 description 1
- 238000004080 punching Methods 0.000 description 1
- 239000010802 sludge Substances 0.000 description 1
- 239000002699 waste material Substances 0.000 description 1
Images





Landscapes
- Finish Polishing, Edge Sharpening, And Grinding By Specific Grinding Devices (AREA)
Abstract
本实用新型提供一种成型砂轮打磨机,包括机架,所述的机架上设有直线导轨和砂轮组件,所述的直线导轨上设有用于夹紧工件的夹紧组件,所述的夹紧组件通过驱动机构在直线导轨上滑动,所述的夹紧组件上方还设有用于压紧工件的压紧装置,所述的压紧装置通过支座安装于机架上,所述的砂轮组件包括砂轮和用于调节砂轮进给量的进给机构,所述砂轮设于直线导轨上方且砂轮轴截面为以孔中心轴线为对称轴的半圆弧与矩形组合图形。本实用新型打磨效率高、工件加工效果好,能有效降低人工成本和磨具成本。
Description
技术领域
本实用新型涉及一种成型砂轮打磨机。
背景技术
消防产品阻火圈主体钣金件在冲压拉伸成型后不可避免地产生毛刺,毛刺主要分布在八处拉伸成型边,而市场上现多采用人工打磨的方法,缺少专用打磨设备可以一次性打磨该工件八处地方的毛刺,因而批量生产时会造成以下问题:效率低下、人工成本和磨具成本大幅度增加,而且磨削面的尺寸公差很难保证。
实用新型内容
本实用新型目的是克服了现有技术中的不足而提供一种打磨效率高、工件加工效果好,能有效降低人工成本和磨具成本的成型砂轮打磨机。
为了解决上述存在的技术问题,本实用新型采用下列技术方案:
一种成型砂轮打磨机,包括机架,所述的机架上设有直线导轨和砂轮组件,所述的直线导轨上设有用于夹紧工件的夹紧组件,所述的夹紧组件通过驱动机构在直线导轨上滑动,所述的夹紧组件上方还设有用于压紧工件的压紧装置,所述的压紧装置通过支座安装于机架上,所述的砂轮组件包括砂轮和用于调节砂轮进给量的进给机构,所述砂轮设于直线导轨上方且砂轮轴截面为以孔中心轴线为对称轴的半圆弧与矩形组合图形。
本实用新型采用的砂轮与工件的磨削接触面便是毛刺主要分布的八处拉伸成型边,它们之间的配合公差为±0.05,这样可以一次性打磨工件,极大程度提高了加工效率,有效节约了人工成本。
作为优选,所述的夹紧组件包括用于安放工件的半圆形夹具主体,半圆形夹具主体靠近砂轮一侧设有靠板,另一侧设有压板,半圆形夹具主体前后两端均设有夹紧气缸,所述的夹紧气缸用于驱动压板。
本实用新型的半圆形夹具主体与工件的弧形面吻合,可使四个工件(主体钣金件)紧贴夹具表面,采用夹紧气缸,可实现夹紧力调节,确保夹紧牢固。
作为优选,所述的驱动机构包括驱动气缸,所述的驱动气缸设于气缸安装座上,气缸安装座通过气缸连接头连接设于压板上的夹具连接板。
作为优选,所述的驱动气缸为两级进给气缸。
进一步地,采用两级进给气缸驱动整个夹紧组件沿直线导轨方向前后移动,可以实现夹持工件的夹具能快速进退和工件慢速进刀磨削,从而提高工作效率和磨削质量。
作为优选,所述的压紧装置包括可升降的导向装置,所述的导向装置连接校正压板。
作为优选,所述的压紧装置由设于支座上的加压气缸驱动。
进一步地,待加压气缸驱动校正压板向下移动将工件自动较正并压紧后,夹紧组件中的夹紧气缸同时收缩动作,带动压板把放置在半圆形夹具主体的四个工件沿靠板方向夹紧。
作为优选,所述的进给机构为手轮进给机构,所述的手轮进给机构包括由第一手轮控制的纵向进给机构和由第二手轮控制的横向进给机构,所述的纵向进给机构包括纵向燕尾滑轨,纵向燕尾滑轨上设有纵向燕尾滑块,纵向燕尾滑块上固定设有纵向安装座,所述的纵向安装座竖直部分上设有电动机,其水平部分设有轴承支座,所述的砂轮通过带转轴的轴承支座安装在纵向安装座上;所述的横向进给机构包括横向燕尾滑轨,横向燕尾滑轨上设有横向燕尾滑块,横向燕尾滑块由第二手轮控制滑动,横向燕尾滑块上设有横向安装座,横向安装座与纵向燕尾滑轨固定连接。
进一步地,第一手轮通过半圆内螺纹支座固定在纵向燕尾滑轨和纵向安装座上,在纵向燕尾滑轨上装有4颗背紧螺母和螺栓,松开螺母螺栓后,旋转第一手轮可以沿纵向(Z轴)调节成型砂轮上下移动,即为调节成型砂轮磨削的进刀量。第二手轮通过内螺纹套固定在横向燕尾滑轨和横向安装座上,安装时松开横向燕尾滑轨上的4颗背紧螺母和螺栓,旋转第二手轮可以沿横向(X轴)调节成型砂轮前后移动,即可以调节成型砂轮和工件(主体钣金件)的中心对齐。横向和纵向两个方向的调节完成后要记得锁紧螺栓和背母即可。由于模向和纵向均采用燕尾结构形式,所以滑轨和滑块的自锁性能好,能保证砂轮在高速旋转时不产生抖动和位移。
作为优选,所述的砂轮由电动机通过设于转轴上的联轴器连接驱动砂轮转动。
作为优选,所述的传动机构根据权利要求1或7或8中的任一项所述的一种成型砂轮打磨机,其特征在于:所述的砂轮为采用立方氮化硼电镀砂轮。
本实用新型将现有技术用的常规加沙磨盘改为立方氮化硼电镀砂轮,消除了废渣排放量大、环境污染严重的弊端,砂轮经久耐用,提高了打磨效率。
作为优选,所述的成型砂轮打磨机由包括直流电源、PLC、电磁阀、光电开关、控制按钮和动过滤减压两联件等元器件通过电连接的电气控制系统控制运行。
此外,本实用新型可设有一个砂轮防护罩,用于保护砂轮不受外来损害。
与现有技术相比,本实用新型的有益效果是:
1.采用的砂轮与工件的磨削接触面便是毛刺主要分布的八处拉伸成型边,可以一次性打磨工件,大大提高加工效率,有效地降低人工成本;
2.加工出来的工件精度高。
附图说明
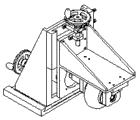
图1:成型砂轮打磨机立体图;
图2:成型砂轮打磨机主视图;
图3:成型砂轮打磨机侧视图;
图4:成型砂轮打磨机局部立体图;
图5:成型砂轮打磨机主视图;
图6:成型砂轮打磨机局部侧视图;
图7:成型砂轮打磨机局部俯视图;
图8:夹紧组件和压紧组件结构示意图;
图9:直线导轨和夹紧组件结构示意图;
图10:工件在夹具主体内定位和夹紧后的状态图;
图11:工件结构示意图;
图12:砂轮工作示意图;
图13:成型砂轮和工件磨削示意图。
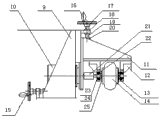
图中:1.机架;2.驱动机构;3.压紧装置;4.夹紧组件;5.砂轮组件;6.直线导轨;7.电气控制系统;8.砂轮防护罩;9.横向安装座;10.电动机;11.纵向安装座;12.轴承支座;13.螺母压板;14.砂轮;15.第二手轮;16.第一手轮;17.半圆内螺纹支座;18.半圆夹;19.调节螺杆;20.螺母座;21.联轴器;22.转轴;23.圆螺母;24.止动垫圈;25.顶板;26.螺母;27.螺钉;28.横向燕尾滑块;29.横向燕尾滑轨;30.横向楔块;31.纵向燕尾滑轨;32.纵向楔块;33.纵向燕尾滑块;34.加压气缸;35.半圆形夹具主体;36.靠板;37.夹紧气缸;38.导向装置 39.支座;40.校正压板;41.工件;42.压板;43.夹具连接板;44.气缸连接头;45.气缸安装座;46.两级进给气缸。
具体实施方式
下面结合附图对本实用新型作进一步详细描述。
如图1、图2、图3和图4,一种成型砂轮打磨机,包括机架,所述的机架1上设有直线导轨6和砂轮组件5,所述的直线导轨6上设有用于夹紧工件的夹紧组件4,所述的夹紧组件4通过驱动机构2在直线导轨6上滑动,所述的夹紧组件4上方还设有用于压紧工件的压紧装置3,所述的压紧装置3通过支座39安装于机架1上,所述的砂轮组件5包括砂轮14和用于调节砂轮进给量的进给机构,所述砂轮14设于直线导轨6上方且砂轮14轴截面为以孔中心轴线为对称轴的半圆弧与矩形组合图形。
所述的夹紧组件4包括用于安放工件的半圆形夹具主体35,半圆形夹具主体35靠近砂轮14一侧设有靠板36,另一侧设有压板42,半圆形夹具主体35前后两端均设有夹紧气缸37,所述的夹紧气缸37用于驱动压板42。
所述的驱动机构2包括两级进给气缸46,所述的两级进给气缸46设于气缸安装座45上,气缸安装座45通过气缸连接头44连接设于压板42上的夹具连接板43。
所述的压紧装置3包括可升降的导向装置38,所述的导向装置38连接校正压板40,所述的压紧装置3由设于支座39上的加压气缸34驱动。
所述的进给机构为手轮进给机构,所述的手轮进给机构包括由第一手轮16控制的纵向进给机构和由第二手轮15控制的横向进给机构,其中,第一手轮16包括有调节螺杆19,通过半圆内螺纹支座17安装于纵向燕尾滑轨31,通过半圆夹18和螺母座20配合安装于纵向安装座11上;所述的纵向进给机构包括纵向燕尾滑轨31,纵向燕尾滑轨31上设有纵向燕尾滑块32,它们之间嵌有纵向楔块33保证整体燕尾结构配合,纵向燕尾滑块32上固定设有纵向安装座11,所述的纵向安装座11竖直部分上设有电动机10,其水平部分设有轴承支座12,所述的砂轮14通过带转轴22的轴承支座12安装在纵向安装座11上,具体通过圆螺母23加止动垫圈24与顶板25、螺母压板13的配合限制砂轮的串动;所述的横向进给机构包括横向燕尾滑轨29,横向燕尾滑轨29上设有横向燕尾滑块28,它们之间嵌有横向楔块30保证燕尾结构配合,横向燕尾滑块28由第二手轮15控制滑动,横向燕尾滑块28上设有横向安装座9,横向安装座9与纵向燕尾滑轨32固定连接。
所述的砂轮14由电动机10通过设于转轴22上的联轴器21连接驱动砂轮14转动。
所述的成型砂轮打磨机还设有一个砂轮防护罩8用于保护砂轮。
图6为工件的八处毛刺加工边;图7为砂轮与工件磨削过程接触剖面图,其中A代表夹具的进给方向,B代表成型砂轮的磨削方向。
本实用新型的工作原理步骤如下:
1.启动电气控制系统中的电动机控制按钮,电动机驱动成型砂轮旋转。
2.此时各部件处于零位初始状态。
3.人工将4个工件即主体钣金件放进气动夹具机构的半圆形夹具主体中。
4.启动加压气缸控制按钮,压紧组件的加压气缸驱动校正压板向下校正并压紧工件。
5.启动夹紧气缸控制按钮,夹紧气缸收缩动作驱动压板将4个主体钣金件沿靠板方向夹紧(定位夹紧后的状态如图5所示)。夹紧后加压气缸才驱动校正压板向上运动使校正压板远离主体钣金件和夹紧组件。
6.两级进给气缸驱动夹持主体钣金件的夹紧组件快速前进到离砂轮10mm时开始转换为慢速进给磨削。4个主体钣金件磨削完成后,两级进给气缸转换为驱动气动夹具快速退回到原点处。此时人工取出磨削完成后的主体钣金件。
7.重复2~6步骤。
Claims (10)
1.一种成型砂轮打磨机,包括机架,其特征在于,所述的机架上设有直线导轨和砂轮组件,所述的直线导轨上设有用于夹紧工件的夹紧组件,所述的夹紧组件通过驱动机构在直线导轨上滑动,所述的夹紧组件上方还设有用于压紧工件的压紧装置,所述的压紧装置通过支座安装于机架上,所述的砂轮组件包括砂轮和用于调节砂轮进给量的进给机构,所述砂轮设于直线导轨上方且砂轮轴截面为以孔中心轴线为对称轴的半圆弧与矩形组合图形。
2.根据权利要求1所述的一种成型砂轮打磨机,其特征在于,所述的夹紧组件包括用于安放工件的半圆形夹具主体,半圆形夹具主体靠近砂轮一侧设有靠板,另一侧设有压板,半圆形夹具主体前后两端均设有夹紧气缸,所述的夹紧气缸用于驱动压板。
3.根据权利要求1所述的一种成型砂轮打磨机,其特征在于,所述的驱动机构包括驱动气缸,所述的驱动气缸设于气缸安装座上,气缸安装座通过气缸连接头连接设于压板上的夹具连接板。
4.根据权利要求3所述的一种成型砂轮打磨机,其特征在于,所述的驱动气缸为两级进给气缸。
5.根据权利要求1所述的一种成型砂轮打磨机,其特征在于,所述的压紧装置包括可升降的导向装置,所述的导向装置连接校正压板。
6.根据权利要求5所述的一种成型砂轮打磨机,其特征在于,所述的压紧装置由设于支座上的加压气缸驱动。
7.根据权利要求1所述的一种成型砂轮打磨机,其特征在于,所述的进给机构为手轮进给机构,所述的手轮进给机构包括由第一手轮控制的纵向进给机构和由第二手轮控制的横向进给机构,所述的纵向进给机构包括纵向燕尾滑轨,纵向燕尾滑轨上设有纵向燕尾滑块,纵向燕尾滑块上固定设有纵向安装座,所述的纵向安装座竖直部分上设有电动机,其水平部分设有轴承支座,所述的砂轮通过带转轴的轴承支座安装在纵向安装座上;所述的横向进给机构包括横向燕尾滑轨,横向燕尾滑轨上设有横向燕尾滑块,横向燕尾滑块由第二手轮控制滑动,横向燕尾滑块上设有横向安装座,横向安装座与纵向燕尾滑轨固定连接。
8.根据权利要求7所述的一种成型砂轮打磨机,其特征在于,所述的砂轮由电动机通过设于转轴上的联轴器连接驱动砂轮转动。
9.根据权利要求1或7或8所述的一种成型砂轮打磨机,其特征在于,所述的砂轮为采用立方氮化硼电镀砂轮。
10.根据权利要求1所述的一种成型砂轮打磨机,其特征在于,所述的成型砂轮打磨机由包括直流电源、PLC、电磁阀、光电开关、控制按钮和动过滤减压两联件等元器件通过电连接的电气控制系统控制运行。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201320823628.2U CN203679961U (zh) | 2013-12-16 | 2013-12-16 | 一种成型砂轮打磨机 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201320823628.2U CN203679961U (zh) | 2013-12-16 | 2013-12-16 | 一种成型砂轮打磨机 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN203679961U true CN203679961U (zh) | 2014-07-02 |
Family
ID=51001920
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN201320823628.2U Expired - Fee Related CN203679961U (zh) | 2013-12-16 | 2013-12-16 | 一种成型砂轮打磨机 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN203679961U (zh) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN104959890A (zh) * | 2015-07-17 | 2015-10-07 | 江苏雷特电机股份有限公司 | 一种插片端子的打磨治具 |
| CN115179119A (zh) * | 2022-05-30 | 2022-10-14 | 华能澜沧江水电股份有限公司 | 一种大型轴流转浆式水轮发电机集电环动态研磨装置 |
-
2013
- 2013-12-16 CN CN201320823628.2U patent/CN203679961U/zh not_active Expired - Fee Related
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN104959890A (zh) * | 2015-07-17 | 2015-10-07 | 江苏雷特电机股份有限公司 | 一种插片端子的打磨治具 |
| CN115179119A (zh) * | 2022-05-30 | 2022-10-14 | 华能澜沧江水电股份有限公司 | 一种大型轴流转浆式水轮发电机集电环动态研磨装置 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN201419244Y (zh) | 立式双工位头盖倒角专机 | |
| CN102218562B (zh) | 角钢铲背清根机 | |
| CN102554745B (zh) | 一种轴承内圈滚道和锁口的磨削装置及磨削方法 | |
| CN204621722U (zh) | 一种四工位倒角磨床 | |
| CN201309088Y (zh) | 一种铣床夹具 | |
| CN202318596U (zh) | 石英坩埚数控铣磨专用机床 | |
| CN102500766B (zh) | 双刀架上下布局斜床身数控车床 | |
| CN203599595U (zh) | 一种多头专用铣床 | |
| CN102416646B (zh) | 石英坩埚数控铣磨专用机床 | |
| CN204564860U (zh) | 一种弯曲管件的柔性夹持装置 | |
| CN204248580U (zh) | 一种磨床 | |
| CN210616033U (zh) | 一种阀门阀体打磨装置 | |
| CN211589344U (zh) | 一种适用于自动化生产线的钻孔专用夹具 | |
| CN104308696A (zh) | 工件槽底专用磨床 | |
| CN214685775U (zh) | 一种加工模具用的磨床 | |
| CN217513390U (zh) | 一种基于数控铣床用的旋转安装座 | |
| CN100464949C (zh) | 数控直线导轨端面和端面棱边倒角磨床 | |
| CN204397609U (zh) | 立轴圆台平面磨床的工作台结构 | |
| CN203765403U (zh) | 加工铸造曲面毛坯涨沙及飞边的数控修边机床 | |
| CN204053780U (zh) | 一种用于加工大回转体零件台阶端面的夹具 | |
| CN202498246U (zh) | 路轨双端面铣削机床 | |
| CN102205523A (zh) | 高效卧式研球机床 | |
| CN218503507U (zh) | 用于圆形隔离块加工的具有缓冲机构的倒角装置 | |
| CN100371131C (zh) | 制动盘双端面切入磨削用的浮动夹具 | |
| CN220094010U (zh) | 冷拔管自动打磨机 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| C14 | Grant of patent or utility model | ||
| GR01 | Patent grant | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20140702 Termination date: 20161216 |
|
| CF01 | Termination of patent right due to non-payment of annual fee |