CN203622102U - 一种钕铁硼方条磨圆的通过式加工设备 - Google Patents
一种钕铁硼方条磨圆的通过式加工设备 Download PDFInfo
- Publication number
- CN203622102U CN203622102U CN201320784719.XU CN201320784719U CN203622102U CN 203622102 U CN203622102 U CN 203622102U CN 201320784719 U CN201320784719 U CN 201320784719U CN 203622102 U CN203622102 U CN 203622102U
- Authority
- CN
- China
- Prior art keywords
- grinding
- iron boron
- neodymium iron
- rounding
- guide rail
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 229910001172 neodymium magnet Inorganic materials 0.000 title claims abstract description 34
- QJVKUMXDEUEQLH-UHFFFAOYSA-N [B].[Fe].[Nd] Chemical compound [B].[Fe].[Nd] QJVKUMXDEUEQLH-UHFFFAOYSA-N 0.000 title claims abstract description 27
- 238000000034 method Methods 0.000 claims abstract description 30
- 238000007493 shaping process Methods 0.000 claims abstract description 17
- 238000007599 discharging Methods 0.000 claims description 13
- 230000001105 regulatory effect Effects 0.000 claims description 5
- 230000005540 biological transmission Effects 0.000 description 7
- 238000010586 diagram Methods 0.000 description 7
- 230000000694 effects Effects 0.000 description 7
- 239000000843 powder Substances 0.000 description 5
- 238000005245 sintering Methods 0.000 description 3
- 239000000463 material Substances 0.000 description 2
- 238000003825 pressing Methods 0.000 description 2
- 238000002679 ablation Methods 0.000 description 1
- 238000013459 approach Methods 0.000 description 1
- 238000005452 bending Methods 0.000 description 1
- 230000015572 biosynthetic process Effects 0.000 description 1
- 238000005516 engineering process Methods 0.000 description 1
- 239000000696 magnetic material Substances 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 238000002844 melting Methods 0.000 description 1
- 230000008018 melting Effects 0.000 description 1
Images




Landscapes
- Grinding Of Cylindrical And Plane Surfaces (AREA)
Abstract
本实用新型公开了一种钕铁硼方条磨圆的通过式加工设备,包括加工平台,在加工平台上依次设有加料装置、用于对钕铁硼方条的一对相对角进行磨削的第一磨削装置、用于对钕铁硼方条的另一对相对角进行磨削的第二磨削装置以及整形磨圆装置;在第一磨削装置与第二磨削装置之间设有输送装置;第一磨削装置包括一对相对设置的端面砂轮和位于该一对端面砂轮之间的变形导轨,变形导轨由依次连接的倾斜V型轨道、水平V型轨道、转角V型轨道和L型导轨构成;第二磨削装置包括一对相对设置的端面砂轮和位于该一对端面砂轮之间的第二V型导轨。采用本实用新型的技术方案,烧结钕铁硼正方形长条在磨削成圆柱过程中可以避免缺角断裂,从而达到降低成本的目的。
Description
技术领域
本实用新型涉及烧结钕铁硼磨加工领域,具体涉及一种钕铁硼方条磨圆的通过式加工设备。
背景技术
目前,烧结钕铁硼永磁材料圆柱半成品的工艺流程一般为:配料→熔炼→制粉→粉末取向压型→烧结→磨外圆,烧结钕铁硼产品只有一个易磁化轴,因此在将细粉装入模具后,必须先在压机所配置的磁场中进行取向,然后才能施压成型。当钕铁硼圆柱的磁性取向方向为径向时,受到有效取向磁场的制约,造成一模压制数量少,效率低下。而直径较小的烧结钕铁硼圆柱在压制成型到烧结出炉过程中,由于粉末压型很难达成粉末密度分布一致,烧结时容易造成柱体弯曲,导致磨削过程中产生大量断裂。
因此一般都采取:a. 压制方块胚料→切片机切割成正方形长条→方条磨圆→精磨圆柱方式加工;或者b. 压制方块胚料→线切割粗割圆柱→精磨圆柱方式加工;线切割粗割圆柱的加工费用一般是切片机切割正方形长条的加工费用的4~5倍。所以方条磨圆的加工方式现今被广泛采用,目前一般都采取用一个金刚石砂轮和一个弹性导轮相匹配的直接磨圆方式进行加工,而由于正方形长条的四个直角边和相关联的对角线的尺寸比例为1:1.414,所以在旋转磨圆过程中形成正方形长条和金刚石砂轮的跳动式接触,由于烧结钕铁硼材料是脆性材料导致磨圆过程中缺角、断裂的产生,增加了加工成本。
发明内容
本实用新型的目的是提供一种能够将烧结钕铁硼正方形长条磨削成圆柱体,且在过程中可以避免缺角、断裂的钕铁硼方条磨圆的通过式加工设备。
本实用新型的一种钕铁硼方条磨圆的通过式加工设备,包括加工平台,在所述加工平台上依次设有加料装置、用于对钕铁硼方条的一对相对角进行磨削的第一磨削装置、用于对钕铁硼方条的另一对相对角进行磨削的第二磨削装置以及整形磨圆装置;在所述第一磨削装置与第二磨削装置之间设有输送装置;所述第一磨削装置包括一对相对设置的端面砂轮和位于该一对端面砂轮之间的变形导轨,所述变形导轨由依次连接的倾斜V形轨道、水平V形轨道、转角V形轨道和L形导轨构成,所述倾斜V形轨道的一端连接加料装置的出料口,所述L形导轨的另一端位于输送装置的上方;所述第二磨削装置包括一对相对设置的端面砂轮和位于该一对端面砂轮之间的第二V形导轨;所述整形磨圆装置包括金刚石砂轮和弹性导轮;。
所述输送装置为相对设置的两组传送带,所述两组传送带相互靠近的边上均设有斜坡。
所述整形磨圆装置的出口端设有出料V形导轨。
所述变形导轨、第二V形导轨和出料V形导轨均通过固定板固定在加工平台上。
所述第一磨削装置和第二磨削装置上均设有磨削压铁,所述磨削压铁的下表面具有倒v结构。
所述整形磨圆装置上设有磨圆压铁。
所述L形导轨(333)具有缺口(334)。
所述加工平台由工作台和插块构成,所述插块通过燕尾槽结构与工作台相连接,在所述工作台和插块上分别设有用于安装第一磨削装置的轴座、用于安装输送装置的通孔、用于安装第二磨削装置的轴座和用于安装整形磨圆装置的轴座;在所述插块的下方设有用于调节插块位置的丝杆;所述丝杆的一端设有手轮和摇柄。
采用本实用新型的技术方案, 烧结钕铁硼正方形长条在磨削成圆柱过程中可以避免缺角、断裂,从而达到降低成本的目的。
附图说明
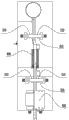
图1为本实用新型通过式方条磨圆设备整体结构示意图;
图2为图1的左视结构示意图;
图3为图1的右视结构示意图;
图4为图1的俯视结构示意图;
图5为图1的仰视结构示意图;
图6为图1的剖视结构示意图;
图7为工作台结构示意图;
图8为插块结构示意图;
图9为变形导轨结构示意图;
图10为第二V形导轨结构示意图;
图11为出料V形导轨结构示意图;
图中:100、工作台;110、120、130、轴座;111、121、131、压铁固定螺纹孔;140、通孔;141、带燕尾槽的开口;150、160、导轨固定螺纹孔;170、180、轴安装孔;190、导轨固定孔;
200、插块;210、220、230、轴座;211、221、压铁固定螺纹孔;240、燕尾;250、轴安装孔;260、凸起部分;261、螺纹孔;
310、第二V形导轨; 320、出料V形导轨;311、321、固定板;312、322、通孔;330、变形导轨;331、倾斜V形轨道;332、转角V形轨道;333、L形导轨;334、缺口;335、固定板;336、通孔;337、水平V形轨道;
400、传送带;410、斜坡;
510、端面砂轮;520、金刚石砂轮;530、弹性导轮;
600、传动轴;610、皮带轮;
700、丝杆;710、手轮;720、摇柄;
800、振动加料器;
910、磨削压铁;920、磨圆压铁。
具体实施方式
如图1-11所示,以加料装置为振动加料器进料为例,本实用新型的一种钕铁硼方条磨圆的通过式加工设备,包括加工平台,在所述加工平台上依次设有加料装置即振动加料器800、用于对钕铁硼方条的一对相对角进行磨削的第一磨削装置、用于对钕铁硼方条的另一对相对角进行磨削的第二磨削装置以及整形磨圆装置;在所述第一磨削装置与第二磨削装置之间设有输送装置;所述整形磨圆装置包括金刚石砂轮520和弹性导轮530;所述第一磨削装置包括一对相对设置的端面砂轮和位于该一对端面砂轮之间的变形导轨330,所述变形导轨330由依次连接的倾斜V形轨道331、水平V形轨道337、转角V形轨道332和L形导轨333构成,所述倾斜V形轨道331的一端连接加料装置的出料口,所述L形导轨333的另一端位于输送装置的上方;所述L形导轨333具有缺口334;所述第二磨削装置包括一对相对设置的端面砂轮和位于该一对端面砂轮之间的第二V形导轨310;所述输送装置为相对设置的两组传送带410,所述两组传送带400相互靠近的边上均设有斜坡410;所述整形磨圆装置的出口端设有出料V形导轨320;所述变形导轨330、第二V形导轨310和出料V形导轨320均通过固定板固定在加工平台上;所述第一磨削装置和第二磨削装置的上方均设有磨削压铁,所述磨削压铁的下表面具有倒v结构;所述整形磨圆装置的上方设有磨圆压铁;所述加工平台由工作台100和插块200构成,所述插块200通过燕尾槽结构与工作台100相连接,在所述工作台100和插块200上分别对称设有用于安装第一磨削装置的轴座、用于安装输送装置的通孔、用于安装第二磨削装置的轴座和用于安装整形磨圆装置的轴座;在所述插块200的下方设有用于调节插块200位置的丝杆700;所述丝杆700的一端设有手轮710和摇柄720,通过调节丝杆700可调整插块200的位置,从而调节两根传送带400之间的相对位置以及各端面砂轮的相对位置,从而可适应不同大小尺寸规格的待磨削产品的处理。
如图4、图5、图7所示,将两根传动轴600分别插入工作台100上的通孔140侧壁的轴安装孔180中,通过轴承进行连接,再将传送带400安装到两根传动轴600上,两根传送带400上的斜坡410处于面对面的位置;位置接近轴座110的传动轴带有皮带轮610,并通过驱动电机带动。如图5、图7、图8所示,将丝杆700安装到插块200凸起部分260上的螺纹孔261中;然后将插块200插入工作台100上的开口141中,燕尾240和开口141上的燕尾槽相匹配且插块200上面的轴座210、220、230和工作台100上的轴座110、120、130一一对应;同时将插块200上两只轴安装孔250和两根传动轴600通过轴承进行连接。将四只端面砂轮510通过轴连接分别安装到工作台100上的轴座110、120和插块200上的轴座210、220中,砂轮轴上带有皮带轮通过传送皮带同驱动电机连接;将金刚石砂轮520和弹性导轮530通过轴连接分别安装到工作台100上轴座130和插块200上轴座230中,两轴均带有皮带轮通过传送皮带同驱动电机连接。如图7、图9,将连接变形导轨330的固定板335上的四个通孔336和工作台100上的四个导轨螺纹孔150通过螺栓进行固定;如图10,将连接第二V形导轨310的固定板311上的四个通孔312和工作台100上的四个导轨螺纹孔160通过螺栓进行固定;如图11,将连接出料V形导轨320的固定板321上的四个通孔321和工作台100上的四个导轨螺纹孔190通过螺栓进行固定。将振动加料器放置到工作台100上,调整振动加料器待加工产品出口和变形导轨330上的倾斜V形轨道331位置,放入待磨削正方形长条;启动加工按钮:金刚石砂轮和弹性导轮驱动电机→端面砂轮驱动电机→振动加料器;待磨削正方形长条通过振动加料器自动给出,由于变形导轨330上倾斜V形轨道331部分和工作台面有一定角度,通过待磨削正方形长条的自重使之行进到轴座120和220上安装的端面砂轮510处(此时,待磨削正方形长条处于水平V形轨道337位置上),通过该第一磨削装置的端面砂轮的磨削先磨去两个相对的直角使之变成六边形长条,磨削的同时由于端面砂轮510的作用以及后续待磨削正方形长条的作用,使其继续向前运动,行至转角V形轨道332时开始转动,继续前行到达L形导轨333完成约45°转角,再继续前行,由于缺口334使其继续翻转约45°角并掉落到传送带400上(该过程由于变形导轨330的作用六边形长条在行进过程中自动翻转了约90°),两根传送带400上处于面对面位置的斜坡410卡住待磨削产品,通过传送带的传送作用使六边形长条行进到轴座110和210上安装的端面砂轮510处,再通过该第二磨削装置的端面砂轮510的磨削磨去剩余的两个对应直角使之变成正八边形长条(原有的四个直角变为八个皆为135°的钝角);最后通过金刚石砂轮520的磨削使之变成圆柱体通过出料V形导轨320流出。其中,第一磨削装置和第二磨削装置的轴承座上分别安装有磨削压铁910,整形磨圆装置的轴承座上设有磨圆压铁920,以防止磨削过程中加工件即待磨削产品从磨削部位飞出。由于振动加料器的振动作用、待磨削产品相互之间的作用、端面砂轮的磨削作用以及传送带的传送作用使整个过程实现了连续化自动化,且烧结钕铁硼正方形长条在磨削成圆柱过程中避免了缺角、断裂,从而达到了降低成本的目的。
Claims (9)
1.一种钕铁硼方条磨圆的通过式加工设备,其特征在于,包括加工平台,在所述加工平台上依次设有加料装置、用于对钕铁硼方条的一对相对角进行磨削的第一磨削装置、用于对钕铁硼方条的另一对相对角进行磨削的第二磨削装置以及整形磨圆装置;在所述第一磨削装置与第二磨削装置之间设有输送装置;所述第一磨削装置包括一对相对设置的端面砂轮和位于该一对端面砂轮之间的变形导轨(330),所述变形导轨(330)由依次连接的倾斜V形轨道(331)、水平V形轨道(337)、转角V形轨道(332)和L形导轨(333)构成,所述倾斜V形轨道(331)的一端连接加料装置的出料口,所述L形导轨(333)的另一端位于输送装置的上方;所述第二磨削装置包括一对相对设置的端面砂轮和位于该一对端面砂轮之间的第二V形导轨(310);所述整形磨圆装置包括金刚石砂轮(520)和弹性导轮(530)。
2.如权利要求1所述的钕铁硼方条磨圆的通过式加工设备,其特征在于,所述输送装置为相对设置的两组传送带(410),所述两组传送带(400)相互靠近的边上均设有斜坡(410)。
3.如权利要求1所述的钕铁硼方条磨圆的通过式加工设备,其特征在于,所述整形磨圆装置的出口端设有出料V形导轨(320)。
4.如权利要求1所述的钕铁硼方条磨圆的通过式加工设备,其特征在于,所述变形导轨(330)、第二V形导轨(310)和出料V形导轨(320)均通过固定板固定在加工平台上。
5.如权利要求1所述的钕铁硼方条磨圆的通过式加工设备,其特征在于,所述第一磨削装置和第二磨削装置上均设有磨削压铁,所述磨削压铁的下表面具有倒v结构。
6.如权利要求1所述的钕铁硼方条磨圆的通过式加工设备,其特征在于,所述整形磨圆装置上设有磨圆压铁。
7.如权利要求1所述的钕铁硼方条磨圆的通过式加工设备,其特征在于,所述L形导轨(333)具有缺口(334)。
8.如权利要求1-7中任一项所述的钕铁硼方条磨圆的通过式加工设备,其特征在于,所述加工平台由工作台(100)和插块(200)构成,所述插块(200)通过燕尾槽结构与工作台(100)相连接,在所述工作台(100)和插块(200)上分别设有用于安装第一磨削装置的轴座、用于安装输送装置的通孔、用于安装第二磨削装置的轴座和用于安装整形磨圆装置的轴座。
9.如权利要求8所述的钕铁硼方条磨圆的通过式加工设备,其特征在于,在所述插块(200)的下方设有用于调节插块(200)位置的丝杆(700)。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201320784719.XU CN203622102U (zh) | 2013-12-04 | 2013-12-04 | 一种钕铁硼方条磨圆的通过式加工设备 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201320784719.XU CN203622102U (zh) | 2013-12-04 | 2013-12-04 | 一种钕铁硼方条磨圆的通过式加工设备 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN203622102U true CN203622102U (zh) | 2014-06-04 |
Family
ID=50808620
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN201320784719.XU Expired - Fee Related CN203622102U (zh) | 2013-12-04 | 2013-12-04 | 一种钕铁硼方条磨圆的通过式加工设备 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN203622102U (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN105234762A (zh) * | 2015-10-19 | 2016-01-13 | 宁波可可磁业有限公司 | 一种对方形钕铁硼块四条平行棱进行倒角的倒角机 |
-
2013
- 2013-12-04 CN CN201320784719.XU patent/CN203622102U/zh not_active Expired - Fee Related
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN105234762A (zh) * | 2015-10-19 | 2016-01-13 | 宁波可可磁业有限公司 | 一种对方形钕铁硼块四条平行棱进行倒角的倒角机 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN204868382U (zh) | 一种无心磨床的自动上料装置 | |
| CN111360628B (zh) | 一种永磁铁氧体双头倒角磨削装置 | |
| CN205085748U (zh) | 一种圆鼻铣刀圆度加工设备 | |
| CN203901090U (zh) | 一种无心磨床的送料装置 | |
| CN201685174U (zh) | 筷子磨光机 | |
| CN103286656A (zh) | 一种钕铁硼方块材料倒角的装置 | |
| CN103978088B (zh) | 一种金属薄板剪切机 | |
| CN204585449U (zh) | 筷头加工机 | |
| CN204262957U (zh) | 凹印版辊铜面研磨机 | |
| CN204585467U (zh) | 筷尾加工机 | |
| CN202880408U (zh) | 一种蜗杆专用送料机 | |
| CN203438061U (zh) | 配备批直径控制装置的立式钢球研球机 | |
| CN202498420U (zh) | 径向圆柱磁体两端自动倒角装置 | |
| CN206276866U (zh) | 螺帽精加工自动进料装置 | |
| CN105479178A (zh) | 六工位数控加工装置 | |
| CN103009214A (zh) | 一种适用于永磁材料加工的异型磨床 | |
| CN103223697A (zh) | 一种新型墙体材料生产线用连续双面铣槽机 | |
| CN202498416U (zh) | 用于圆柱磁体外圆加工的组合式无心磨床 | |
| CN203636533U (zh) | 自动送料倒角机 | |
| CN203817923U (zh) | 铅笔磨尖磨顶一体机 | |
| CN203779268U (zh) | 钕铁硼自动磨形机 | |
| CN107471049A (zh) | 气隙砂轮、磁芯研磨装置及磁芯研磨方法 | |
| CN207372942U (zh) | 单立柱式单轴传动第三平面研磨加工装置 | |
| CN207656439U (zh) | 数控打磨机的a轴传动结构 | |
| CN203125264U (zh) | 一种高效节能的钕铁硼磁体无心磨床 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| C14 | Grant of patent or utility model | ||
| GR01 | Patent grant | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20140604 Termination date: 20141204 |
|
| EXPY | Termination of patent right or utility model |