CN203495185U - 法兰盘用挤压铸造模具 - Google Patents
法兰盘用挤压铸造模具 Download PDFInfo
- Publication number
- CN203495185U CN203495185U CN201320613550.1U CN201320613550U CN203495185U CN 203495185 U CN203495185 U CN 203495185U CN 201320613550 U CN201320613550 U CN 201320613550U CN 203495185 U CN203495185 U CN 203495185U
- Authority
- CN
- China
- Prior art keywords
- mould
- squeeze casting
- casting mould
- hydraulic cylinder
- ring flange
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images
Landscapes
- Casting Devices For Molds (AREA)
Abstract
本实用新型公开了一种法兰盘用挤压铸造模具,包括型芯,上模板以及下模板,其特征在于,所述上模板下方设置一上顶件装置,所述下模板上方设置一组合凹模,所述上顶件装置与所述组合凹模连接,且所述组合凹模两侧分别连接有一水平分模驱动装置,所述组合凹模在所述水平分模驱动装置带动下沿所述下模板做水平往复运动;本实用新型的优点在于增加了两水平分型驱动装置,减少了模具开模行程;采用组合凹模,保证挤压铸件的表面质量的同时,便于加工和维修;该法兰盘用挤压铸造模具适合此类铸件的批量生产,应用前景更好。
Description
技术领域
本实用新型涉及一种铸造模具,尤其是一种法兰盘用挤压铸造模具。
背景技术
法兰又叫法兰盘或突缘,是管子与管子之间相互连接的零件,可用于管端之间的连接,也可用在设备进出口上,用于两个设备之间的连接,对于上述法兰盘的铸造,首先是针对该法兰盘毛坯的铸造,一般法兰盘毛坯的材料为铝合金,目前主要采用整体凹模的铸造模具进行制造法兰盘毛坯,能保证挤压铸件的表面质量,利用上模板挡杆和下顶杆卸料,作用力均匀平稳;但该铸造模具的凹模加工困难,脱模行程长,无导向机构,不适用大型深孔挤压铸件批量化生产。
发明内容
本实用新型目的是:提供一种结构简单,开模行程短,且便于加工、维修的法兰盘用挤压铸造模具。
本实用新型的技术方案是:一种法兰盘用挤压铸造模具,包括型芯,上模板以及下模板,其特征在于,所述上模板下方设置一上顶件装置,所述下模板上方设置一组合凹模,所述上顶件装置与所述组合凹模连接,且所述组合凹模两侧分别连接有一水平分模驱动装置,所述组合凹模在所述水平分模驱动装置带动下沿所述下模板做水平往复运动。
优选地,所述水平分模驱动装置包括水平设置的液压气缸,所述液压气缸的活塞杆通过一连接件与所述组合凹模连接。
优选地,所述上顶件装置包括弹簧、锁模套以及对称设置的两拉板,所述锁模套套于所述型芯上,所述弹簧与所述锁模套连接,所述两拉板分别设有锁模套两侧。
优选地,所述水平分模驱动装置还包括用于固定所述液压气缸的液压气缸座,所述液压气缸座与所述下模板连接。
优选地,所述水平分模驱动装置还包括用于所述液压气缸的活塞杆往复运动的导滑轨道。
优选地,所述弹簧为氮气弹簧。
本实用新型的优点是:
1.本实用新型增加了两水平分型驱动装置,减少了模具开模行程;
2.本实用新型采用组合凹模,保证挤压铸件的表面质量的同时,便于加工和维修;
3.本实用新型法兰盘用挤压铸造模具适合此类铸件的批量生产,应用前景更好。
附图说明
下面结合附图及实施例对本实用新型作进一步描述:
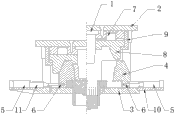
图1为本实用新型结构示意图;
其中:1型芯,2上模板,3下模板,4组合凹模,5液压气缸,6连接件,7氮气弹簧,8锁模套,9拉板,10液压气缸座,11导滑轨道。
具体实施方式
实施例:参照图1所示,一种法兰盘用挤压铸造模具,包括型芯1,上模板2以及下模板3,上模板2下方设置一上顶件装置,下模板3上方设置一组合凹模4,上顶件装置与组合凹模4连接,组合凹模4两侧分别连接有一水平分模驱动装置,水平分模驱动装置包括水平设置的液压气缸5,液压气缸5的活塞杆通过一连接件6与组合凹模4连接,组合凹模4在水平分模驱动装置带动下沿下模板3做水平往复运动;上顶件装置包括氮气弹簧7、锁模套8以及对称设置的两拉板9,锁模套8套于型芯1上,氮气弹簧7与锁模套8连接,两拉板9分别设有锁模套8两侧;水平分模驱动装置还包括用于固定液压气缸5的液压气缸座10,液压气缸座10与下模板3连接;水平分模驱动装置还包括用于液压气缸5的活塞杆往复运动的导滑轨道11。
本实用新型的优点在于,增加了两水平分型驱动装置,减少了模具开模行程;采用组合凹模4,保证挤压铸件的表面质量的同时,便于加工和维修;该法兰盘用挤压铸造模具适合此类铸件的批量生产,应用前景更好。
上述实施例只为说明本实用新型的技术构思及特点,其目的在于让熟悉此项技术的人能够了解本实用新型的内容并据以实施,并不能以此限制本实用新型的保护范围。凡根据本实用新型主要技术方案的精神实质所做的修饰,都应涵盖在本实用新型的保护范围之内。
Claims (6)
1.一种法兰盘用挤压铸造模具,包括型芯,上模板以及下模板,其特征在于,所述上模板下方设置一上顶件装置,所述下模板上方设置一组合凹模,所述上顶件装置与所述组合凹模连接,且所述组合凹模两侧分别连接有一水平分模驱动装置,所述组合凹模在所述水平分模驱动装置带动下沿所述下模板做水平往复运动。
2.根据权利要求1所述的法兰盘用挤压铸造模具,其特征在于,所述水平分模驱动装置包括水平设置的液压气缸,所述液压气缸的活塞杆通过一连接件与所述组合凹模连接。
3.根据权利要求1所述的法兰盘用挤压铸造模具,其特征在于,所述上顶件装置包括弹簧、锁模套以及对称设置的两拉板,所述锁模套套于所述型芯上,所述弹簧与所述锁模套连接,所述两拉板分别设有锁模套两侧。
4.根据权利要求2所述的法兰盘用挤压铸造模具,其特征在于,所述水平分模驱动装置还包括用于固定所述液压气缸的液压气缸座,所述液压气缸座与所述下模板连接。
5.根据权利要求2或4所述的法兰盘用挤压铸造模具,其特征在于,所述水平分模驱动装置还包括用于所述液压气缸的活塞杆往复运动的导滑轨道。
6.根据权利要求3所述的法兰盘用挤压铸造模具,其特征在于,所述弹簧为氮气弹簧。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201320613550.1U CN203495185U (zh) | 2013-09-29 | 2013-09-29 | 法兰盘用挤压铸造模具 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201320613550.1U CN203495185U (zh) | 2013-09-29 | 2013-09-29 | 法兰盘用挤压铸造模具 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN203495185U true CN203495185U (zh) | 2014-03-26 |
Family
ID=50326192
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN201320613550.1U Expired - Fee Related CN203495185U (zh) | 2013-09-29 | 2013-09-29 | 法兰盘用挤压铸造模具 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN203495185U (zh) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN105834398A (zh) * | 2016-05-17 | 2016-08-10 | 河南科技大学 | 高颈法兰的液锻成形方法及成形模具、成形装置 |
| CN105945257A (zh) * | 2016-05-17 | 2016-09-21 | 洛阳秦汉精工股份有限公司 | 一种具有内外法兰的零件的液态模锻成形方法及液锻模具 |
-
2013
- 2013-09-29 CN CN201320613550.1U patent/CN203495185U/zh not_active Expired - Fee Related
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN105834398A (zh) * | 2016-05-17 | 2016-08-10 | 河南科技大学 | 高颈法兰的液锻成形方法及成形模具、成形装置 |
| CN105945257A (zh) * | 2016-05-17 | 2016-09-21 | 洛阳秦汉精工股份有限公司 | 一种具有内外法兰的零件的液态模锻成形方法及液锻模具 |
| CN105945257B (zh) * | 2016-05-17 | 2018-05-04 | 洛阳秦汉精工股份有限公司 | 一种具有内外法兰的零件的液态模锻成形方法及液锻模具 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN203003032U (zh) | 一种精密挤压锻件模具装置 | |
| CN204052613U (zh) | 拉伸模具 | |
| CN102658306A (zh) | 一种闭塞挤压成形模具 | |
| CN202570938U (zh) | 一种双件落料模具 | |
| CN204382688U (zh) | 一种带有多连杆锁模机构的内高压成形油压机 | |
| CN203304476U (zh) | 锻造机的机械式顶出装置 | |
| CN201693083U (zh) | 冲齿压齿模 | |
| CN202137979U (zh) | 模压机上脱模装置 | |
| CN202045273U (zh) | 减振器贮油缸双头缩口模具 | |
| CN208131899U (zh) | 一种锻造模具 | |
| CN202377338U (zh) | 一种新型负角折弯装置 | |
| CN202123147U (zh) | 汽车减震器下支座冲孔专用模具 | |
| CN202571179U (zh) | 一种调温器座浇冒口结构 | |
| CN203470692U (zh) | 冲压模具中的侧整机构 | |
| CN205236766U (zh) | 一种汽车零件冲压模具 | |
| CN207308716U (zh) | 一种翻边翻孔整型模具 | |
| CN209206350U (zh) | 一种大型跑道形轴件锻造模具 | |
| CN203356399U (zh) | 倒装式滑块成型模 | |
| CN203184646U (zh) | 一种高速压制成型粉末冶金模具 | |
| CN202845679U (zh) | 一种压力机 | |
| CN204524124U (zh) | 一种闭式模锻用压力机 | |
| CN203541286U (zh) | 一种加强版落料冲孔复合模 | |
| CN202169304U (zh) | 液压打头机 | |
| CN203635761U (zh) | 用于折负角弯的一种斜契折弯结构 | |
| CN203235918U (zh) | 一种新型弹力浇口装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20140326 Termination date: 20150929 |
|
| EXPY | Termination of patent right or utility model |