轨枕钢模中拼板尺寸的检验工具
技术领域
本实用新型涉及预应力混凝土轨枕钢模技术领域,尤其涉及轨枕钢模中拼板尺寸的检验工具,也可用于不易直接测量物体相对高差而又需要控制一定精度的其他领域。
背景技术
轨枕生产中有一个上排钢丝至顶部距离的检验项目,此项目是轨枕检验指标中一个经常超标的项目,在轨枕钢模上影响到此尺寸的主要因素是中拼板的高度,传统的轨枕钢模中拼板高度尺寸的检查都是通过拉弦线(在钢模张拉中心处)配合使用钢直尺的方法来测量,测量部位是钢模中拼板顶面到弦线距离,在实际检验过程中存在以下问题:
1)拉弦线后用直板尺测量时,由于钢模尺寸导致空间有所限制,视线难以垂直于测距,会形成一定视觉误差;加之弦线固定时也会产生一定误差, 累积起来会有较大误差。
2)钢直尺刻度一般为1.0mm,最小的也只有0.5mm,在测量精度上有一定欠缺。
3)由于拉弦线时只能拉在钢模纵向壳体中间,如果中拼板发生倾斜,则无法测量,只能测量钢模中拼板的中心线位置。
4)拉弦线检验时,先要根据其他基准固定弦线,然后再以弦线为基准来检测钢模中拼板的高度,检验程序复杂,耗费时间。
5)拉弦线检验要考虑钢模的上拱度,而每个钢模上拱度都有一定差异,按统一标准检验,尺寸误差较大。
6)中拼板主要用来控制轨枕成品检验项目中的上排钢丝至轨枕顶部平面(即钢模壳体平面)的距离,弦线测量时,是以弦线为基准来分别测量弦线到钢模中拼板的高度和弦线到钢模壳体的高度,可能存在出现两个相反极差的情况。
发明内容
有鉴于此,本实用新型的主要目的在于提供一种轨枕钢模中拼板尺寸的检验工具,以简化测量过程,并提高测量精度。
为达到上述目的,本实用新型的技术方案是这样实现的:
一种轨枕钢模中拼板尺寸的检验工具,该检验工具包括水平横板及设于其左右两侧下端的边凸块1和中部的中凸块2;所述边凸块1与中凸块2的测量面的平面度小于0.05,所述两个边凸块1与中凸块2的测量面相互之间的平行度小于0.1;所述边凸块1和中凸块2的高差为h+1;其中,高差的单位为:mm。
其中:所述边凸块1和中凸块2的高差h+1,根据钢模设计尺寸而定。
所述检验工具用作钢模维修时,高差h+1的尺寸为h±0.1mm。
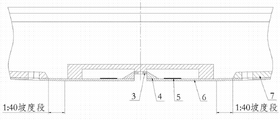
所述水平横板的总长L,其最小长度大于钢模壳体6的两个厂标5之间的距离,其最大长度小于所述钢模壳体6的两个1:40坡度段之间的距离。
所述水平横板的总长L,其最小长度大于钢模壳体6的两个厂标5之间的距离;若所述钢模壳体6无1:40坡度段时,其最大尺寸不受此限。
本实用新型所提供的轨枕钢模中拼板尺寸的检验工具,具有以下优点:
利用该检验工具,能够克服弦线式测量时的累积误差,提高检测精度,有效的防止钢模中拼板歪斜的情况,同时测量方法更接近测量目的(控制筋位偏差),测量过程中无须考虑钢模上拱度及具体高度尺寸问题,检测操作简便快捷,能够有效的提高检测效率,可广泛应用于轨枕钢模验收和钢模制造及维修领域,也可用于不易直接测量物体相对高差而又需要控制一定精度的其他领域。
附图说明
图1为本实用新型中拼板尺寸检验工具纵剖面图;
图2为本实用新型中拼板尺寸检验工具俯视图;
图3为本实用新型检验工具检验过程示意图。
【主要部件/组件符号说明】
1:边凸块
2:中凸块
3:钢模中拼板
4:壳体端部倒角块
5:厂标
6:钢模壳体
7:轨槽板。
具体实施方式
下面结合附图及本实用新型的实施例对本实用新型的检验工具作进一步详细的说明。
图1为本实用新型中拼板尺寸检验工具纵剖面图,图2为本实用新型中拼板尺寸检验工具俯视图,图3为本实用新型检验工具检验过程示意图。
如图所示,所述检验工具的制作要求如下:该检验工具包括一水平横板及设于其左右两侧下端的边凸块1和中部的中凸块2,所述边凸块1和中凸块2的测量面的平面度小于0.05,所述三个凸块测量面相互之间的平行度小于0.1;所述边凸块1和中凸块2的高差(h+1),单位为:mm;根据钢模设计尺寸来来选择,误差按±0.1mm来控制。
当该检验工具用作钢模维修时,(h+1)的尺寸直接按h(±0.1mm)来制作;其水平横板的总长L的最小长度,设计时需考虑厂标5的位置,最大长度需考虑钢模壳体6中的1:40坡度段,若无1:40坡度段的轨枕无须考虑此问题,但要求不能碰到轨枕槽板7。总的原则是边凸块1不能压在厂标5上,也不能压在1:40坡度段,要和钢模壳体贴合。
如图3所示,使用该检验工具进行钢模验收时,用该检验工具的中凸块2对准钢模中拼板3,两个边凸块1分别落在左右两个钢模壳体6中,与钢模壳体平面贴合,此时用不同厚度的塞尺来检测中凸块2和钢模中拼板3之间的缝隙。按钢模中拼板3顶面到钢模壳体6之间高度h(允许误差±0.5mm)来控制的话,则测量时塞尺厚度的合格标准为±0.5+1=0.5~1.5mm。测量后缝隙尺寸在0.5~1.5mm之间为合格;如果缝隙尺寸在0~0.5mm之间,或工具落入钢模后一侧边凸块1翘起,说明钢模中拼板3过高,超过允许误差范围;如果缝隙尺寸大于1.5mm,说明钢模中拼板3尺寸偏低,也超过了允许误差范围。同时检测过程中可以测量中拼板四个角的缝隙,这样可以防止钢模中拼板处于倾斜状态。
如图3所示,使用该检验工具进行钢模维修和制造时,该检验工具的中凸块2对准钢模中拼板3要安装的部位,两个边凸块1分别落在左右两个钢模壳体6中,与钢模壳体平面贴合,然后在高度方向上调整钢模中拼板3的位置,最终使之与中凸块2贴合,最后对钢模中拼板3和壳体端部倒角块4进行焊接。
以上所述,仅为本实用新型的较佳实施例而已,并非用于限定本实用新型的保护范围。