CN203304995U - 可一次多工件加工钻攻铣镗的复合数控机床 - Google Patents
可一次多工件加工钻攻铣镗的复合数控机床 Download PDFInfo
- Publication number
- CN203304995U CN203304995U CN2013200838467U CN201320083846U CN203304995U CN 203304995 U CN203304995 U CN 203304995U CN 2013200838467 U CN2013200838467 U CN 2013200838467U CN 201320083846 U CN201320083846 U CN 201320083846U CN 203304995 U CN203304995 U CN 203304995U
- Authority
- CN
- China
- Prior art keywords
- axis
- main shaft
- drives
- power seat
- servomotor
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn - After Issue
Links
Images



Landscapes
- Numerical Control (AREA)
Abstract
本实用新型涉及一种集钻、攻、铣、镗复合的可一次多工件加工钻攻铣镗的复合数控机床,包括电控系统,X轴鞍座安装在机床床身底座上且位于Z轴滚柱线轨一侧,Y轴鞍座通过X轴滚柱线轨与X轴鞍座连接,X轴伺服电机通过联轴器驱动X轴滚珠丝杆带动Y轴鞍座作X轴行程动作;Y轴工作台通过滚柱线轨与Y轴鞍座连接,Y轴伺服电机通过联轴器驱动Y轴滚珠丝杆带动Y轴工作台作Y轴行程动作;Z轴工作台通过Z轴滚柱线轨安装于机床床身底座上,Z轴滚珠丝杆与Z轴工作台配合且由Z轴伺服电机驱动Z轴滚珠丝杆带动Z轴工作台作Z轴行程动作,模块组合式动力座位于Z轴工作台上。
Description
技术领域
本实用新型涉及一种集钻、攻、铣、镗复合的可一次多工件加工钻攻铣镗的复合数控机床,属旋卧式加工中心制造领域。
背景技术
目前市场销售的加工中心机,机床体积大(如850机床,长2500mm×宽2500mm×高2500mm),不仅占地面积多,机床材料消耗多,在加工过程中,虽然可多工件安装排放,但只能单工位加工,不同工位尺寸,必须刀臂式换刀,而目前刀臂式换刀时间最快为3秒(包含定位、电控回信号)。因此该加工中心机床,无法使量化工件效率得到提升,投入大(人力、物力、场地),机床材料消耗多,占地面积大,能耗高,不利于环保。
实用新型内容
设计目的:避免背景技术中的不足之处,设计一种可多工序、多工位加工产品,相同产品多件一次性加工完成且比传统加工中心生产效率提升2~4倍的可一次多工件加工钻攻铣镗的复合数控机床。
设计方案:为了实现上述设计目的。1、本实用新型在现有加工中心机床的基础上,对机床铸件结构重型设计,采用铸件模组化形式,对机床铸件进行开模。铸件床身底座采用油水分离的形式,即切削液与线轨油、滚珠丝杆油、轴承油、齿轮油等采用两个斜坡的方式,使切削液回流于水箱而其余油回流于接油盒内;其次,X轴铸件总长1290mm,X轴行程最大800mm,使工件最大化被加工,而且取放工件方便,快速,并且增加X轴两线轨的跨距使工作台面支撑面增大,提升最大承载能力;三是刀具安装在模块组合式动力座上,模块组合式动力座被固定于Z轴工作台上,使得刀具中心与线轨面之间的高度只有279mm,而且Z轴工作台与床身底座连接的滚柱线轨跨距大,支撑稳,低中心切削,提高机床切削刚性,适合多种加工要求。2、在现有换刀结构上,模块组合式动力座固定在Z轴上,采用动力座模组化形式,移动工作台来进行换刀动作设计,其工作台移动速度可以达到36m/min,对于相邻刀具换刀时间在0.2s之内完成,对于最远刀具换刀时间在1.2s之内完成,其模块组合式动力座可以对工件做出快速精准的方案,解决用户的燃眉之急,并且模块组合式动力座可以同时加工相同多个工件,根据工件多工位需求,把刀具安装在模块组合式动力座并有序排列动力座,满足对工件多工位加工的要求。3、本实用新型在模块组合式动力座上对驱动方式进行模组化设计,采用伺服电机对主轴驱动方式优化,一个伺服电机可以驱动一轴主轴,一个伺服电机也可以驱动两轴及两轴以上主轴,伺服电机通过联轴器直接驱动一轴主轴,此主动主轴尾端可以安装齿轮或同步带轮,通过过渡轴,过渡轴上安装有齿轮或带轮,主动主轴通过过渡齿轮传递动力于下一主轴或主动主轴通过过渡带轮,对过渡带轮进行调节皮带松紧传递动力于下一主轴来实现伺服电机对驱动两轴及两轴以上的动力传递,并且伺服电机驱动可以在任意一个位置作转速调整,以适合转速要求较高的工件加工,并且在电控操作系统的人机界面下,可以根据客户的需要,产品的材料及加工工艺的要求,进行编程,以实现变速加工多工件多工位的功能。4、本实用新型在模块组合式动力座伺服电机驱动主轴数量上,对其相符的电控系统做模组化设计,根据模块组合式动力座伺服电机驱动主轴数量,选择EZ3操作系统最大支持3轴伺服驱动轴/EZ4操作系统最大支持4轴伺服驱动轴/10B操作系统最大支持8轴伺服驱动轴/900ME操作系统支持8轴以上伺服驱动轴,并且可以根据客户的要求,对其操作系统进行自由选择。
技术方案:一种可一次多工件加工钻攻铣镗的复合数控机床,包括电控系统, X轴鞍座安装在机床床身底座上且位于Z轴滚柱线轨一侧,Y轴鞍座通过X轴滚柱线轨与X轴鞍座连接, X轴伺服电机通过联轴器驱动X轴滚珠丝杆带动Y轴鞍座作X轴行程动作;Y轴工作台通过Y轴滚柱线轨与Y轴鞍座连接,Y轴伺服电机通过联轴器驱动Y轴滚珠丝杆带动Y轴工作台沿Y轴滚柱线轨作Y轴行程动作;Z轴工作台通过Z轴滚柱线轨安装于机床床身底座上,Z轴滚珠丝杆与Z轴工作台配合且由Z轴伺服电机驱动Z轴滚珠丝杆带动Z轴工作台作Z轴行程动作,模块组合式动力座位于Z轴工作台上。
本实用新型与背景技术相比,一是Z轴工作台与床身底座连接的滚柱线轨跨距大,支撑稳,低中心切削,提高机床切削刚性,适合多种加工要求,能够有效地确保产品质量,提高了刀具寿命,增强了机床的综合利用率;二是并且模块组合式动力座可以同时加工相同多个工件,根据工件多工位需求,把刀具安装在模块组合式动力座并有序排列动力座,满足对工件多工位加工的要求,比传统加工中心生产效率提升2~4倍,节约换刀时间;三是电控操作系统的人机界面下,可以根据客户的需要,产品的材料及加工工艺的要求,进行编程,以实现变速加工多工件多工位的功能。
附图说明
图1是可一次多工件加工钻攻铣镗的复合数控机床主体的结构示意图,其中1-1为机床床身底座,1-2为Z轴滚柱线轨,1-3为Z轴滚珠丝杆,1-4为Z轴伺服电机,1-5为Z轴工作台,1-6为X轴滚柱线轨,1-7为X轴伺服电机,1-8为X轴滚珠丝杆,1-9为X轴鞍座,1-10为Y轴伺服电机,1-11为Y轴鞍座1,1-12为Y轴滚珠丝杆,1-13为Y轴滚柱线轨,1-14为Y轴工作台。
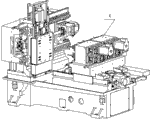
图2是可一次多工件加工钻攻铣镗的复合数控机床的结构示意图。
图3是模块组合式动力座的结构示意图,其中4-1为法兰主轴,4-2为ER主轴,4-3为侧固主轴,4-4为铣刀主轴,4-5为多轴头主轴,4-6为复合主轴,4-7为侧向动力座,4-8为单层单轴动力座加多轴头,4-9为单层单轴动力座,4-10为单层两轴动力座,4-11为单层三轴动力座,4-12为双层两轴动力座,4-13、4-14、4-15为双层四轴动力座,4-16为双层六轴动力座,4-17为双层六轴动力座加多轴头,4-18为双层单轴动力座加多轴头,4-19为立式动力座。
图4是伺服齿轮带动多根主轴传动机构的模块组合式动力座示意图,其中5-1为伺服电机,5-2为联轴器,5-3为主动主轴,5-4为主动齿轮,5-5为过渡齿轮,5-6为从动齿轮,5-7为从动主轴。
图5是伺服同步带带动多根主轴传动机构的模块组合式动力座示意图,其中6-1为主动主轴,6-2为联轴器,6-3为伺服电机,6-4为同步带轮,6-5为同步带调整轮,6-6为从动主轴。
具体实施方式
实施例1:参照附图1-5。一种可一次多工件加工钻攻铣镗的复合数控机床,包括电控系统, X轴鞍座1-9安装在机床床身底座1-1上且位于Z轴滚柱线轨1-2一侧,Y轴鞍座1-11通过X轴滚柱线轨1-6与X轴鞍座1-9连接, X轴伺服电机1-7通过联轴器驱动X轴滚珠丝杆1-8带动Y轴鞍座1-11作X轴行程动作;Y轴工作台1-14通过Y轴滚柱线轨1-13与Y轴鞍座1-11连接, Y轴伺服电机1-10通过联轴器驱动Y轴滚珠丝杆1-12带动Y轴工作台沿Y轴滚柱线轨1-13作1-14Y轴行程动作;Z轴工作台1-5通过Z轴滚柱线轨1-2安装于机床床身底座1-1上,Z轴滚珠丝杆1-3与Z轴工作台1-5配合且由Z轴伺服电机1-4驱动Z轴滚珠丝杆1-3带动Z轴工作台1-5作Z轴行程动作,模块组合式动力座4位于Z轴工作台1-5上。
模块组合式动力座4含有法兰主轴4-1、ER主轴4-2、侧固主轴4-3、铣刀主轴4-4、多轴头主轴4-5、复合主轴4-6、侧向动力座4-7、单层单轴动力座加多轴头4-8、单层单轴动力座4-9、单层两轴动力座4-10、单层三轴动力座4-11、双层两轴动力座4-12、双层四轴动力座(4-13、4-14、4-15)、双层六轴动力座4-16、双层六轴动力座加多轴头4-17、双层单轴动力座加多轴头4-18、立式动力座4-19中的一种或多种组合。
模块组合式动力座4为伺服齿轮带动多根主轴传动机构,且伺服齿轮带动多根主轴传动机构中的伺服电机5-1通过联轴器5-2与位于动力基座上的主动主轴5-3连接,主动齿轮5-4安装于主动主轴5-3上,主动齿轮5-4啮合过渡齿轮5-5,过渡齿轮5-5啮合从动齿轮5-6,从动齿轮5-6安装于从动主轴5-7上且从动主轴5-7位于动力基座上,由伺服电机5-1带动主动主轴5-3作主动主轴正、反旋转运动的同时通过齿轮传递带动从动主轴5-7作正、反旋转运动,实现一个伺服电机带动多根主轴运动。
机床床身底座1-1中的切削液与线轨油、滚珠丝杆油、轴承油、齿轮油采用两个斜坡结构,使切削液回流于水箱,而其余油回流于接油盒内。刀具安装在模块组合式动力座4上,使得刀具中心与线轨面之间的高度为279mm。
实施例2:参照附图5。在实施例1的基础上,模块组合式动力座4为伺服同步带带动多根主轴传动机构,且伺服同步带带动多根主轴传动机构中的伺服电机6-3通过联轴器6-2与位于动力基座上的主动主轴6-1连接,同步带轮6-4安装于主动主轴6-1和从动主轴6-6上且从动轴6-6位于动力基座上,同步带轮通过同步带的传递作用使从动主轴6-6作正、反旋转运动,实现一个伺服电机带动多根从动主轴运动。即动力基座上设有同步带调整轮6-5。动力基座上设有过渡轴,过渡轴上安装有过渡带轮,该过渡带轮通过同步带从而实现一根主动主轴带动多根从动主轴转动的目的。
需要理解到的是:上述实施例虽然对本实用新型的设计思路作了比较详细的文字描述,但是这些文字描述,只是对本实用新型设计思路的简单文字苗述,而不是对本实用新型设计思路的限制,任何不超出本实用新型设计思路的组合、增加或修改,均落入本实用新型的保护范围内。
Claims (5)
1.一种可一次多工件加工钻攻铣镗的复合数控机床,包括电控系统,其特征是:X轴鞍座(1-9)安装在机床床身底座(1-1)上且位于Z轴滚柱线轨(1-2)一侧,Y轴鞍座(1-11)通过X轴滚柱线轨(1-6)与X轴鞍座(1-9)连接, X轴伺服电机(1-7)通过联轴器驱动X轴滚珠丝杆(1-8)带动Y轴鞍座(1-11)作X轴行程动作;Y轴工作台(1-14)通过Y轴滚柱线轨(1-13)与Y轴鞍座(1-11)连接, Y轴伺服电机(1-10)通过联轴器驱动Y轴滚珠丝杆(1-12)带动Y轴工作台(1-14)沿Y轴滚柱线轨(1-13)作Y轴行程动作;Z轴工作台(1-5)通过Z轴滚柱线轨(1-2)安装于机床床身底座(1-1)上,Z轴滚珠丝杆(1-3)与Z轴工作台(1-5)配合且由Z轴伺服电机(1-4)驱动Z轴滚珠丝杆(1-3)带动Z轴工作台(1-5)作Z轴行程动作,模块组合式动力座(4)位于Z轴工作台(1-5)上。
2.根据权利要求1所述的可一次多工件加工钻攻铣镗的复合数控机床,其特征是:模块组合式动力座(4)含有法兰主轴(4-1)、ER主轴(4-2)、侧固主轴(4-3)、铣刀主轴(4-4)、多轴头主轴(4-5)、复合主轴(4-6)、侧向动力座(4-7)、单层单轴动力座加多轴头(4-8)、单层单轴动力座(4-9)、单层两轴动力座(4-10)、单层三轴动力座(4-11)、双层两轴动力座(4-12)、双层四轴动力座(4-13、4-14、4-15)、双层六轴动力座(4-16)、双层六轴动力座加多轴头(4-17)、双层单轴动力座加多轴头(4-18)、立式动力座(4-19)中的一种或多种组合。
3.根据权利要求2所述的可一次多工件加工钻攻铣镗的复合数控机床,其特征是:模块组合式动力座(4)为伺服齿轮带动多根主轴传动机构,且伺服齿轮带动多根主轴传动机构中的伺服电机(5-1)通过联轴器(5-2)与位于动力基座上的主动主轴(5-3)连接,主动齿轮(5-4)安装于主动主轴(5-3)上,主动齿轮(5-4)啮合过渡齿轮(5-5),过渡齿轮(5-5)啮合从动齿轮(5-6),从动齿轮(5-6)安装于从动主轴(5-7)上且从动主轴(5-7)位于动力基座上,由伺服电机(5-1)带动主动主轴(5-3)作主动主轴正、反旋转运动的同时通过齿轮传递带动从动主轴(5-7)作正、反旋转运动,实现一个伺服电机带动多根主轴运动。
4.根据权利要求2所述的可一次多工件加工钻攻铣镗的复合数控机床,其特征是:模块组合式动力座(4)为伺服同步带带动多根主轴传动机构,且伺服同步带带动多根主轴传动机构中的伺服电机(6-3)通过联轴器(6-2)与位于动力基座上的主动主轴(6-1)连接,同步带轮(6-4)安装于主动主轴(6-1)和从动主轴(6-6)上,同步带轮通过同步带的传递作用使从动主轴(6-6)作正、反旋转运动,实现一个伺服电机带动多根主轴运动。
5.根据权利要求1所述的可一次多工件加工钻攻铣镗的复合数控机床,其特征是:机床床身底座(1-1)中的切削液与线轨油、滚珠丝杆油、轴承油、齿轮油采用两个斜坡结构,使切削液回流于水箱,而其余油回流于接油盒内。
6.根据权利要求1或2所述的可一次多工件加工钻攻铣镗的复合数控机床,其特征是:模块组合式动力座(4)上安装有刀具,刀具中心与线轨面之间的高度为279mm。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN2013200838467U CN203304995U (zh) | 2013-02-25 | 2013-02-25 | 可一次多工件加工钻攻铣镗的复合数控机床 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN2013200838467U CN203304995U (zh) | 2013-02-25 | 2013-02-25 | 可一次多工件加工钻攻铣镗的复合数控机床 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN203304995U true CN203304995U (zh) | 2013-11-27 |
Family
ID=49611230
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN2013200838467U Withdrawn - After Issue CN203304995U (zh) | 2013-02-25 | 2013-02-25 | 可一次多工件加工钻攻铣镗的复合数控机床 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN203304995U (zh) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN103143990A (zh) * | 2013-02-25 | 2013-06-12 | 杭州贝克机械有限公司 | 可一次多工件加工钻攻铣镗的复合数控机床 |
| CN105397157A (zh) * | 2015-12-08 | 2016-03-16 | 成都科创佳思科技有限公司 | 一种数控铣床 |
| CN109202541A (zh) * | 2018-11-26 | 2019-01-15 | 福建省鈊美机械科技有限公司 | 一种全伺服智能化数控卧式加工中心 |
-
2013
- 2013-02-25 CN CN2013200838467U patent/CN203304995U/zh not_active Withdrawn - After Issue
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN103143990A (zh) * | 2013-02-25 | 2013-06-12 | 杭州贝克机械有限公司 | 可一次多工件加工钻攻铣镗的复合数控机床 |
| CN103143990B (zh) * | 2013-02-25 | 2016-03-23 | 杭州贝克机械有限公司 | 可一次多工件加工钻攻铣镗的复合数控机床 |
| CN105397157A (zh) * | 2015-12-08 | 2016-03-16 | 成都科创佳思科技有限公司 | 一种数控铣床 |
| CN109202541A (zh) * | 2018-11-26 | 2019-01-15 | 福建省鈊美机械科技有限公司 | 一种全伺服智能化数控卧式加工中心 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN103143989B (zh) | 多工件加工钻攻铣镗复合数控机床 | |
| CN201329497Y (zh) | 一种具有多个独立加工体系的数控钻铣装置 | |
| CN203343729U (zh) | 一种刀库与主轴复合在滑鞍的数控龙门立卧复合加工中心 | |
| CN203044948U (zh) | 一种能同时加工多个不同直径和深度深孔的深孔钻机床 | |
| CN201470894U (zh) | 数控立式车床 | |
| CN103158038A (zh) | 高速立式加工中心 | |
| CN103143990B (zh) | 可一次多工件加工钻攻铣镗的复合数控机床 | |
| CN202763057U (zh) | 高效数控车削加工中心 | |
| CN203304996U (zh) | 钻攻铣镗复合数控机床 | |
| CN203679282U (zh) | 一种75°斜床身双床鞍排刀数控卧式车床 | |
| CN203171360U (zh) | 多工件加工钻攻铣镗复合数控机床 | |
| CN211991817U (zh) | 一种自动化生产线专用双主轴数控车床 | |
| CN203245400U (zh) | 智能化三维多主轴单动与联动可调数控钻镗系统 | |
| CN202667716U (zh) | 大型转盘轴承分度钻床 | |
| CN206065927U (zh) | 一种带多段导轨的数控龙门加工中心机床 | |
| CN207629588U (zh) | 硬轨式龙门数控铣床 | |
| CN203141235U (zh) | 一种斜床身车削中心 | |
| CN202114265U (zh) | 一种顶尖作业数控车床 | |
| CN202240449U (zh) | 一种具有车削、磨削功能的倒立式车床 | |
| CN201783655U (zh) | 双轴斜床身数控车床 | |
| CN204565757U (zh) | 一种高速数控钻攻铣床 | |
| CN205363248U (zh) | 一种车铣加工机床 | |
| CN202622477U (zh) | 一种模块化多功能数控机床 | |
| CN207087318U (zh) | 一种摇臂轴支座铣削钻孔组合机床 | |
| CN202894389U (zh) | 双立柱镗床 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| C14 | Grant of patent or utility model | ||
| GR01 | Patent grant | ||
| AV01 | Patent right actively abandoned |
Granted publication date: 20131127 Effective date of abandoning: 20160323 |
|
| C25 | Abandonment of patent right or utility model to avoid double patenting |