CN203187149U - 一种金属板材自动移送设备 - Google Patents
一种金属板材自动移送设备 Download PDFInfo
- Publication number
- CN203187149U CN203187149U CN 201320106998 CN201320106998U CN203187149U CN 203187149 U CN203187149 U CN 203187149U CN 201320106998 CN201320106998 CN 201320106998 CN 201320106998 U CN201320106998 U CN 201320106998U CN 203187149 U CN203187149 U CN 203187149U
- Authority
- CN
- China
- Prior art keywords
- sucker
- sheet metal
- guide rail
- transporting apparatus
- pair
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 239000002184 metal Substances 0.000 title claims abstract description 26
- 239000000725 suspension Substances 0.000 claims abstract description 20
- 241000252254 Catostomidae Species 0.000 claims abstract description 6
- 230000001360 synchronised effect Effects 0.000 claims abstract description 4
- 238000012546 transfer Methods 0.000 claims description 40
- 238000007689 inspection Methods 0.000 claims description 9
- 238000012423 maintenance Methods 0.000 claims description 6
- 239000000463 material Substances 0.000 description 60
- 229910000831 Steel Inorganic materials 0.000 description 9
- 239000010959 steel Substances 0.000 description 9
- 238000004519 manufacturing process Methods 0.000 description 5
- 238000007664 blowing Methods 0.000 description 4
- 238000010438 heat treatment Methods 0.000 description 4
- 238000001179 sorption measurement Methods 0.000 description 4
- 238000013519 translation Methods 0.000 description 4
- 238000000034 method Methods 0.000 description 3
- 238000012545 processing Methods 0.000 description 3
- 230000009183 running Effects 0.000 description 3
- 238000005422 blasting Methods 0.000 description 2
- 230000035611 feeding Effects 0.000 description 2
- 230000033764 rhythmic process Effects 0.000 description 2
- 230000000630 rising effect Effects 0.000 description 2
- 239000003463 adsorbent Substances 0.000 description 1
- 230000004888 barrier function Effects 0.000 description 1
- 238000010924 continuous production Methods 0.000 description 1
- 238000010586 diagram Methods 0.000 description 1
- 238000007598 dipping method Methods 0.000 description 1
- 238000007599 discharging Methods 0.000 description 1
- 238000005516 engineering process Methods 0.000 description 1
- 239000011435 rock Substances 0.000 description 1
Images


Landscapes
- Sheets, Magazines, And Separation Thereof (AREA)
Abstract
本实用新型涉及一种金属板材自动移送设备,其特征在于:包括一对平行且水平的承力大梁(2),与承力大梁(2)垂直连接的一对承力副梁(10),一对承力大梁(2)对若干根平行的导轨梁(3)进行支撑,相邻两根导轨梁(3)通过其间的一对导轨对一组移送装置(4)进行导向和支撑,移送装置(4)对升降装置(5)进行支撑,升降装置(5)下部与一个吸盘吊架(8)连接,吸盘吊架(8)下部设有多个吸盘(9);吸盘(9)外接真空泵,并由真空电磁阀驱动对金属板材进行吸附;相邻的两个移送装置(4)能够同步移送,也能够交错移送。本实用新型具有同步性高、定位精度高、工作效率高、运行可靠等性能特点。
Description
技术领域
本实用新型涉及一种金属板材生产设备,尤其涉及一种金属板材自动移送设备,属于物流移送设备技术领域。
背景技术
在金属板材加工工业中,需要对板材进行上料、下料、收集堆垛。在板材热处理生产线中,需要在进入抛丸机前对板材进行拆垛,然后单张板上料到输送辊道上;在热处理炉前需要将板材进行拆垛;在抛丸机后需要对抛丸完成的设备进行下料,将设备从输送辊道上移送到堆垛台架上;而连续生产作业的矫直机,生产节奏快,对板材的堆垛时间就有严格的要求,并且矫直后的板材直接进行移送堆垛,移送堆垛的精度要求高,也就是说必须按矫直机的工作节奏来尽快移送堆垛板材。
一些特殊的板材加工行业板材从热处理炉出来时的温度高达400℃,并且要求不能在板材表面留下痕迹,一般20-40s内板材移送需要完成工作一个周期,板材规格跨度大,长度范围2-13m,宽度范围1-2.2m,这些特殊要求加大了板材移送堆垛的难度。因为热处理炉的工作模式是批量连续处理,所以在很短的时间内将数吨重的板材在不损伤表面的情况下平稳精确的移送堆垛好,是业界的技术难题。
现有的移送板材的方式一般有两种,一种是采用行车,将板材吊起,移送至指定的位置放下,完成板材的移送堆垛,这种方式效率低下,而且板材表面容易受伤并留下痕迹,同时上料下料的定位精度较差,容易晃动。另一种方式是采用电磁吸附式,这种方式会使得钢板材被磁化,改变了钢板原有的磁性,对于对磁性要求较高板材来说,无法使用这种方式,而且对于非钢金属板材,也无法使用该方法。
发明内容
本实用新型实际需要解决的技术问题是:现有的板材移送装置,或稳定性差,上下料定位性能差,效率低下,容易对板材造成损伤,抑或是带有磁性,无法对磁性要求较高的钢板材进行使用,也无法对非钢板材进行使用。
针对上述技术问题,本实用新型采取以下技术方案:
一种金属板材自动移送设备,其特征在于:包括一对平行且水平的承力大梁2,与承力大梁2垂直连接的一对承力副梁10,所述一对承力大梁2对若干根平行的导轨梁3进行支撑,相邻两根导轨梁3通过其间的一对导轨对一组移送装置4进行导向和支撑,所述移送装置4对升降装置5进行支撑,所述升降装置5为若干个上下同步运动的竖直导轨,其下部与一个吸盘吊架8连接,所述吸盘吊架8下部设有多个吸盘9,所述升降装置5带动吸盘吊架8同步进行上下运动;所述吸盘9外接真空泵,并由真空电磁阀驱动对金属板材进行吸附;所述吸盘9上设有触板传感器;相邻的两个移送装置4能够同步移送,也能够交错移送。
进一步的,所述多个吸盘9均匀布置于吸盘吊架8下部,单个吸盘吊架8下部的吸盘能够全数开启/部分开启。
进一步的,所述升降装置5包括两个竖直导轨。
进一步的,所述金属板材自动移送设备包括五根导轨梁3,四组移送装置。
进一步的,还包括四个立柱1,所述立柱1对所述承力大梁2进行支撑。
进一步的,还包括检修平台6,所述检修平台6呈条状,固定在所述导轨梁3上,并平行于承力大梁2,且与移送装置4的位置相对应;所述检修楼梯7架设在承力副梁10上,并与所述检修平台6相连。
一种上述金属板材自动移送设备的工作方法,包括以下工作步骤:
a) 移送装置获得板材有料信号后,自动复位至吸料位;
b) 根据金属板材的长宽尺寸,启用部分/全数吸盘9,确定移送装置4的组数;
c) 升降装置5下降,吸盘9接触板材,触板传感器发出信号,升降装置5停止;
d) 真空电磁阀打开,吸盘9吸附板材,升降装置5上升,到达设定位置后停止;
e) 移送装置4平移送料,直至板材放料位置上方;
f) 升降装置5下降,至设定位置,真空电磁阀动作,板材释放到位;
g) 升降装置5空载上升,移送装置4空载平移至取料位,完成一次取料循环。
本实用新型的特点在于:通过升降装置5、移送装置4、真空吸附式的吸盘9形成对金属板材的移送堆垛,整个装置结构紧凑,布局合理,检修方便;可根据板材的长度和宽度选择移送装置4的数量以及开启吸盘9的数量;此外,移送装置4还可以交错运行,节能高效;板材位置误差仅±2mm,精度高;通过真空吸附式的吸盘,解决了现有技术中电磁吸附式对钢板材造成磁化的不利结果,以及采用行车吊装式的移送方式造成稳定性差,上下料定位性能差,效率低下,容易对板材造成损伤等技术问题。
附图说明
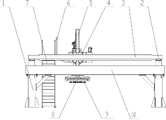
图1是本实用新型金属板材自动移送设备主视示意图。
图2是图1的俯视示意图。
图3是图2中部分结构的放大示意图。
图4是图1右视示意图。
其中,1、立柱,2、承力大梁,3、导轨梁,4、移送装置,5、升降装置,6、检修平台,7、检修楼梯,8、吸盘吊架,9、吸盘,10、承力副梁。
具体实施方式
下面结合具体实施方式对本实用新型进一步说明。
参见图1-图4,本实用新型针对高温快节奏的生产线金属板材上料、下料、收集堆垛,移送等问题。提供了一种板材高速高温吸盘自动移送机,主要由立柱1、承力大梁2、导轨梁3、移送装置4、升降装置5、检修平台6、检修楼梯7、吸盘吊架8、高温吸盘9、承力副梁10等组成,本实用新型结构紧凑,设备分组,互换性强。
立柱1固定在地基上,承力大梁2连接在立柱上,承力副梁10在外侧连接立柱1和承力大梁2,导轨梁3连接在承力大梁2上方,移送装置4在V型导轨梁3的导轨上运行,升降装置5在移送装置4的导向上移动,检修平台6安装在移送装置4的非电机侧,检修楼梯7安装在承力副梁10上,吸盘吊架8连接在下侧,高温吸盘9连接在吸盘吊架8上。
立柱1、承力大梁2、承力副梁10和导轨梁3组成板材高速高温吸盘自动移送机的移送运行大框架,移送装置4沿导轨梁3运行,在导轨梁3上设置有导轨和齿条,移送装置4上设置有齿轮,升降装置5上装有导轨和齿条,移送装置4上的齿轮带动升降装置5进行升降运行,升降装置5带动吸盘吊架8升降,高温吸盘9装在吸盘吊架8上,高温吸盘9随吸盘吊架8一起升降运动。吸取板材时,板材高速高温吸盘自动移送机获得板材有料信号后,进行原点确认,并自行自动复位,初始位置为吸取料位。根据板材规格选择启用高温吸盘9的数量;升降装置5运行,开始下降,下降至减速位,减速下降,当吸盘9与板材接触后,触板传感器发出信号,停止向下运行;高温吸盘9接触板材后,真空电磁阀打开,吸盘9吸紧板材,真空压力开关达到设定值,发送信号;升降装置运行,高温吸盘9开始负载上升,到达设定的位置后,停止上升;然后移送装置4运行平移送料。移送装置4负载运行到板材放料位置上方;升降装置5运行负载下降,计算下降行程,降至设定位置处时,减速运行到位;真空换向阀动作,板材被释放,空气反吹,快速释放工件到放料位;升降装置5运行,高温吸盘开始空载上升,到达设定位置处时,停止向上运行,移送装置4开始空载平移返回运行到取料位,完成一次移送取料循环。取料时若板材短,单独运行一组移送装置4则可实现板材移送;板材稍长一些,运行两组移送装置4则可实现板材移送;也可交叉运行,可根据板材的长短及工艺要求灵活选择移送设备的运行方式。
移送装置4由其上的电机、减速机、联轴器、导向滚轮与导轨梁3上的导轨配合、齿轮与导轨梁上的齿条啮合,实现移送运行。
升降装置5由其上的导轨、齿条与设置在移送装置4上的导向滚轮、齿轮、电机、减速机、联轴器相配合,实现升降运行。
吸盘吊架8与升降装置5相连接,并在其上安装高温吸盘9,触板传感器等,实现吸取板材、升降和移送运行。
移送装置4、升降装置5采用伺服电机、高温光电开关、PLC及SIMOTIOND等自动控制系统,平移与升降部分采用DC-AC S120多轴驱动器驱动同步伺服电机,确保移送的精确性,并且使用有源滤波器与有源整流器,以此保证制动和同步精确。
板材高速高温吸盘自动移送机可多组移送装置4一起运行、也可单组独立运行、可交叉运行,移送取放料精度可达到±2mm。
该板材高速高温吸盘自动移送机能准确的停在放料位置的中心线上,在钢板对齐停稳以后,升降装置下降吸取钢板,钢板吸取完成以后,移送装置带动板材一起运行,运行到放料装置的中心线上。本实用新型具有同步性高、定位精度高、工作效率高、运行可靠等性能特点。
本实用新型优化了板材加工工业中高温快节奏的生产线上板材的上料、下料、收集堆垛的过程,在极短时间内将板材平稳精确的移送。
Claims (6)
1.一种金属板材自动移送设备,其特征在于:
包括一对平行且水平的承力大梁(2),与承力大梁(2)垂直连接的一对承力副梁(10),所述一对承力大梁(2)对若干根平行的导轨梁(3)进行支撑,相邻两根导轨梁(3)通过其间的一对导轨对一组移送装置(4)进行导向和支撑,所述移送装置(4)对升降装置(5)进行支撑,所述升降装置(5)为若干个上下同步运动的竖直导轨,其下部与一个吸盘吊架(8)连接,所述吸盘吊架(8)下部设有多个吸盘(9),所述升降装置(5)带动吸盘吊架(8)同步进行上下运动;
所述吸盘(9)外接真空泵,并由真空电磁阀驱动对金属板材进行吸附;
所述吸盘(9)上设有触板传感器;
相邻的两个移送装置(4)能够同步移送,也能够交错移送。
2.如权利要求1所述的金属板材自动移送设备,其特征在于:所述多个吸盘(9)均匀布置于吸盘吊架(8)下部,单个吸盘吊架(8)下部的吸盘能够全数开启/部分开启。
3.如权利要求1所述的金属板材自动移送设备,其特征在于:所述升降装置(5)包括两个竖直导轨。
4.如权利要求3所述的金属板材自动移送设备,其特征在于:所述金属板材自动移送设备包括五根导轨梁(3),四组移送装置。
5.如权利要求1所述的金属板材自动移送设备,其特征在于:还包括四个立柱(1),所述立柱(1)对所述承力大梁(2)进行支撑。
6.如权利要求1所述的金属板材自动移送设备,其特征在于:还包括检修平台(6),所述检修平台(6)呈条状,固定在所述导轨梁(3)上, 并平行于承力大梁(2),且与移送装置(4)的位置相对应;所述检修楼梯(7)架设在承力副梁(10)上,并与所述检修平台(6)相连。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN 201320106998 CN203187149U (zh) | 2013-03-08 | 2013-03-08 | 一种金属板材自动移送设备 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN 201320106998 CN203187149U (zh) | 2013-03-08 | 2013-03-08 | 一种金属板材自动移送设备 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN203187149U true CN203187149U (zh) | 2013-09-11 |
Family
ID=49104027
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN 201320106998 Expired - Fee Related CN203187149U (zh) | 2013-03-08 | 2013-03-08 | 一种金属板材自动移送设备 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN203187149U (zh) |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN103159055A (zh) * | 2013-03-08 | 2013-06-19 | 上海西重所重型机械成套有限公司 | 一种金属板材自动移送设备 |
| CN105059993A (zh) * | 2015-07-27 | 2015-11-18 | 天津市顺通信荣科技有限公司 | 彩钢板自动堆垛机 |
| CN105173812A (zh) * | 2015-09-26 | 2015-12-23 | 青岛科创智能装备有限公司 | 一种板材自动上料机 |
| CN110092168A (zh) * | 2019-06-06 | 2019-08-06 | 太仓鸿海精密机械有限公司 | 一种筛料机构 |
-
2013
- 2013-03-08 CN CN 201320106998 patent/CN203187149U/zh not_active Expired - Fee Related
Cited By (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN103159055A (zh) * | 2013-03-08 | 2013-06-19 | 上海西重所重型机械成套有限公司 | 一种金属板材自动移送设备 |
| CN103159055B (zh) * | 2013-03-08 | 2015-07-29 | 上海西重所重型机械成套有限公司 | 一种金属板材自动移送设备 |
| CN105059993A (zh) * | 2015-07-27 | 2015-11-18 | 天津市顺通信荣科技有限公司 | 彩钢板自动堆垛机 |
| CN105059993B (zh) * | 2015-07-27 | 2017-09-01 | 天津市新宇彩板有限公司 | 彩钢板自动堆垛机 |
| CN105173812A (zh) * | 2015-09-26 | 2015-12-23 | 青岛科创智能装备有限公司 | 一种板材自动上料机 |
| CN105173812B (zh) * | 2015-09-26 | 2017-07-04 | 青岛科创智能装备有限公司 | 一种板材自动上料机 |
| CN110092168A (zh) * | 2019-06-06 | 2019-08-06 | 太仓鸿海精密机械有限公司 | 一种筛料机构 |
| CN110092168B (zh) * | 2019-06-06 | 2024-05-24 | 太仓鸿海精密机械有限公司 | 一种筛料机构 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN103159055B (zh) | 一种金属板材自动移送设备 | |
| CN109192496B (zh) | 一种变压器铁芯自动叠装生产装置 | |
| CN201960197U (zh) | 异形板材全自动剪切线 | |
| CN102935471B (zh) | 带有全自动板料上料装置的精冲机 | |
| CN107378355B (zh) | 机器人焊接自动流水线的箱体三维定位系统及定位方法 | |
| CN108483051B (zh) | 一种用于倍速链线体输送线的自动化空托盘堆垛机 | |
| CN210762532U (zh) | 一种自动化智能立体仓库 | |
| CN216470135U (zh) | 一种立体料库上下料取料系统 | |
| CN102935470B (zh) | 精冲机全自动板坯上料装置 | |
| CN105035752A (zh) | 一种吸盘式板材移送设备的吸盘控制装置及其控制方法 | |
| CN111889905B (zh) | 四面肋钢筋网的横向钢筋布筋焊接装置及布筋焊接方法 | |
| CN109573423A (zh) | 一种货叉式立体仓库 | |
| CN115384997A (zh) | 一种多工位巷道堆垛机 | |
| CN113829489B (zh) | 无槽边模快速储存流转库 | |
| CN203592029U (zh) | 一种柔性全自动卷板生产线 | |
| CN202861235U (zh) | 精冲机全自动板坯上料装置 | |
| CN203359548U (zh) | 轮胎搬运拆码垛系统 | |
| CN202296335U (zh) | 一种用于板式输送链随行接车的装置 | |
| CN102513872A (zh) | 一种发动机曲轴平移上下料机构 | |
| CN201834515U (zh) | 一种集装箱总装生产线输送装置 | |
| CN107934841B (zh) | 带木托盘钢卷的移载设备 | |
| CN110371662B (zh) | 一种百米钢轨自动装卸装置 | |
| CN210126856U (zh) | 一种可升降并自动拖动物料行走的运输小车 | |
| CN114476479B (zh) | 一种智能料库及工作方法 | |
| CN217457695U (zh) | 一种转移装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| C14 | Grant of patent or utility model | ||
| GR01 | Patent grant | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20130911 Termination date: 20210308 |
|
| CF01 | Termination of patent right due to non-payment of annual fee |