CN203184436U - 具有模内铆接工件装置的级进冲模模具 - Google Patents
具有模内铆接工件装置的级进冲模模具 Download PDFInfo
- Publication number
- CN203184436U CN203184436U CN 201320155551 CN201320155551U CN203184436U CN 203184436 U CN203184436 U CN 203184436U CN 201320155551 CN201320155551 CN 201320155551 CN 201320155551 U CN201320155551 U CN 201320155551U CN 203184436 U CN203184436 U CN 203184436U
- Authority
- CN
- China
- Prior art keywords
- chuck
- mould
- track
- die
- rivet
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images


Landscapes
- Press Drives And Press Lines (AREA)
Abstract
本实用新型公开一种具有模内铆接工件装置的级进冲模模具,包括上模和下模,其特征在于:在下模内设置有振动盘,与振动盘相配的设置有送进轨道,送进轨道的出口端与推进轨道的入口向连,在推进轨道的尾端设置有顶件气缸,在下模上还设置有铆钉夹紧装置,铆钉夹紧装置包括左夹头和右夹头,左夹头和右夹头通过固定在下模上的连接销钉相互铰接,而连接销钉则固定设置在下模上,由左夹头和右夹头的前端所组成的夹持端与推进轨道的出口端相配,而在左夹头和右夹头的尾端则连接有复位弹簧,在上模上设置有固定板,固定板内纵向地设置有可轴向移动的铆接凸模,铆接凸模的底端与夹持端相配,在铆接凸模的尾端与上模之间还设置有弹簧。
Description
技术领域
本实用新型涉及一种模具,特别是一种具有模内铆接工件装置的集进冲模模具。
背景技术
在生产过程中,有相当一部分冲压产品需要进行铆接操作。目前,加工这种带有铆接的冲压产品工艺比较复杂,首先要通过模具在冲压机上进行冲压,形成所需形状的零件,然后再利用铆接机对冲压成型的零件进行铆接。需要进行两次完全不同的操作,费时费力,加工成本较高。因此现在需要一种能够解决上述问题的新型模具。
发明内容
本实用新型是为了解决现有技术所存在的上述不足,提出一种结构简单,设计巧妙,能够在一个工序步骤中实现冲压和铆接两种加工的级进式冲模模具。
本实用新型的技术解决方案是:一种具有模内铆接工件装置的级进冲模模具,包括上模和下模,其特征在于:在下模内设置有振动盘1,与振动盘1相配的设置有送进轨道2,送进轨道2的出口端与推进轨道3的入口向连,在推进轨道3的尾端设置有顶件气缸4,在下模上还设置有铆钉夹紧装置5,铆钉夹紧装置5包括左夹头6和右夹头7,左夹头6和右夹头7通过固定在下模上的连接销钉8相互铰接,而连接销钉8则固定设置在下模上,由左夹头6和右夹头7的前端所组成的夹持端9与推进轨道3的出口端相配,而在左夹头6和右夹头7的尾端则连接有复位弹簧10,在上模上设置有固定板11,固定板11内纵向地设置有可轴向移动的铆接凸模12,铆接凸模12的底端与夹持端9相配,在铆接凸模12的尾端与上模之间还设置有弹簧13。
所述的推进轨道3内还设置有吸件磁铁14。
本实用新型同现有技术相比,具有如下优点:
本种结构形式的级进冲模模具,其结构简单,设计巧妙,布局合理。传统工艺中需要对带有铆接结构的板材进行冲压时,需要分别进行冲压和铆接工序,需要进行两道工序进行加工,费时费力,提高成本。因此本实用新型公开了一种特殊结构的模具,这种模具可以实现在板材的冲压成型过程中,直接将铆钉铆接在板材上,以达到节省加工工序、降低成本的目的。并且它的制作工艺简单,制造成本低廉,因此可以说它具备了多种优点,特别适合于在本领域中推广应用,其市场前景十分广阔。
附图说明
图1是本实用新型实施例的主视图。
图2是本实用新型实施例的俯视图。
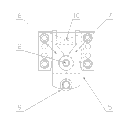
图3是本实用新型实施例铆钉夹紧装置的示意图。
具体实施方式
下面将结合附图说明本实用新型的具体实施方式。如图1、图2、图3所示:一种具有模内铆接工件装置的级进冲模模具,包括上模和下模,在下模内设置有振动盘1,振动盘1内放置有多个铆钉,与振动盘1相连的设置有送进轨道2,这个送进轨道2的出口端与推进轨道3的入口相连,在推进轨道3的尾端则设置有顶件气缸4,推进轨道3内还设置有吸件磁铁14;在下模上还设置有铆钉夹紧装置5,所述的铆钉夹紧装置5包括左夹头6和右夹头7,并且左夹头6和右夹头7通过连接销钉8相互铰接,连接销钉8固定设置在下模上,左夹头6和右夹头7的前端共同组成夹持端9,并且这个夹持端9与推进轨道3的出口相配,而在左夹头6和右夹头7的尾端之间则连接有复位弹簧10,在上模上还设置有固定板11,在固定板11内纵向的设置有铆接凸模12,并且铆接凸模12可以在纵向上运动,该铆接凸模12的底端与夹持端9相配,而在铆接凸模12的尾端与上模之间还设置有弹簧13。
本实用新型实施例的具有模内铆接工件装置的级进冲模模具的工作过程如下:振动盘1将铆钉送入送进轨道2,在送进轨道2的作用下运送至推进轨道3内,并在吸件磁铁14的作用下实现辅助定位,铆钉到位后,顶件气缸4动作,将铆钉推送到与顶件气缸4的出口端相配的铆钉夹紧装置5的夹持端9中,铆钉进入夹持端9的过程中,左夹头6和右夹头7的前端在铆钉的挤压下左右运动,复位弹簧10被压缩,铆钉进入夹持端9后,左夹头6和右夹头7恢复到初始位置,夹持端9与被冲压板材上需要进行铆接的位置相配,而上模向下运动对板材进行冲压的同时,设置在上模下端的铆接凸模12将铆钉铆入板材,冲压过程中铆接凸模12纵向运动,弹簧13压缩,起到缓冲的作用;被结构能够实现在一步加工工序中实现板材的冲压成型和铆钉的铆接,节省工序,降低成本。
Claims (2)
1.一种具有模内铆接工件装置的级进冲模模具,包括上模和下模,其特征在于:在下模内设置有振动盘(1),与振动盘(1)相配的设置有送进轨道(2),送进轨道(2)的出口端与推进轨道(3)的入口向连,在推进轨道(3)的尾端设置有顶件气缸(4),在下模上还设置有铆钉夹紧装置(5),铆钉夹紧装置(5)包括左夹头(6)和右夹头(7),左夹头(6)和右夹头(7)通过固定在下模上的连接销钉(8)相互铰接,而连接销钉(8)则固定设置在下模上,由左夹头(6)和右夹头(7)的前端所组成的夹持端(9)与推进轨道(3)的出口端相配,而在左夹头(6)和右夹头(7)的尾端则连接有复位弹簧(10),在上模上设置有固定板(11),固定板(11)内纵向地设置有可轴向移动的铆接凸模(12),铆接凸模(12)的底端与夹持端(9)相配,在铆接凸模(12)的尾端与上模之间还设置有弹簧(13)。
2.根据权利要求1所述的具有模内铆接工件装置的级进冲模模具,其特征在于:所述的推进轨道(3)内还设置有吸件磁铁(14)。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN 201320155551 CN203184436U (zh) | 2013-04-01 | 2013-04-01 | 具有模内铆接工件装置的级进冲模模具 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN 201320155551 CN203184436U (zh) | 2013-04-01 | 2013-04-01 | 具有模内铆接工件装置的级进冲模模具 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN203184436U true CN203184436U (zh) | 2013-09-11 |
Family
ID=49101332
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN 201320155551 Expired - Fee Related CN203184436U (zh) | 2013-04-01 | 2013-04-01 | 具有模内铆接工件装置的级进冲模模具 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN203184436U (zh) |
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN105251881A (zh) * | 2015-11-16 | 2016-01-20 | 东莞市豪顺精密科技有限公司 | 一种直接在产品上铆螺柱的模具 |
| CN110216415A (zh) * | 2018-12-31 | 2019-09-10 | 合肥高科科技股份有限公司 | 一种精密模内攻牙及铆合技术在下铰链应用的技术 |
| CN111390094A (zh) * | 2020-03-31 | 2020-07-10 | 马鞍山市奈特仪表科技有限公司 | 一种机芯连杆铆压用铆钉震动送料设备及其使用方法 |
| CN112658120A (zh) * | 2020-12-01 | 2021-04-16 | 合肥华凌股份有限公司 | 用于生产冰箱压缩机安装板的模具装置 |
| CN116329391A (zh) * | 2023-04-18 | 2023-06-27 | 天津津荣天宇精密机械股份有限公司 | 一种拉伸模内铆钉的装置及其工作方法 |
-
2013
- 2013-04-01 CN CN 201320155551 patent/CN203184436U/zh not_active Expired - Fee Related
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN105251881A (zh) * | 2015-11-16 | 2016-01-20 | 东莞市豪顺精密科技有限公司 | 一种直接在产品上铆螺柱的模具 |
| CN110216415A (zh) * | 2018-12-31 | 2019-09-10 | 合肥高科科技股份有限公司 | 一种精密模内攻牙及铆合技术在下铰链应用的技术 |
| CN111390094A (zh) * | 2020-03-31 | 2020-07-10 | 马鞍山市奈特仪表科技有限公司 | 一种机芯连杆铆压用铆钉震动送料设备及其使用方法 |
| CN112658120A (zh) * | 2020-12-01 | 2021-04-16 | 合肥华凌股份有限公司 | 用于生产冰箱压缩机安装板的模具装置 |
| CN112658120B (zh) * | 2020-12-01 | 2022-08-26 | 合肥华凌股份有限公司 | 用于生产冰箱压缩机安装板的模具装置 |
| CN116329391A (zh) * | 2023-04-18 | 2023-06-27 | 天津津荣天宇精密机械股份有限公司 | 一种拉伸模内铆钉的装置及其工作方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN201572878U (zh) | 一种用于风叶铆接的模具 | |
| CN203994040U (zh) | 一种多功能打孔机 | |
| CN201482853U (zh) | 连续自动冲压成形机 | |
| CN203281727U (zh) | 一种批量压铆模具 | |
| CN203437551U (zh) | 一种冲压模具的自动弹料装置 | |
| CN208894992U (zh) | 基于一模两件的tox气液增压冲压模具 | |
| CN204413023U (zh) | 螺栓热墩多工位成型模具 | |
| CN203830623U (zh) | 一种压缩机斜盘模具 | |
| CN103878240B (zh) | 汽车发动机排气系统歧管的成形整形模具 | |
| CN105251881B (zh) | 一种直接在产品上铆螺柱的模具 | |
| CN201950133U (zh) | 冲床配用连杆式自动送料装置 | |
| CN103990695A (zh) | 一种落料弯曲复合模 | |
| CN203281735U (zh) | 刹车片拉簧连接弯条的一体成型冲压模具 | |
| CN204817640U (zh) | 一种汽车金属结构件三工序一体成型机 | |
| CN204545932U (zh) | 一种自动冲压设备 | |
| CN205519455U (zh) | 一种铆接装置 | |
| CN203227743U (zh) | 折弯跟形结构 | |
| CN203209570U (zh) | 加长墙组件压u型弯自动推件模 | |
| CN203791468U (zh) | 一种下折边拉伸模具结构 | |
| CN102430631A (zh) | 一种旋压工装 | |
| CN105537433B (zh) | 开关弹片自动生产设备 | |
| CN202377393U (zh) | 一种汽车后围板零件模具 | |
| CN202621734U (zh) | 生产插线座压线压片的冲压模具 | |
| CN202192167U (zh) | 一种带翻边机构的冷冲压模具 | |
| CN102290290A (zh) | 一种小型断路器自动铆接生产线 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| C14 | Grant of patent or utility model | ||
| GR01 | Patent grant | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20130911 Termination date: 20150401 |
|
| EXPY | Termination of patent right or utility model |