CN203140591U - 快速更换的拍击型冲压模具 - Google Patents
快速更换的拍击型冲压模具 Download PDFInfo
- Publication number
- CN203140591U CN203140591U CN 201320113120 CN201320113120U CN203140591U CN 203140591 U CN203140591 U CN 203140591U CN 201320113120 CN201320113120 CN 201320113120 CN 201320113120 U CN201320113120 U CN 201320113120U CN 203140591 U CN203140591 U CN 203140591U
- Authority
- CN
- China
- Prior art keywords
- lower bolster
- lower die
- guide pillar
- piece
- plate
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 238000004080 punching Methods 0.000 claims description 4
- 238000004519 manufacturing process Methods 0.000 abstract description 4
- 238000003754 machining Methods 0.000 abstract description 2
- 238000012545 processing Methods 0.000 description 4
- 238000009434 installation Methods 0.000 description 3
- 238000012423 maintenance Methods 0.000 description 3
- 238000000034 method Methods 0.000 description 3
- 238000009966 trimming Methods 0.000 description 3
- 238000005516 engineering process Methods 0.000 description 2
- 239000000463 material Substances 0.000 description 2
- 239000012528 membrane Substances 0.000 description 2
- 230000009286 beneficial effect Effects 0.000 description 1
- 238000006243 chemical reaction Methods 0.000 description 1
- 229910052751 metal Inorganic materials 0.000 description 1
- 239000002184 metal Substances 0.000 description 1
- 150000002739 metals Chemical class 0.000 description 1
- 238000010295 mobile communication Methods 0.000 description 1
- 238000012856 packing Methods 0.000 description 1
- 239000002994 raw material Substances 0.000 description 1
Images


Landscapes
- Mounting, Exchange, And Manufacturing Of Dies (AREA)
Abstract
本实用新型公开了一种快速更换的拍击型冲压模具,包括:下模座、下模板组件和上模板组件,所述下模板组件包括下垫板和下模入块,所述上模板组件包括上背板、上垫板、夹板入块和脱料板,所述下垫板固定在下模座上,所述下模入块固定在下垫板上,所述上背板、上垫板、夹板入块和脱料板自上而下依次连接,所述下模座的四角各设置有一定位块,所述下模座的前后两侧各设置有一锁紧夹头,所述上垫板上固定有滚珠导柱,所述滚珠导柱穿过夹板入块和脱料板插入在下模入块和下垫板叠加后的导柱孔中,所述上模板组件通过滚珠导柱与下模板组件之间做闭模冲压动作。通过上述方式,本实用新型能够提高加工效率,减少模具制作成本,达到一模多用。
Description
技术领域
本实用新型涉及移动通讯领域,特别是涉及一种快速更换的拍击型冲压模具。
背景技术
现有技术中,用于加工五金冲孔类产品在早期以普通三板式开模,由于产品孔较大且步距较长,对应模具的零件也较大,模板加工及零件加工的精度无法满足要求;孔类系列产品一般试做多个机种,且需要在原材料不剪断的情况下,进行机种间的切换,造成模具成本高,操作劳动强度大。
实用新型内容
本实用新型主要解决的技术问题是提供一种快速更换的拍击型冲压模具,能够提高加工效率,减少模具制作成本,达到一模多用。
为解决上述技术问题,本实用新型采用的一个技术方案是:提供一种快速更换的拍击型冲压模具,包括:下模座、下模板组件和上模板组件,所述下模板组件包括下垫板和下模入块,所述上模板组件包括上背板、上垫板、夹板入块和脱料板,所述下垫板固定在下模座上,所述下模入块固定在下垫板上,所述上背板、上垫板、夹板入块和脱料板自上而下依次连接,所述下模座的四角各设置有一定位块,所述下模座的前后两侧各设置有一锁紧夹头,所述上垫板上固定有滚珠导柱,所述滚珠导柱穿过夹板入块和脱料板插入在下模入块和下垫板叠加后的导柱孔中,所述上模板组件通过滚珠导柱与下模板组件之间做闭模冲压动作。
在本实用新型一个较佳实施例中,为考虑滚珠导柱过载后损坏,所述下模座上对应于下垫板的导柱孔位置设有避位孔。
本实用新型的有益效果是:本实用新型快速更换的拍击型冲压模具的特点是模板数量比一般模具相对较少,且无需上模座,只需使用冲床的压力拍击上模组件,使上模组件和下模组件闭合,耗材与加工成本大幅度降低。另外,架模生产时无需将上模部分固定到冲床上平台,作业模式简化,操作更加便捷,降低了劳动强度。在产品更新换代日趋频繁的今天,一套模具内实现多种产品结构的生产,降低研发成本的投入,该种类模具在料带不剪断情况下将上下模板组件中的行部分零件的更换或拆出,既满足客户对产品结构的需求,同时成本与操作效率也得到控制。
附图说明
图1是本实用新型快速更换的拍击型冲压模具的开模结构示意图;
图2是本实用新型快速更换的拍击型冲压模具中下模组件俯视图;
图3是本实用新型快速更换的拍击型冲压模具中下模组件的结构示意图;
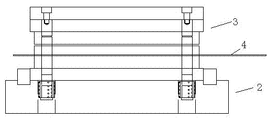
图4是本实用新型快速更换的拍击型冲压模具的闭模结构示意图。
附图中各部件的标记如下:1、下模座;2、下模板组件;3、上模板组件;4、产品;10、定位块;11、锁紧夹头;12、避位孔;20、下垫板;21、下模入块;30、上背板;31、上垫板;32、夹板入块;33、脱料板;200、导柱孔;300、滚珠导柱。
具体实施方式
下面结合附图对本实用新型的较佳实施例进行详细阐述,以使本实用新型的优点和特征能更易于被本领域技术人员理解,从而对本实用新型的保护范围做出更为清楚明确的界定。
请参阅图1至图4,本实用新型实施例包括:一种快速更换的拍击型冲压模具,包括:下模座1、下模板组件2和上模板组件3,下模板组件2包括下垫板20和下模入块21,上模板组件3包括上背板30、上垫板31、夹板入块32和脱料板33,下垫板20固定在下模座1上,下模入块21固定在下垫板20上,上背板30、上垫板31、夹板入块32和脱料板33自上而下依次连接,下模座1的四角各设置有一定位块10,下模座1的前后两侧各设置有一锁紧夹头11,上垫板31上固定有滚珠导柱300,滚珠导柱300穿过夹板入块32和脱料板33插入在下模入块21和下垫板20叠加后的导柱孔200中,上模板组件3通过滚珠导柱300与下模板组件2之间做闭模冲压动作。
进一步说,所述下模座1上对应于下垫板20的导柱孔200位置设有避位孔12。
本实用新型快速更换的拍击型冲压模具的组装过程及工作原理:首先,下模座1上左右两侧分别装好定位块10,后侧装好锁紧夹头11,定位块10决定了下模板组件2装入后的左右位置,锁紧夹头11决定了下模板组件装入后的前后位置;接着,下模入块21通过销钉与螺丝配合固定于下垫板20上,更换不同的产品或维修是通过对下模入块21整修或替换来实现;下模板组件2通过定位块10引导装入下模座1上后,将前侧锁紧夹头11固定于下模座1上,锁紧夹头11后便实现了下模板组件2的定位工作;然后,上背板30是通过沉头螺丝固定于上垫板31上;夹板入块32是通过销钉与螺丝配合固定于下垫板20上。更换不同产品或维修是通过对夹板入块32整修或替换来实现;脱料板33是通过等高套筒固定在夹板入块32上,更换不同产品或维修是通过对脱料板33整修或替换来实现;最后,上模板组件3通过滚珠导柱300对准插入下模入块21和下垫板20叠加后的导柱孔200中,完成整体安装。安装后的下模板组件2和上模板组件3之间留有一定的工作区,此工作区即脱料板33与下模入块21之间的区域。
首次使用该实用新型模具在整体安装完成后直接架到冲床上,将下模座1固定好后可启动冲压机床,产品4直接进入工作区穿料生产作业;生产过程中如需更换零配件或进行维修时,先将上模板组件3与下模板组件2分离后取出,再将下模座1前后两侧锁紧夹头11松开,松开前将锁紧夹头11上的螺丝拧开后将其取出,然后抽出下模板组件2。该过程料带可以保持完整,下模座1无需拆卸出冲床。
以上所述仅为本实用新型的实施例,并非因此限制本实用新型的专利范围,凡是利用本实用新型说明书及附图内容所作的等效结构或等效流程变换,或直接或间接运用在其他相关的技术领域,均同理包括在本实用新型的专利保护范围内。
Claims (2)
1.一种快速更换的拍击型冲压模具,包括:下模座、下模板组件和上模板组件,所述下模板组件包括下垫板和下模入块,所述上模板组件包括上背板、上垫板、夹板入块和脱料板,所述下垫板固定在下模座上,所述下模入块固定在下垫板上,所述上背板、上垫板、夹板入块和脱料板自上而下依次连接,其特征在于:所述下模座的四角各设置有一定位块,所述下模座的前后两侧各设置有一锁紧夹头,所述上垫板上固定有滚珠导柱,所述滚珠导柱穿过夹板入块和脱料板插入在下模入块和下垫板叠加后的导柱孔中,所述上模板组件通过滚珠导柱与下模板组件之间做闭模冲压动作。
2.根据权利要求1所述的快速更换的拍击型冲压模具,其特征在于:所述下模座上对应于下垫板的导柱孔位置设有避位孔。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN 201320113120 CN203140591U (zh) | 2013-03-13 | 2013-03-13 | 快速更换的拍击型冲压模具 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN 201320113120 CN203140591U (zh) | 2013-03-13 | 2013-03-13 | 快速更换的拍击型冲压模具 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN203140591U true CN203140591U (zh) | 2013-08-21 |
Family
ID=48968147
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN 201320113120 Expired - Fee Related CN203140591U (zh) | 2013-03-13 | 2013-03-13 | 快速更换的拍击型冲压模具 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN203140591U (zh) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN105195594A (zh) * | 2015-10-15 | 2015-12-30 | 灌阳县鸿运矿山设备有限公司 | 一种辅助定位的冲压模具 |
| CN106111785A (zh) * | 2016-08-19 | 2016-11-16 | 深圳亿和模具制造有限公司 | 一种快速调节冲孔位置的独立式模具装置 |
| CN114101497A (zh) * | 2021-10-18 | 2022-03-01 | 安徽新富新能源科技有限公司 | 一种通用模具及使用方法 |
-
2013
- 2013-03-13 CN CN 201320113120 patent/CN203140591U/zh not_active Expired - Fee Related
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN105195594A (zh) * | 2015-10-15 | 2015-12-30 | 灌阳县鸿运矿山设备有限公司 | 一种辅助定位的冲压模具 |
| CN106111785A (zh) * | 2016-08-19 | 2016-11-16 | 深圳亿和模具制造有限公司 | 一种快速调节冲孔位置的独立式模具装置 |
| CN106111785B (zh) * | 2016-08-19 | 2019-02-26 | 深圳数码模汽车技术有限公司 | 一种快速调节冲孔位置的独立式模具装置 |
| CN114101497A (zh) * | 2021-10-18 | 2022-03-01 | 安徽新富新能源科技有限公司 | 一种通用模具及使用方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN201346595Y (zh) | 一种复合冷冲模 | |
| CN202180137U (zh) | 多工位级进模具 | |
| CN201776790U (zh) | 汽车后隔板儿童饰盖孔位冲切机构 | |
| CN101722237A (zh) | 一种汽车线束模具 | |
| CN203292309U (zh) | 一种可以调节的衬板冲压模具 | |
| CN203418075U (zh) | 异形板件折弯模具 | |
| CN102873195B (zh) | 制动钳刀片级进模 | |
| CN206028453U (zh) | 一种铝支架冲孔切边模具 | |
| CN204320962U (zh) | 连续裁切铆合集成模具 | |
| CN202106018U (zh) | 汽车水泵壳压铸件周边去毛刺模具 | |
| CN202070638U (zh) | 渐进式型材冲切模 | |
| CN102019319A (zh) | 一种电缆桥架“l”型连接片模具的结构 | |
| CN201361661Y (zh) | 精密钳头齿牙类件复合精冲成型模具 | |
| CN204603033U (zh) | 一种新型冲压机床模具 | |
| CN102179508A (zh) | 汽车水泵壳压铸件周边去毛刺模具 | |
| CN202079163U (zh) | 一种自动化汽车盒子件三合一冲压模具 | |
| CN201324792Y (zh) | 桥板生产线的冲孔装置 | |
| CN205869212U (zh) | 管桩端板锚孔、钢筋孔、沉孔一次成型模具 | |
| CN2936484Y (zh) | 一种钢钩的成型模具 | |
| CN205020647U (zh) | 一种用于加工带内框零件的五金模具 | |
| CN203197094U (zh) | 一种定位冲孔装置 | |
| CN202290987U (zh) | 蜗杆传动式软管环箍箍壳加工设备 | |
| CN202861199U (zh) | 一种面板冲压模具 | |
| CN208288765U (zh) | 腰型孔冲压装置 | |
| CN208772275U (zh) | 一种快速换模结构 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| C14 | Grant of patent or utility model | ||
| GR01 | Patent grant | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20130821 Termination date: 20180313 |
|
| CF01 | Termination of patent right due to non-payment of annual fee |