CN203018617U - 推力杆连接架热铆合装置 - Google Patents
推力杆连接架热铆合装置 Download PDFInfo
- Publication number
- CN203018617U CN203018617U CN 201320036842 CN201320036842U CN203018617U CN 203018617 U CN203018617 U CN 203018617U CN 201320036842 CN201320036842 CN 201320036842 CN 201320036842 U CN201320036842 U CN 201320036842U CN 203018617 U CN203018617 U CN 203018617U
- Authority
- CN
- China
- Prior art keywords
- pressure head
- moving platen
- riveted
- half part
- riveting
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- NJPPVKZQTLUDBO-UHFFFAOYSA-N novaluron Chemical compound C1=C(Cl)C(OC(F)(F)C(OC(F)(F)F)F)=CC=C1NC(=O)NC(=O)C1=C(F)C=CC=C1F NJPPVKZQTLUDBO-UHFFFAOYSA-N 0.000 claims description 24
- 238000004519 manufacturing process Methods 0.000 abstract description 4
- 235000017166 Bambusa arundinacea Nutrition 0.000 abstract 1
- 235000017491 Bambusa tulda Nutrition 0.000 abstract 1
- 241001330002 Bambuseae Species 0.000 abstract 1
- 235000015334 Phyllostachys viridis Nutrition 0.000 abstract 1
- 239000011425 bamboo Substances 0.000 abstract 1
- 150000001875 compounds Chemical class 0.000 abstract 1
- 230000006835 compression Effects 0.000 abstract 1
- 238000007906 compression Methods 0.000 abstract 1
- 238000006243 chemical reaction Methods 0.000 description 3
- 238000010586 diagram Methods 0.000 description 3
- 230000013011 mating Effects 0.000 description 3
- 238000006073 displacement reaction Methods 0.000 description 1
- 238000007731 hot pressing Methods 0.000 description 1
- 230000003068 static effect Effects 0.000 description 1
- 238000005493 welding type Methods 0.000 description 1
Images


Landscapes
- Insertion Pins And Rivets (AREA)
Abstract
本实用新型涉及一种推力杆连接架热铆合装置。解决了现有热铆合装置生产效率低和铆合不可靠的问题。包括基座、导柱、弹簧、动模板、铆合压头下半部和铆合压头上半部,动模板通过间隙配合与导柱装配,弹簧装配在基座和动模板之间的导柱上,铆合压头下半部固定安装在基座立板,并可在动模板相应位置开有的孔内自由通过,铆合压头上半部固定安装在上安装板上,动模板上装配有两个可在动模板内滑动的定位块,铆合压头下半部和铆合压头上半部的加压面上带有多个半环状凸起形成仿竹节型加压面,工作时,基座和上安装板安装在压力机上,铆合压头下半部和铆合压头上半部合模加压时,动模板同连接管与端头可沿导柱向下滑动。本实用新型使连接架连接更可靠高效。
Description
技术领域:
本发明涉及一种热铆合装置,具体涉及一种汽车推力杆(反作用杆、连接杆等)连接架热铆合装置。
背景技术:
现有推力杆连接架由两件端头和一件连接管组成,存在两种装配形式,一种为焊接形式,即将端头与连接管焊接为整体;一种为热压铆合形式,即通过特殊装置、设备将端头与连接管铆合为整体。前者已逐渐被市场淘汰,后者成为市场主流结构产品,快速、高效、稳定、可靠的铆合装置决定了产品的生产效率和市场竞争力。现有热铆合装置,定位块安装在一个固定模板上,且定位块为固定结构,定位块上套弹簧或橡胶缓冲垫,端头、连接管在外部安装后再放到定位块上铆合,铆合后连接架需要人工撬动取出,生产效率低,操作不便,劳动强度高;端头与连接管铆合面结构单一,已造成铆合不可靠。
发明内容:
本发明通过提供一种带仿竹节型加压面、活动模板和弹簧的热铆合装置,解决了现有热铆合装置生产效率低,操作不便,劳动强度高和铆合不可靠的问题。
本发明是由以下技术方案实现的:
一种推力杆连接架热铆合装置,包括基座、导柱、弹簧、动模板、铆合压头下半部和铆合压头上半部,基座上安装有与基座垂直的基座立板和导柱,动模板通过间隙配合与导柱装配,弹簧装配在基座和动模板之间的导柱上,铆合压头下半部固定安装在基座立板,并可在动模板相应位置开有的孔内自由通过,铆合压头上半部固定安装在上安装板上,动模板上装配有两个可在动模板内滑动的定位块,铆合压头下半部和铆合压头上半部的加压面均为内凹半球面,其上带有多个半环状凸起形成仿竹节型加压面,工作时,基座和上安装板安装在压力机上,推力杆连接架的两个端头分别固定在动模板上的两个定位块上,连接管则安装在两个端头之间,铆合压头下半部和铆合压头上半部合模加压时,动模板同连接管与端头可沿导柱向下滑动,弹簧进一步收缩,铆合压头打开时,弹簧回弹,推动动模板复位,同时将完成铆合的推力杆连接架推出。
本发明铆合压头加压面设计为仿竹节型,端头与连接管配合面铆合后压成竹节型,多面凹凸配合,连接更稳定、可靠;可沿导柱滑动的动模板设计,加压前,提供稳定的操作平台,便于端头和连接管的放置、定位,在加压时其可与连接管和端头沿导柱一同向下滑动,便于端头和连接管配合面压入铆合压头;导柱限制动模板只能在垂向发生位移,确保端头和连接管的相对尺寸稳定性;动模板上滑动定位块设计,适合不同中心距端头定位;弹簧的设计,不仅可以提供动模板的静止稳定支撑,还可以提供动模板的垂向滑动空间,同时能够推动动模板复位,推出完成铆合的推力杆连接架,快速高效。
附图说明:
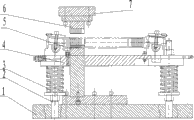
图1是本发明推力杆连接架热铆合装置结构示意图;
图2是图1的俯视图;
图3a是本发明铆合压头下半部和铆合压头上半部竹节型加压面示意图,图3b是图3a的左视图;
图4是本发明基座、基座立板和铆合压头下半部装配结构示意图;
图5是图4的俯视图;
图6是推力杆连接架安装在本发明动模板上的结构示意图;
图7是本发明动模板结构俯视图;
图8本发明推力杆连接架端头和连接管热铆合后示意图。
具体实施方式:
如图8所示,汽车推力杆(反作用杆、连接杆等)连接架由两个端头14和连接管13组成。如图1-8所示,本发明为一种应用于汽车推力杆(反作用杆、连接杆等)连接架的热铆合装置。包括基座1、导柱2、弹簧3、动模板4、铆合压头下半部5和铆合压头上半部6,基座1上安装有与基座1垂直的基座立板9和导柱2,导柱2通过过盈配合或螺纹配合与基座1装配,动模板4通过间隙配合与导柱2装配,弹簧3装配在基座1和动模板4之间的导柱2上,弹簧3为压缩状态,铆合压头下半部5通过销钉定位、螺钉紧固固定安装在基座立板9上,并可在动模板4相应位置开有的长方孔12内自由通过,铆合压头上半部6通过销钉定位、螺钉紧固固定安装在上安装板7上,动模板4上开有两个T型槽,两个定位块11通过两个T型槽装配在动模板4上并可在动模板4上滑动,铆合压头下半部5和铆合压头上半部6的加压面均为内凹半球面,其上带有多个半环状凸起形成仿竹节型加压面8,工作时,基座1和上安装板7安装在压力机上,推力杆连接架的两个端头14分别固定在动模板4上的两个定位块11上,连接管13则安装在两个端头14之间,通过滑动两个定位块11确定两个端头14的中心距。铆合压头下半部5和铆合压头上半部6合模加压时,动模板4同连接管13与端头14可沿导柱2向下滑动,弹簧3进一步收缩,铆合压头5打开时,弹簧3回弹,推动动模板4复位,同时将完成铆合的推力杆连接架推出。
本发明中,铆合压头下半部5和铆合压头上半部加压面设计为仿竹节型,铆合后端头14与连接管13配合面压成竹节型,多面凹凸配合,使二者连接更稳定、可靠。
Claims (1)
1.一种推力杆连接架热铆合装置,其特征是:包括基座、导柱、弹簧、动模板、铆合压头下半部和铆合压头上半部,基座上安装有与基座垂直的基座立板和导柱,动模板通过间隙配合与导柱装配,弹簧装配在基座和动模板之间的导柱上,铆合压头下半部固定安装在基座立板,并可在动模板相应位置开有的孔内自由通过,铆合压头上半部固定安装在上安装板上,动模板上装配有两个可在动模板内滑动的定位块,铆合压头下半部和铆合压头上半部的加压面均为内凹半球面,其上带有多个半环状凸起形成仿竹节型加压面,工作时,基座和上安装板安装在压力机上,推力杆连接架的两个端头分别固定在动模板上的两个定位块上,连接管则安装在两个端头之间,铆合压头下半部和铆合压头上半部合模加压时,动模板同连接管与端头可沿导柱向下滑动。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN 201320036842 CN203018617U (zh) | 2013-01-21 | 2013-01-21 | 推力杆连接架热铆合装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN 201320036842 CN203018617U (zh) | 2013-01-21 | 2013-01-21 | 推力杆连接架热铆合装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN203018617U true CN203018617U (zh) | 2013-06-26 |
Family
ID=48642631
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN 201320036842 Expired - Lifetime CN203018617U (zh) | 2013-01-21 | 2013-01-21 | 推力杆连接架热铆合装置 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN203018617U (zh) |
Cited By (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN106001288A (zh) * | 2016-07-29 | 2016-10-12 | 安庆市汇通汽车部件有限公司 | 车辆i型推力杆整体热铆压装置 |
| CN106077311A (zh) * | 2016-07-29 | 2016-11-09 | 安庆市汇通汽车部件有限公司 | V型推力杆整体热铆压装置及其使用方法 |
| CN106670327A (zh) * | 2015-11-05 | 2017-05-17 | 株洲时代新材料科技股份有限公司 | 一种i型汽车推力杆杆体整体铆接工装及其铆接方法 |
| CN110102646A (zh) * | 2019-05-10 | 2019-08-09 | 安徽苏立科技股份有限公司 | 一种立体式发热管与法兰铆接模具 |
| CN110587222A (zh) * | 2019-09-09 | 2019-12-20 | 株洲时代新材料科技股份有限公司 | 一种汽车推力杆热铆接定位方法及工装 |
| CN111014501A (zh) * | 2019-12-30 | 2020-04-17 | 烟台辰宇汽车部件有限公司 | 一种推力杆热铆压装置 |
| CN115625282A (zh) * | 2022-10-21 | 2023-01-20 | 博戈橡胶塑料(株洲)有限公司 | 一种汽车v型推力杆的整体成型制造方法及工装 |
-
2013
- 2013-01-21 CN CN 201320036842 patent/CN203018617U/zh not_active Expired - Lifetime
Cited By (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN106670327A (zh) * | 2015-11-05 | 2017-05-17 | 株洲时代新材料科技股份有限公司 | 一种i型汽车推力杆杆体整体铆接工装及其铆接方法 |
| CN106670327B (zh) * | 2015-11-05 | 2019-07-02 | 株洲时代新材料科技股份有限公司 | 一种i型汽车推力杆杆体整体铆接工装及其铆接方法 |
| CN106001288A (zh) * | 2016-07-29 | 2016-10-12 | 安庆市汇通汽车部件有限公司 | 车辆i型推力杆整体热铆压装置 |
| CN106077311A (zh) * | 2016-07-29 | 2016-11-09 | 安庆市汇通汽车部件有限公司 | V型推力杆整体热铆压装置及其使用方法 |
| CN110102646A (zh) * | 2019-05-10 | 2019-08-09 | 安徽苏立科技股份有限公司 | 一种立体式发热管与法兰铆接模具 |
| CN110587222A (zh) * | 2019-09-09 | 2019-12-20 | 株洲时代新材料科技股份有限公司 | 一种汽车推力杆热铆接定位方法及工装 |
| CN110587222B (zh) * | 2019-09-09 | 2022-03-18 | 株洲时代新材料科技股份有限公司 | 一种汽车推力杆热铆接定位方法及工装 |
| CN111014501A (zh) * | 2019-12-30 | 2020-04-17 | 烟台辰宇汽车部件有限公司 | 一种推力杆热铆压装置 |
| CN115625282A (zh) * | 2022-10-21 | 2023-01-20 | 博戈橡胶塑料(株洲)有限公司 | 一种汽车v型推力杆的整体成型制造方法及工装 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN202129611U (zh) | 轴承压装机 | |
| CN203245265U (zh) | 管料形压模具 | |
| CN204221326U (zh) | 一种凸轮轴齿轮压装装置 | |
| CN106670327B (zh) | 一种i型汽车推力杆杆体整体铆接工装及其铆接方法 | |
| CN204019080U (zh) | 前轮座与销钉装配治具 | |
| CN202498771U (zh) | 一种锁模机结构 | |
| CN108284308A (zh) | 一种电机端盖刷盒装配铆合工装 | |
| CN102962362B (zh) | 铆接设备 | |
| CN203623426U (zh) | 改进isofix接口连接器 | |
| CN203621879U (zh) | 汽车头枕骨架杆止位销自动装配机 | |
| CN202021290U (zh) | 一种简易翻铆装置 | |
| CN103212967A (zh) | 一种滑轨上用滚动件插入式安装机 | |
| CN204247845U (zh) | 推力杆铆接工装 | |
| CN202934318U (zh) | 用于装配钢珠的气动组装设备 | |
| CN203887080U (zh) | V型推力杆连接架热铆合通用装置 | |
| CN202894077U (zh) | 一种圆柱件包铆模 | |
| CN205703163U (zh) | 一种用于压丝杆弹性销的气压工装 | |
| CN205270650U (zh) | 一种脱模顶压机构 | |
| CN208005114U (zh) | 电机端盖刷盒装配铆合工装 | |
| CN201077055Y (zh) | 箱体深孔轴承压装辅助工装 | |
| CN204052564U (zh) | 摆臂总成的冲孔模 | |
| CN203061793U (zh) | 一种铆钉压具 | |
| CN102989889A (zh) | 一种圆柱件包铆模 | |
| CN203266557U (zh) | 一种用于装配橡胶套的压装装置 | |
| CN203221327U (zh) | 一种滑轨上用滚动件插入式安装机 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| C14 | Grant of patent or utility model | ||
| GR01 | Patent grant | ||
| CX01 | Expiry of patent term | ||
| CX01 | Expiry of patent term |
Granted publication date: 20130626 |