CN202877980U - 一种汽车钢制活塞头车削夹具 - Google Patents
一种汽车钢制活塞头车削夹具 Download PDFInfo
- Publication number
- CN202877980U CN202877980U CN 201220608829 CN201220608829U CN202877980U CN 202877980 U CN202877980 U CN 202877980U CN 201220608829 CN201220608829 CN 201220608829 CN 201220608829 U CN201220608829 U CN 201220608829U CN 202877980 U CN202877980 U CN 202877980U
- Authority
- CN
- China
- Prior art keywords
- positioning
- pedestal
- sleeve
- pressure spring
- positioning sleeve
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 229910000831 Steel Inorganic materials 0.000 title claims abstract description 11
- 239000010959 steel Substances 0.000 title claims abstract description 11
- NJPPVKZQTLUDBO-UHFFFAOYSA-N novaluron Chemical compound C1=C(Cl)C(OC(F)(F)C(OC(F)(F)F)F)=CC=C1NC(=O)NC(=O)C1=C(F)C=CC=C1F NJPPVKZQTLUDBO-UHFFFAOYSA-N 0.000 claims abstract description 16
- 238000007514 turning Methods 0.000 claims description 7
- 230000006835 compression Effects 0.000 claims description 2
- 238000007906 compression Methods 0.000 claims description 2
- 238000004519 manufacturing process Methods 0.000 abstract description 4
- 238000000034 method Methods 0.000 abstract description 4
- 239000002440 industrial waste Substances 0.000 abstract 1
- 238000003754 machining Methods 0.000 description 6
- 238000005516 engineering process Methods 0.000 description 3
- 238000005266 casting Methods 0.000 description 2
- 125000006850 spacer group Chemical group 0.000 description 2
- 230000009286 beneficial effect Effects 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
Images

Landscapes
- Jigs For Machine Tools (AREA)
Abstract
一种汽车钢制活塞头车削夹具,包括基座,基座上垂直装有定位心轴,定位心轴的顶端装有定位钢球,定位心轴上套有定位套,其特征在于:定位套的下端内设有压簧仓,压簧仓内设有压簧,压簧套装在定位心轴上,定位套通过压簧与定位心轴滑动连接,定位套上套有导向限位套,导向限位套通过螺栓与基座固定连接。因在工装夹具上增加了一个导向限位套,零件在加紧过程中沿导向限位套限定的方向滑动,这样避免了偏心现象,保证了毛坯与加工外圆表面的同心度,从而保证了后序加工的精度,消除了零件局部的黑皮现象,杜绝了零件的工废,减少了企业的损失,同时也降低了操作工人的经济损失。本实用新型结构简单,制作成本低,降低了生产成本。
Description
技术领域
本实用新型涉及一种机械工具,尤其是一种汽车钢制活塞头车削夹具。
背景技术
汽车零部件的加工精度主要靠设备精度和工装夹具的精度保证,而工装夹具的精度主要由设计精度和加工精度来保证。一个零件的尺寸加工精度能否稳定取决于工装夹具的设计能否有良好的加工稳定性。
钢制活塞头作为发动机核心零部件之一,其加工精度必须满足零件的设计要求,必须有良好的稳定性。加工精度的稳定与否直接影响到后序的加工精度。
目前,汽车钢制活塞头车削夹具,包括基座,基座上垂直装有定位心轴,定位心轴的顶端装有定位钢球,定位心轴上套有定位套,定位套通过设置在基座上的压簧与定位心轴滑动连接,定位套通过设置在定位心轴上端的限位销轴向限位,如图1所示。此工装夹具的设计原理为:以毛坯外圆的圆弧面定位,车床的液压顶尖顶紧后开始进行机械加工,在后序的加工过程中发现,此工装夹具对零件的定位不是十分的准确,导致零件在装夹过程中夹具不能起到最佳的导向作用,零件加工面与毛坯轴线容易不同心,易产生黑皮现象,甚至造成零件报废的问题。
发明内容
本实用新型的目的是提供了一种汽车钢制活塞头车削夹具,解决了工装夹具对零件的定位不准确的问题,并保证了产品的质量,避免了零件报废的问题。
为了解决上述技术问题,本实用新型的技术方案如下:一种汽车钢制活塞头车削夹具,包括基座,基座上垂直装有定位心轴,定位心轴的顶端装有定位钢球,定位心轴上套有定位套,其特征在于:定位套的下端内设有压簧仓,压簧仓内设有压簧,压簧套装在定位心轴上,定位套通过压簧与定位心轴滑动连接,定位套上套有导向限位套,导向限位套通过螺栓与基座固定连接。
有益效果:本实用新型,因在工装夹具上增加了一个导向限位套,零件在加紧过程中沿导向限位套限定的方向滑动,这样避免了偏心现象,保证了毛坯与加工外圆表面的同心度,从而保证了后序加工的精度,消除了零件局部的黑皮现象,杜绝了零件的工废,减少了企业的损失,同时也降低了操作工人的经济损失。本实用新型,结构简单,制作成本低,降低了生产成本。
附图说明
图1是背景技术中现有的工装夹具结构示意图。
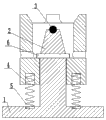
图2是本实用新型的结构示意图。
图中1是基座,2是定位心轴,3是定位钢球,4是定位套,5是压簧,6是限位销,7是导向限位套。
具体实施方式
如图2所示,一种汽车钢制活塞头车削夹具,包括基座1,基座1上垂直装有定位心轴2,定位心轴2的顶端装有定位钢球3,定位心轴2上套有定位套4,定位套4的下端内设有压簧仓,压簧仓内设有压簧5,压簧5套装在定位心轴2上,定位套4通过压簧5与定位心轴2滑动连接,定位套4上套有导向限位套7,导向限位套7通过螺栓与基座1固定连接。
Claims (1)
1.一种汽车钢制活塞头车削夹具,包括基座,基座上垂直装有定位心轴,定位心轴的顶端装有定位钢球,定位心轴上套有定位套,其特征在于:定位套的下端内设有压簧仓,压簧仓内设有压簧,压簧套装在定位心轴上,定位套通过压簧与定位心轴滑动连接,定位套上套有导向限位套,导向限位套通过螺栓与基座固定连接。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN 201220608829 CN202877980U (zh) | 2012-11-19 | 2012-11-19 | 一种汽车钢制活塞头车削夹具 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN 201220608829 CN202877980U (zh) | 2012-11-19 | 2012-11-19 | 一种汽车钢制活塞头车削夹具 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN202877980U true CN202877980U (zh) | 2013-04-17 |
Family
ID=48069445
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN 201220608829 Expired - Fee Related CN202877980U (zh) | 2012-11-19 | 2012-11-19 | 一种汽车钢制活塞头车削夹具 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN202877980U (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN111347349A (zh) * | 2020-05-06 | 2020-06-30 | 无锡威孚高科技集团股份有限公司 | 一种柱塞套内圆磨弹性夹具 |
-
2012
- 2012-11-19 CN CN 201220608829 patent/CN202877980U/zh not_active Expired - Fee Related
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN111347349A (zh) * | 2020-05-06 | 2020-06-30 | 无锡威孚高科技集团股份有限公司 | 一种柱塞套内圆磨弹性夹具 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN101659002A (zh) | 薄壁内齿圈加工方法 | |
| CN204053583U (zh) | 一种轴类产品装夹装置 | |
| CN202344277U (zh) | 一种多轴卧式机床的x轴y轴的夹具移动装置 | |
| CN201940842U (zh) | 薄壁导向套车加工装置 | |
| CN106078080A (zh) | 半自动内孔成型机 | |
| CN202114498U (zh) | 突缘叉锪四孔专用工装 | |
| CN203993176U (zh) | 一种楔式定心夹紧机构 | |
| CN203317061U (zh) | 一种在数控机床上加工异型活塞杆的工装夹具 | |
| CN105033037A (zh) | 半自动内孔成型机 | |
| CN202701452U (zh) | 钻同步器齿毂三孔夹具机构 | |
| CN202824712U (zh) | 一种分度卡盘装置 | |
| CN202062138U (zh) | 高精度螺旋锥齿轮自动定心夹紧装置 | |
| CN106111786A (zh) | 半自动内孔成型机 | |
| CN201841422U (zh) | 新型钻孔夹具 | |
| CN205096651U (zh) | 一种用于轴承架偏心t型螺纹加工的工装 | |
| CN204799958U (zh) | 多用途驱动顶尖 | |
| CN202377810U (zh) | 滑动叉拉花键工装 | |
| CN201799537U (zh) | 坯料对中装置 | |
| CN202684572U (zh) | 一种液压工装夹具 | |
| CN203184990U (zh) | 一种应用于非标准零件加工定位的台钳 | |
| CN208991893U (zh) | 齿轮倒棱快速切换定位机构 | |
| CN201357329Y (zh) | 一种用螺纹芯棒或螺纹套的定位夹紧装置 | |
| CN203356643U (zh) | 一种卧式多工位机床 | |
| CN106180233A (zh) | 半自动内孔成型机 | |
| CN203636478U (zh) | 一种快速压紧汽车转向节的夹具 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| C14 | Grant of patent or utility model | ||
| GR01 | Patent grant | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20130417 Termination date: 20151119 |