CN202861485U - Smf20-50三工位端面铣床 - Google Patents
Smf20-50三工位端面铣床 Download PDFInfo
- Publication number
- CN202861485U CN202861485U CN 201220388327 CN201220388327U CN202861485U CN 202861485 U CN202861485 U CN 202861485U CN 201220388327 CN201220388327 CN 201220388327 CN 201220388327 U CN201220388327 U CN 201220388327U CN 202861485 U CN202861485 U CN 202861485U
- Authority
- CN
- China
- Prior art keywords
- milling
- smf20
- base
- milling machine
- pagoda
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 238000003801 milling Methods 0.000 title claims abstract description 63
- 238000005520 cutting process Methods 0.000 claims description 5
- 238000000034 method Methods 0.000 abstract description 10
- 238000003754 machining Methods 0.000 abstract description 4
- 238000003825 pressing Methods 0.000 description 3
- 230000001186 cumulative effect Effects 0.000 description 2
- 230000009286 beneficial effect Effects 0.000 description 1
- 238000006243 chemical reaction Methods 0.000 description 1
- 230000007123 defense Effects 0.000 description 1
- 238000009434 installation Methods 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
Images

Landscapes
- Milling Processes (AREA)
Abstract
本实用新型公开了一种SMF20-50三工位端面铣床,三个铣削基座围设于中心工作台的三侧方向,各铣削基座均与中心工作台平行,且设于同一水平面上;所述中心工作台上设有一底座,所述底座上装配有宝塔盘,所述宝塔盘上装配有工件,所述铣削基座上垂直设有进给工作台,所述进给工作台与铣削基座之间设有移动滑轨,三个进给工作台上均设有铣削主轴,各所述铣削主轴均指向所述工件。通过上述方式,本实用新型一次性装夹定位同时加工三个面,加工精度由机床自身精度保证,不需要重复装夹,重复调校,大大减少了装夹和调校时间,三面同时加工大大缩短了加工时间,精度高,工序流程短,累积误差小,减轻了劳动强度,提高了加工效率。
Description
技术领域
本实用新型涉及铣床领域,特别是涉及一种SMF20-50三工位端面铣床。
背景技术
目前人防设备行业,在制造SMF及DMF密闭阀门中对阀体加工采用普通铣床单面加工、单孔装夹调校及加工,这种重复装夹、重复调校不仅很难保证产品的加工精度,每加工一只阀体至少需要1.5到2小时才能完成,而且劳动强大、工作效率十分低下。
实用新型内容
本实用新型主要解决的技术问题是提供一种SMF20-50三工位端面铣床,能够一次性加工三个面,大大提高加工效率和加工精度。
为解决上述技术问题,本实用新型采用的一个技术方案是:提供一种SMF20-50三工位端面铣床,包括:一个中心工作台、三个铣削基座,三个铣削基座围设于中心工作台的三侧方向,各铣削基座均与中心工作台平行,且设于同一水平面上;所述中心工作台上设有一底座,所述底座上装配有宝塔盘,所述宝塔盘上装配有工件,所述铣削基座上垂直设有进给工作台,所述进给工作台与铣削基座之间设有移动滑轨,三个进给工作台上均设有铣削主轴,各所述铣削主轴均指向所述工件。
在本实用新型一个较佳实施例中,所述宝塔盘中心设有一定位轴,所述定位轴上设有一固定压板,所述工件设于所述固定压板与宝塔盘之间。
在本实用新型一个较佳实施例中,所述宝塔盘中心设有一定位轴,所述定位轴上设有一固定压板,所述工件设于所述固定压板与宝塔盘之间。
在本实用新型一个较佳实施例中,所述宝塔盘包括大于等于4个定位台阶面。
在本实用新型一个较佳实施例中,与各所述进给工作台驱动连接有一直线移动电机。
在本实用新型一个较佳实施例中,与各所述铣削主轴连接有一切削电机。
在本实用新型一个较佳实施例中,所述铣削主轴上装配有刀具,所述刀具采用硬质合金镶嵌式刀具。
在本实用新型一个较佳实施例中,三个进给工作台的等高平行度小于等于0.01mm。
在本实用新型一个较佳实施例中,两侧的铣削主轴与中间铣削主轴的中心线垂直度小于等于0.01/300mm。
本实用新型的有益效果是:本实用新型SMF20-50三工位端面铣床一次性装夹定位同时加工三个面,加工精度由机床自身精度保证,不需要重复装夹,重复调校,大大减少了装夹和调校时间,三面同时加工大大缩短了加工时间,精度高,工序流程短,累积误差小,减轻了劳动强度,提高加工精度,提高了加工效率。
附图说明
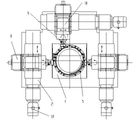
图1是本实用新型SMF20-50三工位端面铣床一较佳实施例的结构示意图;
图2是图1所示SMF20-50三工位端面铣床的局部前视图;
附图中各部件的标记如下:1、中心工作台,2、铣削基座,3、底座,4、宝塔盘,5、工件,6、定位轴,7、固定压板,8、进给工作台,9、铣削主轴,10、直线移动电机,11、切削电机。
具体实施方式
下面结合附图对本实用新型的较佳实施例进行详细阐述,以使本实用新型的优点和特征能更易于被本领域技术人员理解,从而对本实用新型的保护范围做出更为清楚明确的界定。
请参阅图1和图2,本实用新型实施例包括:
一种SMF20-50三工位端面铣床,包括:一个中心工作台1、三个铣削基座2,三个铣削基座2围设于中心工作台1的三侧方向,各铣削基座2均与中心工作台1平行,且设于同一水平面上。
所述中心工作台1上设有一底座3,所述底座3上装配有底宝塔盘4,所述底宝塔盘4上装配有工件5。
所述底宝塔盘4中心设有一定位轴6,所述定位轴6上设有一固定压板7,所述工件5设于所述固定压板7与底宝塔盘4之间。所述底宝塔盘4包括大于等于4个定位台阶面。
定位台阶面上能够一次性装夹不同尺寸的工件5进行加工,统一以定位轴6为基准,加工精度高。通过固定压板7固定工件5位置,不需要增加任何工装,减少了装夹和校正的时间。
所述铣削基座2上垂直设有进给工作台8,所述进给工作台8与铣削基座2之间设有移动滑轨,三个进给工作台8上均设有铣削主轴9,各所述铣削主轴9均指向所述工件5。
与各所述进给工作台8驱动连接有一直线移动电机10。直线移动电机10驱动进给工作台8做直线移动。
与各所述铣削主轴9连接有一切削电机11。切削电机11用于驱动铣削主轴9的旋转,带动铣削主轴9上装配的刀具旋转。
所述刀具采用硬质合金镶嵌式刀具。工件5的位置尺寸调整好后,刀具耐磨性好,无需经常更换刀具,可大大提高加工效率。
三个进给工作台的等高平行度小于等于0.01mm。两侧的铣削主轴9与中间侧铣削主轴9的中心线垂直度小于等于0.01/300mm。加工面的垂直度及平行度由机床自身精度保证。为了确保加工精度,对机床自身安装精度要求较高,从而达到提高工效,搞高产品精度,降低劳动强度,提高劳动产生率的目的。
本实用新型SMF20-50三工位端面铣床一次性装夹定位同时加工三个面,加工精度由机床自身精度保证,不需要重复装夹,重复调校,大大减少了装夹和调校时间,三面同时加工大大缩短了加工时间,精度高,工序流程短,累积误差小,减轻了劳动强度,提高加工精度,提高了加工效率。
以上所述仅为本实用新型的实施例,并非因此限制本实用新型的专利范围,凡是利用本实用新型说明书及附图内容所作的等效结构或等效流程变换,或直接或间接运用在其他相关的技术领域,均同理包括在本实用新型的专利保护范围内。
Claims (1)
1.一种SMF20-50三工位端面铣床,其特征在于,包括:一个中心工作台、三个铣削基座,三个铣削基座围设于中心工作台的三侧方向,各铣削基座均与中心工作台平行,且设于同一水平面上;所述中心工作台上设有一底座,所述底座上装配有宝塔盘,所述宝塔盘上装配有工件,所述铣削基座上垂直设有进给工作台,所述进给工作台与铣削基座之间设有移动滑轨,三个进给工作台上均设有铣削主轴,各所述铣削主轴均指向所述工件。
2.根据权利要求1所述的SMF20-50三工位端面铣床,其特征在于,所述宝塔盘中心设有一定位轴,所述定位轴上设有一固定压板,所述工件设于所述固定压板与宝塔盘之间。
3.根据权利要求1所述的SMF20-50三工位端面铣床,其特征在于,所述宝塔盘包括大于等于4个定位台阶面。
4.根据权利要求1所述的SMF20-50三工位端面铣床,其特征在于,与各所述进给工作台驱动连接有一直线移动电机。
5.根据权利要求1所述的SMF20-50三工位端面铣床,其特征在于,与各所述铣削主轴连接有一切削电机。
6.根据权利要求1所述的SMF20-50三工位端面铣床,其特征在于,所述铣削主轴上装配有刀具,所述刀具采用硬质合金镶嵌式刀具。
7.根据权利要求1所述的SMF20-50三工位端面铣床,其特征在于,三个进给工作台的等高平行度小于等于0.01mm。
8.根据权利要求1所述的SMF20-50三工位端面铣床,其特征在于,两侧的铣削主轴与中间铣削主轴的中心线垂直度小于等于0.01/300mm。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN 201220388327 CN202861485U (zh) | 2012-08-07 | 2012-08-07 | Smf20-50三工位端面铣床 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN 201220388327 CN202861485U (zh) | 2012-08-07 | 2012-08-07 | Smf20-50三工位端面铣床 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN202861485U true CN202861485U (zh) | 2013-04-10 |
Family
ID=48028243
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN 201220388327 Expired - Fee Related CN202861485U (zh) | 2012-08-07 | 2012-08-07 | Smf20-50三工位端面铣床 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN202861485U (zh) |
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN102773531A (zh) * | 2012-08-07 | 2012-11-14 | 常州华东人防设备有限公司 | Smf20-50三工位端面铣床 |
| CN104325363A (zh) * | 2014-09-26 | 2015-02-04 | 平阴县天石永信钢材销售有限公司 | 三头自动切削设备 |
| CN104942347A (zh) * | 2015-07-03 | 2015-09-30 | 重庆跃进机械厂有限公司 | 大型箱体零件六定位点三位一体加工机构 |
| CN107442781A (zh) * | 2017-09-23 | 2017-12-08 | 浙江班尼戈流体控制有限公司 | 一种阀体端面加工装置 |
| CN109909527A (zh) * | 2019-04-03 | 2019-06-21 | 马鞍山市恒强合金科技有限公司 | 一种多轴多方位多工位铣床及其工作方式 |
-
2012
- 2012-08-07 CN CN 201220388327 patent/CN202861485U/zh not_active Expired - Fee Related
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN102773531A (zh) * | 2012-08-07 | 2012-11-14 | 常州华东人防设备有限公司 | Smf20-50三工位端面铣床 |
| CN104325363A (zh) * | 2014-09-26 | 2015-02-04 | 平阴县天石永信钢材销售有限公司 | 三头自动切削设备 |
| CN104942347A (zh) * | 2015-07-03 | 2015-09-30 | 重庆跃进机械厂有限公司 | 大型箱体零件六定位点三位一体加工机构 |
| CN107442781A (zh) * | 2017-09-23 | 2017-12-08 | 浙江班尼戈流体控制有限公司 | 一种阀体端面加工装置 |
| CN109909527A (zh) * | 2019-04-03 | 2019-06-21 | 马鞍山市恒强合金科技有限公司 | 一种多轴多方位多工位铣床及其工作方式 |
| CN109909527B (zh) * | 2019-04-03 | 2020-04-14 | 马鞍山市恒强合金科技有限公司 | 一种多轴多方位多工位铣床及其工作方式 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN206689749U (zh) | 一种钻孔用可调节式斜面工装夹具 | |
| CN102554341B (zh) | 一种双边垂直切管机 | |
| CN101829942A (zh) | 方棒抛磨加工中心 | |
| CN106238769A (zh) | 一种板件的钻孔装置及方法 | |
| CN205008864U (zh) | 一种双工位五轴立式加工中心 | |
| CN203092188U (zh) | 一种铣床的带基准定位夹具 | |
| CN202846158U (zh) | 数控滚齿倒角一体机 | |
| CN102773531A (zh) | Smf20-50三工位端面铣床 | |
| CN205394001U (zh) | 一种工件加工用数控机床 | |
| CN210997586U (zh) | 一种数控机床用夹具 | |
| CN203495634U (zh) | 双工位缸套自动定位装置 | |
| CN204686999U (zh) | 一种改进型木工线锯机 | |
| CN204171735U (zh) | 一种快动台虎钳 | |
| CN207723548U (zh) | 一种带换刀具的数控铣床工作定位装置 | |
| CN203124779U (zh) | 一种高效率摇臂钻床 | |
| CN203091791U (zh) | 基于深孔钻机床的一种同时切削且轴间距可调的双主轴装置 | |
| CN112008129B (zh) | 一种倒角机 | |
| CN204603364U (zh) | 一种方便定位的数控钻床 | |
| CN204736001U (zh) | 一种带v形槽的切割机长度定位装置 | |
| CN104742195B (zh) | 一种改进型木工线锯机 | |
| CN204135747U (zh) | 一种中拖板侧面铣夹具 | |
| CN211331496U (zh) | 一种加工溜板箱的三面铣组合铣床 | |
| CN204262823U (zh) | 适用于长导轨定位加工导轨端面的装置 | |
| CN203316804U (zh) | 减速机箱体双面铣专机 | |
| CN203003229U (zh) | 多工位钳子数控铣床 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| C14 | Grant of patent or utility model | ||
| GR01 | Patent grant | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20130410 Termination date: 20180807 |
|
| CF01 | Termination of patent right due to non-payment of annual fee |