CN202846157U - 数控冲孔、切割复合加工机 - Google Patents
数控冲孔、切割复合加工机 Download PDFInfo
- Publication number
- CN202846157U CN202846157U CN 201220411384 CN201220411384U CN202846157U CN 202846157 U CN202846157 U CN 202846157U CN 201220411384 CN201220411384 CN 201220411384 CN 201220411384 U CN201220411384 U CN 201220411384U CN 202846157 U CN202846157 U CN 202846157U
- Authority
- CN
- China
- Prior art keywords
- cutting
- numerical control
- carriage
- punching
- control punching
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 238000005520 cutting process Methods 0.000 title claims abstract description 45
- 238000004080 punching Methods 0.000 title claims abstract description 36
- 239000002131 composite material Substances 0.000 title claims abstract description 21
- 230000001360 synchronised effect Effects 0.000 claims abstract description 6
- 238000009966 trimming Methods 0.000 claims description 12
- 239000000428 dust Substances 0.000 claims description 10
- 230000000630 rising effect Effects 0.000 claims description 3
- 239000000463 material Substances 0.000 abstract description 3
- 238000000034 method Methods 0.000 description 3
- 230000002146 bilateral effect Effects 0.000 description 2
- 150000001875 compounds Chemical class 0.000 description 2
- 230000009286 beneficial effect Effects 0.000 description 1
- 230000007812 deficiency Effects 0.000 description 1
Images

Landscapes
- Arc Welding In General (AREA)
Abstract
本实用新型的数控冲孔、切割复合加工机,其特殊之处在于:机体上设有切割装置、冲孔装置和二者共同使用的X轴定位结构,切割装置包括割枪,冲孔装置包括上冲模和下冲模。切割装置还包括连接并带动割枪的XYZ三轴联动机构,冲孔装置还包括连接并带动上冲模和下冲模同步移动的Y′向同步进给机构。本实用新型的有益效果是,集切割、冲孔于一体,对工件一次零点定位,使用方便、定位准确可靠,工作中首先通过推料夹钳固定工件,然后由割切龙门驱动工件并与上下冲模的复合插补运动,实现对工件进行冲孔,然后通过割切龙门以及其上面的等离子切割头的复合插补运动进行切割,提高工作效率,节省人力和物力。
Description
技术领域
本发明属于数控机床,涉及一种数控冲孔、切割复合加工机。
背景技术
目前,大多数是使用人工脚踏式普通冲床,上下冲模均固定在工作台上,冲孔完毕后把工件搬移到数控等离子切割机上进行切割,其间要进行二次零点定位,精度差,效率很低,浪费人力物力。
发明内容
本发明为了弥补现有技术的不足,提供了一种使用方便、定位准确可靠、工作效率高的数控冲孔、切割复合加工机。
本发明是通过如下技术方案实现的:
本发明的数控冲孔、切割复合加工机,其特殊之处在于:机体上设有切割装置、冲孔装置和二者共同使用的X轴定位结构,切割装置包括割枪,冲孔装置包括上冲模和下冲模。
优选方案为,切割装置还包括连接并带动割枪的XYZ三轴联动机构,冲孔装置还包括连接并带动上冲模和下冲模同步移动的Y′向同步进给机构。
切割装置还包括固定在机体上部的工件托架,工件托架位于水平方向作为切割工作台。
XYZ三轴联动机构上作为Y轴的部分为割切龙门,割切龙门上安装有用于夹持工件进行运送和作为冲孔工作台的推料夹钳。
机体内部还安装有用于从工件托架举起工件交给推料夹钳的滚珠托架,滚珠托架包括相互连接的垂直升降气缸和举升架,举升架上有若干个并排的举升杆,垂直升降气缸安装在床身下部的拉撑上;工件托架上有供举升杆升起的若干个空隙。
滚珠托架的举升杆顶端设有供工件滑动的滚珠。
机体内部还安装有能够将滚珠托架隐蔽防尘的防尘托架,防尘托架包括安装在平移架上的水平推拉气缸和若干个防尘罩,防尘罩与滚珠托架的举升杆的个数相对应,水平推拉气缸安装在床身内下部的拉撑上。
本发明的数控冲孔、切割复合加工机,还包括安装在控制箱内的数控系统,控制箱安装在机体上。
本发明的有益效果是,集切割、冲孔于一体,对工件一次零点定位,使用方便、定位准确可靠,工作中首先通过推料夹钳固定工件,然后由割切龙门驱动工件并与上下冲模的复合插补运动,实现对工件进行冲孔,然后通过割切龙门以及其上面的等离子切割头的复合插补运动进行切割,提高工作效率,节省人力和物力。
附图说明
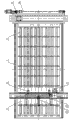
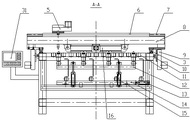
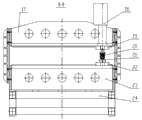
图1本发明的主视图。图2为图1的俯视图。图3为图1的A-A向剖视图(防尘托架将滚珠托架罩住)。图4为图1的A-A向剖视图(防尘托架脱离滚珠托架,滚珠托架上升)。图5为图1的B-B向剖视图。
1床身,2 Z轴驱动装置,3 X轴滑轨,4割枪,5 Y轴驱动装置,6 Y轴齿条,7 Y轴滑轨,8割切龙门,9 X轴驱动装置(双边对称驱动),10 X轴齿条,11工件托架,12滚珠托架,13水平推拉气缸,14防尘托架,15垂直升降气缸,16推料夹钳,17上横梁,18 气液增压缸,19上托板,20上冲模,21下冲模, 22下托板,23下横梁,24底座,25同步带,26 Y′轴滚珠丝杠同步进给装置,27 Y′轴滑轨, 28推料气缸,29导向杆,30冲头防转导向装置,31控制箱。
具体实施方式
附图为本发明的一种具体实施例。
本发明的数控冲孔、切割复合加工机,机体上设有切割装置、冲孔装置和二者共同使用的X轴定位结构,切割装置包括割枪4,冲孔装置包括上冲模20和下冲模21。切割装置还包括连接并带动割枪的XYZ三轴联动机构,冲孔装置还包括连接并带动上冲模和下冲模同步移动的Y′向同步进给机构。切割装置还包括固定在机体上部的工件托架11,工件托架位于水平方向作为切割工作台。XYZ三轴联动机构上作为Y轴的部分为割切龙门8,割切龙门上安装有用于夹持工件进行运送和作为冲孔工作台的推料夹钳16。机体内部还安装有用于从工件托架11举起工件交给推料夹钳16的滚珠托架,滚珠托架包括相互连接的垂直升降气缸15和举升架,举升架上有若干个并排的举升杆12,垂直升降气缸安装在床身下部的拉撑上;滚珠托架的举升杆顶端设有供工件滑动的滚珠。工件托架上有供举升杆升起的若干个空隙。机体内部还安装有能够将滚珠托架隐蔽防尘的防尘托架14,防尘托架包括安装在平移架上的水平推拉气缸13和若干个防尘罩,防尘罩与滚珠托架的举升杆的个数相对应,水平推拉气缸安装在床身内下部的拉撑上。防尘罩呈倒置的L形,能够罩住滚珠托架上端的滚珠。控制箱31内有数控系统,控制箱安装在机体的床身1上。
本发明的数控冲孔、切割复合加工机,包括数控系统、床身1、防尘托架14、滚珠托架12、割切龙门8、XYZ向进给滑座、驱动电机、Y′向滚珠丝杠同步进给装置,推料夹钳16、等离子割枪4、冲模总成(包括上托板19、上冲模20、下冲模21、下托板22)、上横梁17、下横梁23、气液增压缸18。
XYZ三轴联动机构包括床身上的左右方向的X轴滑轨3,还设有X轴驱动装置9(双边对称驱动)、X轴滑轨3上设有X轴齿条10,床身上设有推料气缸28、导向杆29辅助割切龙门的左右滑动,作为Y轴的割切龙门8在X轴滑轨上左右移动运送工件,割切龙门上面设Y轴滑轨7和Y轴驱动装置5,Y轴滑轨7上有Y轴齿条6,带动割枪4沿Y轴前后移动以确定割枪与工件在该轴上对准,Y轴驱动装置上还设有能够带动割枪上下移动的Z轴滑轨和Z轴驱动装置2,割枪最后安装在Z轴驱动装置2上。
床身右侧设有冲孔装置,它包括与Y轴方向平行的Y′向同步进给机构,即Y′轴滚珠丝杠同步进给装26,该装置通过安装在上托板19和下托板22之间的同步带25使二者保持同步滑动,上横梁17、下横梁23上设有Y′轴滑轨27,Y′轴驱动装置所连接的上托板19和上冲模20以及下托板22和下冲模21安装在该滑轨上,Y′轴驱动装置设有气液增压缸18。上冲模上设有冲头防转导向装置30。冲孔装置底部设有底座24。
数控切割的床身1和数控冲孔的上下横梁顺序布置。在床身上设置防尘托架和滚珠托架,分别用于切割过程中防止切割废尘污染和冲孔过程中工件的灵活移动。在割切龙门下方设置推料夹钳,用于夹持工件进行送料和冲孔。在上下横梁上分别设置滚珠丝杠同步进给装置,用于冲孔上下模的同步移动。根据数控系统的操纵,进而使切割、冲孔的效率更高,精度更精确。
工作原理为:将工件放置于工件托架11上,防尘托架14和滚珠托架12置于床身1内部,首先防尘托架14右移,防尘罩脱离滚珠托架,滚珠托架12升起,高于工件托架11后,滚珠托住工件,将工件抬起一定距离,推料夹钳16放置于割切龙门8下方,此时下钳口的上平面正好与工件的下表面平齐,夹钳夹住工件后将工件推出一定距离,这样工件可以伸到冲孔上下模的中心位置,然后割切龙门8沿X轴向运动,带动工件在滚珠托架上滑动向冲孔装置靠近,冲孔部分的上横梁17和下横梁23上的上托板19和下托板22通过Y′轴滚珠丝杠同步进给装置26驱动保证上冲模20和下冲模21的一致性并沿 Y′轴运动,带动上冲模20和下冲模21作 X 、Y′轴向插补冲孔;冲完孔后割切龙门8带动推料夹钳16和工件在滚珠托架上滑动退回到左边,夹钳回退并松开,然后龙门往左边再回退一定的距离,工件脱离夹钳钳口,这样便于推料夹钳16不妨碍割枪4切割工件,滚珠托架12降下,工件又放置于工件托架11上,并且此时工件上表面低于夹钳下平面,这样为了切割时夹钳不碰工件,然后防尘托架14左移,这时防尘托架的防尘罩将滚珠托架顶端的滚珠密封住,割枪4沿Z轴下降接近工件,割切龙门8沿X轴运动,Y轴驱动装置5沿Y轴向运动,带动割枪4作XY轴向插补,对工件进行等离子切割。
数控系统通过G、M代码识别冲孔工序、切割工序,自动执行冲孔和切割程序对工件进行冲孔和切割加工。
Claims (8)
1.一种数控冲孔、切割复合加工机,其特征在于:机体上设有切割装置、冲孔装置和二者共同使用的X轴定位结构,切割装置包括割枪,冲孔装置包括上冲模和下冲模。
2.根据权利要求1所述的数控冲孔、切割复合加工机,其特征在于:切割装置还包括连接并带动割枪的XYZ三轴联动机构,冲孔装置还包括连接并带动上冲模和下冲模同步移动的Y′向同步进给机构。
3.根据权利要求1或2所述的数控冲孔、切割复合加工机,其特征在于:切割装置还包括固定在机体上部的工件托架,工件托架位于水平方向作为切割工作台。
4.根据权利要求1或2所述的数控冲孔、切割复合加工机,其特征在于:XYZ三轴联动机构上作为Y轴的部分为割切龙门,割切龙门上安装有用于夹持工件进行运送和作为冲孔工作台的推料夹钳。
5.根据权利要求4所述的数控冲孔、切割复合加工机,其特征在于:机体内部还安装有用于从工件托架举起工件交给推料夹钳的滚珠托架,滚珠托架包括相互连接的垂直升降气缸和举升架,举升架上有若干个并排的举升杆;工件托架上有供举升杆升起的若干个空隙。
6.根据权利要求5所述的数控冲孔、切割复合加工机,其特征在于:滚珠托架的举升杆顶端设有供工件滑动的滚珠。
7.根据权利要求6所述的数控冲孔、切割复合加工机,其特征在于:机体内部还安装有能够将滚珠托架隐蔽防尘的防尘托架,防尘托架包括安装在平移架上的水平推拉气缸和若干个防尘罩,防尘罩与滚珠托架的举升杆的个数相对应。
8.根据权利要求1 、2、5、6、7中任意一项所述的数控冲孔、切割复合加工机,其特征在于:还包括安装在控制箱内的数控系统,控制箱安装在机体上。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN 201220411384 CN202846157U (zh) | 2012-08-20 | 2012-08-20 | 数控冲孔、切割复合加工机 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN 201220411384 CN202846157U (zh) | 2012-08-20 | 2012-08-20 | 数控冲孔、切割复合加工机 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN202846157U true CN202846157U (zh) | 2013-04-03 |
Family
ID=47977393
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN 201220411384 Expired - Fee Related CN202846157U (zh) | 2012-08-20 | 2012-08-20 | 数控冲孔、切割复合加工机 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN202846157U (zh) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN102785084A (zh) * | 2012-08-20 | 2012-11-21 | 济南方略数控机械有限公司 | 数控冲孔、切割复合加工机 |
| CN110640470A (zh) * | 2019-09-20 | 2020-01-03 | 江苏柏亚电气有限公司 | 一种母线槽加工装置 |
-
2012
- 2012-08-20 CN CN 201220411384 patent/CN202846157U/zh not_active Expired - Fee Related
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN102785084A (zh) * | 2012-08-20 | 2012-11-21 | 济南方略数控机械有限公司 | 数控冲孔、切割复合加工机 |
| CN102785084B (zh) * | 2012-08-20 | 2015-06-17 | 徐士平 | 数控冲孔、切割复合加工机 |
| CN110640470A (zh) * | 2019-09-20 | 2020-01-03 | 江苏柏亚电气有限公司 | 一种母线槽加工装置 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN102390063B (zh) | 后上料高速电脑裁板锯 | |
| CN205519143U (zh) | 一种自动冲压生产线 | |
| CN102785084B (zh) | 数控冲孔、切割复合加工机 | |
| CN203245278U (zh) | 一种发罩铰链冲孔修边侧冲孔复合模 | |
| CN203076486U (zh) | 自动送料装置 | |
| CN205043770U (zh) | 龙门式双臂桁架机器人 | |
| CN204867159U (zh) | 拉伸端盖多工位机械手 | |
| CN217770546U (zh) | 一种pcb线路板的点焊装置 | |
| CN107030464A (zh) | 一种用于led灯后盖的上料设备 | |
| CN218285295U (zh) | 一种床芯与边框组装定位机构 | |
| CN217433765U (zh) | 一种连杆圆切机 | |
| CN211916070U (zh) | 一种激光切割和冲床的复合机床 | |
| CN203592201U (zh) | 一种气缸拉动的攻牙装置 | |
| CN215360470U (zh) | 一种用于箱体的自动烫印装置 | |
| CN203092195U (zh) | 一种便携式微型气动力铣削机床 | |
| CN208292229U (zh) | 自动下料装置 | |
| CN203266245U (zh) | 自动化微孔加工供料单元 | |
| CN223700893U (zh) | 表盘辅助夹持平台 | |
| CN201410630Y (zh) | 自动送料架 | |
| CN217343836U (zh) | 一种自动送料上料锯切带锯床 | |
| CN222370070U (zh) | 一种储能集装箱箱体板材加工用冲压装置 | |
| CN222791136U (zh) | 一种自动锁螺丝设备 | |
| CN207431419U (zh) | 一种卡盘爪用自动推槽机 | |
| CN208374034U (zh) | 一种自动推料双工位冲床 | |
| CN219987671U (zh) | 机械手取件专用夹具台 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| C14 | Grant of patent or utility model | ||
| GR01 | Patent grant | ||
| C17 | Cessation of patent right | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20130403 Termination date: 20130820 |