CN202716159U - 一种夹持倾斜底面工件的装置 - Google Patents
一种夹持倾斜底面工件的装置 Download PDFInfo
- Publication number
- CN202716159U CN202716159U CN 201220440124 CN201220440124U CN202716159U CN 202716159 U CN202716159 U CN 202716159U CN 201220440124 CN201220440124 CN 201220440124 CN 201220440124 U CN201220440124 U CN 201220440124U CN 202716159 U CN202716159 U CN 202716159U
- Authority
- CN
- China
- Prior art keywords
- workpiece
- clamping device
- angle
- device body
- clamping
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 238000003825 pressing Methods 0.000 claims abstract description 15
- 238000000227 grinding Methods 0.000 abstract description 34
- 238000004519 manufacturing process Methods 0.000 abstract description 6
- 238000000034 method Methods 0.000 abstract description 6
- 238000003754 machining Methods 0.000 abstract description 2
- 150000001875 compounds Chemical class 0.000 description 4
- 239000002699 waste material Substances 0.000 description 4
- 230000009286 beneficial effect Effects 0.000 description 3
- 230000000694 effects Effects 0.000 description 3
- 239000000463 material Substances 0.000 description 3
- 238000010008 shearing Methods 0.000 description 2
- 229910000760 Hardened steel Inorganic materials 0.000 description 1
- 229910045601 alloy Inorganic materials 0.000 description 1
- 239000000956 alloy Substances 0.000 description 1
- 238000007796 conventional method Methods 0.000 description 1
- 229910001651 emery Inorganic materials 0.000 description 1
- 238000005516 engineering process Methods 0.000 description 1
- 239000011521 glass Substances 0.000 description 1
- 239000010438 granite Substances 0.000 description 1
- 238000003801 milling Methods 0.000 description 1
- 238000005498 polishing Methods 0.000 description 1
- 230000003746 surface roughness Effects 0.000 description 1
Images

Landscapes
- Grinding Of Cylindrical And Plane Surfaces (AREA)
Abstract
本实用新型公开了一种夹持倾斜底面工件的装置,属于磨床配件领域。它包括夹持装置本体,还包括压板,所述的夹持装置本体的一侧有个台阶式凹槽;所述的台阶式凹槽由台阶侧面和台阶底面组成;所述的台阶底面和夹持装置本体的底面的夹角为α,α小于30°;台阶侧面与台阶底面之间的夹角为β,β小于等于90°;所述的夹持装置本体的一侧位于台阶式凹槽的下方有螺孔;所述的压板上有与螺孔对应的第二螺孔。本实用新型在磨床加工一些两个对立面之间互相不平行的工件时,起到夹持、固定的作用,具有在磨床工作的过程中工件不易滑动、使用方便、结构简单、易于制造的优点。
Description
技术领域
本实用新型属于磨床配件领域,具体地说,涉及一种在磨床上使用的专门夹持底面与上表面不水平、带有一定倾斜角的刃具、模具等工件的装置,更具体地说,涉及一种夹持倾斜底面工件的装置。
背景技术
磨床是利用磨具对工件表面进行磨削加工的机床。 大多数的磨床是使用高速旋转的砂轮进行磨削加工,少数的是使用油石、砂带等其他磨具和游离磨料进行加工,如研磨机、超精加工机床、砂带磨床、研磨机和抛光机等。由于磨床能加工硬度较高的材料,如淬硬钢、硬质合金等;也能加工脆性材料,如玻璃、花岗石;磨床能作高精度和表面粗糙度很小的磨削,也能进行高效率的磨削,如强力磨削等,所以现在磨床在工业中的应用非常普遍,尤其是现在的机械制造业,磨床是必备的机器。
而对于一些刃具和模具生产企业,经常需要加工一些两个对立面之间互相不平行的工件,此时要是想把这两个面中的一个面采用磨床进行磨平就非常的困难,一般是采取在底面上垫一个契形块,达到上表面呈水平状态的效果,但是这种方式在磨床对上表面磨平的过程中,契形块容易滑动,导致工件磨平效果差,而且费时费力;也有的方法是采用人工磨平,这样不但速度慢,而且磨的效果比较差,生产成本高。
中国专利号201020223585.0,公开日2011-03-09,公开了名称为一种用在一个工位上加工零件双向斜面的垫块的专利文件,该实用新型涉及一种用在一个工位上加工零件双向斜面的垫块,被加工零件顶部的双向斜面与定位底面在X轴方向的夹角为α1,被加工零件顶部的双向斜面与定位底面在Y轴方向的夹角为β1。所述垫块为斜顶面的立方体,垫块的斜顶面与垫块底面在X轴方向的夹角α等于零件顶部的双向斜面与定位底面在X轴方向的夹角α1,垫块的斜顶面与垫块底面在Y轴方向的夹角β等于零件顶部的双向斜面与定位底面在Y轴方向的夹角β1。把垫块置于零件的定位底面与立式铣床、平面磨床或工具磨床的工作台之间,并用夹具将零件及垫块整体紧固,就能在一个工位上,一次性完成对零件双向斜面的加工,比夹装定位两次的传统方法,省工省力,提高生产工效和加工精度。但是该实用新型在使用时存在工件与垫块的固定困难、磨床加工时工件易滑动的问题。如果在磨床对工件进行加工时工件发生滑动,就需要对工件进行二次固定,费时费力;严重时,由于磨床在加工时是高速旋转,此时如果工件松动,可能会造成工件的报废,不但浪费人力,也浪费材料。
发明内容
要解决的问题
针对现有技术加工一些两个对立面之间互相不平行的工件存在固定不方便、固定不牢,费时费力的问题,本实用新型提供一种夹持倾斜底面工件的装置,其可以在使用磨床加工两个对立面之间互相不平行的工件时,方便、高效、稳固的将工件固定在磨床上。
技术方案
为解决上述的问题,本实用新型采用如下技术方案:
一种夹持倾斜底面工件的装置,包括夹持装置本体,还包括压板,所述的夹持装置本体的一侧有个台阶式凹槽;所述的台阶式凹槽由台阶侧面和台阶底面组成;所述的台阶底面和夹持装置本体的底面的夹角为α,α小于30°;台阶侧面与台阶底面之间的夹角为β,β小于等于90°;所述的夹持装置本体的一侧位于台阶式凹槽的下方有螺孔;所述的压板上有与螺孔对应的第二螺孔。α设置小于30°和β小于等于90°,主要是适合大部分的刃具的使用,具体的角度根据刃具生产的型号确定。
进一步地,所述的夹角α为7°。
进一步地,所述的夹角α为3.5°。
更进一步地,所述的夹角β为86.5°。α为7°,角β为86.5°这个设置的角度是工业剪板机刃具最常用的角度之一,一般是刃具的底面与一个侧面的夹角为86.5°,刃具上表面与该侧面的夹角也为86.5°;α为3.5°和β为86.5°的设计是刃具的另一个最常用的角度,即刃具的底面与一个侧面的夹角为86.5°,刃具上表面与该侧面的夹角为90°。这两种方案加工对应角度的刃具时,刃具放在本装置的台阶式凹槽上时,刃具的上表面正好是水平的,在磨床上加工刃具的上表面比较容易,而且不易松动。
有益效果
相比于现有技术,本实用新型的有益效果为:
(1)本实用新型不但包括夹持装置本体,还包括压板,夹持装置本体的一侧有个台阶式凹槽;台阶式凹槽由台阶侧面和台阶底面组成,台阶底面和夹持装置本体的底面的夹角为α,α小于30°,台阶侧面与台阶底面之间的夹角为β,β小于等于90°,夹持装置本体的一侧位于台阶式凹槽的下方有螺孔,压板上有与螺孔对应的第二螺孔,α设置小于30°和β小于等于90°的设计,使本实用新型适合大部分的刃具,具体的角度可以根据刃具生产的型号确定,同时将待磨的刃具放在台阶式凹槽上,再通过螺钉和压板固定,固定牢固,在磨床工作的过程中工件不易滑动,使用方便,省时省力。
(2)本实用新型优选了两种方案,一种是α角为7°,β角为86.5°,适合底面与一个侧面的夹角为86.5°,上表面与该侧面的夹角也为86.5°的刃具;另一种方案是α为3.5°和β为86.5°的设计,适合底面与一个侧面的夹角为86.5°,上表面与该侧面的夹角为90°的刃具,这两种角度是刃具企业最常加工的两种刃具,满足了大部分工厂的需要。
(3)本实用新型结构简单,设计合理,易于制造。
附图说明
图1为本实用新型夹持装置本体的结构示意图;
图2为本实用新型夹持工件状态的局部剖视图;
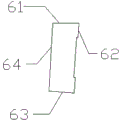
图3为本实用新型实施例1所要加工工件的结构示意图;
图4为本实用新型实施例2所要加工工件的结构示意图。
图中:1、夹持装置本体;2、台阶侧面;3、台阶底面;4、螺孔;5、压板;6、工件;61、工件上表面;62、工件本体第一侧面;63、工件底面;64、工件第二侧面。
具体实施方式
下面结合具体附图和实施例对本实用新型进行详细描述。
实施例1
如图1、图2、图3所示,一种夹持倾斜底面工件的装置,包括夹持装置本体1,还包括压板5,夹持装置本体1的一侧有个台阶式凹槽;台阶式凹槽由台阶侧面2和台阶底面3组成;台阶底面3和夹持装置本体1的底面的夹角为α,α小于30°;台阶侧面2与台阶底面3之间的夹角为β,β小于等于90°;α设置小于30°和β小于等于90°,主要是适合大部分刃具的使用,具体的角度根据刃具生产的型号确定,本实施例优选的选择α为7°,角β为86.5°;夹持装置本体1的一侧位于台阶式凹槽的下方有螺孔4;压板5上有与螺孔4对应的第二螺孔。
α为7°,β角为86.5°这个角度的设置是工业剪板机刃具最常用的角度,本实施例是专门用来加工底面与一个侧面的夹角为86.5°,上表面与该侧面的夹角也为86.5°的形状的工件,例如刃具;上述这个角度是刃具的最常用的角度之一,如图3所示,该工件的截面由工件上表面61、工件本体第一侧面62、工件底面63和工件第二侧面64,工件底面63与工件本体第一侧面62的夹角为86.5°,工件上表面61与工件本体第一侧面62的夹角也为86.5°,这是工业中常用的一种刃具型号,使用时,将工件6放在台阶式凹槽中,工件底面63紧贴着台阶底面3,工件本体第一侧面62紧贴着台阶侧面2,然后将压板5压在工件6,在螺孔4处通过螺钉使压板5固定在夹持装置本体1上,工件6夹在压板5和夹持装置本体1之间,位于台阶式凹槽中,此时,工件上表面61为水平面,再将本装置固定在磨床上,启动磨床即可对工件上表面61进行磨平处理。在磨床上加工该刃具的上表面比较容易,而且不易松动,加工快速,拆卸方便。
实施例2
同实施例1,所不同的是α为3.5°和β为86.5°,适合加工的工件6如图4所示,该工件的截面由工件上表面61、工件本体第一侧面62、工件底面63和工件第二侧面64,工件底面63与工件本体第一侧面62的夹角为86.5°,所不同的是工件上表面61与工件本体第一侧面62的夹角为90°,这是工业中另外一种常用的刃具型号,这种型号刃具放在台阶式凹槽中之后,上表面也是正好水平,利于磨床的加工,工件的固定和使用也同实施例1。
本实施例α和β的的角度根据实际所需加工的工件进行适当的调整,以上示意性的对本实用新型及其实施方式进行了描述,该描述没有限制性,实施例1和实施例2所描述的两种角度配合只是实际生产中最常用的两种型号,实际的角度配合包含但是不限于这两种角度配合,本领域的技术人员也很容易根据以上的两种实施例联想到α设置小于30°和β小于等于90°中的任意一种情况,本说明书不在进行累赘描述。所以,如果本领域的普通技术人员受其启示,在不脱离本发明创造宗旨的情况下,不经创造性的设计出与该技术方案相似的结构方式或者不同的角度的实施例,均应属于本发明的保护范围。
Claims (4)
1.一种夹持倾斜底面工件的装置,包括夹持装置本体(1),其特征在于:还包括压板(5),所述的夹持装置本体(1)的一侧有个台阶式凹槽;所述的台阶式凹槽由台阶侧面(2)和台阶底面(3)组成;所述的台阶底面(3)和夹持装置本体(1)的底面的夹角为α,α小于30°;台阶侧面(2)与台阶底面(3)之间的夹角为β,β小于等于90°;所述的夹持装置本体(1)的一侧位于台阶式凹槽的下方有螺孔(4);所述的压板(5)上有与螺孔(4)对应的第二螺孔。
2.根据权利要求1所述的一种夹持倾斜底面工件的装置,其特征在于:所述的夹角α为7°。
3.根据权利要求1所述的一种夹持倾斜底面工件的装置,其特征在于:所述的夹角α为3.5°。
4.根据权利要求2或3所述的一种夹持倾斜底面工件的装置,其特征在于:所述的夹角β为86.5°。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN 201220440124 CN202716159U (zh) | 2012-08-31 | 2012-08-31 | 一种夹持倾斜底面工件的装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN 201220440124 CN202716159U (zh) | 2012-08-31 | 2012-08-31 | 一种夹持倾斜底面工件的装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN202716159U true CN202716159U (zh) | 2013-02-06 |
Family
ID=47617997
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN 201220440124 Expired - Fee Related CN202716159U (zh) | 2012-08-31 | 2012-08-31 | 一种夹持倾斜底面工件的装置 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN202716159U (zh) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN103659664A (zh) * | 2013-12-03 | 2014-03-26 | 常州深倍超硬材料有限公司 | 复合片耐磨测试装夹装置 |
| CN104536270A (zh) * | 2014-12-31 | 2015-04-22 | 上海现代先进超精密制造中心有限公司 | 一种光刻机楔板斜面的加工方法及其夹具工装 |
| CN112548616A (zh) * | 2020-11-13 | 2021-03-26 | 汉江工具有限责任公司 | 一种梳齿刀夹具及采用该夹具加工梳齿刀的方法 |
-
2012
- 2012-08-31 CN CN 201220440124 patent/CN202716159U/zh not_active Expired - Fee Related
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN103659664A (zh) * | 2013-12-03 | 2014-03-26 | 常州深倍超硬材料有限公司 | 复合片耐磨测试装夹装置 |
| CN104536270A (zh) * | 2014-12-31 | 2015-04-22 | 上海现代先进超精密制造中心有限公司 | 一种光刻机楔板斜面的加工方法及其夹具工装 |
| CN112548616A (zh) * | 2020-11-13 | 2021-03-26 | 汉江工具有限责任公司 | 一种梳齿刀夹具及采用该夹具加工梳齿刀的方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN201064876Y (zh) | V形结构的磨床砂轮修整刀头 | |
| CN103128624A (zh) | 玻璃面板的加工工艺 | |
| CN203426874U (zh) | 树脂结合剂与陶瓷结合剂复合立方氮化硼平面磨砂轮 | |
| CN201989003U (zh) | 方外形凹模六面体加工机夹刀片刃磨治具 | |
| CN210677738U (zh) | 一种用于异形工件抛光切割的车床 | |
| CN201264220Y (zh) | 改良的组合砂轮结构 | |
| CN202943514U (zh) | 一种改进型宽带砂光机 | |
| CN203062465U (zh) | 一种双磨头立式圆盘磨床 | |
| CN102756335B (zh) | 高精高效阶梯砂轮修整器 | |
| CN206795573U (zh) | 一种磁性材料自动磨床加工设备 | |
| CN204546195U (zh) | 一种飞机模型螺旋桨厚度仿形磨削装置 | |
| CN203266406U (zh) | 一种外圆磨床上的工件固定装置 | |
| CN216327124U (zh) | 一种磨床的双面磨盘 | |
| CN202701970U (zh) | 自动化精密磨床 | |
| CN209021789U (zh) | 一种磁钢尖角倒角机 | |
| CN203875753U (zh) | 手动研磨产品倒角角度治具 | |
| CN202292310U (zh) | 用于半导体单晶硅加工的外圆磨床 | |
| CN210499659U (zh) | 一种加工膨胀材料的复合平面磨光机组 | |
| CN209304351U (zh) | 一种油石弧面修整成形装置 | |
| CN206140306U (zh) | 一种用于磨床的高效修刀座 | |
| CN210413976U (zh) | 一种打磨机架 | |
| CN201872080U (zh) | 磨床限位柱研磨装置 | |
| CN201264221Y (zh) | 一种组合砂轮结构 | |
| CN202668345U (zh) | 一种砂轮修整装置 | |
| CN108723819B (zh) | 一种用于f型钢轨件加工的装夹工具及方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| C14 | Grant of patent or utility model | ||
| GR01 | Patent grant | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20130206 Termination date: 20150831 |
|
| EXPY | Termination of patent right or utility model |