CN202709896U - 一种用于烟花多孔药柱的压型模具 - Google Patents
一种用于烟花多孔药柱的压型模具 Download PDFInfo
- Publication number
- CN202709896U CN202709896U CN 201220407251 CN201220407251U CN202709896U CN 202709896 U CN202709896 U CN 202709896U CN 201220407251 CN201220407251 CN 201220407251 CN 201220407251 U CN201220407251 U CN 201220407251U CN 202709896 U CN202709896 U CN 202709896U
- Authority
- CN
- China
- Prior art keywords
- guided mode
- mould
- pressing mold
- fuse
- guide
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 239000000843 powder Substances 0.000 title abstract 3
- RYGMFSIKBFXOCR-UHFFFAOYSA-N Copper Chemical compound [Cu] RYGMFSIKBFXOCR-UHFFFAOYSA-N 0.000 claims abstract description 14
- 229910052802 copper Inorganic materials 0.000 claims abstract description 14
- 239000010949 copper Substances 0.000 claims abstract description 14
- 238000003825 pressing Methods 0.000 claims description 52
- 230000000295 complement effect Effects 0.000 claims description 3
- 238000004519 manufacturing process Methods 0.000 description 12
- 239000003814 drug Substances 0.000 description 10
- 229940079593 drug Drugs 0.000 description 6
- 230000001413 cellular effect Effects 0.000 description 4
- 238000010276 construction Methods 0.000 description 4
- 238000010586 diagram Methods 0.000 description 4
- 238000005516 engineering process Methods 0.000 description 3
- 230000009286 beneficial effect Effects 0.000 description 1
- 230000005540 biological transmission Effects 0.000 description 1
- 230000015572 biosynthetic process Effects 0.000 description 1
- 238000002485 combustion reaction Methods 0.000 description 1
- 238000013461 design Methods 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 238000005265 energy consumption Methods 0.000 description 1
- 238000004880 explosion Methods 0.000 description 1
- 238000000034 method Methods 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 238000000465 moulding Methods 0.000 description 1
- 238000012856 packing Methods 0.000 description 1
- 238000012827 research and development Methods 0.000 description 1
Images


Landscapes
- Toys (AREA)
Abstract
本实用新型公开了一种用于烟花多孔药柱的压型模具。包括压模组件、导模组件、机座、压模导向杆、导模导向杆,压模组件与导模组件之间通过压模导向杆穿设连接,导模组件与机座之间通过导模导向杆穿设连接,压模组件进一步包括压模盖板、压模和压模芯子,导模组件进一步包括导模、导模托板、导模芯子、导模钎连接面板、导模钎连接底板和导模铜套,导模组件还包括穿设于所述导模芯子的多根成规则排列构形的导模钎,导模是由多个导模芯子与导模铜套配合穿设于其导模和导模托板的中部构造成型,压模是由多个朝向下方凸起的压模芯子穿设于其压模中部均布排列构造,所述压模芯子对应所述导模芯子相匹配构形,导模钎的数量为2-10根。本适用新型具有结构简单,安全性好等优点。
Description
技术领域
本实用新型涉及一种烟花药体压型的设备,尤其是涉及一种用于烟花多孔药柱的压型模具。
背景技术
现有技术中,组合烟花/盆花的装配制作都是采用内外筒配合构造,其内筒制作技术性要求高,生产工艺复杂,质量管理难度大,尤其是大型组合烟花/盆花在燃放时,一旦发生炸筒所引发的整个组合体药物燃烧爆炸,威力大,容易伤及人身安全,造成财产损失,因此无内筒的组合烟花/盆花已成当前烟花生产企业和燃放市场的迫切需要。
本申请人在先发明了一种替代盆花内筒的多孔药柱,这种多孔药柱如采用人工成型方法,不仅生产效率低,而且难以达到产品质量设计要求,满足不了目前组合烟花/盆花产品需要大量多孔药柱的生产需求,为此本发明人根据多孔药柱的设计要求研发制造一种适于烟花多孔药术的成型模具很有必要和市场前景。
实用新型内容
本实用新型的目的是提供一种用于烟花多孔药柱的压型模具,该模具结构简单、装配容易、脱模方便快捷、能耗小、模压时间短、生产效率高、压型产品规格质量好,能适于多种大小规格烟花多孔药柱的一次模压成型,且可适用于液压传动或电动传动或气动传动等不同动力方式的一次成型烟花多孔药柱机械设备配合装配使用,实现低成本的目标要求。
本实用新型的目的可以通过以下技术解决方案来实现:一种用于烟花多孔药柱的压型模具,其特殊之处是:包括压模组件、导模组件、机座、压模导向杆、导模导向杆,所述压模组件与导模组件之间通过压模导向杆穿设连接,所述导模组件与机座之间通过导模导向杆穿设连接,其中压模组件进一步包括压模盖板、压模和压模芯子,导模组件进一步包括导模、导模托板、导模芯子、导模钎连接面板、导模钎连接底板和导模铜套。
作为上述技术方案的改进,所述导模组件还包括穿设于所述导模芯子的多根成规则排列构形的导模钎,导模钎的下端置有一圆凸台,该导模钎穿设于所述导模钎连接面板底部。
作为上述技术方案的改进,所述导模是由多个导模芯子与多个外套装的导模铜套配合穿设于其导模和导模托板的中部均布排列构造,其中导模芯子形状是为圆筒体状,在该导模芯子的上部置有一外圆台,在其下部置有台阶状构造的两个外圆台,所述导模芯子的下端穿设于所述机座顶部的连接板上固定连接。
作为上述技术方案的改进,所述压模是由多个朝向下方凸起的压模芯子穿设于其压模中部均布排列构造,所述压模芯子对应所述导模芯子相匹配构形,所述压模芯子与所述导模芯子通过导模钎配合,且压模芯子的数量与导模芯子的数量相同。
作为上述技术方案的改进,所述导模铜套的中部外圆侧壁上置有一外圆弧凸台。
作为上述技术方案的改进,所述机座顶部的连接板上两侧边端与导模托板之间设有一缓冲限位块。
作为上述技术方案的改进,所述导模钎的数量是根据烟花多孔药柱的通孔数量需要来设定,其数量为2-10根。
本实用新型具有的优点和有益效果是:
1、结构简单,装配使用方便,适于工厂规模化、标准化的机械生产。
2、采用本技术方案模压成型的多孔药柱,其药体内质构造均匀,密实度好,表层平整光滑,成型药柱规格一致,符合烟花标准化生产的要求。
3、生产效率高,节省了劳动力,安全性好,有效地解决了人工制作成型药柱存在安全事故隐患的问题,而且简化了效果内筒制作的复杂工艺,减少了资源浪费,降低了生产成本。
附图说明:
图1是本实用新型的剖视结构主视图。
图2是本实用新型的压模盖板平面视图。
图3是本实用新型的压模单元结构示意图。
图4是本实用新型的导模单元结构示意图。
图5是本实用新型的导模托板平面视图。
图6是本实用新型的导模钎连接面板单元结构示意图。
图7是本实用新型的导模钎连接底板单元结构示意图。
图8是本实用新型的导模芯子单元视图。
图9是本实用新型的导模铜套单元视图。
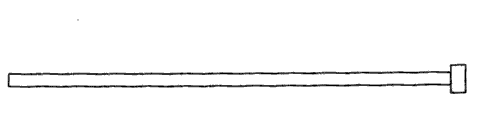
图10是本实用新型的导模钎单元视图。
附图标记说明:1-压模盖板、2-压模、3-压模芯子、4-导模、5-导模托板、6-导模钎、7-导模芯子、8-导模钎连接面板、9-导模钎连接底板、10-机座、11-导模铜套、12-压模导向杆、13-导模导向杆、14-缓冲限位块、15-连接板。
具体实施方式:
下面,将结合附图和具体实施方式对本实用新型的技术方案进行更详细地说明。
本实用新型的一种用于烟花多孔药柱的压型模具,如图1、图2、图3、图4、图5、图6、图7、图8、图9、图10所示,其具有一种结构,由压模盖板1、压模2、压模芯子3、导模4、导模托板5、导模钎6、导模芯子7、导模钎连接面板8、导模钎连接底板9、机座10、导模铜套11、压模导向杆12、导模导向杆13、缓冲限位块14、连接板15及紧固件装配构成一压型模具。
结构特征是:一种用于烟花多孔药柱的压型模具,包括压模组件、导模组件、机座、压模导向杆、导模导向杆,所述压模组件与导模组件之间通过压模导向杆12穿设连接,所述导模组件与机座10之间通过导模导向杆13穿设连接,其中压模组件进一步包括压模盖板1、压模2和压模芯子3,压模盖板与压模是由螺栓固定连接,压模芯子穿设于压模顶部固定连接;导模组件进一步包括导模4、导模托板5、导模芯子7、导模钎连接面板8、导模钎连接底板9和导模铜套11,导模与导模托板由螺栓固定连接,导模钎连接面板与导模钎连接底板由螺栓固定连接。
更具体地说,所述导模组件还包括穿设于所述导模芯子7的多根成规则排列构形的导模钎6,导模钎的下端置有一个圆凸台,该导模钎穿设于所述导模钎连接面板8底部固定连接,本实施方式中,所述导模钎的数量为5根,成十字形排列构造。
更具体地说,所述导模4是由十六个导模芯子7与十六个外套装的导模铜套11配合穿设于其导模和导模托板5的中部均布排列构造,该导模芯子形状是为圆筒体状,在该导模芯子的上部置有一外圆台,在其下部置有台阶状构造的两个外圆台,所述导模芯子的下端穿设于所述机座10顶部的连接板15上固定连接。
更具体地说,所述压模2是由多个朝向下方凸起的压模芯子3穿设于其压模中部均布排列构造,所述该压模芯子是对应所述导模芯子相匹配构形,所述压模芯子与所述导模芯子通过导模钎配合,本实施方式中的压模芯子数量为对应十六个导模芯子的数量。
本实施方式中,所述导模铜套11的中部外圆侧壁上置有一外圆弧凸台。
本实施方式中,所述机座10顶部的连接板15上两侧边端与导模托板5之间设有一缓冲限位块14。
本实施方式中,所述导模钎6的数量是根据烟花多孔药柱的通孔数量需要来设定,其数量为2-10根。
使用时,将本实用新型的压型模具装置于压药机的压板下方中心部位固定,使压型模具与压药机成一整体结构状即可实现自动压型烟花多孔药柱。在本实施方式中,所述的压药机可以是液压动力压药机或电动动力压药机或气动动力压药机。
总之,虽然本实用新型已参照当前的具体实施例来描述,但是本技术领域中的普通技术人员应当认识到,以上的实施例仅是用来说明本实用新型,在没有脱离本实用新型精神的情况下还可作出各种等同的变化或替换,因此,只要在本实用新型的实质精神范围内对上述实施例的变化、变型都将落在本申请权利要求书的范围内。
Claims (7)
1.一种用于烟花多孔药柱的压型模具,其特征是:包括压模组件、导模组件、机座、压模导向杆、导模导向杆,所述压模组件与导模组件之间通过压模导向杆(12)穿设连接,所述导模组件与机座(10)之间通过导模导向杆(13)穿设连接,其中压模组件进一步包括压模盖板(1)、压模(2)和压模芯子(3),导模组件进一步包括导模(4)、导模托板(5)、导模芯子(7)、导模钎连接面板(8)、导模钎连接底板(9)和导模铜套(11)。
2.根据权利要求1所述的一种用于烟花多孔药柱的压型模具,其特征是:所述导模组件还包括穿设于所述导模芯子(7)的多根成规则排列构形的导模钎(6),导模钎的下端置有一圆凸台,该导模钎穿设于所述导模钎连接面板(8)底部。
3.根据权利要求1所述的一种用于烟花多孔药柱的压型模具,其特征是:所述导模(4)是由多个导模芯子(7)与多个外套装的导模铜套(11)配合穿设于其导模和导模托板(5)的中部均布排列构造,其中导模芯子形状是圆筒体状,在该导模芯子的上部置有一外圆台,在其下部置有台阶状构造的两个外圆台,所述导模芯子的下端穿设于所述机座(10)顶部的连接板(15)上固定连接。
4.根据权利要求1所述的一种用于烟花多孔药柱的压型模具,其特征是:所述压模(2)是由多个朝向下方凸起的压模芯子(3)穿设于其压模中部均布排列构造,所述压模芯子对应所述导模芯子相匹配构形,且压模芯子的数量与导模芯子的数量相同。
5.根据权利要求1所述的一种用于烟花多孔药柱的压型模具,其特征是:所述导模铜套(11)的中部外圆侧壁上置有一外圆弧凸台。
6.根据权利要求1所述的一种用于烟花多孔药柱的压型模具,其特征是:所述机座(10)顶部的连接板(15)上两侧边端与导模托板(5)之间设有一缓冲限位块(14)。
7.根据权利要求2所述的一种用于烟花多孔药柱的压型模具,其特征是:所述导模钎(6)的数量是根据烟花多孔药柱的通孔数量需要来设定,其数量为2-10根。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN 201220407251 CN202709896U (zh) | 2012-08-17 | 2012-08-17 | 一种用于烟花多孔药柱的压型模具 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN 201220407251 CN202709896U (zh) | 2012-08-17 | 2012-08-17 | 一种用于烟花多孔药柱的压型模具 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN202709896U true CN202709896U (zh) | 2013-01-30 |
Family
ID=47590187
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN 201220407251 Expired - Fee Related CN202709896U (zh) | 2012-08-17 | 2012-08-17 | 一种用于烟花多孔药柱的压型模具 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN202709896U (zh) |
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN103557749A (zh) * | 2013-11-07 | 2014-02-05 | 中南大学 | 采用电涡流加热的烟花外筒模压成型方法及模压装置 |
| CN104501664A (zh) * | 2014-12-16 | 2015-04-08 | 汤华荣 | 一种烟花筒体成型模具以及生产设备 |
| CN104819665A (zh) * | 2015-05-12 | 2015-08-05 | 浏阳市文家市镇精工花炮机械厂 | 一种烟花药柱自动压制成型装置 |
| CN110953935A (zh) * | 2019-12-20 | 2020-04-03 | 沈阳熠辉自动化技术有限公司 | 矩阵式装鞭托盘及导料装置 |
| CN114434691A (zh) * | 2022-01-18 | 2022-05-06 | 广东若铂智能机器人有限公司 | 一种导尿管模具合模设备 |
-
2012
- 2012-08-17 CN CN 201220407251 patent/CN202709896U/zh not_active Expired - Fee Related
Cited By (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN103557749A (zh) * | 2013-11-07 | 2014-02-05 | 中南大学 | 采用电涡流加热的烟花外筒模压成型方法及模压装置 |
| CN103557749B (zh) * | 2013-11-07 | 2015-06-03 | 中南大学 | 采用电涡流加热的烟花外筒模压成型方法及模压装置 |
| CN104501664A (zh) * | 2014-12-16 | 2015-04-08 | 汤华荣 | 一种烟花筒体成型模具以及生产设备 |
| CN104501664B (zh) * | 2014-12-16 | 2016-06-29 | 汤华荣 | 一种烟花筒体成型模具以及生产设备 |
| CN104819665A (zh) * | 2015-05-12 | 2015-08-05 | 浏阳市文家市镇精工花炮机械厂 | 一种烟花药柱自动压制成型装置 |
| CN110953935A (zh) * | 2019-12-20 | 2020-04-03 | 沈阳熠辉自动化技术有限公司 | 矩阵式装鞭托盘及导料装置 |
| CN114434691A (zh) * | 2022-01-18 | 2022-05-06 | 广东若铂智能机器人有限公司 | 一种导尿管模具合模设备 |
| CN114434691B (zh) * | 2022-01-18 | 2023-05-23 | 广东若铂智能机器人有限公司 | 一种导尿管模具合模设备 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN102208691A (zh) | 板式圆柱型阀控密封铅酸蓄电池 | |
| CN104218207A (zh) | 一种锂离子电池模块结构 | |
| CN201791951U (zh) | 一种蓄电池极群铸焊模具 | |
| CN205309110U (zh) | 一种反向翻孔模具 | |
| CN101924251A (zh) | 一种新型端子结构的免维护摩托车电池的制造方法 | |
| CN201500730U (zh) | 制作蓄电池用板栅的冲压模具 | |
| CN212571281U (zh) | 一种锂电池包生产用注液装置 | |
| CN102623714A (zh) | 一种具有凹凸状结构的铅酸蓄电池板栅 | |
| CN102903859B (zh) | 薄壳体铅酸电池及其制造方法 | |
| CN201936938U (zh) | 一种铅酸蓄电池极群烧焊用多功能梳模 | |
| CN102059776A (zh) | 负荷开关上壳体模具 | |
| CN202701666U (zh) | 一种新型全承载车架焊接用胎具 | |
| CN202174203U (zh) | 制造大型法兰锻件用组合式胎模 | |
| CN203621465U (zh) | 一种连接条新型浇铸模具 | |
| CN202964856U (zh) | 一种新型粉末成型模具 | |
| CN202153542U (zh) | 一种对放置在电池钢壳内的胶柱进行预压的专用设备 | |
| CN209379897U (zh) | 一种蓄电池生产加工用铸板成型装置 | |
| CN209022322U (zh) | 一种一体化智能卡保护壳制造模具 | |
| CN202333017U (zh) | 锂离子电池组的封装结构 | |
| CN201613423U (zh) | 分离式导入模 | |
| CN204770651U (zh) | 高比重钨合金环的成型可转换模具 | |
| CN202797437U (zh) | 一种单层多口rj45带灯网络连接器 | |
| CN206373339U (zh) | 一种聚醚醚酮树脂单螺杆压缩机星轮片压铸镶嵌结构 | |
| CN204130609U (zh) | 一种车载启动电源 | |
| CN209616449U (zh) | 制动器底板组合模具 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| C14 | Grant of patent or utility model | ||
| GR01 | Patent grant | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20130130 Termination date: 20140817 |
|
| EXPY | Termination of patent right or utility model |