CN202622126U - 蓄电池端子双头自动气焊机 - Google Patents
蓄电池端子双头自动气焊机 Download PDFInfo
- Publication number
- CN202622126U CN202622126U CN201220286239.6U CN201220286239U CN202622126U CN 202622126 U CN202622126 U CN 202622126U CN 201220286239 U CN201220286239 U CN 201220286239U CN 202622126 U CN202622126 U CN 202622126U
- Authority
- CN
- China
- Prior art keywords
- fixed
- welding
- adjustment
- slide plate
- mold
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn - After Issue
Links
- 238000003466 welding Methods 0.000 title claims abstract description 57
- 238000003860 storage Methods 0.000 title abstract description 3
- 230000033001 locomotion Effects 0.000 claims description 11
- 230000005540 biological transmission Effects 0.000 claims description 3
- 239000002253 acid Substances 0.000 abstract description 10
- 238000001514 detection method Methods 0.000 abstract description 5
- 238000004519 manufacturing process Methods 0.000 description 4
- 230000007547 defect Effects 0.000 description 3
- 230000002950 deficient Effects 0.000 description 2
- VNWKTOKETHGBQD-UHFFFAOYSA-N methane Chemical compound C VNWKTOKETHGBQD-UHFFFAOYSA-N 0.000 description 2
- 238000005476 soldering Methods 0.000 description 2
- 210000004243 sweat Anatomy 0.000 description 2
- RSWGJHLUYNHPMX-UHFFFAOYSA-N Abietic-Saeure Natural products C12CCC(C(C)C)=CC2=CCC2C1(C)CCCC2(C)C(O)=O RSWGJHLUYNHPMX-UHFFFAOYSA-N 0.000 description 1
- KHPCPRHQVVSZAH-HUOMCSJISA-N Rosin Natural products O(C/C=C/c1ccccc1)[C@H]1[C@H](O)[C@@H](O)[C@@H](O)[C@@H](CO)O1 KHPCPRHQVVSZAH-HUOMCSJISA-N 0.000 description 1
- QVGXLLKOCUKJST-UHFFFAOYSA-N atomic oxygen Chemical compound [O] QVGXLLKOCUKJST-UHFFFAOYSA-N 0.000 description 1
- 239000003795 chemical substances by application Substances 0.000 description 1
- 238000002485 combustion reaction Methods 0.000 description 1
- 239000000498 cooling water Substances 0.000 description 1
- 230000007812 deficiency Effects 0.000 description 1
- 238000000034 method Methods 0.000 description 1
- 239000003345 natural gas Substances 0.000 description 1
- 239000001301 oxygen Substances 0.000 description 1
- 229910052760 oxygen Inorganic materials 0.000 description 1
- KHPCPRHQVVSZAH-UHFFFAOYSA-N trans-cinnamyl beta-D-glucopyranoside Natural products OC1C(O)C(O)C(CO)OC1OCC=CC1=CC=CC=C1 KHPCPRHQVVSZAH-UHFFFAOYSA-N 0.000 description 1
Images



Classifications
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02E—REDUCTION OF GREENHOUSE GAS [GHG] EMISSIONS, RELATED TO ENERGY GENERATION, TRANSMISSION OR DISTRIBUTION
- Y02E60/00—Enabling technologies; Technologies with a potential or indirect contribution to GHG emissions mitigation
- Y02E60/10—Energy storage using batteries
Landscapes
- Connection Of Batteries Or Terminals (AREA)
Abstract
一种蓄电池端子双头自动气焊机,用于铅酸蓄电池端子焊接。输送链板电机与输送链板连接,导向调整电机与导向调整机构连接,检测装置、定位装置、压紧装置固定在导向调整机构上,立柱固定在机架上,上下移动滑板与立柱滑动连接,平衡气缸固定在立柱上,支座固定在上下移动滑板上,前后调整滑板与支座滑动连接,左右、前后、垂直方向三坐标平台固定在前后调整滑板上,焊炬调整机构固定在垂直方向平台上,焊接主机固定在机架上,模具与模具支座滑动连接,模具支座固定在模具调整机构滑板上,模具调整机构固定在前后调整滑板上。本实用新型可根据铅酸蓄电池规格自动调整设备定位机构、夹紧机构、模具和焊炬位置,更改焊接火焰焊接路径,自动化程度高。
Description
技术领域
本实用新型涉及铅酸蓄电池制造技术领域,具体是一种用于铅酸蓄电池端子焊接的自动气焊机。
背景技术
目前,国内铅酸蓄电池都已全面自动化、流水线生产;在蓄电池的装配线中,蓄电池端子焊接设备因其焊接方式比较固定,焊接工艺不够灵活,使焊接后的蓄电池端子常出现凹坑、毛边等缺陷。产生轻微缺陷的蓄电池必须进行后期的人工修补和处理才能达到使用要求,而严重缺陷的蓄电池必须报废处理。在实际生产中,直接通过手工焊接替代设备焊接成了很多生产商不得已的选择。手工焊接可以解决端子出现的凹坑、毛刺等缺陷,但因操作工人技术熟练程度和精神意志的不确定性,常常会出现虚焊等新的焊接缺陷。不仅给焊接质量带来很多不确定因素,而且降低了劳动生产效率,大大增加了企业的人力成本。
发明内容
为克服现有技术的不足,本实用新型的发明目的在于提供一种蓄电池端子双头自动气焊机,以天然气和氧气为燃烧介质,通过三维坐标自动控制焊炬的运动轨迹,对蓄电池端子进行火焰热熔焊接。
为实现上述目的,本实用新型的输送链板电机经传动轴上的链轮与输送链板连接;导向调整电机经螺杆轴与导向调整机构连接,检测装置、定位装置、压紧装置固定在导向调整机构上;立柱固定在机架上,上下移动滑板与立柱滑动连接,由固定在立柱上的上下移动电机驱动,平衡气缸固定在立柱上,支座固定在上下移动滑板上,前后调整滑板与支座滑动连接,由固定在支座上的前后调整电机驱动;左右方向、前后方向、垂直方向三坐标平台固定在前后调整滑板上,分别由左右方向伺服运动电机、前后方向伺服运动电机、垂直方向伺服运动电机驱动;焊炬调整机构固定在垂直方向平台上,两端各有一台焊炬调整电机驱动,焊接主机固定在机架上;模具与模具支座滑动连接,由模具柔性气缸提供压紧力,模具支座固定在模具调整机构的滑板上,模具调整机构固定在前后调整滑板上,两端各有一台模具调整电机驱动;导向调整机构上装有用于位置检测的导向调整位置传感器,前后调整滑板上装有用于位置检测的前后位置传感器,焊炬调整机构上装有用于位置检测的左焊炬位置传感器和右焊炬位置传感器,模具调整机构上装有用于位置检测的右模具位置传感器和左模具位置传感器,模具上下位置传感器固定在模具支座上;机架的上方装有抽风罩;模具上固定有温度传感器。
本实用新型与现有技术相比,可根据铅酸蓄电池规格,在操作面板上直接输入蓄电池的规格或参数就可自动调整设备定位机构、夹紧机构、模具和焊炬的位置;根据蓄电池端子的不同规格更改焊接火焰的焊接路径。自动化程度高,既达到手工焊接的高质量,又能使焊接质量的稳定性得到保证,提高了劳动生产率。
附图说明
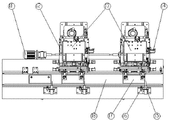
图1是本实用新型结构示意简图。
图2是图1的俯视图。
图3是图1的侧视图。
图4是图1的A-A向剖视图。
具体实施方式
如图1、图2、图3、图4所示,图2中去掉了机架1、操作面板10。本实用新型的主体结构为一条输送链板18、一套导向调整机构2和两套焊接主机13;输送链板电机34经传动轴上的链轮与输送链板18连接,输送链板18固定在机架1上;导向调整电机11经螺杆轴与导向调整机构2连接,导向调整机构2固定在机架1上,导向调整机构2上装有用于位置检测的导向调整位置传感器35;检测装置16、定位装置15、压紧装置33固定在导向调整机构2上;立柱19固定在机架1上,上下移动滑板21与立柱19滑动连接,由固定在立柱19上的上下移动电机24驱动,平衡气缸20固定在立柱19上;支座38固定在上下移动滑板21上,前后调整滑板22与支座38滑动连接,由固定在支座38上的前后调整电机37驱动,前后位置传感器12固定在前后调整滑板22上;左右方向、前后方向、垂直方向三坐标平台23固定在前后调整滑板22上,分别由左右方向伺服运动电机14、前后方向伺服运动电机36、垂直方向伺服运动电机25驱动;焊炬调整机构26固定在垂直方向坐标平台上,两端各有一台焊炬调整电机6驱动,左焊炬位置传感器8和右焊炬位置传感器7固定在垂直方向坐标平台上,焊炬31固定在焊炬调整机构26的滑板上;模具调整机构28固定在前后调整滑板22上,两端各有一台模具调整电机3驱动,右模具位置传感器4和左模具位置传感器5固定在前后调整滑板22上;模具32与模具支座30滑动连接,由模具柔性气缸27提供压紧力,模具上下位置传感器29固定在模具支座30上,模具支座30固定在模具调整机构28的滑板上;温度传感器39固定在模具32上;抽风罩9固定在机架1的上方。
自动化生产时,启动本实用新型操作面板10上的自动按钮,输送链板电机34驱动输送链板18从左向右带动铅酸蓄电池17运行;当检测装置16检测到铅酸蓄电池17后,定位装置15对蓄电池17定位, 压紧装置33压紧蓄电池17;上下移动电机24驱动上下移动滑板21向下移动,使模具32定位到蓄电池17的两端子;模具上下位置传感器29检测模具32上下位置是否正确;若位置不正确则后续焊接工艺不进行,若正确则左右方向、前后方向、垂直方向三坐标平台23驱动焊炬31按照设定的运动轨迹对蓄电池17两端子进行热熔焊接;焊接结束后上下移动电机24驱动上下移动滑板21向上移动,回到原始位置;输送链板电机34驱动输送链板18从左向右输送出铅酸蓄电池17。
本实用新型可根据铅酸蓄电池的不同规格,自动调整导向机构2、前后调整滑板22、焊炬调整机构26、模具调整机构28的位置;具体通过以下方式实现,当在操作面板10上输入蓄电池17的参数后,导向调整电机11驱动螺杆带动导向调整机构2移动,导向调整位置传感器35检测位置反馈到电气系统;前后调整电机37驱动丝杆带动前后调整滑板22移动,前后位置传感器12检测位置反馈到电气系统;焊炬调整电机6驱动丝杆带动焊炬调整机构26滑板移动,左焊炬位置传感器8和右焊炬位置传感器7检测位置反馈到电气系统;模具调整电机3驱动丝杆带动焊炬调整机构28滑板移动,右模具位置传感器4和左模具位置传感器5检测位置反馈到电气系统。
本实用新型的左右方向、前后方向、垂直方向三坐标平台23采用伺服电机驱动,故焊炬31的焊接轨迹可根据蓄电池端子不同规格的不同情况,在三维空间内任意改变。
本实用新型的温度传感器39检测模具32的温度,用于控制模具32冷却水的开启和停止。
Claims (4)
1.一种蓄电池端子双头自动气焊机,其特征在于:输送链板电机(34)经传动轴上的链轮与输送链板(18)连接;导向调整电机(11)经螺杆轴与导向调整机构(2)连接,检测装置(16)、定位装置(15)、压紧装置(33)固定在导向调整机构(2)上;立柱(19)固定在机架(1)上,上下移动滑板(21)与立柱(19)滑动连接,由固定在立柱(19)上的上下移动电机(24)驱动,平衡气缸(20)固定在立柱(19)上,支座(38)固定在上下移动滑板(21)上,前后调整滑板(22)与支座(38)滑动连接,由固定在支座(38)上的前后调整电机(37)驱动;左右方向、前后方向、垂直方向三坐标平台(23)固定在前后调整滑板(22)上,分别由左右方向伺服运动电机(14)、前后方向伺服运动电机(36)、垂直方向伺服运动电机(25)驱动;焊炬调整机构(26)固定在垂直方向平台上,两端各有一台焊炬调整电机(6)驱动,焊接主机(13)固定在机架(1)上;模具(32)与模具支座(30)滑动连接,由模具柔性气缸(27)提供压紧力,模具支座(30)固定在模具调整机构(28)的滑板上,模具调整机构(28)固定在前后调整滑板(22)上,两端各有一台模具调整电机(3)驱动。
2.根据权利要求1所述的蓄电池端子双头自动气焊机,其特征在于:导向调整机构(2)上装有用于位置检测的导向调整位置传感器(35),前后调整滑板(22)上装有用于位置检测的前后位置传感器(12),焊炬调整机构(26)上装有用于位置检测的左焊炬位置传感器(8)和右焊炬位置传感器(7),模具调整机构(28)上装有用于位置检测的右模具位置传感器(4)和左模具位置传感器(5),模具上下位置传感器(29)固定在模具支座(30)上。
3.根据权利要求1所述的蓄电池端子双头自动气焊机,其特征在于:机架(1)的上方装有抽风罩(9)。
4.根据权利要求1所述的蓄电池端子双头自动气焊机,其特征在于:模具(32)上固定有温度传感器(39)。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201220286239.6U CN202622126U (zh) | 2012-06-18 | 2012-06-18 | 蓄电池端子双头自动气焊机 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201220286239.6U CN202622126U (zh) | 2012-06-18 | 2012-06-18 | 蓄电池端子双头自动气焊机 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN202622126U true CN202622126U (zh) | 2012-12-26 |
Family
ID=47375369
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN201220286239.6U Withdrawn - After Issue CN202622126U (zh) | 2012-06-18 | 2012-06-18 | 蓄电池端子双头自动气焊机 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN202622126U (zh) |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN103506732A (zh) * | 2012-06-18 | 2014-01-15 | 襄阳博亚精工装备股份有限公司 | 蓄电池端子双头自动气焊机 |
| CN103846526A (zh) * | 2013-12-04 | 2014-06-11 | 江苏荣威环保科技有限公司 | 新型铅蓄电池自动烧焊机 |
| CN105397357A (zh) * | 2015-12-30 | 2016-03-16 | 青岛运城制版有限公司 | 双头焊接机 |
| CN108248051A (zh) * | 2017-12-27 | 2018-07-06 | 苏州林信源自动化科技有限公司 | 一种超声波自动化汽车保险杠焊接装置 |
-
2012
- 2012-06-18 CN CN201220286239.6U patent/CN202622126U/zh not_active Withdrawn - After Issue
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN103506732A (zh) * | 2012-06-18 | 2014-01-15 | 襄阳博亚精工装备股份有限公司 | 蓄电池端子双头自动气焊机 |
| CN103506732B (zh) * | 2012-06-18 | 2016-03-02 | 襄阳博亚精工装备股份有限公司 | 蓄电池端子双头自动气焊机 |
| CN103846526A (zh) * | 2013-12-04 | 2014-06-11 | 江苏荣威环保科技有限公司 | 新型铅蓄电池自动烧焊机 |
| CN105397357A (zh) * | 2015-12-30 | 2016-03-16 | 青岛运城制版有限公司 | 双头焊接机 |
| CN108248051A (zh) * | 2017-12-27 | 2018-07-06 | 苏州林信源自动化科技有限公司 | 一种超声波自动化汽车保险杠焊接装置 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN104308345B (zh) | 一种变压器用双枪焊接装置 | |
| CN204524503U (zh) | 一种基于焊缝智能检测控制的新型环缝焊接装置 | |
| CN203956365U (zh) | 石油平台桩腿焊接设备 | |
| CN105983778B (zh) | 一种三轴数控高频焊接装置及其焊接控制方法 | |
| CN204122908U (zh) | 一种风扇扇叶自动焊接设备 | |
| CN204295108U (zh) | 一种变压器用双枪焊接装置 | |
| CN104551351B (zh) | T型接头双缝双弧tig焊接集成系统及方法 | |
| CN103706918B (zh) | 铝模板焊接装置及焊接方法 | |
| CN102756198B (zh) | 大口径弯头纵缝自动焊接装置 | |
| CN219665498U (zh) | 一种带轴螺旋叶片焊接工装台及焊接工作站 | |
| CN108311788A (zh) | 一种多工位汽车零部件激光焊接设备 | |
| CN205684941U (zh) | 全自动焊接变位一体机 | |
| CN202741898U (zh) | 全自动co2环缝弧焊机 | |
| CN201685049U (zh) | 高同轴度立式环缝焊接设备 | |
| CN103506732B (zh) | 蓄电池端子双头自动气焊机 | |
| CN202726275U (zh) | 大口径弯头纵缝自动焊接装置 | |
| CN103433651A (zh) | 一种自动电焊机的焊枪调校装置 | |
| CN111299784B (zh) | 一种双工位两轴数控龙门自动点焊机 | |
| CN204504463U (zh) | 一种薄壁圆筒自动焊装置 | |
| CN206677438U (zh) | 一种四轴全自动数控焊接装置 | |
| CN2933682Y (zh) | 双环缝自动焊接机 | |
| CN204221358U (zh) | 带钢弯曲成环装置 | |
| CN208051158U (zh) | 一种多工位汽车零部件激光焊接设备 | |
| CN103706919A (zh) | 一种中空型腔回转体内部焊缝的机器人自动化焊接装置 | |
| CN105537732A (zh) | 一种全自动转向焊接设备 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| C14 | Grant of patent or utility model | ||
| GR01 | Patent grant | ||
| AV01 | Patent right actively abandoned |
Granted publication date: 20121226 Effective date of abandoning: 20160302 |
|
| AV01 | Patent right actively abandoned |
Granted publication date: 20121226 Effective date of abandoning: 20160302 |
|
| C25 | Abandonment of patent right or utility model to avoid double patenting |