CN202607202U - 一种油膜轴承装配与拆卸器具 - Google Patents
一种油膜轴承装配与拆卸器具 Download PDFInfo
- Publication number
- CN202607202U CN202607202U CN 201220187176 CN201220187176U CN202607202U CN 202607202 U CN202607202 U CN 202607202U CN 201220187176 CN201220187176 CN 201220187176 CN 201220187176 U CN201220187176 U CN 201220187176U CN 202607202 U CN202607202 U CN 202607202U
- Authority
- CN
- China
- Prior art keywords
- oil film
- film bearing
- assembly
- disassembly
- appliance
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Images


Landscapes
- Mounting Of Bearings Or Others (AREA)
Abstract
本实用新型属于机械维修器具技术领域。具体公开油膜轴承装配与拆卸器具,包括升降机架,升降机架上安装有偏心轴套基座,用于装配油膜轴承的偏心轴套置于该偏心基座上,油膜轴承的上方设有其升降的驱动装置。该器具有效地解决偏心轴套中油膜轴承组件装配及拆卸难的问题,大大降低装配和拆卸劳动强度及耗时,避免装配和拆卸时损伤设备零部件、改变零部件相对作业位置及挤、压手事故等弊端,有利于保证油膜轴承装配和拆卸油膜轴承时偏心轴套的质量,可延长油膜轴承和偏心轴套的使用寿命,进而提高所在轧辊及生产设施的生产效率,同时还具有结构简便,易于加工制作,维护量小,使用操作方便等显著特性,适宜作冶金连轧机组精轧机辊箱油膜轴承安装与拆卸器具使用。
Description
技术领域
本实用新型属于机械维修器具技术领域,具体地说是一种适用于精轧机辊箱装配与拆卸轧辊轴油膜轴承的器具。
背景技术
由于高线厂精轧机经常出现轧辊箱上线就有烧油膜轴承的现象,困扰着日常生产的正常运行。随着生产发展的需求,以及新技术、新工艺的应用和轧机轧制能力的提高,精轧机轧辊箱烧油膜轴承的问题与生产之间的矛盾日益突出。更换一个辊箱,耗时大约3~4小时。这样,一方面制约生产不能保证生产顺利进行;另一方面增加设备损耗和备件消耗,增大成本支出,不利于市场竞争。
目前,高线厂辊箱油膜轴承安装有二种方法:即加热法和压装法:
第一,加热法是将偏心轴套加热到120~140℃范围,再将在液氮气体中冷却后油膜轴承放入。这种方法在加热时对偏心轴套容易造成的变形,而在装入油膜轴承时易出现挤手碰手的现象并导致改变零部件的相对位置,给高速运行中的轧辊轴埋下隐患;
第二,压装法是通过一组尼龙压块托住油膜轴承与偏心轴套对接,丝杆在油膜轴承与偏心轴套中心穿过,然后利用丝杆上的两端螺母收紧的方法对油膜轴承进行挤压装配,这种方法具有操作费时、费事,劳动强度大、作业效率低且难以保证油膜轴承与偏心轴套同心度等显著弊端,且极易造成对油膜轴承造成的划伤或变形,给损伤油膜轴承状况的检查及运行规律的判断带来了不利影响,且这两种方法对安装油膜轴承不便。
实用新型内容
本实用新型的目的是克服现有技术的不足,具体公开油膜轴承装配与拆卸器具,该器具有效地解决偏心轴套中油膜轴承组件装配及拆卸难的问题,大大降低了装配和拆卸劳动强度及耗时,避免了装配和拆卸时损伤设备零部件、改变零部件相对作业位置及挤、压手事故等弊端,有利于保证油膜轴承装配和拆卸油膜轴承时偏心轴套的质量,可延长油膜轴承和偏心轴套的使用寿命,进而提高所在轧辊及生产设施的生产效率,同时还具有结构简便,易于加工制作,维护量小,使用操作方便等显著特性,适宜作冶金连轧机组精轧机辊箱油膜轴承安装与拆卸器具使用。
为了克服上述技术目的,本实用新型是按以下技术方案实现的:
本实用新型所述的油膜轴承装配与拆卸器具,包括升降机架,所述升降机架上安装有偏心轴套基座,用于装配油膜轴承的偏心轴套置于该偏心基座上,所述油膜轴承的上方设有其升降的驱动装置。
作为上述技术的进一步改进,所述驱动装置包括液压装置、驱动该液压装置动作的液压装置执行机构,所述液压装置的底部连接有装配时压在油膜轴承顶部的压块组件。
在本实用新型中,所述压块组件包括由上至下层叠设置的金属刚性压块和塑胶尼龙压块,且所述金属刚性压块和塑胶尼龙压块直径大小一致。
作为上述技术的更进一步改进,所述塑胶尼龙压块为凸型结构,该凸型结构的凸肩宽度与油膜轴承的壁厚一致,且所述塑胶尼龙压块和金属钢性压块的直径小于偏心轴套的内径,且大于油膜轴承的内径。
此外,所述液压装置与液压装置执行机构之间的输油管路上安装有测定油压的压力表。
与现有技术相比,本实用新型的有益效果是:
本实用新型油膜轴承装配与拆卸器具很好地解决偏心轴套中油膜轴承组件装配及拆卸难的问题,摒弃了落后的手工分件装配和拆卸作业方式,大大降低了装配和拆卸劳动强度及耗时,避免了装配和拆卸时损伤设备零部件、改变零部件相对作业位置及挤、压手事故等弊端,有利于保证油膜轴承装配和拆卸油膜轴承时偏心轴套的质量,可延长油膜轴承和偏心轴套的使用寿命,进而提高所在轧辊及生产设施的生产效率,同时还具有结构简便,易于加工制作,维护量小,使用操作方便等显著特性,适宜于冶金连轧机组精轧机辊箱油膜轴承安装与拆卸器具使用。
附图说明
下面结合附图和具体实施例对本实用新型做详细的说明:
图1是本实用新型所述的油膜轴承装配与拆卸器具结构示意图一;
图2是本实用新型所述的油膜轴承装配与拆卸器具结构示意图二;
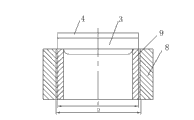
图3是本实用新型中油膜轴承与金属钢性压块和塑胶尼龙压块安装图一;
图4是本实用新型中油膜轴承与金属钢性压块和塑胶尼龙压块安装图二。
具体实施方式
如图1、图2所示,本实用新型所述的油膜轴承装配与拆卸器具,包括升降机架1,所述升降机架1上安装有偏心轴套基座2,用于装配油膜轴承9的偏心轴套8置于该偏心基座2上,所述油膜轴承9的上方设有其升降的驱动装置。
所述驱动装置包括液压装置5、驱动该液压装置5动作的液压装置执行机构7,所述液压装置5与液压装置执行机构7之间的输油管路上安装有测定油压的压力表6。此外,所述液压装置5的底部连接有装配时压在油膜轴承9顶部的压块组件该,压块组件包括由上至下层叠设置的金属刚性压块4和塑胶尼龙压块3,且所述金属刚性压块4和塑胶尼龙压块3直径大小一致,所述塑胶尼龙压3为凸型结构,该凸型结构的凸肩宽度与油膜轴承的壁厚一致,且所述塑胶尼龙压块和金属钢性压块的直径小于偏心轴套8的内径D,且大于油膜轴承9的内径d。
本实用新型所述的油膜轴承装备和拆卸器具的工作过程是:
(1)将偏心轴套8壳体固定在偏心轴套基座2上,按油膜轴承9与偏心轴套8上的设计装配对应点相应对接,以偏心轴套8上端面为基准用深度千分尺找准油膜轴承9相对应的高度。
(2)如图3所示,将金属钢性压块4和塑胶尼龙压块3压在油膜轴承9上端部,为使塑胶尼龙压块3在装配时对油膜轴承9的受力均匀分布且确保同心度,所述塑胶尼龙压块3作成凸字形且外径稍大于油膜轴承9的外径,可起径向定位(或定心)的作用,如图3所示。
(3)按先前设计好的系统压力启动液压装置执行机构7使液压装置5的活塞杆根据设定系统压力进行工作,因采用液压装置5活塞杆产生的压力均匀作用在金属钢性压块4和塑胶尼龙压块3上,且能够保证油膜轴承9与偏心轴套8同心度,将油膜轴承9慢慢地压入偏心轴套8内,即完成了装配作业。
(4)拆卸偏心轴套8内需要更换的油膜轴承9时,为防止塑胶尼龙压块3和金属钢性压块4在拆卸油膜轴承9时对偏心轴套8的内壁造成划伤,所述塑胶尼龙压块3和金属钢性压块4的直径要小于偏心轴套8的内径的D,且稍大于油膜轴承9的内径d,按上述方法操作即可。
本实用新型并不局限于上述实施方式,凡是对本实用新型的各种改动或变型不脱离本实用新型的精神和范围,倘若这些改动和变型属于本实用新型的权利要求和等同技术范围之内,则本实用新型也意味着包含这些改动和变型。
Claims (7)
1.一种油膜轴承装配与拆卸器具,包括升降机架,其特征在于:所述升降机架上安装有偏心轴套基座,用于装配油膜轴承的偏心轴套置于该偏心基座上,所述油膜轴承的上方设有其升降的驱动装置。
2.根据权利要求1所述的油膜轴承装配与拆卸器具,其特征在于:所述驱动装置包括液压装置、驱动该液压装置动作的液压装置执行机构,所述液压装置的底部连接有装配时压在油膜轴承顶部的压块组件。
3.根据权利要求2所述的油膜轴承装配与拆卸器具,其特征在于:所述压块组件包括由上至下层叠设置的金属刚性压块和塑胶尼龙压块。
4.根据权利要求3所述的油膜轴承装配与拆卸器具,其特征在于:所述的金属刚性压块和塑胶尼龙压块直径大小一致。
5.根据权利要求3所述的油膜轴承装配与拆卸器具,其特征在于:所述塑胶尼龙压块为凸型结构,该凸型结构的凸肩宽度与油膜轴承的壁厚一致。
6.根据权利要求5所述的油膜轴承装配与拆卸器具,其特征在于:所述塑胶尼龙压块和金属钢性压块的直径小于偏心轴套的内径,且大于油膜轴承的内径。
7.根据权利要求2所述的油膜轴承装配与拆卸器具,其特征在于:所述液压装置与液压装置执行机构之间的输油管路上安装有测定油压的压力表。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN 201220187176 CN202607202U (zh) | 2012-04-27 | 2012-04-27 | 一种油膜轴承装配与拆卸器具 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN 201220187176 CN202607202U (zh) | 2012-04-27 | 2012-04-27 | 一种油膜轴承装配与拆卸器具 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN202607202U true CN202607202U (zh) | 2012-12-19 |
Family
ID=47340934
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN 201220187176 Expired - Lifetime CN202607202U (zh) | 2012-04-27 | 2012-04-27 | 一种油膜轴承装配与拆卸器具 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN202607202U (zh) |
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN103737290A (zh) * | 2013-12-20 | 2014-04-23 | 唐山市德龙钢铁有限公司 | 高速线材摩根五代轧机辊箱小端油膜轴承拆卸装置 |
| CN104440041A (zh) * | 2014-12-01 | 2015-03-25 | 江苏永钢集团有限公司 | 一种高线轧辊箱内油膜轴承拆除装置及拆卸方法 |
| CN104588565A (zh) * | 2014-12-29 | 2015-05-06 | 愉悦家纺有限公司 | 布铗链条拆卸装置 |
| CN105750885A (zh) * | 2016-05-09 | 2016-07-13 | 贵州瓮安伦祥机械设备有限公司 | 轴类安装组件拆卸装置 |
| CN107717395A (zh) * | 2017-10-31 | 2018-02-23 | 苏州金牛精密机械有限公司 | 一种轴承压入机构及轴承压入方法 |
| CN114210736A (zh) * | 2021-10-28 | 2022-03-22 | 广东韶钢工程技术有限公司 | 高线辊箱修复装置及使用方法 |
-
2012
- 2012-04-27 CN CN 201220187176 patent/CN202607202U/zh not_active Expired - Lifetime
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN103737290A (zh) * | 2013-12-20 | 2014-04-23 | 唐山市德龙钢铁有限公司 | 高速线材摩根五代轧机辊箱小端油膜轴承拆卸装置 |
| CN104440041A (zh) * | 2014-12-01 | 2015-03-25 | 江苏永钢集团有限公司 | 一种高线轧辊箱内油膜轴承拆除装置及拆卸方法 |
| CN104588565A (zh) * | 2014-12-29 | 2015-05-06 | 愉悦家纺有限公司 | 布铗链条拆卸装置 |
| CN105750885A (zh) * | 2016-05-09 | 2016-07-13 | 贵州瓮安伦祥机械设备有限公司 | 轴类安装组件拆卸装置 |
| CN107717395A (zh) * | 2017-10-31 | 2018-02-23 | 苏州金牛精密机械有限公司 | 一种轴承压入机构及轴承压入方法 |
| CN114210736A (zh) * | 2021-10-28 | 2022-03-22 | 广东韶钢工程技术有限公司 | 高线辊箱修复装置及使用方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN202539184U (zh) | 一种用于两辊式无缝钢管冷轧机的环孔型轧辊装置 | |
| CN201776606U (zh) | 一种矫直辊和轴承的小间隙拆装装置 | |
| CN209206239U (zh) | 无痕滚滑式折弯模具 | |
| CN202028909U (zh) | 一种炉辊轴承拆卸装置 | |
| CN203956455U (zh) | 一种轧辊轴承装入装置 | |
| CN103447750B (zh) | 高线精轧机辊箱轴承的更换方法 | |
| CN208527778U (zh) | 一种自动下料的卷圆机 | |
| CN103273801B (zh) | 一种车轮在线压缸套装置 | |
| CN204657362U (zh) | 一种环形加热炉大底板锻件轧制成形装置 | |
| CN202893873U (zh) | 铝热轧卷取机扇形板冷却系统 | |
| CN206899985U (zh) | 一种纸箱印刷机的印刷单元 | |
| CN201685224U (zh) | 轧机立辊轴承外套的拆卸装置 | |
| CN205200552U (zh) | 一种轴颈修复粗车随行工装 | |
| CN203266041U (zh) | 一种安装或拆卸滑履轴承轴瓦的装置 | |
| CN103736972B (zh) | 便捷型铝轮毂模具加热工具 | |
| CN202506668U (zh) | 四辊轧机 | |
| CN203610943U (zh) | 一种可快速拆卸矫直机工作辊叉头的工具 | |
| CN202366949U (zh) | 一种简单机械组合式储能轧辊 | |
| CN204356368U (zh) | 一种新型辊压式淬火机防溅板 | |
| CN203076371U (zh) | 一种用于热卷箱的稳定器 | |
| CN204122833U (zh) | 一种轧钢机轧辊切割装置 | |
| CN100395045C (zh) | 一种楔横轧辊式导板装置 | |
| CN202910811U (zh) | 卷接机组吸丝带轮轴承拆卸工装 | |
| CN204912587U (zh) | 一种圆钢的卷圆装置 | |
| CN206065034U (zh) | 一种用于精轧机的窜辊装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| C14 | Grant of patent or utility model | ||
| GR01 | Patent grant | ||
| CX01 | Expiry of patent term |
Granted publication date: 20121219 |
|
| CX01 | Expiry of patent term |