CN202606806U - 新型减重汽油机铝活塞模具 - Google Patents
新型减重汽油机铝活塞模具 Download PDFInfo
- Publication number
- CN202606806U CN202606806U CN 201220234675 CN201220234675U CN202606806U CN 202606806 U CN202606806 U CN 202606806U CN 201220234675 CN201220234675 CN 201220234675 CN 201220234675 U CN201220234675 U CN 201220234675U CN 202606806 U CN202606806 U CN 202606806U
- Authority
- CN
- China
- Prior art keywords
- angled
- lift splits
- external mold
- mould
- core
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images



Landscapes
- Molds, Cores, And Manufacturing Methods Thereof (AREA)
Abstract
本实用新型公开了一种新型减重汽油机铝活塞模具,包括外模,内芯,销芯,斜滑块,斜滑块垫块,斜滑块压盖,斜滑块拉杆,外模滑台;外模与止口圈连接,外模与止口圈外圆面间隙配合;止口圈与内芯连接,止口圈内孔与内芯外圆间隙配合;外模与顶模连接,外模与顶模间隙配合;斜滑块垫块与外模连接,斜滑块垫块上设有导向斜面Ⅰ;斜滑块压盖与外模连接,斜滑块垫块上设有导向斜面Ⅱ;斜滑块上设有导向斜面III和导向斜面IV,导向斜面III和导向斜面IV分别与导向斜面Ⅰ及斜滑块压盖上的导向斜面Ⅱ配合;斜滑块拉杆与销芯通过过盈配合连接,斜滑块拉杆与斜滑块中的槽配合,外模滑台与外模连接,外模滑台与销芯配合,销芯连接块分别与销芯、油缸拉杆连接。
Description
技术领域
本实用新型涉及汽油机机械技术领域,尤其涉及一种新型减重汽油机铝活塞模具。
背景技术
随着发动机技术的不断发展,对于低排放、低噪音、低的燃油消耗性能等方面提出了越来越高的要求。其中活塞的重量对于低排放、低噪音、低的燃油消耗性能等有一定的影响,限于满足这种性能的减重活塞的需要特殊的结构、以及铸造模式和技术水平,现有技术的新型减重活塞的效果不大、模具在生产过程中可靠平稳性、活塞毛坯的外观质量及尺寸稳定性差,开发新型减重活塞铸造工艺技术和模具设计迫在眉睫。
发明内容
本实用新型的目的就是为了解决现有技术存在的传统模具的销芯和外模及外模镶块用螺栓固定在一起,开模和合模时销芯、外模镶块和外模始终一起运动,无法实现活塞减重的问题;提供一种新型减重汽油机铝活塞模具;模具运行稳定性高,实现了在活塞环带区域外销座上方大切口,所生产的新型减重活塞重量比普通结构活塞重量可减轻10%,活塞毛坯的外观质量及尺寸稳定性好,有效降低发动机油耗及排放,提高了活塞性能。
为了实现上述目的,本实用新型采用如下技术方案:
新型减重汽油机铝活塞模具,包括外模,内芯,止口圈,顶模,销芯,斜滑块,斜滑块垫块,斜滑块压盖,斜滑块拉杆,销芯连接块与外模滑台;外模与止口圈连接,外模的内孔与止口圈的外圆面间隙配合;止口圈与内芯连接,止口圈内孔与内芯的外圆间隙配合;外模与顶模连接,外模的内孔与顶模的外圆间隙配合;斜滑块垫块与外模连接,斜滑块垫块上设有导向斜面Ⅰ;斜滑块压盖与外模连接,斜滑块垫块上设有导向斜面Ⅱ;斜滑块上设有导向斜面III和导向斜面IV,导向斜面III和导向斜面IV分别与斜滑块垫块上的导向斜面Ⅰ及斜滑块压盖上的导向斜面Ⅱ配合、并上下运动;斜滑块拉杆与销芯通过过盈配合连接,斜滑块拉杆与斜滑块中的槽配合并在槽中运动,外模滑台与外模连接,外模滑台与销芯配合,销芯连接块分别与销芯、油缸拉杆连接。
所述外模的内孔与止口圈的外圆面间隙为0.05-0.1mm。通过定位销及定位销孔进行定位。
所述止口圈内孔与内芯的外圆间隙为0.05-0.1mm。通过定位销与定位槽实现内芯方向定位。
所述外模的内孔与顶模的外圆间隙为0.1-0.2mm。通过定位销与定位槽实现顶模方向定位。
所述斜滑块垫块通过定位销及螺钉与外模连接。斜滑块垫块上的斜面形成导向面。
所述斜滑块压盖通过定位销及螺钉与外模连接。
本实用新型工作原理:本实用新型包括外模,内芯,止口圈,顶模,销芯,斜滑块,斜滑块垫块,斜滑块压盖,斜滑块拉杆,销芯连接块与外模滑台;外模与止口圈连接,外模的内孔与止口圈的外圆面间隙配合;止口圈与内芯连接,止口圈内孔与内芯的外圆间隙配合;外模与顶模连接,外模的内孔与顶模的外圆间隙配合;斜滑块垫块与外模连接,斜滑块垫块上设有导向斜面Ⅰ;斜滑块压盖与外模连接,斜滑块垫块上设有导向斜面Ⅱ;斜滑块上设有导向斜面III和导向斜面IV,导向斜面III和导向斜面IV分别与斜滑块垫块上的导向斜面Ⅰ及斜滑块压盖上的导向斜面Ⅱ配合、并上下运动,实现斜滑块的开合模动作;斜滑块拉杆与销芯通过过盈配合连接,斜滑块拉杆与斜滑块中的槽配合并在槽中运动,外模滑台与外模连接,外模滑台与销芯配合,销芯连接块分别与销芯、油缸拉杆连接。斜滑块拉杆对斜滑块起到推和压的开合模作用。利用斜滑块抽芯原理,将外模镶块加工成斜滑块结构,把一侧的端面设计为斜面用来导向,外模镶块内的斜槽设计为受力面,通过水平力的开模力迫使滑块沿着导向面向下开模;合模时再通过合模水平力使得滑块沿着导向面向上合模。解决了传统模具无法实现的开合模动作,该外模滑台可使得铸造机的一个外模油缸实现三个不同运动过程。实现了不修改铸造机就可以实现这种在活塞环带区域外销座上方大切口的新型减重汽油机铝活塞的生产。通过铸造机的液压系统来进行开合模运动。模具开合模动作如下:
1、合模动作:内芯向上合模复位→销芯在外模滑台中滑行以推动斜滑块复位→销芯推动外模合模→顶模向下合模→准备浇注。
2、开模动作:顶模向上运动开模→销芯向外运动开模→销芯继续向外运动拖动斜滑块开模→销芯拖动外模向外开模→内芯向下运动开模→机械手取活→清理模具型腔→开始下个循环。
本实用新型的有益效果:
1、一个外模油缸实现了三个不同的开合模动作,解决了现有传统模具结构一个外模油缸只能实现一个动作;
2、实现了在活塞环带区域外销座上方大切口的新型减重汽油机铝活塞的生产;
3、模具运行稳定性优于传统模具运行工况;
4、所生产的新型减重活塞重量比普通结构活塞重量可减轻10%左右的重量,有效降低发动机油耗及排放;
5、所生产的新型减重活塞性能比普通结构活塞性能提高10%~20%。
附图说明
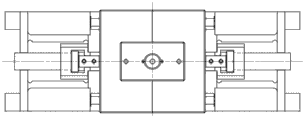
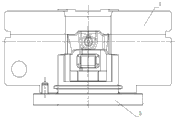
图1是本实用新型的结构示意图;
图2是图1的俯视图;
图3是本实用新型的装配结构示意简图;
图4为外模与止口圈装配示意图;
图5为内芯与止口圈二维装配示意图;
图6为外模与顶模二维装配示意图;
图7为外模与斜滑块二维装配示意图;
图8为外模与斜滑块压盖二维装配示意图:
图中,1.外模,2.内芯,3.止口圈,4.顶模,5.销芯,6.斜滑块,7.斜滑块垫块,8.斜滑块压盖,9.斜滑块拉杆,10.销芯连接块,11.外模滑台,12.油缸拉杆,13.导向斜面III,14.导向斜面IV,15.导向斜面Ⅰ,16.导向斜面Ⅱ,17.活塞毛坯,18.斜槽B。
具体实施方式
下面结合附图与实施例对本实用新型做进一步说明。
新型减重汽油机铝活塞模具,结合图1至图8,包括外模1,内芯2,止口圈3,顶模4,销芯5,斜滑块6,斜滑块垫块7,斜滑块压盖8,斜滑块拉杆9,销芯连接块10,外模滑台11;外模1与止口圈3连接,外模1的内孔与止口圈3的外圆面间隙配合;止口圈3与内芯2连接,止口圈3内孔与内芯2的外圆间隙配合;外模1与顶模4连接,外模1的内孔与顶模4的外圆间隙配合;斜滑块垫块7与外模1连接,斜滑块垫块7上设有导向斜面Ⅰ15;斜滑块压盖8与外模1连接,斜滑块垫块8上设有导向斜面Ⅱ16;斜滑块上设有导向斜面III13和导向斜面IV14,导向斜面III13和导向斜面IV14同时沿着斜滑块垫块7上的导向斜面Ⅰ15及斜滑块压盖上的导向斜面Ⅱ16上下运动,从而实现斜滑块的开合模动作。斜滑块拉杆9与销芯5通过过盈配合连接,斜滑块拉杆9与斜滑块6中的槽配合并在槽中运动;开模时,销芯先带动斜滑块拉杆9向外水平运动,确保销芯5完全从斜滑块6中拉。当销芯5完全从斜滑块6中拉出后,这时斜滑块拉杆9运动到斜滑块中斜槽B9处,销芯5继续水平运动,斜滑块拉杆9就会给斜滑块斜槽B18一个向下的分力,迫使斜滑块沿着导向斜面I及导向斜面II向下运动,最终实现脱模。合模时,销芯带动斜滑块拉杆向内水平运动,拉杆在斜槽B18中向内运动时就会给斜槽B18一个向上的分力,迫使斜滑块沿着导向面I及II向上运动,最终实现合模。外模滑台11与外模1连接,外模滑台11与销芯5配合,销芯连接块10分别与销芯5、油缸拉杆12连接。斜滑块拉杆9对斜滑块6起到推和压的开合模作用。所述外模1的内孔与止口圈3的外圆面间隙为0.05-0.1mm。通过定位销及定位销孔进行定位。所述止口圈3内孔与内芯2的外圆间隙为0.05-0.1mm。通过定位销与定位槽实现内芯方向定位。所述外模1的内孔与顶模4的外圆间隙为0.1-0.2mm。通过定位销与定位槽实现顶模方向定位。所述斜滑块垫块7通过定位销及2-M5螺钉与外模1连接。斜滑块垫块7上的斜面形成导向面。所述斜滑块压盖8通过定位销及2-M8螺钉与外模1连接。模具开合模动作如下:
1、合模动作:内芯2向上合模复位→销芯5在外模滑台11中滑行以推动斜滑块6复位→销芯5推动外模1合模→顶模4向下合模→准备浇注。
2、开模动作:顶模4向上运动开模→销芯5向外运动开模→销芯5继续向外运动拖动斜滑块6开模→销芯5拖动外模1向外开模→内芯2向下运动开模→机械手取下活塞毛坯17→清理模具型腔→开始下个循环。
上述虽然结合附图对实用新型的具体实施方式进行了描述,但并非对本实用新型保护范围的限制,所属领域技术人员应该明白,在本实用新型的技术方案的基础上,本领域技术人员不需要付出创造性劳动即可做出的各种修改或变形仍在本实用新型的保护范围以内。
Claims (6)
1.一种新型减重汽油机铝活塞模具,其特征是,包括外模,内芯,止口圈,顶模,销芯,斜滑块,斜滑块垫块,斜滑块压盖,斜滑块拉杆,销芯连接块与外模滑台;外模与止口圈连接,外模的内孔与止口圈的外圆面间隙配合;止口圈与内芯连接,止口圈内孔与内芯的外圆间隙配合;外模与顶模连接,外模的内孔与顶模的外圆间隙配合;斜滑块垫块与外模连接,斜滑块垫块上设有导向斜面Ⅰ;斜滑块压盖与外模连接,斜滑块垫块上设有导向斜面Ⅱ;斜滑块上设有导向斜面III和导向斜面IV,导向斜面III和导向斜面IV分别与斜滑块垫块上的导向斜面Ⅰ及斜滑块压盖上的导向斜面Ⅱ配合、并上下运动;斜滑块拉杆与销芯通过过盈配合连接,斜滑块拉杆与斜滑块中的槽配合并在槽中运动,外模滑台与外模连接,外模滑台与销芯配合,销芯连接块分别与销芯、油缸拉杆连接。
2.如权利要求1所述的新型减重汽油机铝活塞模具,其特征是,所述外模的内孔与止口圈的外圆面间隙为0.05-0.1mm。
3.如权利要求1所述的新型减重汽油机铝活塞模具,其特征是,所述止口圈内孔与内芯的外圆间隙为0.05-0.1mm。
4.如权利要求1所述的新型减重汽油机铝活塞模具,其特征是,所述外模的内孔与顶模的外圆间隙为0.1-0.2mm。
5.如权利要求1所述的新型减重汽油机铝活塞模具,其特征是,所述斜滑块垫块通过定位销及螺钉与外模连接。
6.如权利要求1所述的新型减重汽油机铝活塞模具,其特征是,所述斜滑块压盖通过定位销及螺钉与外模连接。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN 201220234675 CN202606806U (zh) | 2012-05-23 | 2012-05-23 | 新型减重汽油机铝活塞模具 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN 201220234675 CN202606806U (zh) | 2012-05-23 | 2012-05-23 | 新型减重汽油机铝活塞模具 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN202606806U true CN202606806U (zh) | 2012-12-19 |
Family
ID=47340538
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN 201220234675 Expired - Fee Related CN202606806U (zh) | 2012-05-23 | 2012-05-23 | 新型减重汽油机铝活塞模具 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN202606806U (zh) |
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN102672110A (zh) * | 2012-06-12 | 2012-09-19 | 曲阜金皇活塞股份有限公司 | 一种轻量化活塞用模具及其制造工艺 |
| CN104338917A (zh) * | 2014-11-11 | 2015-02-11 | 山东滨州渤海活塞股份有限公司 | 一种重力铸造铝活塞快速冷却模具 |
| CN106735083A (zh) * | 2016-12-28 | 2017-05-31 | 山东滨州渤海活塞股份有限公司 | 一种高气压铸造头部预制件增强活塞模具 |
| CN109317621A (zh) * | 2018-11-14 | 2019-02-12 | 金华市宝琳工贸有限公司 | 便于自动安装盐芯的模具 |
| CN111421114A (zh) * | 2019-11-22 | 2020-07-17 | 华闽南配集团股份有限公司 | 大幅度提升轻量化铝活塞铸造精度的模具组件改进结构 |
-
2012
- 2012-05-23 CN CN 201220234675 patent/CN202606806U/zh not_active Expired - Fee Related
Cited By (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN102672110A (zh) * | 2012-06-12 | 2012-09-19 | 曲阜金皇活塞股份有限公司 | 一种轻量化活塞用模具及其制造工艺 |
| CN104338917A (zh) * | 2014-11-11 | 2015-02-11 | 山东滨州渤海活塞股份有限公司 | 一种重力铸造铝活塞快速冷却模具 |
| CN104338917B (zh) * | 2014-11-11 | 2016-08-24 | 山东滨州渤海活塞股份有限公司 | 一种重力铸造铝活塞快速冷却模具 |
| CN106735083A (zh) * | 2016-12-28 | 2017-05-31 | 山东滨州渤海活塞股份有限公司 | 一种高气压铸造头部预制件增强活塞模具 |
| CN109317621A (zh) * | 2018-11-14 | 2019-02-12 | 金华市宝琳工贸有限公司 | 便于自动安装盐芯的模具 |
| CN109317621B (zh) * | 2018-11-14 | 2020-08-14 | 金华市宝琳工贸有限公司 | 便于自动安装盐芯的模具 |
| CN111421114A (zh) * | 2019-11-22 | 2020-07-17 | 华闽南配集团股份有限公司 | 大幅度提升轻量化铝活塞铸造精度的模具组件改进结构 |
| CN111421114B (zh) * | 2019-11-22 | 2021-07-13 | 华闽南配集团股份有限公司 | 大幅度提升轻量化铝活塞铸造精度的模具组件改进结构 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN202208094U (zh) | 一种注塑模具的多角度脱模机构 | |
| CN201597157U (zh) | 一种具有开合模驱动抽芯机构的注塑模具 | |
| CN103551501A (zh) | 一种机械斜抽芯结构的金属浇注模具 | |
| CN211489566U (zh) | 压铸模具 | |
| CN206869075U (zh) | 一种压铸件的油缸二级抽芯模具 | |
| CN205289650U (zh) | 一种随形冷铁固定装置 | |
| CN201291289Y (zh) | 铸造用砂芯模具的内抽芯机构 | |
| CN108819129A (zh) | 注塑模齿条二次抽芯机构 | |
| CN202079725U (zh) | 油缸内置式倒灌模具 | |
| CN202029332U (zh) | 汽车保险杠注塑模外拉脱模机构 | |
| CN201525108U (zh) | 一种内抽芯模具结构 | |
| CN201455187U (zh) | 双气道排气管铸件的砂芯结构 | |
| CN201552279U (zh) | 柴油机缸盖水套砂芯的整型制芯模具 | |
| CN209022386U (zh) | 一种侧向二次抽芯结构及其模具 | |
| CN202922907U (zh) | 具有多个斜孔的面板的注塑模具的抽芯装置 | |
| CN102922690B (zh) | 具有多个斜孔的面板的注塑模具的抽芯装置 | |
| CN208392555U (zh) | 一种模具的侧抽芯机构 | |
| CN201645705U (zh) | 一种四滑块导风圈模具 | |
| CN201333499Y (zh) | 柴油机机体铸造模具 | |
| CN210525727U (zh) | 一种斜退让位及大行程抽芯式模具 | |
| CN206536792U (zh) | 保温瓶瓶身模具 | |
| CN205871094U (zh) | 注塑模具的工字内抽机构 | |
| CN202106514U (zh) | 一种滑块多角度二次运动机构 | |
| CN204338823U (zh) | 一种用于生产八档液力自动变速器主壳体的模具结构 | |
| CN204321138U (zh) | 一种重力铸造铝活塞快速冷却模具 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| C14 | Grant of patent or utility model | ||
| GR01 | Patent grant | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20121219 Termination date: 20150523 |
|
| EXPY | Termination of patent right or utility model |