CN202541917U - 自动成型折圈设备 - Google Patents
自动成型折圈设备 Download PDFInfo
- Publication number
- CN202541917U CN202541917U CN2011205794343U CN201120579434U CN202541917U CN 202541917 U CN202541917 U CN 202541917U CN 2011205794343 U CN2011205794343 U CN 2011205794343U CN 201120579434 U CN201120579434 U CN 201120579434U CN 202541917 U CN202541917 U CN 202541917U
- Authority
- CN
- China
- Prior art keywords
- automatic
- module
- film
- fixed
- automatic moulding
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 230000007246 mechanism Effects 0.000 claims abstract description 83
- 239000000123 paper Substances 0.000 claims abstract description 69
- 238000006073 displacement reaction Methods 0.000 claims abstract description 33
- 239000002699 waste material Substances 0.000 claims abstract description 30
- 239000000463 material Substances 0.000 claims abstract description 13
- 238000000465 moulding Methods 0.000 claims description 59
- 239000011230 binding agent Substances 0.000 claims description 27
- 210000000078 claw Anatomy 0.000 claims description 9
- 239000000428 dust Substances 0.000 claims description 9
- LLEMOWNGBBNAJR-UHFFFAOYSA-N biphenyl-2-ol Chemical compound OC1=CC=CC=C1C1=CC=CC=C1 LLEMOWNGBBNAJR-UHFFFAOYSA-N 0.000 abstract description 58
- 235000010292 orthophenyl phenol Nutrition 0.000 abstract description 29
- 230000000694 effects Effects 0.000 abstract description 6
- 238000004806 packaging method and process Methods 0.000 abstract description 3
- 230000015572 biosynthetic process Effects 0.000 abstract 1
- 239000011087 paperboard Substances 0.000 abstract 1
- 238000000926 separation method Methods 0.000 abstract 1
- 230000001681 protective effect Effects 0.000 description 9
- 239000002985 plastic film Substances 0.000 description 5
- 229920006255 plastic film Polymers 0.000 description 5
- 238000007599 discharging Methods 0.000 description 4
- 239000007921 spray Substances 0.000 description 3
- 238000010586 diagram Methods 0.000 description 2
- 238000005516 engineering process Methods 0.000 description 2
- 238000011031 large-scale manufacturing process Methods 0.000 description 2
- 238000004519 manufacturing process Methods 0.000 description 2
- 238000012856 packing Methods 0.000 description 2
- 230000001105 regulatory effect Effects 0.000 description 2
- 230000004397 blinking Effects 0.000 description 1
- 230000007812 deficiency Effects 0.000 description 1
- 230000007613 environmental effect Effects 0.000 description 1
- 238000000034 method Methods 0.000 description 1
- 239000004033 plastic Substances 0.000 description 1
Images




Landscapes
- Making Paper Articles (AREA)
- Sheets, Magazines, And Separation Thereof (AREA)
Abstract
本实用新型公开了一种自动成型折圈设备,用于将包装用的OPP膜自动成型折圈,包括机盖和机架及设于所述机盖内的自动送纸系统、自动分料模组、压料模组、自动揭膜系统、吸废料机构、位移模组、自动成型模组以及自动排料机构,机盖表面还设有人机界面控制系统,设有OPP膜的离型纸板通过人机界面控制系统的控制而依次经过自动送纸系统、自动分料模组、压料模组、自动揭膜系统、吸废料机构、位移模组、自动成型模组以及自动排料机构实现OPP膜的自动成型折圈。由于本实用新型的自动成型折圈设备采用自动走纸、分料、成型、自动排料的连续作业方式,从而达到提升效率,减少作业人员,节省人力成本的效果。
Description
技术领域
本实用新型涉及一种加工处理设备,尤其涉及一种自动成型折圈设备。
背景技术
一般,线缆组装出货时,为符合环保要求,常采用OPP(O-phenylphenol)塑胶膜包装产品,而使用OPP塑胶膜包装前需先将OPP塑胶膜从离型纸揭下,再将OPP塑胶膜喷胶处的保护膜撕掉,然后将OPP塑胶膜按包装大小需求折成圆圈,包装产品。整个作业方式采用纯人工手动作业,一次成型一件,工时高,作业速度慢,需求作业人员多,浪费人力成本,从而无法满足规模化生产的需要。故传统的作业方式存在生产效率低,人工成本高等问题。
实用新型内容
本实用新型的目的在于针对上述现有技术的不足提供一种自动成型折圈设备,该自动成型折圈设备改变传统的手工单件折圈方式,采用自动走纸、分料、成型、自动排料的连续作业方式,可一次成型多个产品,从而达到提升效率,减少作业人员,节省人力成本的效果。
为实现上述目的,本实用新型所提供自动成型折圈设备,用于将包装用的OPP膜自动成型折圈,包括:呈下上堆叠设置的机盖和机架及设于所述机盖内的自动送纸系统、自动分料模组、压料模组、自动揭膜系统、吸废料机构、位移模组、自动成型模组以及自动排料机构,所述机盖表面还设有人机界面控制系统,设有所述OPP膜的离型纸板通过所述人机界面控制系统的控制而依次经过所述自动送纸系统、所述自动分料模组、所述压料模组、所述自动揭膜系 统、所述吸废料机构、所述位移模组、所述自动成型模组以及所述自动排料机构实现所述OPP膜的自动成型折圈。
所述自动送纸系统包括送纸平台、送纸机构以及压料模组,所述送纸机构连接于所述送纸平台的一侧,所述压料模组连接于所述送纸机构的一侧。
所述送纸机构包括送纸轮支架、送纸轮以及送纸马达,所述送纸轮设于所述送纸轮支架上,所述送纸马达于所述送纸轮支架的外侧连接所述送纸轮。
所述压料模组包括支架、压料板以及压料气缸,所述压料板固定于所述支架上,所述压料气缸位于所述压料板的上方。
所述自动分料模组包括底板、两根第一导向杆、两个第一滑块、夹爪、气缸固定架以及拉纸气缸,所述两根导向杆固定于所述底板上,所述两个第一滑块安装于所述两根导向杆上,所述夹爪固定于所述两个第一滑块上,所述气缸固定架设于所述底板上且位于所述两根第一导向杆的内侧,所述拉纸气缸连接在所述气缸固定架上。
所述自动揭膜系统包括固定支架、设于所述固定支架上的揭膜位移伺服、伺服固定板、第二导向杆、第二滑块、丝杆以及揭膜夹爪机构,所述第二导向杆固定在所述伺服固定板上,所述第二滑块安装在所述导向件上,所述揭膜夹爪机构安装于所述第二滑块的下方。
所述吸废料机构包括废料吸口、吸口框架、固定板、软管及吸尘器,所述废料吸口设于所述吸口框架上,所述吸口框架固定在所述固定板上,所述软管连接所述吸口框架,所述吸尘器连接所述软管。
所述位移模组包含真空吸盘、位移步进马达、支撑平台、导柱、升降气缸、两根导向柱、两个固定块及齿条,所述位移步进马达、所述导柱及所述升降气缸安装于所述支撑平台上,所述两个固定块分别位于所述支撑平台的两侧,所述两根导向柱穿过所述支撑平台连接所述两个固定块,所述齿条固定于所述两个固定块的上方并与连接所述位移步进马达的齿轮相啮合,所述真空吸盘于一个所述固定块的外侧连接在所述两根导向柱的末端。
所述自动成型模组包括下压机构、排料机构、左包圆机构、右包圆机构及成型板,所述左包圆机构及所述右包圆机构位于所述成型板的两相对侧。
如上所述,由于本实用新型的自动成型折圈设备经过所述人机界面控制系统的控制而使得设有所述OPP膜的离型纸板依次经过所述自动送纸系统、所述自动分料模组、所述压料模组、所述自动揭膜系统、所述吸废料机构、所述位移模组、所述自动成型模组以及所述自动排料机构而实现自动走纸、分料、成型、自动排料的连续作业方式,可一次成型多个产品,从而达到提升效率,减少作业人员,节省人力成本的效果。
附图说明
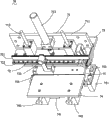
图1为本实用新型的自动成型折圈设备的整体组合图。
图2为本实用新型的自动成型折圈设备的自动送纸系统图。
图3为本实用新型的自动成型折圈设备的自动分料模组图。
图4为本实用新型的自动成型折圈设备的自动揭膜系统图。
图5为本实用新型的自动成型折圈设备的吸废料机构图。
图6为本实用新型的自动成型折圈设备的位移模组图。
图7为本实用新型的自动成型折圈设备的自动成型模组图。
图8为本实用新型的自动成型折圈设备的机盖图。
图9为本实用新型的自动成型折圈设备的机架图。
图中各附图标记说明如下:
自动成型折圈设备 100;第一底板 10;自动送纸系统 20;送纸平台 210;走纸入口 211;平台支架 212;送纸机构 220;送纸马达 221;送纸轮 222;送纸轮支架 223;压料模组 230;压料气缸 231;压料板 232;第一支架 233;自动分料模组 30;拉纸气缸 31;气缸固定架 32;第一导向杆 33;夹爪 34;第一滑块 35;第二底板 36;自动揭膜系统 40;揭膜位移伺服41;伺服固定板 42;第二导向杆 43;第二滑块 44;丝杆 45;固定支架 46;揭膜夹爪机构 47;夹料气缸 471;下夹爪 472;上夹爪 473;夹爪支架 474;吸废料机构 50;废料吸口 51; 吸口框架 52;固定板 53;软管 54;吸尘器 55;位移模组 60;真空吸盘 61;位移步进马达 62;齿条 63;固定块 64;支撑平台 65;导柱 66;升降气缸 67;导向柱 68;自动成型模组70;下压机构 71;气缸支架 711;导向杆 712;下压气缸 713;排料机构 72;齿条 721;线性滑轨 722;排料马达 723;左包圆机构 73;右包圆机构 74;包圆气缸 741;导杆 742;第二支架 743;成型板 75;成型尺寸调节板 751;上成型板 752;下成型板 753;机盖 80;人机界面控制系统 81;报警指示灯82;第一开拉门 83;防护罩 84;出料口 85;第一框架 86;机架 90;防振脚架 91;万向轮 92;第二开拉门 93;第二框架 94;电控箱 95。
具体实施方式
为详细说明本实用新型的技术内容、构造特征、所实现目的及效果,以下结合实施方式并配合附图详予说明。
请参阅图1,本实用新型的自动成型折圈设备100用于将包装用的OPP膜自动成型折圈,包括呈下上堆叠设置的机盖80和机架90及设于所述机盖80内的自动送纸系统20、自动分料模组30、压料模组、自动揭膜系统40、吸废料机构50、位移模组60、自动成型模组70以及自动排料机构(图未示),所述机盖80表面还设有人机界面控制系统81,设有所述OPP膜的离型纸板通过所述人机界面控制系统81的控制而依次经过所述自动送纸系统20、所述自动分料模组30、所述压料模组、所述自动揭膜系统40、所述吸废料机构50、所述位移模组60、所述自动成型模组70以及所述自动排料机构,以实现所述OPP膜的自动成型折圈。所述机架90上具有第一底板10,所述机盖80位于所述第一底板10上方,所述自动送纸系统20、所述自动分料模组30、所述自动揭膜系统40、所述吸废料机构50、所述位移模组60、所述自动成型模组70和所述自动排料机构安装在所述第一底板10上。
请参阅图1和图2,所述自动送纸系统20包括送纸平台210、送纸机构220及压料模组230。所述自动送纸系统20的最右端为送 纸平台210,下部为平台支架212,紧贴送纸机构220处为走纸入口211。所述送纸机构220连接于所述送纸平台210的一侧,所述送纸机构220包含送纸马达221,上下两对送纸轮222以及左右两块送纸轮支架223,所述送纸轮222设于所述送纸轮支架223上11所述送纸马达221于所述送纸轮支架223的外侧连接所述送纸轮222。所述压料模组230位于所述送纸机构220的一侧,所述压料模组230包括第一支架233、压料板232以及压料气缸231,所述压料板232固定于所述第一支架233上方,所述压料气缸231位于所述压料板232上方。OPP膜与离型纸从所述送纸平台210推入,经所述送纸机构220到达所述压料模组230处定位住。
请参阅图1及图3,所述自动分料模组30包括第二底板36,固定于第二底板36上的两根第一导向杆33,所述两根第一导向杆33上分别安装有一个第一滑块35,所述第一滑块35上固定有六个夹爪34,用于夹持住离型纸,最下部为拉纸气缸31以及气缸固定架32,所述气缸固定架32设于所述第二底板36上且位于所述两根第一导向杆33的内侧,所述拉纸气缸31连接在所述气缸固定架32上。所述夹爪34夹持住离型纸后通过所述拉纸气缸31下拉,将OPP膜与离型纸实现分料动作。
请参阅图1及图4,所述自动揭膜系统40由固定支架46支撑,最前端为揭膜位移伺服41及伺服固定板42,所述伺服固定板42同时固定两根第二导向杆43,所述第二导向杆43上安装有第二滑块44,中间是丝杆45。所述第二滑块44下方安装着揭膜夹爪机构47。所述揭膜夹爪机构47包含下夹爪472,上夹爪473,夹料气缸471以及夹爪支架474。所述揭膜夹爪机构47夹持住OPP膜喷胶处的保护膜,通过所述揭膜位移伺服41前行,将保护膜揭掉。
请参阅图5,所述吸废料机构50包含废料吸口51,吸口框架52,废料吸口51两侧的固定板53,软管54,以及吸尘器55。所述废料吸口51设于所述吸口框架52上,所述吸口框架52固定在所述固定板53上,所述软管54连接所述吸口框架52,所述吸尘器55连接所述软管54。吸废料时所述吸尘器55启动,通过连接所述软管54,使所述废料吸口51处产生吸力,将废料(保护膜)吸走。
请参阅图1及图6,所述位移模组60包含六套真空吸盘61,位移步进马达62,所述位移步进马达62下方有一支撑平台65。所述支撑平台65上安装有四根导柱66,所述支撑平台65中间装有升降气缸67,所述支撑平台65后部装有两根导向柱68,所述导向柱68通过两个固定块64定位,所述两个固定块64分别位于所述支撑平台65的两侧,所述两根导向柱68穿过所述支撑平台65连接所述两个固定块64,所述固定块64上安装一齿条63,所述齿条63与所述位移步进马达62通过齿轮啮合连接在一起。所述真空吸盘61于一个所述固定块64的外侧连接在所述两根导向柱68的末端。工作时所述升降气缸67先下降,所述真空吸盘61吸住OPP膜,然后所述升降气缸67上升,所述位移步进马达62动作,通过所述齿条63带动所述真空吸盘61前后移动。
请参阅图7,所述的自动成型模组70包含下压机构71,排料机构72,左包圆机构73,右包圆机构74以及成型板75。其中所述下压机构71包括下压气缸713,气缸支架711和两支导向杆712。所述下压机构71的前侧是所述排料机构72,所述排料机构72包含排料马达723,齿条721和线性滑轨722。所述下压机构71的下方是成型板75,所述成型板75包括上成型板752,下成型板753和成型尺寸调节板751。所述成型板75两侧分别是所述左包圆机构73和所述右包圆机构74,所述右包圆机构74包含包圆气缸741,导杆742及第二支架743。OPP膜位移至所述自动成型模组70处后,所述下压机构71动作,通过所述下压气缸713下压至所述成型板75将OPP膜定位,然后所述包圆气缸741动作,将OPP膜折成圈,最后所述下压气缸713上升,所述自动排料机构将成型完成的产品排出机器出料口。
请参阅图8,所述机盖80包含第一框架86,所述第一框架86正前方安装的第一开拉门83,所述第一框架86正前方的左上角安装的所述人机界面控制系统81,所述第一框架86正前方的左下角是成品出料85,所述机盖80的顶部是报警指示灯82,所述机盖80最左侧是防护罩84。所述人机界面控制系统81是设备运行的控制端口,相关的参数设定及调整在此输入。如机器运行过程中出现 任何异常状况,所述报警指示灯82将以红灯闪烁警示提醒。
请参阅图9,所述机架90包括第二框架94,所述第二框架94底部安装有四个防振脚架91及四个万向轮92,用于移动机台和定位机台。所述机架90四周安装有第二开拉门93,所述机架90里侧有一电控箱95,用于安装整机的电控装置及电路布线。
当本实用新型的自动成型折圈设备100启动运作时,先将OPP离型纸板推至所述自动送纸系统20的走纸入口211处,然后所述自动送纸系统20自动将纸板送至所述自动分料模组30,此时所述自动分料模组30的夹爪34夹住离型纸下拉,将OPP膜与离型纸分离,接着所述压料模组下压将OPP膜定位夹持住,然后所述自动揭膜系统40下降,前移夹持住喷胶处的保护膜,并将保护膜揭掉,此时所述自动揭膜系统40继续前行至废料吸口51处,这时所述吸废料机构50启动,将保护膜吸进所述吸尘器55内,所述自动揭膜系统40返回;所述位移模组60前行,将OPP膜吸住并移至所述自动成型模组70处,所述自动成型模组70下压成型,最后所述自动排料机构自动将成型完成的产品排出机器。整个循环动作只需将纸板推入机器,机器自动送料、成型、直至排出产品。一次可成型六件,具有操作简便,工作速度快的效果。可极大提升作业效率,取代先前技术的手工折圈方式,减少作业人员需求,从而节省人力成本。同时,由于设备运行速度快,质量稳定,可满足规模化生产需求。
如上所述,由于所述自动成型折圈设备经过所述人机界面控制系统81的控制而使得设有所述OPP膜的离型纸板依次经过所述自动送纸系统20、所述自动分料模组30、所述压料模组、所述自动揭膜系统40、所述吸废料机构50、所述位移模组60、所述自动成型模组70以及所述自动排料机构而实现自动走纸、分料、成型、自动排料的连续作业方式,可一次成型多个产品,从而达到提升效率,减少作业人员,节省人力成本的效果。同时,由于设备运行速度快,质量稳定,可满足规模化生产需求。
Claims (10)
1.一种自动成型折圈设备,用于将包装用的OPP膜自动成型折圈,其特征在于,包括:呈下上堆叠设置的机盖和机架及设于所述机盖内的自动送纸系统、自动分料模组、压料模组、自动揭膜系统、吸废料机构、位移模组、自动成型模组以及自动排料机构,所述机盖表面还设有人机界面控制系统,设有所述OPP膜的离型纸板通过所述人机界面控制系统的控制而依次经过所述自动送纸系统、所述自动分料模组、所述压料模组、所述自动揭膜系统、所述吸废料机构、所述位移模组、所述自动成型模组以及所述自动排料机构实现所述OPP膜的自动成型折圈。
2.根据权利要求1所述的自动成型折圈设备,其特征在于:所述自动送纸系统包括送纸平台、送纸机构以及压料模组,所述送纸机构连接于所述送纸平台的一侧,所述压料模组连接于所述送纸机构的一侧。
3.根据权利要求2所述的自动成型折圈设备,其特征在于:所述送纸机构包括送纸轮支架、送纸轮以及送纸马达,所述送纸轮设于所述送纸轮支架上,所述送纸马达于所述送纸轮支架的外侧连接所述送纸轮。
4.根据权利要求2所述的自动成型折圈设备,其特征在于:所述压料模组包括支架、压料板以及压料气缸,所述压料板固定于所述支架上,所述压料气缸位于所述压料板的上方。
5.根据权利要求1所述的自动成型折圈设备,其特征在于:所述自动分料模组包括底板、两根第一导向杆、两个第一滑块、夹爪、气缸固定架以及拉纸气缸,所述两根导向杆固定于所述底板上,所述两个第一滑块安装于所述两根导向杆上,所述夹爪固定于所述两个第一滑块上,所述气缸固定架设于所述底板上且位于所述两根第一导向杆的内侧,所述拉纸气缸连接在所述气缸固定架上。
6.根据权利要求1所述的自动成型折圈设备,其特征在于:所述自动揭膜系统包括固定支架、设于所述固定支架上的揭膜位移伺 服、伺服固定板、第二导向杆、第二滑块、丝杆以及揭膜夹爪机构,所述第二导向杆固定在所述伺服固定板上,所述第二滑块安装在所述导向件上,所述揭膜夹爪机构安装于所述第二滑块的下方。
7.根据权利要求6所述的自动成型折圈设备,其特征在于:所述揭膜夹爪机构包括下夹爪、上夹爪、夹料气缸及夹爪支架。
8.根据权利要求1所述的自动成型折圈设备,其特征在于:所述吸废料机构包括废料吸口、吸口框架、固定板、软管及吸尘器,所述废料吸口设于所述吸口框架上,所述吸口框架固定在所述固定板上,所述软管连接所述吸口框架,所述吸尘器连接所述软管。
9.根据权利要求1所述的自动成型折圈设备,其特征在于:所述位移模组包含真空吸盘、位移步进马达、支撑平台、导柱、升降气缸、两根导向柱、两个固定块及齿条,所述位移步进马达、所述导柱及所述升降气缸安装于所述支撑平台上,所述两个固定块分别位于所述支撑平台的两侧,所述两根导向柱穿过所述支撑平台连接所述两个固定块,所述齿条固定于所述两个固定块的上方并与连接所述位移步进马达的齿轮相啮合,所述真空吸盘于一个所述固定块的外侧连接在所述两根导向柱的末端。
10.根据权利要求1所述的自动成型折圈设备,其特征在于:所述自动成型模组包括下压机构、排料机构、左包圆机构、右包圆机构及成型板,所述左包圆机构及所述右包圆机构位于所述成型板的两相对侧。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN2011205794343U CN202541917U (zh) | 2011-12-16 | 2011-12-16 | 自动成型折圈设备 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN2011205794343U CN202541917U (zh) | 2011-12-16 | 2011-12-16 | 自动成型折圈设备 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN202541917U true CN202541917U (zh) | 2012-11-21 |
Family
ID=47162587
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN2011205794343U Expired - Fee Related CN202541917U (zh) | 2011-12-16 | 2011-12-16 | 自动成型折圈设备 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN202541917U (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN104895864A (zh) * | 2015-06-03 | 2015-09-09 | 姜超 | 一种数控切割机静力竖向位移马达 |
-
2011
- 2011-12-16 CN CN2011205794343U patent/CN202541917U/zh not_active Expired - Fee Related
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN104895864A (zh) * | 2015-06-03 | 2015-09-09 | 姜超 | 一种数控切割机静力竖向位移马达 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN103057166B (zh) | 一种平板电脑包装纸盒的自动成型方法及自动成型机 | |
| CN206343888U (zh) | 一种特殊键帽自动组装机 | |
| CN105618547B (zh) | 一种全自动冲压油压机生产线 | |
| WO2012041058A1 (zh) | 一种砌块压制成型设备及使用其的方法 | |
| CN203714817U (zh) | 一种全自动整垛铝板连续自动上料系统 | |
| CN103077819B (zh) | 一种磁铁粘合专机 | |
| CN212606062U (zh) | 一种圆形导光板覆膜包装设备 | |
| CN114361633A (zh) | 一种电池拆解设备 | |
| CN202045972U (zh) | 一种自动贴膜机 | |
| CN110116479A (zh) | 一种注塑件全自动水口披锋加工机 | |
| CN205631516U (zh) | 一种三伺服双机头智能钉箱机 | |
| CN201717500U (zh) | 全自动换向器铜排插片机 | |
| CN205218495U (zh) | 基于Mini-SAS应用的VT装配机 | |
| CN203055661U (zh) | 一种磁铁粘合专机 | |
| CN218111863U (zh) | 一种高效餐盒成型模具组件 | |
| CN215956235U (zh) | 新能源汽车插磁钢机 | |
| CN203817867U (zh) | 一种板料切割机 | |
| CN115648714A (zh) | 一种八角淋膜纸餐盒成型设备 | |
| CN203804519U (zh) | 一种自动压轴承机构 | |
| CN201573363U (zh) | 全自动数控纸箱钉箱机 | |
| CN206264069U (zh) | 一种带对齐功能的冲床自动收板机 | |
| CN218253778U (zh) | 一种动铁芯铆接机 | |
| CN103072845B (zh) | 蓄电池极群包膜机压膜机构 | |
| CN202910641U (zh) | 圆锯切断机专用夹钳 | |
| CN202363197U (zh) | 电阻片自动包边机 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| C14 | Grant of patent or utility model | ||
| GR01 | Patent grant | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20121121 Termination date: 20151216 |
|
| CF01 | Termination of patent right due to non-payment of annual fee |