CN202539324U - 汽车防撞梁冲切机 - Google Patents
汽车防撞梁冲切机 Download PDFInfo
- Publication number
- CN202539324U CN202539324U CN2012200805187U CN201220080518U CN202539324U CN 202539324 U CN202539324 U CN 202539324U CN 2012200805187 U CN2012200805187 U CN 2012200805187U CN 201220080518 U CN201220080518 U CN 201220080518U CN 202539324 U CN202539324 U CN 202539324U
- Authority
- CN
- China
- Prior art keywords
- driving cylinder
- punching
- side cut
- die
- workpiece
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn - After Issue
Links
- 238000005520 cutting process Methods 0.000 title abstract description 18
- 238000004080 punching Methods 0.000 claims abstract description 50
- 238000009966 trimming Methods 0.000 claims description 14
- 230000000694 effects Effects 0.000 claims description 11
- 238000004519 manufacturing process Methods 0.000 abstract description 5
- 238000003754 machining Methods 0.000 abstract description 3
- 238000003825 pressing Methods 0.000 abstract description 2
- 238000005516 engineering process Methods 0.000 description 2
- 238000009434 installation Methods 0.000 description 2
- 238000000034 method Methods 0.000 description 2
- 229910000831 Steel Inorganic materials 0.000 description 1
- 239000007788 liquid Substances 0.000 description 1
- 239000010721 machine oil Substances 0.000 description 1
- 239000003921 oil Substances 0.000 description 1
- 230000002265 prevention Effects 0.000 description 1
- 238000003672 processing method Methods 0.000 description 1
- 239000010959 steel Substances 0.000 description 1
Images




Landscapes
- Perforating, Stamping-Out Or Severing By Means Other Than Cutting (AREA)
Abstract
本实用新型公开了一种汽车防撞梁冲切机,包括设置有夹持装置、切边装置、冲孔装置和顶出装置的机座和工件端头支撑座;所述切边装置包括有切边驱动缸、切边活动冲模和切边固定冲模;所述夹持装置包括有夹持驱动缸和连接柄以及压紧夹头;所述冲孔装置包括有冲孔驱动缸,冲孔活动模和冲孔固定模;所述顶出装置包括有顶出驱动缸和顶出杆。本实用新型与现有技术相比它可以解决汽车防撞梁多个孔的冲裁和端面切边加工精度差,生产效率低和劳动强度大的问题。
Description
技术领域
本实用新型涉及机械制造技术领域,尤其是一种用于对工件冲孔和切边的机床。
背景技术
在现有的汽车防撞梁中,有一种防撞梁是设有两个凹槽的弯曲梁,这种汽车防撞梁在由钢板成型加工后,还需要在其成型加工的工件上加工出多个安装、位置孔,以及需要对两端的侧边板裁切出连接侧边,如图1、图2所示,这些孔以及裁切的侧边为了获得在使用时的准确装配,需要有较高的位置精度。在现有的加工方法中,这些孔和两端的四个边的裁切是在多个机床上进行,每个孔位和每一道切边需要设置一套定位夹具。这种多机床、多工位加工不仅难以保证各孔位和裁切边之们的位置精度,而且生产效率低,劳动强度大。
实用新型内容
本实用新型所要解决的技术问题是提供一种汽车防撞梁冲切机,它可以解决汽车防撞梁多个孔的冲裁和端面切边加工精度差,生产效率低和劳动强度大的问题。
为了解决上述问题,本实用新型的技术方案是:这种汽车防撞梁冲切机,包括有机座,在所述机座上装有夹持装置、切边装置、冲孔装置和顶出装置;所述夹持装置包括有夹持驱动缸和连接柄,所述夹持驱动缸的缸体与所述机座铰接,所述夹持驱动缸的活塞杆与所述连接柄的一端铰接,所述连接柄的与所述机座铰接,所述连接柄上安装有压紧夹头;所述切边装置包括有切边驱动缸、切边活动冲模和切边固定冲模,所述切边活动冲模通过滑动连接块与所述切边驱动缸的活塞杆相连,所述切边固定冲模安装在与所述机座相连的切边固定冲模安装座上,所述切边驱动缸的缸体与所述切边固定冲模安装座相连;所述冲孔装置通过连接座装有所述机座上,所述连接座装有冲孔驱动缸和滑道套,所述冲孔驱动缸的活塞杆穿过所述连接座与所述滑道套内的滑块相连,所述滑块与驱动件相铰接,所述驱动件在所述滑道套外的部分连接有驱动件张开弹簧,所述驱动件通过连接块与安装在冲孔活动模安装座上的冲孔活动模相连接;在所述冲孔活动模安装座下方,所述滑道套一侧安装有冲孔固定模的冲孔固定模安装座;所述顶出装置包括有顶出驱动缸和顶出杆,所述顶出驱动缸的缸体与所述机座固定连接,所述顶出驱动缸的活塞杆与所述顶出杆相连接;在所述机座的上设置有两个工件端头支撑座,每一个所述工件端头支撑座的两侧各装有一个所述切边装置,所述工件端头支撑座的顶面处于所述夹持装置的压紧夹头运行轨迹上;所述的冲孔装置有多个,这些冲孔装置和所述顶出装置装在所述两个工件端头支撑座之间。
上述的汽车防撞梁冲切机的技术方案更具体的还可以是:每一个所述切边装置的切边活动冲模和切边固定冲模分别设置在由所述两个工件端头支撑座所确定的一个工件切边位置的两侧;每一个所述冲孔装置的冲孔固定模和冲孔活动模分别设置在由所述两个工件端头支撑座所确定的一个工件冲孔位置的两侧;所述顶出装置的顶出杆设置的在由所述两个工件端头支撑座所确定的工件位置的下方。
本实用新型所称的驱动缸是指通过气体介质驱动的气缸或是以机油为介质驱动的油缸。
由于采用了上述技术方案,本实用新型与现有技术相比具有如下效果:
1、采用本实用新型的专用机床 ,仅用一台机床,在一个工位上可以同时完成多个工件孔的冲孔加工和多个式件侧边的切边加工,不仅容易保证工件上各个加工的孔和裁切的边之间的相对位置的精度。
2、通过工件位置传感器检测工件安装就位的情况,控制器对夹持驱动缸、冲孔驱动缸、切边驱动缸和顶出驱动缸的介质控制阀的控制,可以实现对各个冲孔、切边加工进行自动控制从而使本机具有操作方便,生产效率高,劳动强度降低的优点。
附图说明
图1是本实用新型实施例加工的汽车防撞梁主视图;
图2是本实用新型实施例加工的汽车防撞梁俯视图;
图3是本实用新型实施例的主视图;
图4是本实用新型实施例的俯视图;
图5是图3中E-E剖视图;
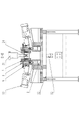
图6是本实用新型实施例中冲孔装置主视图;
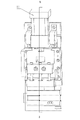
图7是本实用新型实施例中冲孔装置左视图;
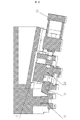
图8是图7中A-A剖视图;
图9是本实用新型实施例中切边装置的主视图;
图10是图9中B-B剖视图。
具体实施方式
下面结合附图和实施例对本实用新型进一步说明:
图3、图4和图5所示的汽车防撞梁冲切机,在机座12上安装有四组切边装置,四组冲孔装置,两组夹持装置和一个顶出装置。
如图9和图10所示的切边装置包括有切边驱动缸13、切边活动冲模14和切边固定冲模15,切边活动冲模14通过滑动连接块16与切边驱动缸13的活塞杆相连,切边固定冲模15安装在与机座12相连的切边固定冲模安装座17上,切边驱动缸的缸体与切边固定冲模安装座17相连。
夹持装置包括有夹持驱动缸18和连接柄20,夹持驱动缸18的缸体与机座12铰接,夹持驱动缸18的活塞杆与连接柄20的一端铰接,连接柄20的另一端与机座12铰接,在连接柄20上安装有压紧夹头21。
图6、图7和图8所示的冲孔装置包括有竖直安装在连接座2上的冲孔驱动缸1,连接座2上连接有滑道套10,冲孔驱动缸1的活塞杆穿过连接座2与滑道套10内的滑块11相连,滑块11与驱动件8相铰接,驱动件8在滑道套10外的部分上设置有拉簧9,驱动件8通过连接块7与安装在冲孔活动模安装座5上的冲孔活动模6相连接,在冲孔活动模安装座5下方,滑道套10一侧设置有冲孔固定模安装座3,冲孔固定模4安装在冲孔固定模安装座3上,冲孔固定模安装座3与滑道套10固定连接。
顶出装置包括有顶出驱动缸22和顶出杆23,顶出驱动缸22的缸体与机座12固定连接,顶出驱动缸22的活塞杆与顶出杆23相连接;顶出装置安装在机座12中部。
在机座12的两端中部上还分别设置有工件端头支撑座24,在每一个工件端头支撑座24的侧面均装有工件位置传感器,这些工件位置传感器连接到一个可编程序控制器的输入端上,这个可编程序控制器的输出端分别连接控制夹持装置的夹持驱动缸、切边装置的切边驱动缸、冲孔装置的冲孔驱动缸和所述顶出装置的顶出驱动缸的驱动液体介质控制阀(图中省略表示),四组切边装置分别安装在两个工件端头支撑座24两旁的所述机座12上,工件端头支撑座24的上方正对着安装在机座12端头上的夹持装置中的压紧夹头21的运行轨迹,当夹持装置的夹持驱动缸18动作带动连接柄20转动时,连接柄20上的压紧夹头21可以转动压在工件端头支撑座24的顶面上,以将就位的工件压紧在支撑座24的顶面上。
在对如图1和图2和图3所示的汽车防撞梁25冲孔和切边时,先将汽车防撞梁25两端置于工件端头支撑座24的上面,当汽车防撞梁25放置到位后,装在工件端头支撑座24侧面的位置传感器发出的信号,让程序控制器依照编制设定的程序控制夹持驱动缸18推动压紧夹头21将汽车防撞梁25两端压紧,此时汽车防撞梁25待冲孔部位位于冲孔固定模4上,汽车防撞梁25待切边部位位于各切边固定冲模15的一侧,四个冲孔驱动缸1依次驱动冲孔活动模6动作转到固定冲模15的上方并向下冲裁成孔,冲孔完成后,冲孔驱动缸1卸荷,在拉簧9的作用下驱动件8带动冲孔活动模6向外翻转回位,离开加工件汽车防撞梁25上方,与此同时,四个切边驱动缸13同时驱动切边活动冲模14向切边固定冲模15方向运动完成汽车防撞梁25两端侧边的切边,当切边驱动缸13反作用回位完毕,顶出驱动缸22驱动顶出杆23将汽车防撞梁25向上顶出工件端头支撑座24,操作人员可以非常方便地将加工件汽车防撞梁25卸出,完成整个冲孔和切边工序。
本汽车防撞梁冲切机,也可以省去上述工件位置传感器和可编程序控制器,由人工操作各驱动缸的动作来完成对汽车防撞梁25的冲孔和切边加工。
Claims (3)
1.一种汽车防撞梁冲切机,包括有机座(12),其特征在于:在所述机座(12)上装有夹持装置、切边装置、冲孔装置和顶出装置;
所述夹持装置包括有夹持驱动缸(18)和连接柄(20),所述夹持驱动缸(18)的缸体与所述机座(12)铰接,所述夹持驱动缸(18)的活塞杆与所述连接柄(20)的一端铰接,所述连接柄(20)的与所述机座(12)铰接,所述连接柄(20)上安装有压紧夹头(21);
所述切边装置包括有切边驱动缸(13)、切边活动冲模(14)和切边固定冲模(15),所述切边活动冲模(14)通过滑动连接块(16)与所述切边驱动缸(13)的活塞杆相连,所述切边固定冲模(15)安装在与所述机座(12)相连的切边固定冲模安装座(17)上,所述切边驱动缸(13)的缸体与所述切边固定冲模安装座(17)相连;
所述冲孔装置通过连接座(2)装有所述机座(12)上,所述连接座(2)装有冲孔驱动缸(1)和滑道套(10),所述冲孔驱动缸(1)的活塞杆穿过所述连接座(2)与所述滑道套(10)内的滑块(11)相连,所述滑块(11)与驱动件(8)相铰接,所述驱动件(8)在所述滑道套(10)外的部分连接有驱动件张开弹簧(9),所述驱动件(8)通过连接块(7)与安装在冲孔活动模安装座(5)上的冲孔活动模(6)相连接;在所述冲孔活动模安装座(5)下方,所述滑道套(10)一侧安装有冲孔固定模(4)的冲孔固定模安装座(3);
所述顶出装置包括有顶出驱动缸(22)和顶出杆(23),所述顶出驱动缸(22)的缸体与所述机座(12)固定连接,所述顶出驱动缸(22)的活塞杆与所述顶出杆(23)相连接;
在所述机座(12)的上设置有两个工件端头支撑座(24),每一个所述工件端头支撑座(24)的两侧各装有一个所述切边装置,所述工件端头支撑座(24)的顶面处于所述夹持装置的压紧夹头(21)运行轨迹上;所述的冲孔装置有多个,这些冲孔装置和所述顶出装置装在所述两个工件端头支撑座(24)之间。
2.根据权利要求1所述的汽车防撞梁冲切机,其特征在于:每一个所述切边装置的切边活动冲模(14)和切边固定冲模(15)分别设置在由所述两个工件端头支撑座(24)所确定的一个工件切边位置的两侧;每一个所述冲孔装置的冲孔固定模(4)和冲孔活动模(6)分别设置在由所述两个工件端头支撑座(24)所确定的一个工件冲孔位置的两侧;所述顶出装置的顶出杆(23)设置的在由所述两个工件端头支撑座(24)所确定的工件位置的下方。
3.根据权利要求1或2所述的汽车防撞梁冲切机,其特征在于:所述两个工件端头支撑座(24)的侧面均装有工件位置传感器;这些位置传感器接在一个控制器上,该控制器的输出端分别连接控制所述夹持装置的夹持驱动缸(18)、所述切边装置的切边驱动缸(13)、所述冲孔装置的冲孔驱动缸(1)和所述顶出装置的顶出驱动缸(22)的驱动介质控制阀。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN2012200805187U CN202539324U (zh) | 2012-03-06 | 2012-03-06 | 汽车防撞梁冲切机 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN2012200805187U CN202539324U (zh) | 2012-03-06 | 2012-03-06 | 汽车防撞梁冲切机 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN202539324U true CN202539324U (zh) | 2012-11-21 |
Family
ID=47160015
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN2012200805187U Withdrawn - After Issue CN202539324U (zh) | 2012-03-06 | 2012-03-06 | 汽车防撞梁冲切机 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN202539324U (zh) |
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN102581113A (zh) * | 2012-03-06 | 2012-07-18 | 柳州凌云汽车零部件有限公司 | 汽车防撞梁冲切机 |
| CN103481328A (zh) * | 2013-09-17 | 2014-01-01 | 四川辉利达塑胶科技有限公司 | 线盒冲孔机 |
| CN104858288A (zh) * | 2015-05-28 | 2015-08-26 | 宁波信泰机械有限公司 | 一种用于汽车零部件一次切端头工序工装 |
| CN105772563A (zh) * | 2016-05-20 | 2016-07-20 | 天津市隆之珠模具科技有限公司 | 一种板材汽车纵梁冲孔智能模具 |
| CN106623633A (zh) * | 2016-12-24 | 2017-05-10 | 柳州凌云汽车零部件有限公司 | 车门密封条导槽拉弯模 |
| CN110744304A (zh) * | 2019-10-16 | 2020-02-04 | 台山市金桥铝型材厂有限公司 | 汽车防撞梁加工设备 |
-
2012
- 2012-03-06 CN CN2012200805187U patent/CN202539324U/zh not_active Withdrawn - After Issue
Cited By (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN102581113A (zh) * | 2012-03-06 | 2012-07-18 | 柳州凌云汽车零部件有限公司 | 汽车防撞梁冲切机 |
| CN103481328A (zh) * | 2013-09-17 | 2014-01-01 | 四川辉利达塑胶科技有限公司 | 线盒冲孔机 |
| CN103481328B (zh) * | 2013-09-17 | 2016-02-03 | 四川辉达管业科技有限公司 | 线盒冲孔机 |
| CN104858288A (zh) * | 2015-05-28 | 2015-08-26 | 宁波信泰机械有限公司 | 一种用于汽车零部件一次切端头工序工装 |
| CN105772563A (zh) * | 2016-05-20 | 2016-07-20 | 天津市隆之珠模具科技有限公司 | 一种板材汽车纵梁冲孔智能模具 |
| CN106623633A (zh) * | 2016-12-24 | 2017-05-10 | 柳州凌云汽车零部件有限公司 | 车门密封条导槽拉弯模 |
| CN110744304A (zh) * | 2019-10-16 | 2020-02-04 | 台山市金桥铝型材厂有限公司 | 汽车防撞梁加工设备 |
| CN110744304B (zh) * | 2019-10-16 | 2020-06-12 | 台山市金桥铝型材厂有限公司 | 汽车防撞梁加工设备 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN102581113B (zh) | 汽车防撞梁冲切机 | |
| CN202162282U (zh) | 汽车减震器中支座整形冲压加工装置 | |
| US7367210B2 (en) | Punch press and deburring device for the punch press | |
| JPS61186134A (ja) | 打ち抜きプレス | |
| CN110918762A (zh) | 一种六头自动切换冲切模组 | |
| CN102528152B (zh) | 一种自动化生产下料剪圆设备 | |
| CN102581104A (zh) | 圆盘周边增厚旋压机 | |
| CN201537810U (zh) | 液压挺杆挺柱体销轴孔自动加工装置 | |
| US6021658A (en) | Sheet fabrication machine, and method therefor, for optimally fabricating worksheets | |
| CN201720443U (zh) | 一种自动切毛刺气动立式车床 | |
| JP2000351024A (ja) | タレットパンチプレス | |
| KR100435703B1 (ko) | 프레스용 피어싱 장치 | |
| CN206316218U (zh) | 适用于中空工件的水平多头冲孔装置 | |
| CN222345799U (zh) | 一种吸能盒冲孔装置 | |
| CN219597862U (zh) | 一种汽车冲压件模具 | |
| CN109500605B (zh) | 一种内六角法兰螺栓加工装置 | |
| CN202479309U (zh) | 圆盘周边增厚旋压机 | |
| CN201313211Y (zh) | 齿轮倒角机齿轮工件自动压紧装置 | |
| CN104209815A (zh) | 一种阀体阀板多工位连续加工机床 | |
| CN2666588Y (zh) | 倒置式数控车床用刀具固定装置 | |
| CN112676439B (zh) | 一种冲焊一体化夹持装置 | |
| CN103785891A (zh) | 一种新型旋切式切边机 | |
| CN218134390U (zh) | 一种汽车内饰件用冲孔模具 | |
| CN202129628U (zh) | 一种数控液压角钢冲钻复合机 | |
| CN111036763B (zh) | 一种汽车零件生产线用自动化冲压设备及使用方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| C14 | Grant of patent or utility model | ||
| GR01 | Patent grant | ||
| AV01 | Patent right actively abandoned |
Granted publication date: 20121121 Effective date of abandoning: 20131113 |
|
| RGAV | Abandon patent right to avoid regrant |