CN202461277U - 扩胀式无三角板驱动桥桥壳的胀型装置 - Google Patents
扩胀式无三角板驱动桥桥壳的胀型装置 Download PDFInfo
- Publication number
- CN202461277U CN202461277U CN2011203157618U CN201120315761U CN202461277U CN 202461277 U CN202461277 U CN 202461277U CN 2011203157618 U CN2011203157618 U CN 2011203157618U CN 201120315761 U CN201120315761 U CN 201120315761U CN 202461277 U CN202461277 U CN 202461277U
- Authority
- CN
- China
- Prior art keywords
- movable
- workpiece
- expanding
- workbench
- punch
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 238000003825 pressing Methods 0.000 claims description 12
- 230000000916 dilatatory effect Effects 0.000 claims description 3
- 239000000463 material Substances 0.000 abstract description 6
- 238000000465 moulding Methods 0.000 abstract description 6
- 238000004080 punching Methods 0.000 abstract 3
- 239000002994 raw material Substances 0.000 abstract 1
- 238000005266 casting Methods 0.000 description 4
- 238000005516 engineering process Methods 0.000 description 4
- 238000004519 manufacturing process Methods 0.000 description 4
- 238000003466 welding Methods 0.000 description 4
- 238000010438 heat treatment Methods 0.000 description 3
- 230000007115 recruitment Effects 0.000 description 3
- 230000007704 transition Effects 0.000 description 3
- 229910000831 Steel Inorganic materials 0.000 description 2
- 230000007812 deficiency Effects 0.000 description 2
- 238000000034 method Methods 0.000 description 2
- 239000010959 steel Substances 0.000 description 2
- 238000010276 construction Methods 0.000 description 1
- 230000002950 deficient Effects 0.000 description 1
- 238000010586 diagram Methods 0.000 description 1
- 208000020442 loss of weight Diseases 0.000 description 1
- 238000010080 roll forging Methods 0.000 description 1
- 238000007493 shaping process Methods 0.000 description 1
- 238000009987 spinning Methods 0.000 description 1
Images





Landscapes
- Shaping Metal By Deep-Drawing, Or The Like (AREA)
Abstract
一种扩胀式无三角板驱动桥桥壳的胀型装置,用于桥壳成型。第一次胀型凸模一与冲压机上模板连接,工作台上,下模板中心两侧装有复位弹簧装置,复位弹簧装置分别与冲压机工作台上可动胀开随动凹模一连接,可动胀开随动凹模一以上模板中心对称放置,工件轴线两端通过带有锁滑轮的压板定位在可动胀开随动凹模一上;第二次胀型装置工件内有可动胀芯一,第三次胀型及校正装置工件内有可动胀芯二,工件定位在外模内腔,复位弹簧装置与可动胀芯二下部连接,可动胀芯二上部放在工件内腔。本实用新型通过三次胀型和校型,可实现无三角板驱动桥桥壳快速成型,产品重量轻,材料利用率高,加工工序少,成本、能源及原材料消耗和用工数降低,整体强度高。
Description
技术领域
本实用新型涉及汽车制造技术领域,具体说是制造后驱动桥桥壳的胀型装置。
背景技术
后驱动桥桥壳是汽车后驱动桥总成中一个很重要的零部件,其制造主要有三种方式:1、铸造桥壳。2、冲压焊接桥壳。3、有三角板扩胀桥壳。目前,国内外普遍采用铸造桥壳和冲压焊接桥壳工艺技术,国内的部分厂家采用了有三角板扩胀桥壳工艺技术。以上三种工艺技术均存在缺陷和不足,主要包括:
1、铸造桥壳:
(1)产品重量大。
(2)工序多,耗能高,用工人数多,成本高。
(3)产品多品种柔性差,多品种投资额度大。
2、冲压焊接桥壳:
(1)钢板材料利用率低,一般为75-80%。
(2)工序多,耗能高,用工人数多,成本高。
3、有三角板扩胀桥壳:
(1)需要消耗钢板和型材两种材料。
(2)工序多,耗能高,用工人数多,成本高。
发明内容
为克服现有技术的不足,本实用新型的发明目的在于提供一种扩胀式无三角板驱动桥桥壳的胀型装置,通过三次模具胀型,一次校型,以减少加工工序,减轻桥壳重量,提高桥壳成型率及强度。
为实现上述目的,本实用新型所采用的技术方案是:包括用于第一次胀型的凸模一、用于第二次胀型的凸模二、第三次胀型的凸模三、用于校型的凸模。
所述用于第一次胀型的凸模一与冲压机的上模板连接,在冲压机的工作台上,下模板的中心两侧装有复位弹簧装置,两个复位弹簧装置分别与冲压机工作台上的两个可动胀开随动凹模一连接,两个可动胀开随动凹模一以上模板的中心对称放置,工件的轴线两端通过带有锁滑轮的压板定位在可动胀开随动凹模一上。
所述用于第二次胀型的凸模二与冲压机的上模板连接,在冲压机的工作台上,下模板的中心两侧装有复位弹簧装置,两个复位弹簧装置分别与冲压机工作台上的两个可动胀开随动凹模二连接,两个可动胀开随动凹模二以上模板的中心对称放置,工件的轴线两端通过带有锁滑轮的压板定位在可动胀开随动凹模二上,工件内以上模板的中心对称放置有两个可动胀芯一。
所述用于第三次胀型的凸模三与冲压机的上模板连接,在冲压机的工作台上,下模板的中心两侧装有复位弹簧装置,外模一装在工作台上,工件的轴线两端通过带有锁滑轮的压板定位在外模一的内腔,两个可动胀芯二以上模板的中心对称放置,两个复位弹簧装置分别与可动胀芯二下部连接,可动胀芯二的上部放在工件内腔。
所述用于校型的凸模与冲压机的上模板连接,在冲压机的工作台上,下模板的中心两侧装有复位弹簧装置,外模装在工作台上,两个可动胀芯以上模板的中心对称放置,两个复位弹簧装置分别与可动胀芯下部连接,可动胀芯的上部放在工件内腔,工件依据外模的结构形状自然放入外模型腔内,然后将可拆卸的外模盖板、外模盖板压板安装到外模上来固定工件。
本实用新型通过“三次胀型”和“校型”, 实现无三角板驱动桥桥壳快速成型。
本实用新型与现有技术相比,具有以下优点:
1、与铸造桥壳相比,产品减重20%。
2、与冲压桥壳相比提高材料利用率13-15%,达到95-96%。
3、与有三角板扩胀桥壳相比,减少了4个三角板的加工、焊接,降低了能源消耗及原材
料消耗,同时降低了用工数,节约了生产成本。
4、与同等产品尺寸下的桥壳相比,整体强度高,提高了产品的综合性能和安全性。
5、产品设备工装柔性好,缩短了不同品种的开发周期。
附图说明
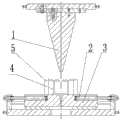
图1是本实用新型第一次胀型装置结构简图;
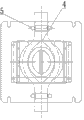
图2是图1的俯视图;
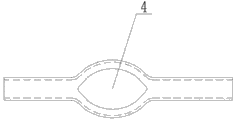
图3是第一次胀型工件的成型图;
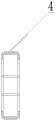
图4是图3的剖视图;
图5是本实用新型第二次胀型装置结构简图;
图6是图5的成型过程示意图;
图7是第二次胀型工件的成型图;
图8是图7的剖视图;
图9是本实用新型第三次胀型装置结构简图;
图10是图9的俯视图;
图11是第三次胀型工件的成型图;
图12是图11的剖视图;
图13是校正装置结构简图;
图14是图13的俯视图;
图15是校正桥壳过渡圆弧成型图;
图16是图14的剖视图。
具体实施方式
如图1、图2、图3、图4所示,凸模一1与冲压机的上模板连接,在冲压机的工作台上,下模板的中心两侧装有复位弹簧装置2,两个复位弹簧装置2分别与冲压机工作台上的两个可动胀开随动凹模一3连接,两个可动胀开随动凹模一3以上模板的中心对称放置,工件4的轴线两端通过带有锁滑轮5的压板6定位在可动胀开随动凹模一3上。第一次胀型是通过凸模一3的向下运动,然后凸模一3回位,工件4翻转180度,凸模一3第二次向下运功,将已开胀型缺口的工件4进行首次双面均匀胀开。如图3所示,工件4中间张开的原型内侧部分存在塌边现象。
如图5、图6、图7、图8所示,凸模二7与冲压机的上模板连接,在冲压机的工作台上,下模板的中心两侧装有复位弹簧装置2,两个复位弹簧装置2分别与冲压机工作台上的两个可动胀开随动凹模二8连接,两个可动胀开随动凹模二8以上模板的中心对称放置,工件4的轴线两端通过带有锁滑轮5的压板6定位在可动胀开随动凹模二8上,工件4内以上模板的中心对称放置有两个可动胀芯一9。通过凸模二7的向下运动,使可动胀芯一9向两侧滑动,通过可动胀芯一9上的斜面与工件4接触后,将第一次胀型造成的翻边反向翻转,可动胀芯一9随着凸模二7的继续向下运动,对预胀型的翻边进行反翻边处理,中间大鼓包处进一步胀型至圆滑尺寸。
如图9、图10、图11、图12所示,凸模三10与冲压机的上模板连接,在冲压机的工作台上,下模板的中心两侧装有复位弹簧装置2,外模一11装在工作台上,工件4的轴线两端通过带有锁滑轮5的压板6定位在外模一11的内腔,两个可动胀芯二12以上模板的中心对称放置,两个复位弹簧装置2分别与可动胀芯二12下部连接,可动胀芯二12的上部放在工件4内腔。通过凸模三10的向下运动,使可动胀芯二12向两侧运动,达到胀型最大值后,工件4除鼓包圆弧与直端之间的过渡圆弧、工件的内腔琵琶孔圆弧尺寸达不到产品图纸要求外,其余尺寸基本符合要求。
如图13、图14、图15、图16所示,凸模13与冲压机的上模板连接,在冲压机的工作台上,下模板的中心两侧装有复位弹簧装置2,外模14装在工作台上,两个可动胀芯15以上模板的中心对称放置,两个复位弹簧装置2分别与可动胀芯15下部连接,可动胀芯15的上部放在工件4内腔,工件4依据外模14的结构形状自然放入外模14的型腔内,然后将可拆卸的外模盖板16、外模盖板压板17安装到外模14上固定工件。通过凸模13的向下运动,使可动胀芯15向两侧运动,达到胀型最大值后,工件4的内腔琵琶孔圆弧尺寸、大鼓包与直端之间的过渡圆弧尺寸均实现圆滑过渡,达到图纸要求。
工件4的制造过程为:
1、圆管材料下料
2、两端加热,旋压缩颈。
3-1、中间圆管推拉变方。
3-2、加热、中间圆管辊锻变方(根据产品需要实现不同方断面)。
4、开胀型缺口、加热。
5、三次胀型
6、校型。
Claims (1)
1.一种扩胀式无三角板驱动桥桥壳的胀型装置,其特征在于:包括用于第一次胀型的凸模一(1)、用于第二次胀型的凸模二(7)、用于第三次胀型的凸模三(10)、用于校型的凸模(13);
所述用于第一次胀型的凸模一(1)与冲压机的上模板连接,在冲压机的工作台上,下模板的中心两侧装有复位弹簧装置(2),两个复位弹簧装置(2)分别与冲压机工作台上的两个可动胀开随动凹模一(3)连接,两个可动胀开随动凹模一(3)以上模板的中心对称放置,工件(4)的轴线两端通过带有锁滑轮(5)的压板(6)定位在可动胀开随动凹模一(3)上;
所述用于第二次胀型的凸模二(7)与冲压机的上模板连接,在冲压机的工作台上,下模板的中心两侧装有复位弹簧装置(2),两个复位弹簧装置(2)分别与冲压机工作台上的两个可动胀开随动凹模二(8)连接,两个可动胀开随动凹模二(8)以上模板的中心对称放置,工件(4)的轴线两端通过带有锁滑轮(5)的压板(6)定位在可动胀开随动凹模二(8)上,工件(4)内以上模板的中心对称放置有两个可动胀芯一(9);
所述用于第三次胀型的凸模三(10)与冲压机的上模板连接,在冲压机的工作台上,下模板的中心两侧装有复位弹簧装置(2),外模一(11)装在工作台上,工件(4)的轴线两端通过带有锁滑轮(5)的压板(6)定位在外模一(11)的内腔,两个可动胀芯二(12)以上模板的中心对称放置,两个复位弹簧装置(2)分别与可动胀芯二(12)下部连接,可动胀芯二(12)的上部放在工件(4)内腔;
所述用于校型的凸模(13)与冲压机的上模板连接,在冲压机的工作台上,下模板的中心两侧装有复位弹簧装置(2),外模(14)装在工作台上,两个可动胀芯(15)以上模板的中心对称放置,两个复位弹簧装置(2)分别与可动胀芯(15)下部连接,可动胀芯(15)的上部放在工件(4)内腔,可拆卸的外模盖板(16)、外模盖板压板(17)安装在外模(14)上固定工件(4)。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN2011203157618U CN202461277U (zh) | 2011-08-26 | 2011-08-26 | 扩胀式无三角板驱动桥桥壳的胀型装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN2011203157618U CN202461277U (zh) | 2011-08-26 | 2011-08-26 | 扩胀式无三角板驱动桥桥壳的胀型装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN202461277U true CN202461277U (zh) | 2012-10-03 |
Family
ID=46909475
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN2011203157618U Expired - Lifetime CN202461277U (zh) | 2011-08-26 | 2011-08-26 | 扩胀式无三角板驱动桥桥壳的胀型装置 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN202461277U (zh) |
Cited By (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN103111534A (zh) * | 2013-01-31 | 2013-05-22 | 青特集团有限公司 | 一种重卡桥壳冷锻内涨成型专用涨形模具 |
| CN103111546A (zh) * | 2013-01-31 | 2013-05-22 | 青特集团有限公司 | 一种重卡桥壳冷锻内涨成型专用缩径模具 |
| CN103586336A (zh) * | 2013-11-21 | 2014-02-19 | 湖南中联重科车桥有限公司 | 一种整体式桥壳的制造方法以及桥壳 |
| CN103894476A (zh) * | 2014-03-26 | 2014-07-02 | 吉林大学 | 重型汽车驱动桥壳的整体热扩胀制造方法 |
| CN108160857A (zh) * | 2017-11-29 | 2018-06-15 | 闫永东 | 一种汽车桥壳 |
| CN108994532A (zh) * | 2018-07-21 | 2018-12-14 | 河北弘凯重型机床有限公司 | 一种汽车后桥壳及其加工工艺 |
| CN110038969A (zh) * | 2019-05-15 | 2019-07-23 | 华北科技学院 | 中厚壁整体式汽车驱动桥壳桥拱的成形设备 |
| CN112157173A (zh) * | 2020-09-22 | 2021-01-01 | 合肥明辉汽车零部件制造有限公司 | 一种桥壳热成型工艺自动生产线 |
| CN112453238A (zh) * | 2020-11-17 | 2021-03-09 | 燕山大学 | 整体桥壳桥包的冲压成形方法 |
| CN114589238A (zh) * | 2022-04-01 | 2022-06-07 | 轩梦苛 | 一种高精度汽车钣金冲压模具装置及其使用方法 |
| CN116571640A (zh) * | 2023-05-06 | 2023-08-11 | 芜湖容大机械制造有限公司 | 一种具备方形筒式成型收口功能的模具结构 |
| CN121198925A (zh) * | 2025-10-16 | 2025-12-26 | 苏州中科瑞龙科技有限公司 | 一种整平模具 |
-
2011
- 2011-08-26 CN CN2011203157618U patent/CN202461277U/zh not_active Expired - Lifetime
Cited By (15)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN103111534A (zh) * | 2013-01-31 | 2013-05-22 | 青特集团有限公司 | 一种重卡桥壳冷锻内涨成型专用涨形模具 |
| CN103111546A (zh) * | 2013-01-31 | 2013-05-22 | 青特集团有限公司 | 一种重卡桥壳冷锻内涨成型专用缩径模具 |
| CN103586336A (zh) * | 2013-11-21 | 2014-02-19 | 湖南中联重科车桥有限公司 | 一种整体式桥壳的制造方法以及桥壳 |
| CN103894476A (zh) * | 2014-03-26 | 2014-07-02 | 吉林大学 | 重型汽车驱动桥壳的整体热扩胀制造方法 |
| CN103894476B (zh) * | 2014-03-26 | 2016-08-17 | 吉林大学 | 重型汽车驱动桥壳的整体热扩胀制造方法 |
| CN108160857A (zh) * | 2017-11-29 | 2018-06-15 | 闫永东 | 一种汽车桥壳 |
| CN108994532A (zh) * | 2018-07-21 | 2018-12-14 | 河北弘凯重型机床有限公司 | 一种汽车后桥壳及其加工工艺 |
| CN110038969A (zh) * | 2019-05-15 | 2019-07-23 | 华北科技学院 | 中厚壁整体式汽车驱动桥壳桥拱的成形设备 |
| CN112157173A (zh) * | 2020-09-22 | 2021-01-01 | 合肥明辉汽车零部件制造有限公司 | 一种桥壳热成型工艺自动生产线 |
| CN112453238A (zh) * | 2020-11-17 | 2021-03-09 | 燕山大学 | 整体桥壳桥包的冲压成形方法 |
| CN112453238B (zh) * | 2020-11-17 | 2023-06-16 | 燕山大学 | 整体桥壳桥包的冲压成形方法 |
| CN114589238A (zh) * | 2022-04-01 | 2022-06-07 | 轩梦苛 | 一种高精度汽车钣金冲压模具装置及其使用方法 |
| CN114589238B (zh) * | 2022-04-01 | 2023-12-05 | 昆山信杰汽车部件有限公司 | 一种高精度汽车钣金冲压模具装置及其使用方法 |
| CN116571640A (zh) * | 2023-05-06 | 2023-08-11 | 芜湖容大机械制造有限公司 | 一种具备方形筒式成型收口功能的模具结构 |
| CN121198925A (zh) * | 2025-10-16 | 2025-12-26 | 苏州中科瑞龙科技有限公司 | 一种整平模具 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN101829733A (zh) | 汽车减震器内支撑管的冲孔带翻孔模具 | |
| CN109127982A (zh) | 同一口径不同压力三通阀体通用模具及成形方法 | |
| CN201832883U (zh) | 轧制镶嵌式压筋模 | |
| CN202951750U (zh) | 一种大型双曲面非对称薄壁件的成形装置 | |
| CN201596742U (zh) | 汽车转向节集成化锻造模具 | |
| CN201346598Y (zh) | 电冰箱门壳弯曲成型模 | |
| CN201613307U (zh) | 车门外板拉延模具 | |
| CN201579346U (zh) | 一种罐体胀方压印机 | |
| CN103567246B (zh) | 大型船用曲轴曲拐的挤压成形装置及成形方法 | |
| CN202591415U (zh) | 一种链轮成形模具 | |
| CN202845674U (zh) | 钢模合模合接螺栓组合成型模具 | |
| CN107716706B (zh) | 一种地板加强梁的多工位成型模具及成型方法 | |
| CN202804065U (zh) | 螺母热镦成型工装 | |
| CN201227672Y (zh) | 一种瓶盖拉深用气动复合模具 | |
| CN205147134U (zh) | 一种汽车前桥套管两件两端同时扩口的扩口模具 | |
| CN206083591U (zh) | 一种具有冷却机构的高翻孔螺母板的级进模具 | |
| CN202845672U (zh) | 钢模合模合接螺栓预成型、冲孔组合成型模具 | |
| CN203253815U (zh) | 双压型模具 | |
| CN104139162A (zh) | 轮辐铸造模具 | |
| CN102989900A (zh) | 一种冷冲压复合模 | |
| CN202779438U (zh) | 后副车架主体的弯角整型模具 | |
| CN209682753U (zh) | 一种大型包封模具 | |
| CN207572244U (zh) | 一种活动芯棒电感成形模具 | |
| CN206185005U (zh) | 一种冲压模多斜楔结构 | |
| CN201271689Y (zh) | 一种应用于汽车车身零部件翻边侧冲孔工艺中的模具 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| C14 | Grant of patent or utility model | ||
| GR01 | Patent grant | ||
| CX01 | Expiry of patent term | ||
| CX01 | Expiry of patent term |
Granted publication date: 20121003 |