CN202411827U - 阀门自动钻孔、攻丝机床 - Google Patents
阀门自动钻孔、攻丝机床 Download PDFInfo
- Publication number
- CN202411827U CN202411827U CN 201220039822 CN201220039822U CN202411827U CN 202411827 U CN202411827 U CN 202411827U CN 201220039822 CN201220039822 CN 201220039822 CN 201220039822 U CN201220039822 U CN 201220039822U CN 202411827 U CN202411827 U CN 202411827U
- Authority
- CN
- China
- Prior art keywords
- tapping
- drilling
- automatic drilling
- cylinder
- automatic
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Images


Landscapes
- Drilling And Boring (AREA)
Abstract
本实用新型提供一种阀门自动钻孔、攻丝机床,包括落料机构、工件定位机构、自动钻孔机构、自动攻丝机构、工件夹紧机构、主夹紧气缸、攻丝机构进给气缸、钻孔机构传动丝杆、工作台进给气缸、钻孔机构进给伺服电机,落料机构垂直设置在机床底座上,工件夹紧机构设置在落料机构底部,工件夹紧机构连接主夹紧气缸和工作台进给气缸,自动钻孔机构包括一对同轴且相对的自动钻孔动力头,自动攻丝机构与自动钻孔机构位置平行,包括一对同轴且相对的自动攻丝动力头,自动钻孔动力头通过钻孔机构传动丝杆与伺服电机连接,自动攻丝动力头连接气缸。本实用新型,进行四工位自动钻孔和攻丝加工,一道工序可以完成不同部位的加工,提高了生产效率和产品合格率。
Description
技术领域
本实用新型涉及阀门加工机械的技术领域,特别涉及一种阀门自动钻孔、攻丝机床。
背景技术
阀门是管路流体运输系统中的控制部件,具有导流、截止、调节或者溢流卸压等功能。
现有普通机床在对阀门的内孔以及螺纹加工时,通常用车床夹紧机构夹紧阀门的一端,对另一端进行钻孔和攻丝加工,加工完成后,将阀门的两端进行调换,对没有加工的另一端进行钻孔和攻丝的加工,直至完成阀门所有需要加工的部位。如此一来,对同一个阀门的加工需要经过多道工序,并且采用多台通用机床来加工完成。在每一道加工工序中,都需要对被加工的阀体进行装夹和校正,尤其对于一些口径较大的阀体的加工,需要更换大型车床等来进行加工,增加了机器和人力成本,费时费力,生产效率和产品合格率大大的减低。
有鉴于此,本实用新型实施例提出了一种四工位的阀门自动钻孔、攻丝机床。
发明内容
为解决上述技术问题,本实用新型实施例的目的是通过以下技术方案实现的:
本实用新型提供的阀门自动钻孔、攻丝机床,包括落料机构、工件定位机构、自动钻孔机构、自动攻丝机构、工件夹紧机构、主夹紧气缸、攻丝机构进给气缸、钻孔机构传动丝杆、工作台进给气缸、钻孔机构进给伺服电机,所述落料机构垂直设置在机床的底座上,所述工件夹紧机构设置在落料机构的底部,所述工件夹紧机构连接主夹紧气缸和工作台进给气缸,所述自动钻孔机构包括一对同轴且相对的自动钻孔动力头,所述自动攻丝机构与所述自动钻孔机构位置平行,包括一对同轴且相对的自动攻丝动力头,所述自动钻孔动力头各通过钻孔机构传动丝杆与钻孔机构进给伺服电机连接,所述伺服电机驱动钻孔机构传动丝杆将自动钻孔动力头运动至设定的加工工位,两个所述自动攻丝动力头各连接一个攻丝机构进给气缸,所述攻丝机构进给气缸驱动自动攻丝动力头运动至设定的加工工位。
优选的,还包括行程机构,所述行程机构包括安装在机床底座中间的直线导轨、连接在直线导轨上的行程底板、夹紧底板、固定在行程底板上的压紧挡块、固定在夹紧底板上的压紧块底板、固定在压紧块底板和压紧挡块上的压紧块,所述直线导轨与攻丝机构和钻孔机构成垂直的位置关系,所述工作台进给气缸通过一连接块连接于行程底板,所述主夹紧气缸通过板固定在夹紧底板上。
优选的,所述自动钻孔机构还包括大皮带轮、小皮带轮、连接大皮带轮和小皮带轮的V带、与小皮带轮连接的步进电机、轴、安装轴的轴承,所述轴的顶端安装有自动钻孔动力头,所述大皮带轮安装在轴上,所述轴和轴承安装在一体壳中。
优选的,所述自动钻孔机构还包括安装在机床底座上的导轨、设置在导轨上的钻孔底板、与钻孔底板连接的滚珠丝杆、与滚珠丝杠连接的伺服电机,所述安装有轴和轴承的体壳设置在钻孔底板。
优选的,所述伺服电机通过联轴器和滚珠丝杆连接,所述伺服电机安装在电机底板上,所述电机底板通过紧固件安装在机床底座上。
优选的,所述滚珠丝杆安装在丝杆轴承座上,所述丝杆轴承座通过紧固件安装在机床底座上。
优选的,所述滚珠丝杆通过滚珠螺母座和钻孔底板连接在一起。
优选的,所述自动攻丝机构还包括大皮带轮、小皮带轮、连接大皮带轮和小皮带轮的V带、与小皮带轮连接的步进电机、轴、安装轴的轴承,所述轴的顶端安装有自动钻孔动力头,所述大皮带轮安装在轴上,所述轴和轴承安装在一体壳中。
优选的,所述自动攻丝机构还包括安装在机床底座上的导轨、设置在导轨上的攻丝底板、与攻丝底板连接的气缸,所述安装有轴和轴承的体壳设置在攻丝底板上。
优选的,所述气缸安装在气缸安装板上,所述气缸安装板通过紧固件安装在机床底座上,一气缸挡块的一端与气缸的活塞杆连接,所述气缸挡块的另一端通过紧固件固定在攻丝底板。
本实用新型提供的阀门自动钻孔、攻丝机床,通过两个自动钻孔动力头和与之平行的两个自动攻丝动力头,对工件进行四工位的自动钻孔和攻丝的加工,一道工序可以完成不同部位的加工,节约了机器和人力成本,提高了生产效率和产品合格率。
附图说明
图1为本实用新型阀门自动钻孔、攻丝机床的立体结构示意图;
图2为本实用新型阀门自动钻孔、攻丝机床的俯视结构示意图;
图3为本实用新型阀门自动钻孔、攻丝机床的行程机构的结构示意图;
图4为本实用新型阀门自动钻孔、攻丝机床的定位机构的结构示意图;
图5为本实用新型阀门自动钻孔、攻丝机床的攻丝机构的结构示意图。
具体实施方式
本实用新型提供一种阀门自动钻孔、攻丝机床。所述阀门自动钻孔、攻丝机床包括落料机构、工件定位机构、自动钻孔机构、自动攻丝机构、工件夹紧机构、主夹紧气缸、攻丝机构进给气缸、钻孔机构传动丝杆、工作台进给气缸、钻孔机构进给伺服电机,所述落料机构垂直设置在机床的底座上,所述工件夹紧机构设置在落料机构的底部,所述工件夹紧机构连接主夹紧气缸和工作台进给气缸,所述自动钻孔机构包括一对同轴且相对的自动钻孔动力头,所述自动攻丝机构与所述自动钻孔机构位置平行,包括一对同轴且相对的自动攻丝动力头,所述自动钻孔动力头各通过钻孔机构传动丝杆与钻孔机构进给伺服电机连接,所述伺服电机驱动钻孔机构传动丝杆将自动钻孔动力头运动至设定的加工工位,两个所述自动攻丝动力头各连接一个攻丝机构进给气缸,所述攻丝机构进给气缸驱动自动攻丝动力头运动至设定的加工工位。
下面结合具体实施例进一步描述。
请一并参阅图1和图2,为本实用新型阀门自动钻孔、攻丝机床立体结构示意图和俯视结构示意图。
所述阀门自动钻孔、攻丝机床主要包括落料机构10、工件定位机构20、自动钻孔机构30、自动攻丝机构40、工件夹紧机构50、主夹紧气缸60、攻丝机构进给气缸70、钻孔机构传动丝杆80、工作台进给气缸90、钻孔机构进给伺服电机100。
所述落料机构10垂直设置在机床的底座上,振动上料器将铜阀的毛坯经振动上料至机床的落料机构10中。
所述工件夹紧机构50设置在落料机构10的底部,工件在落料机构10中靠自身的重力垂直落下,进入工件夹紧机构50。所述工件夹紧机构50连接主夹紧气缸60和工作台进给气缸90。
所述自动钻孔机构30包括一对同轴且相对的自动钻孔动力头。所述自动攻丝机构40与所述自动钻孔机构30位置平行,包括一对同轴且相对的自动攻丝动力头。
左右两个所述自动钻孔动力头各通过钻孔机构传动丝杆80与钻孔机构进给伺服电机100连接,所述伺服电机80驱动钻孔机构传动丝杆80将自动钻孔动力头30运动至设定的加工工位。
左右两个所述自动攻丝动力头各连接一个攻丝机构进给气缸70,所述攻丝机构进给气缸70驱动自动攻丝动力头40运动至设定的加工工位。
下面简单介绍一下机床对阀门自动钻孔、攻丝的工作过程:
振动上料器将铜阀毛坯振动上料至机床的落料机构10中,工件夹紧机构50在工作台进给气缸90的作用下归零,回到初始位置,在主夹紧气缸60作用下,松开工件夹紧机构50,当工件进入工件夹紧机构50时,主夹紧气缸60控制工件夹紧机构50夹紧工件,然后工作台进给气缸90控制工件夹紧机构50将工件运动到设定的自动钻孔动力头的轴心位置,预先设定的程序控制伺服电机100驱动钻孔机构传动丝杆80将自动钻孔动力头运动至工位,对工件进行加工作业;待钻好孔后,工作台进给气缸90再次动作将工件移至自动攻丝动力头的轴心位置,攻丝机构进给气缸70开始动作将自动攻丝动力头驱动至加工工位,对工件进行攻丝加工。等待加工完成后主夹紧气缸60和辅助夹紧气缸松开,工件掉落至接料槽中,至此整个机床对零件的加工完成。
请参阅图3,为本实用新型阀门自动钻孔、攻丝机床的行程机构的示意图。
当待加工的工件从落料机构10进入工件夹紧机构50后,工作台进给气缸90通过一行程机构控制工件夹紧机构50将工件运动到设定的自动钻孔动力头的轴心位置,进行钻孔加工,当钻孔工序方完成后,工作台进给气缸90再次通过行程机构控制工件夹紧机构50将工件运动到自动攻丝动力头的轴心位置,进行攻丝加工。
下面我们介绍行程机构的结构和工作原理。
所述行程机构包括直线导轨8、行程底板7、压紧块14(15)、压紧块底板11和压紧挡块17。
在机床的底座中间位置,安装有一直线导轨,直线导轨与攻丝机构和钻孔机构成垂直的位置关系。
如图所示,工作台进给气缸37通过连接块34连接于行程底板7。主夹紧气缸24通过板19固定在夹紧底板9上。所述压紧块14、15分别固定在压紧块底板11和压紧挡块17上,而压紧挡块17固定在行程底板7上,压紧块底板11固定在夹紧底板9上。所述行程底板7连接在直线导轨8上。
压紧块14初始位置为接料位置,当待加工工件从落料机构落入后,预紧机构将工件预紧,主夹紧气缸缩回,夹紧机构将工件夹紧,行程底板7在工作台进给气缸37的驱动下带动工作台运动至钻孔动力头的轴心位置,当钻孔工作完成后,工作台进给气缸启动,驱动行程底板7带动工作台沿直线导轨移动至攻丝动力头的轴心位置。
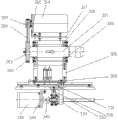
请参阅图4,为本实用新型阀门自动钻孔、攻丝机床的钻孔机构的结构示意图。
所述自动钻孔机构30还包括:大皮带轮302、小皮带轮309、步进电机314、轴321、轴承322、钻孔底板328、导轨331、伺服电机342、联轴器340、丝杆333、丝杆轴承332、滚珠螺母座334。
所述大皮带轮302上安装有挡圈303。
所述大皮带轮302和小皮带轮309之间连接有V带308。
所述步进电机314安装在电机安装板312上,并与小皮带轮309连接。
所述步进电机314为三相混合步进电机。
所述皮带轮张紧板317通过螺钉连接在电机安装板312上。
所述大皮带轮302安装在轴321上,所述轴321安装在轴承322内。
所述轴321和轴承322安装在体壳318中。
所述体壳318通过垫块326设置在钻孔底板328上。
所述钻孔底板328设置在导轨331上,可以沿导轨331做往返直线运动。所述导轨331为SBR滚珠直线导轨,安装在机床底座上。
所述伺服电机342安装在电机底板341上,所述伺服电机342为三相混合步进电机。所述电机底板341通过紧固件安装在机床底座上。
所述伺服电机342通过联轴器340和滚珠丝杆333连接。
所述滚珠丝杆333安装在丝杆轴承座332上。
所述丝杆轴承座332通过紧固件安装在机床底座上。
所述滚珠丝杆333通过滚珠螺母座334和钻孔底板328连接在一起。所述钻孔底板328在丝杆333的带动下沿导轨331做往返直线运动。
所述轴321的顶端安装有自动钻孔动力头。因此自动钻孔动力头在步进电机341和大皮带轮302的带动下做高速旋转运动,在丝杆333的带动下可以沿导轨331做往返直线运动。
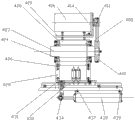
请参阅图5,为本实用新型阀门自动钻孔、攻丝机床的攻丝机构的结构示意图。
所述自动攻丝机构40还包括:大皮带轮402、小皮带轮411、步进电机416、轴423、滚子轴承424、体壳420、攻丝底板431、导轨432、气缸438、气缸挡块434。
所述大皮带轮402上安装有挡圈303。
所述大皮带轮402和小皮带轮411之间连接有V带408。
所述步进电机416安装在电机安装板414上,并与小皮带轮411连接。
所述步进电机416为三相混合步进电机。
所述皮带轮张紧板419通过螺钉连接在电机安装板414上。
所述大皮带轮402安装在轴423上,所述轴423安装在滚子轴承424上。
所述轴423和轴承423安装在体壳420中。
所述体壳420通过调整垫片426、垫块428设置在攻丝底板431上。
所述攻丝底板431设置在导轨432上,可以沿导轨432做往返直线运动。所述导轨432为SBR滚珠直线导轨。所述导轨432安装在机床底座上。
所述气缸438安装在气缸安装板437和439上,所述气缸安装板437和439通过紧固件安装在机床底座上。
所述气缸挡块434的一端与气缸438的活塞杆连接,所述气缸挡块434的另一端通过紧固件固定在攻丝底板431上。所述攻丝底板431在气缸活塞杆的带动下沿导轨432做往返直线运动。
所述轴423的顶端安装有自动攻丝动力头。因此自动攻丝动力头在气缸活塞杆的带动下可以沿导轨432做往返直线运动。
综上所述,本实用新型实施例所提供的阀门自动钻孔、攻丝机床,通过两个自动钻孔动力头和与之平行的两个自动攻丝动力头,对工件进行四工位的自动钻孔和攻丝的加工,一道工序可以完成不同部位的加工,节约了机器和人力成本,提高了生产效率和产品合格率。
以上对本实用新型实施例所提供的阀门自动钻孔、攻丝机床进行了详细介绍,本文中应用了具体个例对本实用新型的原理及实施方式进行了阐述,以上实施例的说明只是用于帮助理解本实用新型所揭示的技术方案;同时,对于本领域的一般技术人员,依据本实用新型的思想,在具体实施方式及应用范围上均会有改变之处,综上所述,本说明书内容不应理解为对本实用新型的限制。
Claims (10)
1.一种阀门自动钻孔、攻丝机床,其特征在于, 包括落料机构、工件定位机构、自动钻孔机构、自动攻丝机构、工件夹紧机构、主夹紧气缸、攻丝机构进给气缸、钻孔机构传动丝杆、工作台进给气缸、钻孔机构进给伺服电机,所述落料机构垂直设置在机床的底座上,所述工件夹紧机构设置在落料机构的底部,所述工件夹紧机构连接主夹紧气缸和工作台进给气缸,所述自动钻孔机构包括一对同轴且相对的自动钻孔动力头,所述自动攻丝机构与所述自动钻孔机构位置平行,包括一对同轴且相对的自动攻丝动力头,所述自动钻孔动力头各通过钻孔机构传动丝杆与钻孔机构进给伺服电机连接,所述伺服电机驱动钻孔机构传动丝杆将自动钻孔动力头运动至设定的加工工位,两个所述自动攻丝动力头各连接一个攻丝机构进给气缸,所述攻丝机构进给气缸驱动自动攻丝动力头运动至设定的加工工位。
2.根据权利要求1所述的阀门自动钻孔、攻丝机床,其特征在于,还包括行程机构,所述行程机构包括安装在机床底座中间的直线导轨、连接在直线导轨上的行程底板、夹紧底板、固定在行程底板上的压紧挡块、固定在夹紧底板上的压紧块底板、固定在压紧块底板和压紧挡块上的压紧块,所述直线导轨与攻丝机构和钻孔机构成垂直的位置关系,所述工作台进给气缸通过一连接块连接于行程底板,所述主夹紧气缸通过板固定在夹紧底板上。
3.根据权利要求1所述的阀门自动钻孔、攻丝机床,其特征在于,所述自动钻孔机构还包括大皮带轮、小皮带轮、连接大皮带轮和小皮带轮的V带、与小皮带轮连接的步进电机、轴、安装轴的轴承,所述轴的顶端安装有自动钻孔动力头,所述大皮带轮安装在轴上,所述轴和轴承安装在一体壳中。
4.根据权利要求3所述的阀门自动钻孔、攻丝机床,其特征在于,所述自动钻孔机构还包括安装在机床底座上的导轨、设置在导轨上的钻孔底板、与钻孔底板连接的滚珠丝杆、与滚珠丝杠连接的伺服电机,所述安装有轴和轴承的体壳设置在钻孔底板。
5.根据权利要求4所述的阀门自动钻孔、攻丝机床,其特征在于,所述伺服电机通过联轴器和滚珠丝杆连接,所述伺服电机安装在电机底板上,所述电机底板通过紧固件安装在机床底座上。
6.根据权利要求4所述的阀门自动钻孔、攻丝机床,其特征在于,所述滚珠丝杆安装在丝杆轴承座上,所述丝杆轴承座通过紧固件安装在机床底座上。
7.根据权利要求4所述的阀门自动钻孔、攻丝机床,其特征在于,所述滚珠丝杆通过滚珠螺母座和钻孔底板连接在一起。
8.根据权利要求1所述的阀门自动钻孔、攻丝机床,其特征在于,所述自动攻丝机构还包括大皮带轮、小皮带轮、连接大皮带轮和小皮带轮的V带、与小皮带轮连接的步进电机、轴、安装轴的轴承,所述轴的顶端安装有自动钻孔动力头,所述大皮带轮安装在轴上,所述轴和轴承安装在一体壳中。
9.根据权利要求8所述的阀门自动钻孔、攻丝机床,其特征在于,所述自动攻丝机构还包括安装在机床底座上的导轨、设置在导轨上的攻丝底板、与攻丝底板连接的气缸,所述安装有轴和轴承的体壳设置在攻丝底板上。
10.根据权利要求9所述的阀门自动钻孔、攻丝机床,其特征在于, 所述气缸安装在气缸安装板上,所述气缸安装板通过紧固件安装在机床底座上,一气缸挡块的一端与气缸的活塞杆连接,所述气缸挡块的另一端通过紧固件固定在攻丝底板。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN 201220039822 CN202411827U (zh) | 2012-02-08 | 2012-02-08 | 阀门自动钻孔、攻丝机床 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN 201220039822 CN202411827U (zh) | 2012-02-08 | 2012-02-08 | 阀门自动钻孔、攻丝机床 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN202411827U true CN202411827U (zh) | 2012-09-05 |
Family
ID=46736621
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN 201220039822 Expired - Lifetime CN202411827U (zh) | 2012-02-08 | 2012-02-08 | 阀门自动钻孔、攻丝机床 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN202411827U (zh) |
Cited By (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN102528458A (zh) * | 2012-02-08 | 2012-07-04 | 浙江大学台州研究院 | 阀门自动钻孔、攻丝机床 |
| CN103317162A (zh) * | 2013-07-02 | 2013-09-25 | 河北科技大学 | 自动上料四工位钢筋连接套钻孔机 |
| CN104148749A (zh) * | 2014-08-25 | 2014-11-19 | 张伟 | 可移动伺服控制数控攻丝机 |
| CN104209815A (zh) * | 2014-09-23 | 2014-12-17 | 淄博长讯环保设备有限公司 | 一种阀体阀板多工位连续加工机床 |
| CN106141330A (zh) * | 2016-08-30 | 2016-11-23 | 苏州市吴中区木渎晓云模具加工厂 | 阀体上盖加工线的螺纹加工单元 |
| CN107470913A (zh) * | 2017-09-23 | 2017-12-15 | 浙江班尼戈流体控制有限公司 | 一种阀体加工的打孔和攻丝装置 |
| CN108788736A (zh) * | 2018-07-18 | 2018-11-13 | 浙江巨龙自动化设备有限公司 | 永磁电机加工生产线用攻丝机 |
| CN108994335A (zh) * | 2018-07-26 | 2018-12-14 | 江苏圣龙智能科技有限公司 | 一种锁芯的钻压一体机 |
| CN109648338A (zh) * | 2018-12-29 | 2019-04-19 | 泛科轴承集团有限公司 | 全自动法兰式轴承座钻孔攻丝机 |
| CN110293403A (zh) * | 2019-07-11 | 2019-10-01 | 苏州耀玮彤机械有限公司 | 一种钻孔攻牙双加工设备 |
-
2012
- 2012-02-08 CN CN 201220039822 patent/CN202411827U/zh not_active Expired - Lifetime
Cited By (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN102528458A (zh) * | 2012-02-08 | 2012-07-04 | 浙江大学台州研究院 | 阀门自动钻孔、攻丝机床 |
| CN103317162A (zh) * | 2013-07-02 | 2013-09-25 | 河北科技大学 | 自动上料四工位钢筋连接套钻孔机 |
| CN104148749A (zh) * | 2014-08-25 | 2014-11-19 | 张伟 | 可移动伺服控制数控攻丝机 |
| CN104209815B (zh) * | 2014-09-23 | 2018-02-13 | 淄博长迅环保设备有限公司 | 一种阀体阀板多工位连续加工机床 |
| CN104209815A (zh) * | 2014-09-23 | 2014-12-17 | 淄博长讯环保设备有限公司 | 一种阀体阀板多工位连续加工机床 |
| CN106141330A (zh) * | 2016-08-30 | 2016-11-23 | 苏州市吴中区木渎晓云模具加工厂 | 阀体上盖加工线的螺纹加工单元 |
| CN107470913A (zh) * | 2017-09-23 | 2017-12-15 | 浙江班尼戈流体控制有限公司 | 一种阀体加工的打孔和攻丝装置 |
| CN107470913B (zh) * | 2017-09-23 | 2023-04-11 | 浙江班尼戈流体控制有限公司 | 一种阀体加工的打孔和攻丝装置 |
| CN108788736A (zh) * | 2018-07-18 | 2018-11-13 | 浙江巨龙自动化设备有限公司 | 永磁电机加工生产线用攻丝机 |
| CN108788736B (zh) * | 2018-07-18 | 2023-11-17 | 浙江巨龙自动化设备股份有限公司 | 永磁电机加工生产线用攻丝机 |
| CN108994335A (zh) * | 2018-07-26 | 2018-12-14 | 江苏圣龙智能科技有限公司 | 一种锁芯的钻压一体机 |
| CN109648338A (zh) * | 2018-12-29 | 2019-04-19 | 泛科轴承集团有限公司 | 全自动法兰式轴承座钻孔攻丝机 |
| CN109648338B (zh) * | 2018-12-29 | 2023-09-22 | 泛科轴承集团有限公司 | 全自动法兰式轴承座钻孔攻丝机 |
| CN110293403A (zh) * | 2019-07-11 | 2019-10-01 | 苏州耀玮彤机械有限公司 | 一种钻孔攻牙双加工设备 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN102528458A (zh) | 阀门自动钻孔、攻丝机床 | |
| CN104520042B (zh) | 自动浮动攻牙机 | |
| CN203343471U (zh) | 多工位的转盘立式钻孔专机 | |
| CN106735412A (zh) | 型材多轴向多工位自动钻铣孔组合生产线及其加工方法 | |
| CN201224035Y (zh) | 一种钻侧面孔夹具 | |
| CN103056658A (zh) | 一种集合式机床 | |
| CN201516554U (zh) | 移动式多工位加工机床 | |
| CN201744690U (zh) | 一种多工位钻床 | |
| CN105269310A (zh) | 龙门式智能自动锁附螺丝机及其智能锁附方法 | |
| CN101347911A (zh) | 数控逆向加工组合机床 | |
| CN202317651U (zh) | 一种四工位闸阀数控专机 | |
| CN204470970U (zh) | 一种十字轴加工装置 | |
| CN201895222U (zh) | 小号阀芯活塞加工机 | |
| CN205166364U (zh) | 自动锁附螺丝机 | |
| CN203140881U (zh) | 立式带锯床 | |
| CN106042103A (zh) | 一种竹方材的加工设备及其加工方法 | |
| CN201264181Y (zh) | 数控逆向加工组合机床 | |
| CN207288936U (zh) | 一种机械加工的快速定位装置 | |
| CN203092127U (zh) | 一种车磨复合加工机床 | |
| CN206425557U (zh) | 双主轴单刀塔数控车床 | |
| CN211517130U (zh) | 自动装夹机械手 | |
| CN113500402A (zh) | 卧式双主轴数控车镗床 | |
| CN202240440U (zh) | 气动双头倒角机 | |
| CN206455199U (zh) | 型材多轴向多工位自动钻铣孔组合生产线 | |
| CN205519756U (zh) | 加工圆形和方形板料的数控平面钻 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| C14 | Grant of patent or utility model | ||
| GR01 | Patent grant | ||
| C56 | Change in the name or address of the patentee | ||
| CP02 | Change in the address of a patent holder |
Address after: Truman town Yuhuan County Taizhou city Zhejiang province 317605 Hu Xing Industrial Park (Wu Jiaduan) Chu Chau talent dream factory Patentee after: Research Institute of Zhejiang University-Taizhou Address before: 317600 Yuhuan County Zhejiang Automobile & Motorcycle Industrial Zone Zhejiang Taizhou Motorcycle & motorcycle Research Institute Patentee before: Research Institute of Zhejiang University-Taizhou |
|
| CX01 | Expiry of patent term |
Granted publication date: 20120905 |
|
| CX01 | Expiry of patent term |