CN202411453U - 焊接聚晶金刚石圆弧刃过渡成型刀 - Google Patents
焊接聚晶金刚石圆弧刃过渡成型刀 Download PDFInfo
- Publication number
- CN202411453U CN202411453U CN2011204770248U CN201120477024U CN202411453U CN 202411453 U CN202411453 U CN 202411453U CN 2011204770248 U CN2011204770248 U CN 2011204770248U CN 201120477024 U CN201120477024 U CN 201120477024U CN 202411453 U CN202411453 U CN 202411453U
- Authority
- CN
- China
- Prior art keywords
- cutting edge
- cutter
- polycrystalline diamond
- transition
- knife head
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 230000007704 transition Effects 0.000 title claims abstract description 46
- 229910003460 diamond Inorganic materials 0.000 title claims abstract description 30
- 239000010432 diamond Substances 0.000 title claims abstract description 30
- 238000003466 welding Methods 0.000 title claims abstract description 24
- 238000005520 cutting process Methods 0.000 claims abstract description 47
- BQCADISMDOOEFD-UHFFFAOYSA-N Silver Chemical compound [Ag] BQCADISMDOOEFD-UHFFFAOYSA-N 0.000 claims abstract description 5
- 229910052709 silver Inorganic materials 0.000 claims abstract description 5
- 239000004332 silver Substances 0.000 claims abstract description 5
- 238000000465 moulding Methods 0.000 claims description 26
- 239000000956 alloy Substances 0.000 claims description 4
- 239000000463 material Substances 0.000 claims description 4
- 238000005476 soldering Methods 0.000 claims description 4
- 238000003754 machining Methods 0.000 abstract description 6
- 238000000034 method Methods 0.000 description 6
- 239000002131 composite material Substances 0.000 description 4
- 101100537937 Caenorhabditis elegans arc-1 gene Proteins 0.000 description 3
- 229910052582 BN Inorganic materials 0.000 description 2
- PZNSFCLAULLKQX-UHFFFAOYSA-N Boron nitride Chemical compound N#B PZNSFCLAULLKQX-UHFFFAOYSA-N 0.000 description 2
- 229910045601 alloy Inorganic materials 0.000 description 1
- 230000009286 beneficial effect Effects 0.000 description 1
- 238000005516 engineering process Methods 0.000 description 1
- 229910000679 solder Inorganic materials 0.000 description 1
Images

Landscapes
- Drilling Tools (AREA)
Abstract
本实用新型公开了一种焊接聚晶金刚石圆弧刃过渡成型刀,包括刀头和刀体,刀头和刀体通过真空银焊方式结合在一起,刀体上设有定位孔;刀头切削刃一侧为直线切削刃,另一侧为异形切削刃,两侧刀头切削刃之间设有过渡圆弧。所述刀头上设有一倾斜断屑槽。所述异形切削刃为直线切削刃中间设有过渡圆弧。本实用新型将刀头切削刃一侧设为为异形切削刃即切削刃中间设有过渡圆弧,两侧刀头切削刃之间同样也设有过渡圆弧。这样在切削过程中能够有效降低刀头的切削阻力,从而提高加工效率和加工质量。另外,本实用新型在刀头上设有一倾斜断屑槽,能够及时改变断屑的形状,有利于排屑,有效解决了工件表面被划伤的问题,提高了工件的表面质量。
Description
技术领域
本实用新型涉及一种用于车削加工的成型刀,特别是涉及一种焊接聚晶金刚石圆弧刃过渡成型刀。
背景技术
用于加工某些机器关键零部件刀具的结构直接影响机械加工的精度。目前,刀具的切削部分主要是聚晶金刚石复合片(或聚晶立方氮化硼复合片),该种复合片由聚晶金刚石层(或聚晶立方氮化硼层)和硬质合金层经高温高压压制而成,复合片和刀体通过焊接结合在一起。现有的刀具结构中,刀头处往往没有过渡,在加工过程中刀头刃口抗冲击性差,并且刀头切削刃处切削阻力大,往往会降低加工效率,易导致刀具使用寿命较短。
发明内容
本实用新型的目的是针对目前用于机器关键零部件车削加工刀具存在的不足之处,提供一种焊接聚晶金刚石圆弧刃过渡成型刀。利用本实用新型焊接聚晶金刚石圆弧刃过渡成型刀,车削加工关键零部件的过程中能够有效降低刀头的切削阻力,提高加工效率和加工质量;并且能够有效地排屑。
为了解决上述问题,本实用新型的技术方案是:
本实用新型提供一种焊接聚晶金刚石圆弧刃过渡成型刀,包括刀头和刀体,所述刀体上设有定位孔,其中:所述刀头切削刃一侧为直线切削刃,另一侧为异形切削刃,两侧刀头切削刃之间设有过渡圆弧。
根据上述的焊接聚晶金刚石圆弧刃过渡成型刀,所述过渡圆弧的半径为0.2mm。
根据上述的焊接聚晶金刚石圆弧刃过渡成型刀,所述异形切削刃为直线切削刃中间设有过渡圆弧。
根据上述的焊接聚晶金刚石圆弧刃过渡成型刀,所述过渡圆弧的半径为2.5mm。
根据上述的焊接聚晶金刚石圆弧刃过渡成型刀,所述刀头上设有一倾斜断屑槽。在刀头上设有断屑槽,该断屑槽与切削刃的形状一致,断屑槽靠近刀刃部分0.1~0.2mm开始设置;该倾斜断屑槽的倾斜角度为4~10°,长度为1~5mm。
根据上述的焊接聚晶金刚石圆弧刃过渡成型刀,所述刀头和刀体通过真空银焊方式结合在一起。
根据上述的焊接聚晶金刚石圆弧刃过渡成型刀,所述刀头采用聚晶金刚石材质;所述刀体采用硬质合金材质。
根据上述的焊接聚晶金刚石圆弧刃过渡成型刀,所述刀头切削刃的后角为11°,并且成型刀周边均向内倾斜,向内倾斜的角度为11°。
本实用新型焊接聚晶金刚石圆弧刃过渡成型刀的装夹过程:机床夹具上螺钉与成型刀刀体上设有的定位孔配合装夹,螺钉锁紧固定刀具在夹具上。
本实用新型的积极有益效果:
1、本实用新型将刀头切削刃一侧设为异形切削刃(即切削刃中间设有过渡圆弧),两侧刀头切削刃之间同样也设有过渡圆弧。这样在切削过程中能够有效降低刀头的切削阻力,从而提高加工效率和加工质量。
2、本实用新型在刀头上设有一倾斜断屑槽(断屑槽与切削刃形状一致,靠近刀刃部分0.1~0.2mm;该倾斜断屑槽的倾斜角度为4~10°,长度为1~5mm),从而能够及时改变断屑的形状,有利于排屑,有效解决了工件表面被划伤的问题,提高了工件的表面质量。
3、本实用新型成型刀的周边均向内倾斜(向内倾斜的角度为11°),并且刀头切削刃的后角为11°,由此能够保证加工过程不干涉,刀具对称及其加工稳定性。
4、本实用新型成型刀的刀头采用聚晶金刚石材质,在加工时,由于聚晶金刚石硬度高、耐磨性好,使其加工表面光洁度较好。
四、附图说明:
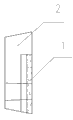
图1 本实用新型的主视图;
图2 本实用新型的左视图;
图3 本实用新型的仰视图;
图4 图3中A处的局部放大图。
图中:1为刀头,2为刀体,3为定位孔,4为断屑槽,5为过渡圆弧1,6为过渡圆弧2。
五、具体实施方式:
以下结合实施例进一步阐述本实用新型,并不限制本实用新型的内容。
实施例1:
参见附图1、2、3和4,本实用新型焊接聚晶金刚石圆弧刃过渡成型刀,包括刀头1和刀体2,所述刀头1切削刃一侧为直线切削刃,另一侧为异形切削刃,异形切削刃为直线切削刃中间设有过渡圆弧2,两侧刀头切削刃之间设有过渡圆弧1;所述刀体2上设有定位孔3。
实施例2:与实施例1基本相同,不同之处在于:
所述过渡圆弧1的半径为0.2mm;所述过渡圆弧2的半径为2.5mm。
实施例3:与实施例1基本相同,不同之处在于:
所述刀头2上设有一倾斜断屑槽4。倾斜断屑槽4与切削刃形状一致,靠近刀刃部分0.1~0.2mm;该倾斜断屑槽4的倾斜角度为4~10°,长度为1~5mm。
实施例4:与实施例1基本相同,不同之处在于:
所述过渡圆弧1的半径为0.2mm;所述过渡圆弧2的半径为2.5mm。所述刀头2上设有一倾斜断屑槽4。倾斜断屑槽4与切削刃形状一致,靠近刀刃部分0.1~0.2mm;该倾斜断屑槽4的倾斜角度为4~10°,长度为1~5mm。
实施例5:与实施例1基本相同,不同之处在于:
所述刀头2上设有一倾斜断屑槽4。所述刀头1和刀体2通过真空银焊方式结合在一起。
实施例6:与实施例1基本相同,不同之处在于:
所述刀头2上设有一倾斜断屑槽4。所述刀头1和刀体2通过真空银焊方式结合在一起。所述刀头1采用聚晶金刚石材质;所述刀体2采用硬质合金材质。
Claims (7)
1.一种焊接聚晶金刚石圆弧刃过渡成型刀,包括刀头和刀体,所述刀体上设有定位孔,其特征在于:所述刀头切削刃一侧为直线切削刃,另一侧为异形切削刃,两侧刀头切削刃之间设有过渡圆弧。
2.根据权利要求1所述的焊接聚晶金刚石圆弧刃过渡成型刀,其特征在于:所述过渡圆弧的半径为0.2mm。
3.根据权利要求1所述的焊接聚晶金刚石圆弧刃过渡成型刀,其特征在于:所述异形切削刃为直线切削刃中间设有过渡圆弧。
4.根据权利要求3所述的焊接聚晶金刚石圆弧刃过渡成型刀,其特征在于:所述过渡圆弧的半径为2.5mm。
5.根据权利要求1所述的焊接聚晶金刚石圆弧刃过渡成型刀,其特征在于:所述刀头上设有一倾斜断屑槽。
6.根据权利要求1所述的焊接聚晶金刚石圆弧刃过渡成型刀,其特征在于:所述刀头和刀体通过真空银焊方式结合在一起。
7.根据权利要求1所述的焊接聚晶金刚石圆弧刃过渡成型刀,其特征在于:所述刀头采用聚晶金刚石材质;所述刀体采用硬质合金材质。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN2011204770248U CN202411453U (zh) | 2011-11-25 | 2011-11-25 | 焊接聚晶金刚石圆弧刃过渡成型刀 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN2011204770248U CN202411453U (zh) | 2011-11-25 | 2011-11-25 | 焊接聚晶金刚石圆弧刃过渡成型刀 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN202411453U true CN202411453U (zh) | 2012-09-05 |
Family
ID=46736249
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN2011204770248U Expired - Fee Related CN202411453U (zh) | 2011-11-25 | 2011-11-25 | 焊接聚晶金刚石圆弧刃过渡成型刀 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN202411453U (zh) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN103071820A (zh) * | 2013-02-16 | 2013-05-01 | 无锡蠡湖叶轮制造有限公司 | 增压器管口加工的专用多功能车刀 |
| CN103611959A (zh) * | 2013-11-26 | 2014-03-05 | 天津市中环高科技有限公司 | 一种在塑胶板材上加工带弧面的一次成型组合刀具 |
| CN115279562A (zh) * | 2020-03-17 | 2022-11-01 | 蓝帜(中国)刀具系统有限公司 | 一种圆形刀片和切削装置 |
-
2011
- 2011-11-25 CN CN2011204770248U patent/CN202411453U/zh not_active Expired - Fee Related
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN103071820A (zh) * | 2013-02-16 | 2013-05-01 | 无锡蠡湖叶轮制造有限公司 | 增压器管口加工的专用多功能车刀 |
| CN103611959A (zh) * | 2013-11-26 | 2014-03-05 | 天津市中环高科技有限公司 | 一种在塑胶板材上加工带弧面的一次成型组合刀具 |
| CN115279562A (zh) * | 2020-03-17 | 2022-11-01 | 蓝帜(中国)刀具系统有限公司 | 一种圆形刀片和切削装置 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN202639371U (zh) | 用于加工缸体的聚晶立方氮化硼刀具 | |
| CN202317078U (zh) | 正反双刃聚晶金刚石镗刀 | |
| CN207479687U (zh) | 一种带球形导向柱的pcd成型锪钻 | |
| CN202291447U (zh) | 双螺纹固定式聚晶金刚石车刀 | |
| CN202427979U (zh) | 焊接聚晶金刚石镗刀 | |
| CN102303151A (zh) | 一种强力钻头 | |
| CN202639449U (zh) | 聚晶金刚石复合片铣刀匣 | |
| CN202411445U (zh) | 嵌入式焊接聚晶金刚石车刀片 | |
| CN208178449U (zh) | 车刀 | |
| CN203197333U (zh) | 用于加工涡旋盘上推力轴承面的聚晶立方氮化硼刀片 | |
| CN202317079U (zh) | 焊接聚晶金刚石粗精一体车刀 | |
| CN203791647U (zh) | 用于加工汽车发动机内孔的镗刀 | |
| CN201483003U (zh) | 加工凸轮轴孔的镗刀片 | |
| CN202155572U (zh) | 一种强力钻头 | |
| CN202242711U (zh) | 一种用于石材雕刻的金刚石刀具 | |
| CN202622025U (zh) | Cbn插铣刀具 | |
| CN202317073U (zh) | 双定位聚晶立方氮化硼槽刀 | |
| CN201632672U (zh) | 用于加工压缩机的槽刀 | |
| CN201482998U (zh) | 加工缸盖摇臂轴孔的镗刀片 | |
| CN202317075U (zh) | 圆柱定位式聚晶金刚石车刀片 | |
| CN2829941Y (zh) | 切削刀具 | |
| CN201889497U (zh) | 加工发动机缸盖的面铣刀片 | |
| CN2887502Y (zh) | 通孔机夹套料刀具 | |
| CN204770727U (zh) | 一种加工格栅孔的刀具 | |
| CN203900584U (zh) | 一种硬质合金铣刀 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| C14 | Grant of patent or utility model | ||
| GR01 | Patent grant | ||
| C17 | Cessation of patent right | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20120905 Termination date: 20121125 |