CN202377815U - 鞍座加工工装 - Google Patents
鞍座加工工装 Download PDFInfo
- Publication number
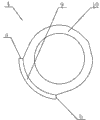
- CN202377815U CN202377815U CN2011204510039U CN201120451003U CN202377815U CN 202377815 U CN202377815 U CN 202377815U CN 2011204510039 U CN2011204510039 U CN 2011204510039U CN 201120451003 U CN201120451003 U CN 201120451003U CN 202377815 U CN202377815 U CN 202377815U
- Authority
- CN
- China
- Prior art keywords
- saddle
- guide pin
- pin bushing
- face
- positioning sleeve
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn - After Issue
Links
- 238000012545 processing Methods 0.000 title claims abstract description 25
- 238000009434 installation Methods 0.000 claims description 3
- 238000000227 grinding Methods 0.000 abstract description 2
- 238000000034 method Methods 0.000 description 11
- 238000003754 machining Methods 0.000 description 7
- 238000004519 manufacturing process Methods 0.000 description 4
- 238000005259 measurement Methods 0.000 description 4
- 230000001788 irregular Effects 0.000 description 3
- 238000003801 milling Methods 0.000 description 3
- 230000001066 destructive effect Effects 0.000 description 2
- 229910000831 Steel Inorganic materials 0.000 description 1
- 238000010923 batch production Methods 0.000 description 1
- 230000009286 beneficial effect Effects 0.000 description 1
- 238000005516 engineering process Methods 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 238000012797 qualification Methods 0.000 description 1
- 239000010959 steel Substances 0.000 description 1
Images




Landscapes
- Insertion Pins And Rivets (AREA)
Abstract
本实用新型涉及一种装置,包括支架和鞍座,所述支架上通过紧固件连接有一定位套,所述定位套成圆柱形结构,并在其外缘面上设置有台阶面,所述定位套上安装有待加工鞍座第一端面的第一导套,所述第一导套成半圆形结构,其两端设置有对称的多个台阶定位面,所述第一导套一侧设置有定位销;还包括加工鞍座第二端面的第二导套,所述第二导套通过紧固件安装于定位套底部的第一导套上,所述第二导套成半圆形结构,并位于其一侧面形成有凹槽,所形成的凹槽面与鞍座的第一端面相配合连接。本实用新型通过定位装置能有效快速的装夹鞍座,并方便的加工鞍座圆弧板处的端面a和端面b,不仅定位精确,磨削时不会损坏套座的外表面,工作可靠,加工精度高。
Description
技术领域
本实用新型涉及机械加工领域,尤其是加工鞍座的工装。
背景技术
二十辊轧机,包括机架、辊系、压下装置、驱包括动装置,所采用的辊系能生产市场需要的冷轧带钢品种。二十辊轧机中的鞍座为不规则零件,其包括一个不规则的套座,该套座外表面的其中一段连接有圆弧板,根据安装要求,圆弧板的两端面需要进行铣削加工,由于所述圆弧板的两端面长度小,且紧靠套座外表面,加工时定位困难,易在加工过程中损坏套座外表面,产品生产效率低。现有技术的装置精度差,且每次只能加工一个鞍座,使得各鞍座的加工精度不一,影响设备的批量生产的效率和精度。
实用新型内容
本申请人针对上述现有技术中加工鞍座圆弧板两端面困难的缺点,提供一种结构合理,操作方便的鞍座加工工装,从而使鞍座定位精确,能方便快捷的加工鞍座的两端面,提高了生产效率。
本实用新型所采用的技术方案如下:
一种鞍座加工工装,包括支架和鞍座,所述支架上通过紧固件连接有一定位套,所述定位套成圆柱形结构,并在其外缘面上设置有台阶面,所述定位套上安装有待加工鞍座第一端面的第一导套,所述第一导套成半圆形结构,其两端设置有对称的多个台阶定位面,所述第一导套一侧设置有定位销;还包括加工鞍座第二端面的第二导套,所述第二导套通过紧固件安装于定位套底部的第一导套上,所述第二导套成半圆形结构,并位于其一侧面形成有凹槽,所形成的凹槽面与鞍座的第一端面相配合连接。其进一步技术方案在于 :
所述第一导套和第二导套的半圆形外缘面上分别开有多个定位销孔;
所述第一导套一侧所设置的定位销与其一端的第一台阶定位面之间的角度为42.5°;
所述第二导套两端设置对称设置有多个台阶定位面,所述第二导套上所形成的凹槽面与其一端台阶定位面之间的角度为85°;
所述鞍座包括套座和圆弧板,所述套座套置于定位套外缘面的第一台阶面,并在其第二台阶面上安装螺母紧固连接。
本实用新型的有益效果如下:
本实用新型通过定位装置能有效快速的装夹鞍座,并方便的加工鞍座圆弧板处的端面a和端面b,不仅定位精确,磨削时不会损坏套座的外表面,工作可靠,加工精度高。
第一导套保证了定位销与第一台阶面之间的角度,以定位销为基准,加工鞍座的第一端面,而加工第二端面时,则通过第二导套,以已加工好的第一端面为基本面,这样不仅结构简单,安装与加工方便,并能减少加工误差,有效的保证了鞍座端面的加工精度。
本实用新型在定位套上设置有台阶面,当鞍座套置于定位套上时,使鞍座的套座与定位套台阶面抵接,并在其后部通过螺母紧固连接,这样有效的将鞍座定位可靠,提高了加工精度。
附图说明
图1为本实用新型第一工序的结构示意图。
图2为图1中沿A-A截面的剖视图。
图3为鞍座的结构示意图。
图4为本实用新型第一导套的结构示意图。
图5为本实用新型第二工序的结构示意图。
图6为图5中沿B-B截面的剖视图。
图7为本实用新型第二导套的结构示意图。
图8为图7的俯视图。
具体实施方式
下面结合附图,说明本实用新型的具体实施方式。
如图1和图2所示,本实用新型所述的鞍座加工工装,圆柱形定位套2通过支架连接板7为中间连接件安装于底座6的支架1上,并通过四个螺栓3紧固连接;见图2,圆柱形定位套2外缘面设置有两个台阶面,圆柱形定位套2上套置所需加工鞍座4端面a的导套5,见图4,导套5成半圆形结构,并在其两端分别设置有对称的台阶定位面a’和a’’,半圆形导套5上开有与支架连接板7配作定位销孔,连接时通过销13定位,并用螺钉11将导套5固定于支架连接板7上,导套5一侧设置有定位销12,定位销12与定位面a’’之间的角度为C;鞍座4的套座10安装于圆柱形定位套2上,其圆弧板9通过销连接于导套5上,其套座10的内端面与圆柱形定位套2外缘面的第一台阶面抵接,其第二台阶面上安装螺母8紧固连接;见图7和图8,还包括有加工鞍座4端面b的导套14,导套14成半圆形结构,其两端分别设置有对称的台阶定位面b’和b’’, 导套14一侧面形成有凹槽,所形成的凹槽面c与台阶定位面b’之间的角度为D,且安装时凹槽面c与鞍座4端面a相配合抵接。
见图3,本实用新型所需加工的鞍座4包括不规则的套座10,套座10的外表面连接圆弧板9,圆弧板9的两头分别为端面a和端面b,该两个端面需要进行铣削加工。本实用新型在实际加工过程中,先加工端面a,见图1和图2,将导套5套置于圆柱形定位套2的底部,并通过螺钉11和销13与支架连接板7紧固连接,此时导套5的定位面a’’与支架1的台阶面平齐,并保证此时导套5上定位销12与台阶面的角度为C(C=42.5°),然后将鞍座4如图1所示位置套置于圆柱形定位套2上,并通过销和螺母8固定,以定位销12为基准,铣削端面a,保证每一件鞍座4的端面a与导套5的台阶面a’’的距离均相等,将测量块放于端面a’’上,测量块上平面与端面a平齐即端面a加工完毕;加工端面b时,松开螺母8和定位销,拆卸鞍座4,见图5和图6,将导套14套置于圆柱形定位套2的底部,并通过螺钉15和销紧固连接,然后将鞍座4逆时针旋转一定角度后套置于圆柱形定位套2上,采用相同的方法,再通过销和螺母8固定,此时已加工好的端面a与导套14的凹槽面c抵接,并通过导套14保证c面与b’之间的角度为D(D=85°),此时以端面a为基准面加工端面b,采用相同的方法通过测量块测量端面b与b’’之间的距离。即通过导套的精确定位,能保证鞍座4圆弧板9两头的端面快速准确的加工完成,加工效率高。
本实用新型在加工过程中通常制作有两套工装,一套工装专门加工端面a,另一套工装专门加工端面b,通过流水线作业,将一批鞍座的端面a在第一套工装上批量加工,加工好端面a的鞍座直接转到第二套工装上加工端面b。因此本实用新型具有较高的生产效率。
以上描述是对本实用新型的解释,不是对实用新型的限定,本实用新型所限定的范围参见权利要求,在本实用新型的保护范围之内,可以作任何形式的修改。
Claims (5)
1.一种鞍座加工工装,包括支架和鞍座,其特征在于:所述支架上通过紧固件连接有一定位套,所述定位套成圆柱形结构,并在其外缘面上设置有台阶面,所述定位套上安装有待加工鞍座第一端面的第一导套,所述第一导套成半圆形结构,其两端设置有对称的多个台阶定位面,所述第一导套一侧设置有定位销;还包括加工鞍座第二端面的第二导套,所述第二导套通过紧固件安装于定位套底部的第一导套上,所述第二导套成半圆形结构,并位于其一侧面形成有凹槽,所形成的凹槽面与鞍座的第一端面相配合连接。
2.如权利要求1所述的鞍座加工工装,其特征在于:所述第一导套和第二导套的半圆形外缘面上分别开有多个定位销孔。
3.如权利要求1或2所述的鞍座加工工装,其特征在于:所述第一导套一侧所设置的定位销与其一端的第一台阶定位面之间的角度为42.5°。
4.如权利要求1或2所述的鞍座加工工装,其特征在于:所述第二导套两端设置对称设置有多个台阶定位面,所述第二导套上所形成的凹槽面与其一端台阶定位面之间的角度为85°。
5.如权利要求1所述的鞍座加工工装,其特征在于:所述鞍座包括套座和圆弧板,所述套座套置于定位套外缘面的第一台阶面,并在其第二台阶面上安装螺母紧固连接。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN2011204510039U CN202377815U (zh) | 2011-11-15 | 2011-11-15 | 鞍座加工工装 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN2011204510039U CN202377815U (zh) | 2011-11-15 | 2011-11-15 | 鞍座加工工装 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN202377815U true CN202377815U (zh) | 2012-08-15 |
Family
ID=46626333
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN2011204510039U Withdrawn - After Issue CN202377815U (zh) | 2011-11-15 | 2011-11-15 | 鞍座加工工装 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN202377815U (zh) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN102398176A (zh) * | 2011-11-15 | 2012-04-04 | 无锡市桥联冶金机械有限公司 | 鞍座加工工装 |
| CN103600247A (zh) * | 2013-11-26 | 2014-02-26 | 广西玉柴机器股份有限公司 | 法兰型工件部装工具 |
-
2011
- 2011-11-15 CN CN2011204510039U patent/CN202377815U/zh not_active Withdrawn - After Issue
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN102398176A (zh) * | 2011-11-15 | 2012-04-04 | 无锡市桥联冶金机械有限公司 | 鞍座加工工装 |
| CN102398176B (zh) * | 2011-11-15 | 2013-08-28 | 无锡市桥联冶金机械有限公司 | 鞍座加工工装 |
| CN103600247A (zh) * | 2013-11-26 | 2014-02-26 | 广西玉柴机器股份有限公司 | 法兰型工件部装工具 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN204053516U (zh) | 一种高精度柔性快换托板 | |
| CN202592063U (zh) | 钢轨钻孔定位卡具 | |
| CN202240607U (zh) | 薄壁轴承座孔加工定位装置 | |
| CN203471392U (zh) | 轮毂内孔加工定位夹具 | |
| CN103639496B (zh) | 大截面钢构件端铣面高精度加工方法 | |
| CN202388282U (zh) | 一种用于二次装夹大型工件的机床夹具 | |
| CN203470974U (zh) | 轴承座端盖两侧安装孔钻削夹具 | |
| CN203304952U (zh) | 不对称侧边的铣削夹具 | |
| CN202317765U (zh) | 挖掘机动臂镗床夹具 | |
| CN102049697B (zh) | 一种小口径弯头机械加工夹具 | |
| CN102398176B (zh) | 鞍座加工工装 | |
| CN203236250U (zh) | 一种合箱镗孔夹具 | |
| CN201863035U (zh) | 小口径弯头机械加工夹具 | |
| CN203109646U (zh) | 钻机泥浆泵轴承盖机加工工装 | |
| CN203557153U (zh) | 机加平口钳 | |
| CN203426755U (zh) | 车弯头冒口端面通用工装 | |
| CN103286580A (zh) | 一种发动机连杆加工结合面夹具 | |
| CN212170428U (zh) | 一种机器人夹具 | |
| CN212145110U (zh) | 联板焊接工装 | |
| CN202780605U (zh) | 一种夹具 | |
| CN202894816U (zh) | 一种用于精镗箱体孔系的定位夹具 | |
| CN203245615U (zh) | 一种加工连杆大小头孔的夹具 | |
| CN103286595A (zh) | 铣角度两侧边旋转夹具 | |
| CN216781139U (zh) | 一种龙门铣床用于校正大型板料装夹定位工具 | |
| CN204976109U (zh) | 一种凸v型导板加工治具 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| C14 | Grant of patent or utility model | ||
| GR01 | Patent grant | ||
| AV01 | Patent right actively abandoned |
Granted publication date: 20120815 Effective date of abandoning: 20130828 |
|
| RGAV | Abandon patent right to avoid regrant |