CN202317073U - 双定位聚晶立方氮化硼槽刀 - Google Patents
双定位聚晶立方氮化硼槽刀 Download PDFInfo
- Publication number
- CN202317073U CN202317073U CN2011204584579U CN201120458457U CN202317073U CN 202317073 U CN202317073 U CN 202317073U CN 2011204584579 U CN2011204584579 U CN 2011204584579U CN 201120458457 U CN201120458457 U CN 201120458457U CN 202317073 U CN202317073 U CN 202317073U
- Authority
- CN
- China
- Prior art keywords
- cutter
- boron nitride
- cubic boron
- groove
- polycrystalline cubic
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images

Landscapes
- Drilling Tools (AREA)
Abstract
本实用新型属于机械加工技术领域,特别是涉及一种双定位聚晶立方氮化硼槽刀,包括刀体和用作切削的刀头,刀体为近似长方形六面体和近似等腰梯形六面体的组合连体,两者中轴垂直面有一错位距a,在近似等腰梯形六面体的外端面与该面的垂直面有一夹角α,刀体切削面设有直角梯形的台阶槽,在台阶槽内固定设有刀头,刀头由立方氮化硼层与硬质合金基体组成,刀头主切削刃与副切削刃连接处设有圆弧结构,在刀体切削面相对的表面中部贯穿两侧面设有顶部夹角为β的“V”字形定位通槽,在刀体切削面所在的平面的近似长方形六面体和近似等腰梯形六面体连接处向其近似长方形外端面设有倾斜定位面,该倾斜定位面与上表面的夹角为γ。本实用新型结构设计合理,装夹方便,定位精确,还能提高加工效率和工件的表面质量。
Description
技术领域
本实用新型属于机械加工技术领域,特别是涉及一种双定位聚晶立方氮化硼槽刀。
背景技术
在机械加工机技术领域,机件加工离不开刀具,特别是随着科技的发展,机件原材料质量越来越高,硬度越来越大,加工精度要求也高,常用刀具根本满足不了实际要求。目前,常用刀具都是由刀头和刀体构成,但由于其结构设计不合理,导致刀具装夹不方便,且装夹之后定位不精确,而且刀具加工过程效率不高,工件表面质量低。
实用新型内容
本实用新型要解决的技术问题就是克服上述现有技术的不足,而提供一种结构设计合理,装夹方便,定位精确,同时还能提高刀具工作效率和工件表面质量的双定位聚晶立方氮化硼槽刀。
为解决上述技术问题,本实用新型的技术方案为:
一种双定位聚晶立方氮化硼槽刀,包括刀体和用作切削的刀头,刀体为近似长方形六面体和近似等腰梯形六面体的组合连体,两者中轴垂直面有一错位距a,在近似等腰梯形六面体的外端面与该面的垂直面有一夹角α,刀体切削面设有直角梯形台阶槽,在台阶槽内固定设有刀头,所述刀头由立方氮化硼层与硬质合金基体组成,立方氮化硼层位于硬质合金基体的上表面,刀头主切削刃与副切削刃连接处设有圆弧结构,在刀体切削面相对的表面中部贯穿两侧面设有顶部夹角为β的“V”字形定位通槽,在刀体切削面所在的平面的近似长方形六面体和近似等腰梯形六面体连接处向其近似长方形外端面设有倾斜定位面,该倾斜定位面与上表面的夹角为γ。
所述定位通槽距近似长方形六面体的外端面距离为4mm~5mm。
所述定位通槽的顶部夹角β的范围为90°~150°,夹角顶部设有过渡圆弧。
所述定位面从距近似长方形六面体一侧面1mm~1.5mm处开始倾斜,倾斜角γ范围为8°~15°。
所述圆弧结构为R0.2mm~R1.5mm的圆弧。
所述夹角α的范围为10°~15°。
所述错位距a为0.5mm。
所述刀体材料为硬质合金。
本实用新型技术方案的有益效果是:
1、在结构上,由于刀体底部设有与机床夹具上的“V”字形凸台相匹配的定位通槽,并且刀体上表面设有倾斜定位面,所以在装夹刀具时,刀具与机床夹具上“V”字形凸台间隙配合定位,实现刀具第一次定位,装夹更方便,同时,与压板压紧的定位面配合定位压紧,实现刀具第二次定位,双重定位更精准。
2、结构上,在主、副切削刃连接处采用圆弧结构过渡,改变了刀具切削刃与工件的接触方式,由原来的线接触变成了由点到线的过渡接触,降低了刀具的切削阻力,提高了加工效率和工件的表面质量。
3、在结构上,由于刀具刀头周边后角为α,可避免加工过程产生干涉,同时,还可降低加工成本。
4、在结构上,由于刀头参与切削部分材质采用聚晶立方氮化硼,在加工的时候,由于PCBN耐磨性好,可加工难加工切削材料,加工质量好,实现高速高效切削。
附图及说明
下面结合附图对本实用新型的具体实施方式作进一步详细的说明,其中:
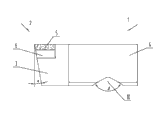
图1为本实用新型双定位聚晶立方氮化硼槽刀结构示意图;
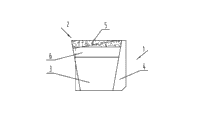
图2为图1所示双定位聚晶立方氮化硼槽刀的左视结构示意图;
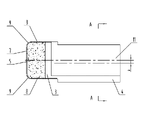
图3为图1所示双定位聚晶立方氮化硼槽刀的俯视结构示意图;
图4为图3所示双定位聚晶立方氮化硼槽刀的A-A剖视结构示意图;
图中序号:1、刀体,2、刀头,3、近似等腰梯形六面体,4、近似长方形六面体,5、立方氮化硼层, 6、硬质合金基体,7、主切削刃,8、副切削刃,9、圆弧结构,10、定位通槽,11、定位面。
具体实施方式
参见图1至图4,图中,本实用新型双定位聚晶立方氮化硼槽刀,包括刀体1和用作切削的刀头2,刀体1为近似长方形六面体4和近似等腰梯形六面体3的组合连体,两者中轴垂直面有一错位距a,在近似等腰梯形六面体3的外端面与该面的垂直面有一夹角α,刀体1切削面设有直角梯形台阶槽,在台阶槽内固定设有刀头2,所述刀头2由立方氮化硼层5与硬质合金基体6组成,立方氮化硼层5位于硬质合金基体6的上表面,刀头2主切削刃7与副切削刃8连接处设有圆弧结构9,在刀体1切削面相对表面的中部贯穿两侧面设有顶部夹角为β的“V”字形定位通槽10,在刀体1切削面所在平面的近似长方形六面体4和近似等腰梯形六面体3连接处向其近似长方形外端面设有倾斜定位面11,该倾斜定位面11与上表面的夹角为γ;所述定位通槽10距近似长方形六面体4的外端面距离为4mm~5mm;所述定位通槽10的顶部夹角β的为120°,夹角顶部设有过渡圆弧;所述定位面11从距近似长方形六面体4前侧面1mm~1.5mm处开始倾斜,倾斜角γ为10°;所述圆弧结构9为R0.8mm的圆弧;所述夹角α为10°;所述错位距a为0.5mm;所述刀体1材料为硬质合金。
刀体1的制备过程:刀体1材质为硬质合金,经过磨削、线加工等方法加工成带有直角梯形的台阶槽,且满足表面粗糙度的近似长方形六面体4和近似等腰梯形六面体3的组合连体。
刀头2的制备过程:聚晶立方氮化硼(PCBN)复合片是立方氮化硼(CBN)添加金属剂形成的立方氮化硼(CBN)层5,与硬质合金基体6高温压制而成的,刀具参与切削的部分是PCBN复合片。
本实用新型的焊接过程:刀头2(PCBN复合片)采用真空银焊的方法,焊接在硬质合金刀体1上,刀头2再经过刃磨、角度磨削成型,检测整把刀具性能,成品入库。
本实用新型的装夹过程:本实用新型刀体1底部“V”字形定位通槽10与机床夹具上“V”字形凸台间隙配合定位,同时采用斜面压板靠紧刀具定位面,并用螺钉锁紧固定在夹具上,双重定位更精准。
以上所述仅为本实用新型示意性的具体实施方式,并非用以限定本实用新型的范围,任何本领域的技术人员在不脱离本实用新型构思和原则的前提下所作出的等同变化与修改,均应属于本实用新型保护的范围。
Claims (8)
1.一种双定位聚晶立方氮化硼槽刀,包括刀体和用作切削的刀头,其特征是:刀体为近似长方形六面体和近似等腰梯形六面体的组合连体,两者中轴垂直面有一错位距a,在近似等腰梯形六面体的外端面与该面的垂直面有一夹角α,刀体切削面设有直角梯形台阶槽,在台阶槽内固定设有刀头,所述刀头由立方氮化硼层与硬质合金基体组成,立方氮化硼层位于硬质合金基体的上表面,刀头主切削刃与副切削刃连接处设有圆弧结构,在刀体切削面相对的表面中部贯穿两侧面设有顶部夹角为β的“V”字形定位通槽,在刀体切削面所在平面的近似长方形六面体和近似等腰梯形六面体连接处向其近似长方形外端面设有倾斜定位面,该倾斜定位面与上表面的夹角为γ。
2.根据权利要求1所述的双定位聚晶立方氮化硼槽刀,其特征是:所述定位通槽距近似长方形六面体的外端面距离为4mm~5mm。
3.根据权利要求1或2所述的双定位聚晶立方氮化硼槽刀,其特征是:所述定位通槽的顶部夹角β的范围为90°~150°,夹角顶部设有过渡圆弧。
4.根据权利要求1所述的双定位聚晶立方氮化硼槽刀,其特征是:所述定位面从距近似长方形六面体一侧面1mm~1.5mm处开始倾斜,倾斜角γ范围为8°~15°。
5.根据权利要求1所述的双定位聚晶立方氮化硼槽刀,其特征是:所述圆弧结构为R0.2mm~R1.5mm的圆弧。
6.根据权利要求1所述的双定位聚晶立方氮化硼槽刀,其特征是:所述夹角α的范围为10°~15°。
7.根据权利要求1所述的双定位聚晶立方氮化硼槽刀,其特征是:所述错位距a为0.5mm。
8.根据权利要求1所述的双定位聚晶立方氮化硼槽刀,其特征是:所述刀体材料为硬质合金。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN2011204584579U CN202317073U (zh) | 2011-11-18 | 2011-11-18 | 双定位聚晶立方氮化硼槽刀 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN2011204584579U CN202317073U (zh) | 2011-11-18 | 2011-11-18 | 双定位聚晶立方氮化硼槽刀 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN202317073U true CN202317073U (zh) | 2012-07-11 |
Family
ID=46429070
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN2011204584579U Expired - Fee Related CN202317073U (zh) | 2011-11-18 | 2011-11-18 | 双定位聚晶立方氮化硼槽刀 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN202317073U (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN111558733A (zh) * | 2020-05-07 | 2020-08-21 | 郑州立钻超硬材料制品有限公司 | 多晶立方氮化硼切削刀具 |
-
2011
- 2011-11-18 CN CN2011204584579U patent/CN202317073U/zh not_active Expired - Fee Related
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN111558733A (zh) * | 2020-05-07 | 2020-08-21 | 郑州立钻超硬材料制品有限公司 | 多晶立方氮化硼切削刀具 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN202291454U (zh) | 凹槽定位式焊接聚晶金刚石车铣刀片 | |
| CN101745654A (zh) | 钛合金棒料车刀 | |
| CN202639371U (zh) | 用于加工缸体的聚晶立方氮化硼刀具 | |
| CN204867480U (zh) | 一种具有抗前刀面磨损断屑器的超硬刀片 | |
| CN202411453U (zh) | 焊接聚晶金刚石圆弧刃过渡成型刀 | |
| CN207154922U (zh) | 一种刮刀 | |
| CN102601401B (zh) | 一种切削弹性材料矩形螺纹的组合式车刀 | |
| CN202639449U (zh) | 聚晶金刚石复合片铣刀匣 | |
| CN202427979U (zh) | 焊接聚晶金刚石镗刀 | |
| US20210220931A1 (en) | Non-toothed hard alloy tipped circular saw blade | |
| CN201329440Y (zh) | 长键槽铣刀 | |
| CN202317079U (zh) | 焊接聚晶金刚石粗精一体车刀 | |
| CN203197333U (zh) | 用于加工涡旋盘上推力轴承面的聚晶立方氮化硼刀片 | |
| CN212168991U (zh) | 一种新型可多次修磨使用的pcbn刀具 | |
| CN201889497U (zh) | 加工发动机缸盖的面铣刀片 | |
| CN203541581U (zh) | 用于工件切槽或切断的刀片及刀具组件 | |
| CN201482998U (zh) | 加工缸盖摇臂轴孔的镗刀片 | |
| CN207239182U (zh) | 一种淬火钢用可断续切削深槽的立方氮化硼刀具 | |
| CN202411510U (zh) | 焊接聚晶金刚石装夹式铣刀片 | |
| CN202606957U (zh) | 一种用于铣削加工的聚晶立方氮化硼刀具 | |
| CN202606903U (zh) | 用于加工圆柱上成型的槽刀 | |
| CN114346903B (zh) | 一种内翅切断上刀加工治具 | |
| CN216065816U (zh) | 一种圆形锯片 | |
| CN201889496U (zh) | 加工发动机缸盖精铣的面铣刀片 | |
| CN201405111Y (zh) | 一种曲线刃的焊接式超硬球头铣刀 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| C14 | Grant of patent or utility model | ||
| GR01 | Patent grant | ||
| C17 | Cessation of patent right | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20120711 Termination date: 20121118 |