CN202192417U - 一种差速器合套装配专机 - Google Patents
一种差速器合套装配专机 Download PDFInfo
- Publication number
- CN202192417U CN202192417U CN2011202309191U CN201120230919U CN202192417U CN 202192417 U CN202192417 U CN 202192417U CN 2011202309191 U CN2011202309191 U CN 2011202309191U CN 201120230919 U CN201120230919 U CN 201120230919U CN 202192417 U CN202192417 U CN 202192417U
- Authority
- CN
- China
- Prior art keywords
- station
- oil groove
- trap
- manipulator
- workpiece
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- XEEYBQQBJWHFJM-UHFFFAOYSA-N Iron Chemical compound [Fe] XEEYBQQBJWHFJM-UHFFFAOYSA-N 0.000 claims abstract description 8
- 238000004140 cleaning Methods 0.000 claims abstract description 8
- 239000000428 dust Substances 0.000 claims abstract description 4
- 229910052742 iron Inorganic materials 0.000 claims abstract description 4
- 230000007246 mechanism Effects 0.000 claims description 10
- 239000000463 material Substances 0.000 claims description 7
- 230000009471 action Effects 0.000 claims description 2
- 238000003801 milling Methods 0.000 abstract description 5
- 238000013461 design Methods 0.000 abstract description 3
- 238000001514 detection method Methods 0.000 abstract description 3
- 238000005553 drilling Methods 0.000 abstract 3
- 238000010521 absorption reaction Methods 0.000 abstract 1
- 239000006227 byproduct Substances 0.000 abstract 1
- 230000008859 change Effects 0.000 description 9
- 238000004519 manufacturing process Methods 0.000 description 7
- 238000005516 engineering process Methods 0.000 description 4
- 238000000034 method Methods 0.000 description 3
- 230000007480 spreading Effects 0.000 description 3
- 238000003892 spreading Methods 0.000 description 3
- 238000011161 development Methods 0.000 description 2
- 238000005259 measurement Methods 0.000 description 2
- 230000007306 turnover Effects 0.000 description 2
- 239000012237 artificial material Substances 0.000 description 1
- 230000008901 benefit Effects 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 230000006870 function Effects 0.000 description 1
- 230000006872 improvement Effects 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000008569 process Effects 0.000 description 1
- 238000012797 qualification Methods 0.000 description 1
- 238000012360 testing method Methods 0.000 description 1
Images
Landscapes
- Automatic Assembly (AREA)
Abstract
本实用新型涉及一种差速器合套装配专机,其特征在于:装配线由上料工位、钻孔工位、翻转工位、铣油槽工位、清洁工位、左壳翻转、合套预拧紧工位、拧紧螺钉工位等八部分组成,实现差速器壳的钻孔,铣油槽及合套装配,铣油槽工位和左壳翻转及合套工位用二维机械手,钻孔、铣油槽工位有吸尘装置吸走铁屑,可在30分钟内更换工装夹具,更换产品需要的更换装夹夹具方便快速有效,对应的程序调整及参数设置方便,换件对装配及检测不产生不确定因素,不影响装配质量,本实用新型结构设计合理、设备组合合理、协调性好。
Description
技术领域
本实用新型涉及一种差速器合套装配专机。
背景技术
随着汽车装配技术的提升,汽车装配工艺装备也随之迅速发展。零部件装配线向模块化、自动化、柔性化和虚拟化方向发展,以满足多品种生产和自动化装配要求。试验检测设备已开始应用光、机、电一体化技术,并采用计算机测控,有些检测设备具有专家系统和智能化功能,向微机控制、数字化、高精度、智能化、自动化方向发展。专用装配设备向高精度、适应性强、自动化方向发展,一台专机应能适应2~3种产品的生产要求,以适应多品种生产的要求。一些产量大、零件数量少的零部件装配线趋于采用全自动装配线。
但现有技术的差速器合套装配大部分采用人工装配且劳动强度大,各设备之间选用和组合不合理,协调性差,不利于提高装配工艺装备的整体制造水平。
发明内容
本实用新型所要解决的技术问题是克服现有技术中所存在的上述缺点,而提供一种结构设计合理、设备组合合理、协调性好的差速器合套装配及检测生产线。
本实用新型解决上述问题所采用的技术方案是:
专机由上料工位、钻孔工位、翻转工位、铣油槽工位、清洁工位、左壳翻转、合套预拧紧工位、拧紧螺钉工位、下料工位等部分组成,实现差速器壳的钻孔,铣油槽及合套装配。铣油槽工位和左壳翻转及合套工位用二维机械手;钻孔、铣油槽工位有吸尘装置吸走铁屑;可在30分钟(2人)内更换工装夹具,更换产品需要的更换装夹夹具方便快速,有效;对应的程序调整及参数设置方便,换件对装配及检测不产生不确定因素,不影响装配质量。
本实用新型与现有技术相比,具有以下优点和效果:1、结构设计合理;2、实现装配和检测的自动化、数据化、系统化和可追溯性,检测设备应用光、机、电一体化技术,并采用计算机测控,极大地提高了差速器合套专机的装配质量、装配效率、保证产品的合格率及不合格产品的可追溯性。
附图说明
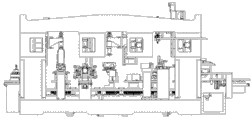
图1为本实用新型实施例的结构示意图。
具体实施方式
下面结合附图并通过实施例对本实用新型作进一步说明。
实施例:
参见图1,本实用新型实施例为一种差速器合套装配及检测生产线,其特征在于:装配线由上料工位、钻孔工位、翻转工位、铣油槽工位、清洁工位、左壳翻转、合套预拧紧工位、拧紧螺钉工位等八部分组成,实现差速器壳的钻孔,铣油槽及合套装配。铣油槽工位和左壳翻转及合套工位用二维机械手;钻孔、铣油槽工位有吸尘装置吸走铁屑;可在30分钟(2人)内更换工装夹具,更换产品需要的更换装夹夹具方便快速,有效;对应的程序调整及参数设置方便,换件对装配及检测不产生不确定因素,不影响装配质量。
生产工艺流程如下:
1. 人工上料:用简易吊装机将左、右壳体分别放到左、右壳体上料手上,上料手伸出将工件送到涨开机械手下方,涨开机械手下移,涨大拿住工件上移,上料手缩回,工作台左移400mm到达后,涨开机械手下移将工件放到钻孔工位的工装上,转角气缸夹紧工件。节拍:少于20秒。
2. 钻孔:工作台右移400mm将工件送到钻孔位置,钻第一个¢8孔,钻毕,钻头缩回,回转台旋转180°钻第二个¢8孔,钻孔完毕后钻头退回。节拍:少于26秒(工作台移动:1秒;钻头接近1秒;钻孔10秒;钻头退回1秒;旋转180°1秒;;钻头接近1秒;钻孔10秒;钻头退回1秒)。
3. 工件翻转:机械手下移拿住并提起工件,工作台左移400mm,机械手将工件放进翻转工位的工装内,机械手上移;工作台右移400mm,将工件送到翻转机械手面前。节拍:少于6秒(机械手下移拿住并提起工件2秒;工作台左移400mm耗时1秒;机械手将工件放进翻转工位的工装内1秒;机械手上移1秒;工作台右移400mm耗时1秒;)
机械手下移拿住工件并提起,翻转机械手由气缸推出,机械手下移将工件放在翻转机械手上,转角气缸动作夹紧工件,机械手上移移出工件,翻转机械手旋转180°将工件翻面,机械手下移拿住工件,转角气缸松开,翻转机械手缩回,机械手拿住工件下移,将工件放进翻转工位工装内,复位。
4. 铣油槽:机械手下移并拿工件上移,工作台左移到位后,机械手下移将工件上移将工件放入铣油槽工位的工装夹具,夹具夹紧工作后,机械手上移复位,工作台右移到铣油槽位置。节拍少于20秒。
运动机机构带动电主轴下移,纵向铣槽后提起,回转台旋转90°后再下移完成铣油槽工作,运动机构上移复位,纵向移动200mm,机械手对准工件中心。节拍:少于25秒。
5. 清理:机械手下移拿住工件提起,工作台左移到位后机械下移将工作放入清洁工位工装上待夹紧后,机械手松开工件上移复位,工作台右移将工件送到清洁机构下方,清洁机构下移吸收贴合面及定位止口上的污物。节拍:少于20秒。
6. 工件翻转:机械手下移拿住工件上移,待工作台左移到位后下移将工件放入合套工位工装上松开并上移复位,工作台右移将工件送到合套机械手下面。节拍少于5秒。
合套机械手下移拿住右壳体上移,翻转机械手伸出,合套机械手下移将右壳体放入翻转机械手,转角气缸夹紧工件后,合套机械手上移复位,翻转机械手翻转180°,合套机械下移拿住左壳体,转角气缸松开翻转机械手缩回复位。(合套机械手下移拿住右壳体上移2秒;翻转机械手伸出0.5秒;合套机械手下移将右壳体放入翻转机械手1秒;转角气缸夹紧工件0.5秒;合套机械手上移复位0.5秒; 翻转机械手翻转180°0.5秒;合套机械下移拿住左壳体1秒;转角气缸松开翻转机械手缩回复位1秒)
7. 合套:合套机械手上移10mm后纵向移动到右壳体上方后,下移将左壳放到右壳上,完成合套后松开工件上升复位;纵向反向移动,将气动扳手对准需拧紧的螺栓。(合套机械手上移10mm、纵向移动到右壳体上方1.5秒;下移将左壳放到右壳上,完成合套后松开工件上升复位1.5秒)
8. 预拧紧:震动盘自动对螺母送料、排序、定向。机械手从振动盘出口拿一颗螺母,伸出送到工件下方联接孔口处,完成螺母送料并卡住螺母便于拧螺栓。“镦头料”上料装置完成螺栓送料、排序、定向后由旋转机械手将螺栓送入联接孔内。合套机械手下移,气动扳手自动预紧螺栓后上移复位,回转工作台转180°、转90°、转180°依次完成完成预拧紧。节拍:少于30秒(合套机械手下移,电动扳手自动预紧螺栓后上移复位4秒;回转工作台转180°1秒;合套机械手下移,电动扳手自动预紧螺栓后上移复位4秒;回转工作台转90°0.5秒;合套机械手下移,电动扳手自动预紧螺栓后上移复位4秒;回转工作台转180°1秒;合套机械手下移,电动扳手自动预紧螺栓后上移复位4秒)
9. 终拧紧:合套机械手下移,拿住差速器壳体组件上移,待工作台左移到位后,下移将工件放入拧紧螺钉工位,松开,复位。工作台右移将工件送到扭矩扳手下。
卡螺母机械手伸出卡着螺母,气缸活塞杆伸出推动扭矩扳手下移,按设定扭矩自动拧紧螺栓。
人工下料:人工用简易吊装工具将成品吊进周转箱。
以上所述仅为本实用新型的实施例而已,并不用于限制本实用新型,对于本领域的技术人员来说,本发明可以有各种更改和变化。凡在本实用新型的精神和原则之内,所作的任何修改、等同替换、改进等,均应包含在本实用新型的权利要求范围之内。
Claims (1)
1.一种差速器合套装配专机,其特征在于:由上料工位、钻孔工位、翻转工位、铣油槽工位、清洁工位、左壳翻转、合套预拧紧工位、拧紧螺钉工位、下料工位等部分连接组合而成,可实现差速器壳的钻孔动作,其中铣油槽及合套装配,铣油槽工位和左壳翻转及合套工位用二维机械手连接,钻孔、铣油槽工位处连接有吸尘装置用于吸走铁屑。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN2011202309191U CN202192417U (zh) | 2011-07-04 | 2011-07-04 | 一种差速器合套装配专机 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN2011202309191U CN202192417U (zh) | 2011-07-04 | 2011-07-04 | 一种差速器合套装配专机 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN202192417U true CN202192417U (zh) | 2012-04-18 |
Family
ID=45947348
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN2011202309191U Expired - Fee Related CN202192417U (zh) | 2011-07-04 | 2011-07-04 | 一种差速器合套装配专机 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN202192417U (zh) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN103921158A (zh) * | 2014-03-24 | 2014-07-16 | 西北工业大学 | 一种基于机器人的自动上下料系统 |
| CN111376014A (zh) * | 2019-11-07 | 2020-07-07 | 神通科技集团股份有限公司 | 一种弹性金属夹及隔音棉装配设备 |
| CN113732353A (zh) * | 2021-09-07 | 2021-12-03 | 天长缸盖有限公司 | 一种气缸盖加工平台 |
-
2011
- 2011-07-04 CN CN2011202309191U patent/CN202192417U/zh not_active Expired - Fee Related
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN103921158A (zh) * | 2014-03-24 | 2014-07-16 | 西北工业大学 | 一种基于机器人的自动上下料系统 |
| CN111376014A (zh) * | 2019-11-07 | 2020-07-07 | 神通科技集团股份有限公司 | 一种弹性金属夹及隔音棉装配设备 |
| CN113732353A (zh) * | 2021-09-07 | 2021-12-03 | 天长缸盖有限公司 | 一种气缸盖加工平台 |
| CN113732353B (zh) * | 2021-09-07 | 2022-08-19 | 天长缸盖有限公司 | 一种气缸盖加工平台 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN112059210B (zh) | 一种车刀刀头型腔的智能产线及使用方法 | |
| CN103418698B (zh) | 全自动配件装配机 | |
| CN106862813B (zh) | 一种履带齿轮盘机器人自动堆焊及视觉检测系统 | |
| CN204893951U (zh) | 横梁式机械手 | |
| CN206435958U (zh) | 半自动卡簧组装设备 | |
| CN103128377B (zh) | 一种具有自动上下料功能的旋风倒角机 | |
| CN105171551A (zh) | 一种轮毂机器人自动化去毛刺生产线 | |
| CN103921158B (zh) | 一种基于机器人的自动上下料系统 | |
| CN209304234U (zh) | 管道焊缝打磨机 | |
| CN103949684B (zh) | 一种带有自动钥匙锁紧装置的数控卡盘 | |
| CN106112493A (zh) | 自动锁螺丝系统 | |
| CN104607668A (zh) | Nc车床后端上料定位机构 | |
| CN203109373U (zh) | 一种具有自动上下料功能的旋风倒角机 | |
| CN110640526A (zh) | 一种自动上下料的加工系统 | |
| CN106826420A (zh) | 用于钻夹头自动化组装的全自动磨嘴及跳动检测机床 | |
| CN203197696U (zh) | 自动端面毛刺去除装置 | |
| CN206912296U (zh) | 一种自动沉孔机 | |
| CN113118784B (zh) | 一种自动化身管生产线 | |
| CN214326144U (zh) | 一种工件自动化上下料装置 | |
| CN220408101U (zh) | 一种数控外圆磨床用z轴抓取装置 | |
| CN218396882U (zh) | 一种倒角攻牙机 | |
| CN103894851B (zh) | 侧向定位自动装夹装置及使用方法 | |
| CN209272912U (zh) | 多轴钻孔攻丝机构 | |
| CN107457602B (zh) | 一种工件生产线故障卸载系统及其控制方法 | |
| CN216816466U (zh) | 一种汽车转向总成外观检测装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| C14 | Grant of patent or utility model | ||
| GR01 | Patent grant | ||
| C17 | Cessation of patent right | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20120418 Termination date: 20120704 |