CN202185606U - 摇臂轴钻孔工装 - Google Patents
摇臂轴钻孔工装 Download PDFInfo
- Publication number
- CN202185606U CN202185606U CN2011202271353U CN201120227135U CN202185606U CN 202185606 U CN202185606 U CN 202185606U CN 2011202271353 U CN2011202271353 U CN 2011202271353U CN 201120227135 U CN201120227135 U CN 201120227135U CN 202185606 U CN202185606 U CN 202185606U
- Authority
- CN
- China
- Prior art keywords
- rocker arm
- arm shaft
- drilling tool
- positioning component
- hold
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 238000005553 drilling Methods 0.000 title claims abstract description 18
- 238000003825 pressing Methods 0.000 claims description 3
- 238000004519 manufacturing process Methods 0.000 abstract description 5
- 238000000034 method Methods 0.000 abstract description 5
- 238000003754 machining Methods 0.000 description 6
- 230000009286 beneficial effect Effects 0.000 description 1
- 238000005516 engineering process Methods 0.000 description 1
Images
Landscapes
- Drilling And Boring (AREA)
Abstract
本实用新型公开了一种摇臂轴钻孔工装,包括底板、用于定位摇臂轴的定位组件和用于将摇臂轴压紧在定位组件上的压紧机构,所述定位组件为两组固定设置在底板上,所述压紧机构可同时压紧两组定位组件上的摇臂轴。本实用新型摇臂轴钻孔工装,可同时装夹两个摇臂轴,并可通过多轴钻同时对两个摇臂轴的四个轴孔进行加工,加工效率高,制造成本低;且本摇臂轴钻孔工装的采用气缸自动压紧,装夹效率高,可很大的提高加工效率。
Description
技术领域
本实用新型涉及一种工装,特别涉及一种摇臂轴钻孔用工装。
背景技术
本专利涉及的是一种发动机上的摇臂轴的钻孔工装,摇臂轴包括一圆柱形摇臂轴主体和连接在摇臂轴主体两端的带轴孔的摇臂轴耳。现有加工中,采用摇臂钻对摇臂轴耳的轴孔进行加工,并采用手动装夹工装进行装夹,摇臂钻加工完一个轴孔后,需要拆下摇臂轴,将摇臂轴掉头装夹到工装上,再加工另一个轴孔,这种加工方式,需要钻两次孔,同时需要装夹摇臂轴两次,因此加工耗时较长,装夹次数多,手动装夹慢,加工效率低。
因此需要对现有技术中的摇臂轴钻孔用工装进行改进,以改变加工方式,提高摇臂轴加工效率,降低制造成本。
实用新型内容
有鉴于此,本实用新型的目的是提供一种摇臂轴钻孔工装,通过本摇臂轴钻孔工装,可实现对摇臂轴的两个孔同时加工,提高加工效率,降低制造成本。
本实用新型摇臂轴钻孔工装,包括底板、用于定位摇臂轴的定位组件和用于将摇臂轴压紧在定位组件上的压紧机构,所述定位组件为两组固定设置在底板上,所述压紧机构可同时压紧两组定位组件上的摇臂轴。
进一步,所述定位组件包括用于支撑摇臂轴的V形定位块和用于定位摇臂轴在V形定位块上水平位置和轴向位置的定位板;
进一步,所述压紧机构包括设置在底板下方的气缸,所述气缸的活塞杆以可滑动的方式穿过底板,所述活塞杆上固定设置有可同时压紧两个定位组件上摇臂轴的压板。
本实用新型的有益效果:本实用新型摇臂轴钻孔工装,可同时装夹两个摇臂轴,并可通过多轴钻同时对两个摇臂轴的四个轴孔进行加工,加工效率高,制造成本低;且本摇臂轴钻孔工装采用气缸自动压紧,装夹效率高,可很大的提高加工效率。
附图说明
下面结合附图和实施例对本实用新型作进一步描述。
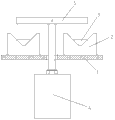
图1为本实用新型摇臂轴钻孔工装主视图;
图2为图1的俯视图。
具体实施方式
图1为本实用新型摇臂轴钻孔工装主视图;图2为图1的俯视图。
如图所示,本实施例摇臂轴钻孔工装,包括底板1、用于定位摇臂轴的定位组件和用于将摇臂轴压紧在定位组件上的压紧机构,所述定位组件为两组固定设置在底板上,所述压紧机构可同时压紧两组定位组件上的摇臂轴。本实用新型摇臂轴钻孔工装,可同时装夹两个摇臂轴,并可通过多轴钻同时对两个摇臂轴的四个轴孔进行加工,加工效率高,制造成本低.
本实施例中,所述定位组件包括用于支撑摇臂轴的V形定位块2和用于定位摇臂轴在V形定位块2上水平位置和轴向位置的定位板3。定位板3用于同摇臂轴体和摇臂轴耳端面贴合,实现定位。本结构定位组件定位方便、定位准确。
本实施例中,所述压紧机构包括设置在底板下方的气缸4,所述气缸的活塞杆以可滑动的方式穿过底板1,所述活塞杆上固定设置有可同时压紧两个定位组件上摇臂轴的压板5。采用气缸实现自动压紧,装夹速度快,作业效率高。
最后说明的是,以上实施例仅用以说明本实用新型的技术方案而非限制,尽管参照较佳实施例对本实用新型进行了详细说明,本领域的普通技术人员应当理解,可以对本实用新型的技术方案进行修改或者等同替换,而不脱离本实用新型技术方案的宗旨和范围,其均应涵盖在本实用新型的权利要求范围当中。
Claims (3)
1.一种摇臂轴钻孔工装,其特征在于:包括底板、用于定位摇臂轴的定位组件和用于将摇臂轴压紧在定位组件上的压紧机构,所述定位组件为两组固定设置在底板上,所述压紧机构可同时压紧两组定位组件上的摇臂轴。
2.根据权利要求1所述的摇臂轴钻孔工装,其特征在于:所述定位组件包括用于支撑摇臂轴的V形定位块和用于定位摇臂轴在V形定位块上水平位置和轴向位置的定位板。
3.根据权利要求2所述的摇臂轴钻孔工装,其特征在于:所述压紧机构包括设置在底板下方的气缸,所述气缸的活塞杆以可滑动的方式穿过底板,所述活塞杆上固定设置有可同时压紧两个定位组件上摇臂轴的压板。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN2011202271353U CN202185606U (zh) | 2011-06-30 | 2011-06-30 | 摇臂轴钻孔工装 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN2011202271353U CN202185606U (zh) | 2011-06-30 | 2011-06-30 | 摇臂轴钻孔工装 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN202185606U true CN202185606U (zh) | 2012-04-11 |
Family
ID=45917079
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN2011202271353U Expired - Fee Related CN202185606U (zh) | 2011-06-30 | 2011-06-30 | 摇臂轴钻孔工装 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN202185606U (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN106475603A (zh) * | 2016-12-14 | 2017-03-08 | 重庆智和机械制造有限公司 | 长轴类零件轴孔加工压紧设备 |
-
2011
- 2011-06-30 CN CN2011202271353U patent/CN202185606U/zh not_active Expired - Fee Related
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN106475603A (zh) * | 2016-12-14 | 2017-03-08 | 重庆智和机械制造有限公司 | 长轴类零件轴孔加工压紧设备 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN201399603Y (zh) | 在中间体内钻斜油孔的带定位装置的钻模 | |
| CN201979322U (zh) | 一种阀体加工夹具 | |
| CN102151876A (zh) | 联动压紧式多孔钻具 | |
| CN206567781U (zh) | 一种用于装配电机转子轴承的自动气压工装 | |
| CN202240634U (zh) | 一种新型自动刀具装卸装置 | |
| CN201483018U (zh) | 用于高速电主轴的弹簧夹头 | |
| CN202174265U (zh) | 摇臂钻孔工装 | |
| CN204075814U (zh) | 一种调节孔加工中心夹具 | |
| CN203343493U (zh) | 汽车变速箱体工艺孔翻转钻夹具 | |
| CN203471403U (zh) | 细长轴钻孔用胎具 | |
| CN202964024U (zh) | 盘类工件斜孔钻削夹具 | |
| CN104209555A (zh) | 后桥轴支架连接孔加工装置 | |
| CN201988762U (zh) | 钻孔夹具 | |
| CN204748132U (zh) | 用于多个零件同时镗孔的夹具装置 | |
| CN107486727A (zh) | 能够减小震动的连接件加工工装 | |
| CN203621557U (zh) | 一种汽车踏板自动车深孔工装 | |
| CN202162578U (zh) | 一种脚踏式夹紧气缸 | |
| CN206010041U (zh) | 一种全自动锁芯去毛刺工装的去刺机构 | |
| CN204584357U (zh) | 一种喷吹管加工装置 | |
| CN202079288U (zh) | 一种车床刀架台 | |
| CN204019154U (zh) | 一种管道连接件加工工装 | |
| CN202710249U (zh) | 皮带轮动平衡校验夹具 | |
| CN204471254U (zh) | 利用通气圆孔定位管材的装置 | |
| CN204123266U (zh) | 精密垳磨机专用平面浮动夹具 | |
| CN204639626U (zh) | 一种辅助飞轮圆周孔加工用装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| C14 | Grant of patent or utility model | ||
| GR01 | Patent grant | ||
| CF01 | Termination of patent right due to non-payment of annual fee | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20120411 Termination date: 20200630 |