CN202079163U - 一种自动化汽车盒子件三合一冲压模具 - Google Patents
一种自动化汽车盒子件三合一冲压模具 Download PDFInfo
- Publication number
- CN202079163U CN202079163U CN2011200919728U CN201120091972U CN202079163U CN 202079163 U CN202079163 U CN 202079163U CN 2011200919728 U CN2011200919728 U CN 2011200919728U CN 201120091972 U CN201120091972 U CN 201120091972U CN 202079163 U CN202079163 U CN 202079163U
- Authority
- CN
- China
- Prior art keywords
- die
- draw
- punch
- draws
- establish
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 238000007493 shaping process Methods 0.000 claims abstract description 23
- IJGRMHOSHXDMSA-UHFFFAOYSA-N Atomic nitrogen Chemical compound N#N IJGRMHOSHXDMSA-UHFFFAOYSA-N 0.000 claims description 14
- 238000009434 installation Methods 0.000 claims description 12
- 238000004080 punching Methods 0.000 claims description 10
- 229910052757 nitrogen Inorganic materials 0.000 claims description 7
- 238000004519 manufacturing process Methods 0.000 abstract description 13
- 238000009966 trimming Methods 0.000 abstract description 3
- 230000007423 decrease Effects 0.000 abstract 1
- 230000003247 decreasing effect Effects 0.000 abstract 1
- 230000000694 effects Effects 0.000 description 4
- 238000005516 engineering process Methods 0.000 description 4
- 238000004513 sizing Methods 0.000 description 2
- 230000009286 beneficial effect Effects 0.000 description 1
- 210000000080 chela (arthropods) Anatomy 0.000 description 1
- 230000001186 cumulative effect Effects 0.000 description 1
- 238000007599 discharging Methods 0.000 description 1
- 239000000463 material Substances 0.000 description 1
- 239000002184 metal Substances 0.000 description 1
- 238000000034 method Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 239000002699 waste material Substances 0.000 description 1
Images
Landscapes
- Punching Or Piercing (AREA)
Abstract
本实用新型涉及一种自动化汽车盒子件三合一冲压模具,该模具为三合一结构,即拉延模、修边模以及整形模整合为一体,在一套模具上实现了三套模具的功能。本实用新型减少机床冲次和装换模具的时间,降低了冲压成本;并采用一次性加工、装配、调试到位的生产方式,避免了几套模具之间因为多次加工、调试而产生的相对误差,从而保证了冲压件的质量和状态的稳定性;并且实现了冲压生产的自动化,从而降低了人力成本,并大大提高了生产效率和生产安全性。
Description
技术领域
本实用新型涉及汽车冲压模具领域,具体涉及一种自动化汽车盒子件三合一冲压模具,主要用于冲压汽车盒子件等工件。
背景技术
目前汽车冲压件,特别是盒子件一般均采用先拉延、修边再整形的单套模具的生产方式。这种生产方式从设计、加工、模具调试到冲压生产都存在很多弊端,冲压工艺复杂、模具材料浪费严重、加工累计误差大、钳工调试工作量繁重、特别是冲压生产中需要多次换模,增加了冲次费用和安全事故的发生,严重影响冲压生产效率。
发明内容
针对上述现有技术中存在的问题,本实用新型的目的在于提出一种自动化汽车盒子件三合一冲压模具,其可实现一套模具完成三套模具的功能,并采用自动化技术,从而实现了效益的最大化。
本实用新型为实现其目的所采取的技术方案:一种自动化汽车盒子件三合一冲压模具,包括下模座、上模座、拉延凸模和拉延凹模,所述拉延凸模固定在下模座上,所述上、下模座上设导轨;下模座的左右导轨上设下安装板,所述下安装板上设第一、二拉延压边圈和下弹簧;下模座的前后导轨上设整形凸模;上模座的左右导轨上设上安装板,所述上安装板上设第一、二拉延凹模和上弹簧; 上模座的前后导轨上设整形凹模;所述下模座的前后左右的四个位置上各设左、右、前、后驱动装置,其中左、右驱动装置驱动上下安装板左右运动,前、后驱动装置驱动整形凸模及整形凹模前后运动。
所述整形凹模分为二部分,所述整形凸模分为二部分,并与与前、后驱动装置相连接,驱动前后运动;所述第一、二拉延压边圈和下安装板各分为二部分,所述第一、二拉延凹模和上安装板各分为二部分,并均与左、右驱动装置相连接,通过行程控制开关控制整个冲压过程。
所述拉延凸模、第一、二拉延压边圈、第一、二拉延凹模、下弹簧、上弹簧、下安装板、上安装板构成拉延、修边工作模块;所述整形凸模、拉延凸模和整形凹模构成整形工作模块;所述第一拉延压边圈兼作修边凸模,所述第二拉延压边圈兼作修边卸料板,所述第一拉延凹模兼作修边压料板,所述第二拉延凹模兼作修边凹模。
所述下弹簧和上弹簧均为氮气弹簧。
本实用新型的有益效果:实现了一套模具完成三套模具的功能,节省了模具生产成本,解决了在冲压生产中遇到的模具换装慢、生产效率低、冲压产品质量不高以及安全事故多等问题,整个冲压过程实现自动化操作,能更加快捷、安全、高效率、高质量的进行冲压件的生产,从而提高了冲压效率。
附图说明
以下结合附图和具体实施方式对本实用新型进一步说明。
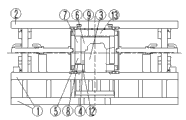
图1为本实用新型拉延模工作状态剖视示意图;
图2为本实用新型修边模工作状态剖视示意图;
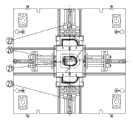
图3为本实用新型拉延、修边模工作状态平面示意图;
图4为本实用新型整形模工作状态剖视示意图;
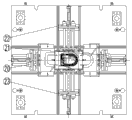
图5为本实用新型整形模工作状态平面示意图。
具体实施方式
本实施例以汽车油箱口盖为例,其产品深度约为100mm,其余类似的汽车相关配件的自动化汽车盒子件三合一冲压模具结构,可参照此例。
参见图1—5,本实用新型包括下模座1、上模座2、拉延凸模3和拉延凹模,拉延凸模3固定在下模座1上,上、下模座上设导轨。下模座1的左右导轨上设下安装板12,下安装板12上设第一、二拉延压边圈4、5和下弹簧8。下模座1的前后导轨上设整形凸模10;上模座2的左右导轨上设上安装板13,上安装板13上设第一、二拉延凹模6、7和上弹簧9。 上模座2的前后导轨上设整形凹模11;下模座1的前后左右的四个位置上各设左、右、前、后驱动装置20、21、22、23,其中左、右驱动装置20、21驱动上下安装板左右运动,前、后驱动装置22、23驱动整形凸模10及整形凹模11前后运动。整形凹模11分为二部分,整形凸模10分为二部分,并与前、后驱动装置22、23相连接。驱动装置22、23驱动前后运动。第一、二拉延压边圈和下安装板12各分为二部分,第一、二拉延凹模和上安装板13各分为二部分,并均与左、右驱动装置20、21相连接,左、右驱动装置20、21驱动左右运动,通过行程控制开关控制整个冲压过程。
拉延凸模3、第一、二拉延压边圈4、5、第一、二拉延凹模6、7、下弹簧8、上弹簧9、下安装板12、上安装板13构成拉延、修边工作模块。整形凸模10、拉延凸模3和整形凹模11构成整形工作模块。第一拉延压边圈4同时也用作修边凸模,第二拉延压边圈5同时也用作修边卸料板,第一拉延凹模6同时也用作修边压料板,第二拉延凹模7同时也用作修边凹模。下弹簧8和上弹簧9均为氮气弹簧。
本实用新型整个冲压过程可以分解成两部分:

② 整形过程:左、右驱动装置20、21通过行程控制开关驱动拉延、修边工作模块到达左右打开位置,前、后驱动装置22、23通过行程控制开关驱动整形工作模块到达工作位置,机床上台面下行,开始整形,整形结束后,前、后驱动装置22、23通过行程控制开关驱动整形工作模块到达前后打开位置,整个冲压过程完成。
上述仅为本实用新型的实施例而已,对本领域的技术人员来说,本实用新型根据加工件的不同可有多种更改和变化。凡在本实用新型的发明思想和原则之内,作出任何修改,等同替换,改进等,均应包括在本实用新型的保护范围之内。
Claims (4)
1.一种自动化汽车盒子件三合一冲压模具,包括下模座(1)、上模座(2)、拉延凸模(3)和拉延凹模,所述拉延凸模(3)固定在下模座(1)上,其特征在于:所述上、下模座上设导轨;下模座(1)的左右导轨上设下安装板(12),所述下安装板(12)上设第一、二拉延压边圈(4、5)和下弹簧(8);下模座(1)的前后导轨上设整形凸模(10);上模座(2)的左右导轨上设上安装板(13),所述上安装板(13)上设第一、二拉延凹模(6、7)和上弹簧(9); 上模座(2)的前后导轨上设整形凹模(11);所述下模座(1)的前后左右的四个位置上各设左、右、前、后驱动装置(20、21、22、23),其中左、右驱动装置(20、21)驱动上、下安装板左右运动,前、后驱动装置(22、23)驱动整形凸模(10)及整形凹模(11)前后运动。
2.根据权利要求1所述自动化汽车盒子件三合一冲压模具,其特征在于:所述第一、二拉延压边圈和下安装板(12)各分为二部分,所述第一、二拉延凹模和上安装板(13)各分为二部分,并均与左、右驱动装置(20、21)相连接;所述整形凹模(11)分为二部分,所述整形凸模(10)分为二部分,并均与前、后驱动装置(22、23)相连接,通过行程控制开关控制整个冲压过程。
3.根据权利要求1或2所述自动化汽车盒子件三合一冲压模具,其特征在于:所述拉延凸模(3)、第一、二拉延压边圈(4、5)、第一、二拉延凹模(6、7)、下弹簧(8)、上弹簧(9)、下安装板(12)和上安装板(13)构成拉延、修边工作模块;所述整形凸模(10)、拉延凸模(3)和整形凹模(11)构成整形工作模块;所述第一拉延压边圈(4)兼作修边凸模,所述第二拉延压边圈(5)兼作修边卸料板,所述第一拉延凹模(6)兼作修边压料板,所述第二拉延凹模(7)兼作修边凹模。
4.根据权利要求1所述自动化汽车盒子件三合一冲压模具,其特征在于:所述下弹簧(8)和上弹簧(9)均为氮气弹簧。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN2011200919728U CN202079163U (zh) | 2011-04-01 | 2011-04-01 | 一种自动化汽车盒子件三合一冲压模具 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN2011200919728U CN202079163U (zh) | 2011-04-01 | 2011-04-01 | 一种自动化汽车盒子件三合一冲压模具 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN202079163U true CN202079163U (zh) | 2011-12-21 |
Family
ID=45339817
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN2011200919728U Expired - Lifetime CN202079163U (zh) | 2011-04-01 | 2011-04-01 | 一种自动化汽车盒子件三合一冲压模具 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN202079163U (zh) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN102179448A (zh) * | 2011-04-01 | 2011-09-14 | 安徽嘉瑞模具有限公司 | 一种自动化汽车盒子件三合一冲压模具及其冲压工艺 |
| CN105834285A (zh) * | 2016-04-05 | 2016-08-10 | 柳州职业技术学院 | 一种车架纵梁冲孔模的装配调试工艺 |
| CN110586496A (zh) * | 2019-10-28 | 2019-12-20 | 昆山市工研院智能制造技术有限公司 | 一种适用于片式钽电容器的自动整形编带机 |
-
2011
- 2011-04-01 CN CN2011200919728U patent/CN202079163U/zh not_active Expired - Lifetime
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN102179448A (zh) * | 2011-04-01 | 2011-09-14 | 安徽嘉瑞模具有限公司 | 一种自动化汽车盒子件三合一冲压模具及其冲压工艺 |
| CN105834285A (zh) * | 2016-04-05 | 2016-08-10 | 柳州职业技术学院 | 一种车架纵梁冲孔模的装配调试工艺 |
| CN110586496A (zh) * | 2019-10-28 | 2019-12-20 | 昆山市工研院智能制造技术有限公司 | 一种适用于片式钽电容器的自动整形编带机 |
| CN110586496B (zh) * | 2019-10-28 | 2024-05-14 | 昆山市工研院智能制造技术有限公司 | 一种适用于片式钽电容器的自动整形编带机 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN102189179B (zh) | 一种自动化修边和整形二合一的汽车冲压模具及其冲压工艺 | |
| CN106862386B (zh) | 一种汽车前摇臂下支架冲压系统 | |
| CN103357754B (zh) | 一种几字形汽车横梁的成型模具及冲压工艺 | |
| CN201776790U (zh) | 汽车后隔板儿童饰盖孔位冲切机构 | |
| CN101722237A (zh) | 一种汽车线束模具 | |
| CN202123158U (zh) | 汽车减震器下支座孔口整形专用模具 | |
| CN203426270U (zh) | 一种几字形汽车横梁的成型模具 | |
| CN103894475B (zh) | 汽车驱动桥u形导向杆座侧孔冲孔模具 | |
| CN202079162U (zh) | 一种拉延和修边二合一的汽车冲压模具 | |
| CN202667416U (zh) | 一种支架的复合弯曲模具 | |
| CN102327987A (zh) | 钢板弹簧钢套两端翻边模具 | |
| CN102179447B (zh) | 一种拉延和修边二合一的汽车冲压模具及其冲压工艺 | |
| CN201676963U (zh) | 一种汽车线束冲模模具 | |
| CN102179448B (zh) | 一种自动化汽车盒子件三合一冲压模具及其冲压工艺 | |
| CN203991984U (zh) | 汽车锁闩支架连续冲压模具中直角折弯结构 | |
| CN203887014U (zh) | 汽车驱动桥u形导向杆座侧孔冲孔模具 | |
| CN202893979U (zh) | 一种汽车abs系统下支架的冲孔修边模具 | |
| CN102019319A (zh) | 一种电缆桥架“l”型连接片模具的结构 | |
| CN202079164U (zh) | 一种自动化修边和整形二合一的汽车冲压模具 | |
| CN202824376U (zh) | 转向节支架翻边倒圆弧的冲压加工装置 | |
| CN201644616U (zh) | 汽车板簧卡子下料、冲孔复合模具 | |
| CN205833978U (zh) | 后排座椅骨架安装螺母板连续模 | |
| CN203484473U (zh) | 电动汽车减震器前上端盖冲压成型装置 | |
| CN203140591U (zh) | 快速更换的拍击型冲压模具 | |
| CN203725608U (zh) | 一种汽车铰链加强板零件的模具 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| C14 | Grant of patent or utility model | ||
| GR01 | Patent grant | ||
| AV01 | Patent right actively abandoned |
Granted publication date: 20111221 Effective date of abandoning: 20120926 |