CN201960333U - 一种汽车风口水平叶片装配装置 - Google Patents
一种汽车风口水平叶片装配装置 Download PDFInfo
- Publication number
- CN201960333U CN201960333U CN201020670836XU CN201020670836U CN201960333U CN 201960333 U CN201960333 U CN 201960333U CN 201020670836X U CN201020670836X U CN 201020670836XU CN 201020670836 U CN201020670836 U CN 201020670836U CN 201960333 U CN201960333 U CN 201960333U
- Authority
- CN
- China
- Prior art keywords
- horizontal blade
- base
- fixed block
- blade
- connecting rod
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 229910001297 Zn alloy Inorganic materials 0.000 abstract 1
- 238000000034 method Methods 0.000 description 5
- 230000003321 amplification Effects 0.000 description 3
- 238000003199 nucleic acid amplification method Methods 0.000 description 3
- 238000010586 diagram Methods 0.000 description 2
- 238000005516 engineering process Methods 0.000 description 2
- 230000007812 deficiency Effects 0.000 description 1
- 238000000465 moulding Methods 0.000 description 1
- 238000012946 outsourcing Methods 0.000 description 1
- 238000012797 qualification Methods 0.000 description 1
Images


Landscapes
- Automatic Assembly (AREA)
Abstract
本实用新型提出一种汽车风口水平叶片装配装置,其主要由增压气缸、右水平叶片底座滑动固定块、水平叶片固定块、左水平叶片连杆及底座固定块四部分组成。叶片固定块均由材料锌合金生成,右水平叶片连杆滑动固定块通过螺栓安装在增压气缸的和塞上。本实用新型利用左水平叶片连杆及底座固定块、右水平叶片底座滑动固定块将叶片连杆、叶片底座固定在水平叶片上,有效的解决了装配困难、装配时力度不一致造成水平叶片转轴断裂的问题。通过定位销上的弹簧巧妙地解决了叶片连杆、叶片底座与水平叶片连杆固定块固定的问题。因此本结构改善了风口叶片装配的一致性及稳定性,结构简单,不易变形,不受装配工人熟练程度影响,同时也降低装配工人的劳动强度。
Description
技术领域
本实用新型涉及风口水平叶片装配的设备。
背景技术
轿车的风口水平叶片一直以来都是靠人工的方法进行装配,但人工的技术、力气不一致导致无法完全保证风口水平叶片的操作力,工人操作困难,产品易变形,装配质量和效率都受到影响。
发明内容
本实用新型的目的在于针对现有技术存在的不足,提出一种对用于改善风口水平叶片装配的汽车风口水平叶片装配装置,一同起固定和防止产品变形两个作用,装配简单、稳定性高、装配质量好。
本实用新型采用的技术方案如下:
一种汽车风口水平叶片装配装置,其特征在于:其包括增压气缸、右水平叶片底座滑动固定块、水平叶片固定块、左水平叶片连杆及底座固定块以及滑轨。
所述水平叶片固定块和左水平叶片连杆及底座固定块均固定在装置的底座上,并且左水平叶片连杆及底座固定块位于水平叶片固定块的左侧;所述右水平叶片底座滑动固定块位于水平叶片固定块的右边,安装在底座上的滑轨上,其右端通过螺栓与增压气缸的活塞连接;在所述水平叶片固定块上依照风口叶片装配的间距平行开有放置风口叶片的叶片定位槽。
在所述左水平叶片连杆及底座固定块的右侧设置有固定左水平叶片连杆和左水平叶片底座的弹簧定位销,弹簧定位销的数量与左水平叶片连杆和左水平叶片底座上的叶片装配孔的孔数一致;在所述右水平叶片底座滑动固定块的左侧对应设置有固定右水平叶片底座的弹簧定位销,弹簧定位销的数量与右水平叶片底座上的叶片装配孔的孔数一致。
本实用新型利用左水平叶片连杆及底座固定块、右水平叶片底座滑动固定块将叶片连杆、叶片底座固定在水平叶片上,有效的解决了装配困难、装配时力度不一致造成水平叶片转轴断裂的的问题。通过定位销上的弹簧巧妙地解决了叶片连杆、叶片底座与水平叶片连杆固定块固定的问题。因此本结构改善了风口叶片装配的一致性及稳定性,结构简单,不易变形,不受装配工人熟练程度影响,同时也降低装配工人的劳动强度,可提高产品质量,同时也提高生产效率。
附图说明
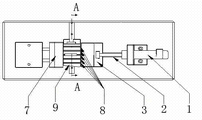
图1是装配工装的俯视图;
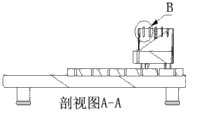
图2是水平叶片固定块的剖面图(A-A剖面);
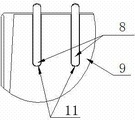
图3是水平叶片装在水平叶片固定块上的放大图(B部放大);
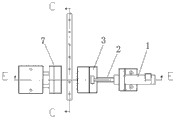
图4是左水平叶片连杆及底座固定块和右水平叶片底座滑动固定块的俯视图;
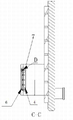
图5是左水平叶片连杆、左水平叶片底座固定在左水平叶片连杆及底座固定块上示意图(C-C剖面);
图6是左水平叶片连杆、左水平叶片底座固定方式的放大图(D部放大);
图7是右水平叶片底座通过弹簧定位销固定在右水平叶片底座滑动固定块上的示意图(E-E剖面);
图8是左水平叶片连杆、左水平叶片底座固定在左水平叶片连杆及底座固定块上的正视方向的放大图(F部放大);
图9是一个弹簧定位销的具体结构图。
具体实施方式
以下结合附图进一步详细说明本装置的结构组成及工作方式:
参见图1,本汽车风口叶片装配装置主要由增压气缸1、右水平叶片底座滑动固定块3、水平叶片固定块9、左水平叶片连杆及底座固定块7以及滑轨2等组成。水平叶片固定块9和左水平叶片连杆及底座固定块7均固定在装置的底座上,并且左水平叶片连杆及底座固定块7位于水平叶片固定块9的左侧;所述右水平叶片底座滑动固定块3位于水平叶片固定块9的右边,安装在底座上的滑轨2上,其右端通过螺栓与增压气缸1的活塞连接。
参见图2和图3,在所述水平叶片固定块9上依照风口叶片装配的间距平行开有放置风口叶片的叶片定位槽11,其中放置风口叶片8。
参见图5、图6和图8,在所述左水平叶片连杆及底座固定块7的右侧设置有固定左水平叶片连杆6和左水平叶片底座4的弹簧定位销10,弹簧定位销10的数量与左水平叶片连杆6和左水平叶片底座4上的叶片装配孔的孔数一致。参见图7 ,在所述右水平叶片底座滑动固定块3的左侧对应设置有固定右水平叶片底座5的弹簧定位销10,弹簧定位销10的数量与右水平叶片底座5上的叶片装配孔的孔数一致。
参见图9,弹簧定位销10由定位销103、弹簧102和固定螺钉101组成,定位销103的里端伸进装配孔内,底在孔内的弹簧102端部,弹簧102的两一端有固定螺钉101固定,定位销103的外端伸进被装配部件(如左水平叶片连杆6、左水平叶片底座4、右水平叶片底座5)的孔中)。
本装置的使用装配过程如下:
先将需要装配的风口叶片的左水平叶片连杆6、左水平叶片底座4通过弹簧定位销10固定在左水平叶片连杆及底座固定块7上(见图5、图6和图7)。按照编号用人工的方法分别将水平叶片8放在相对应的水平叶片固定块9上的叶片定位槽11里(见图1、图2和图3)。将右水平叶片底座滑动固定块3通过螺栓安装在增压气缸1的活塞上(见图1)。将风口叶片的右水平叶片底座5通过弹簧定位销10固定右水平叶片底座滑动固定块3上(见图7),
完成上述装配过程之后,启动按钮,增压气缸1开始工作,右水平叶片底座滑动固定块3由增压气缸1的活塞推动,通过滑轨2向左滑动,逐步将右水平叶片底座5推向水平叶片8,使其左端的装配头对应插入左水平叶片连杆6和左水平叶片底座4对应的装配孔中。同时由于向左的推力的作用,水平叶片8左移,直至水平叶片8右端的圆柱形装配头插入右水平叶片底座5对应的装配孔中,在右水平叶片连杆滑动固定块3停止移动时, 需要延时30秒-1分钟后,然后,由增压气缸1控制右水平叶片连杆滑动固定块3向后移动,左水平叶片连杆及底座固定块7、右水平叶片底座滑动固定块3上的弹簧定位销10在弹簧的作用下定位销移动顶在水平叶片上的装配位置,将风口水平叶片从各自的固定块顶出(见图9),将组装后的风口水平叶片顶出而停留在水平叶片固定块9上,再用人工取出。
上述增压气缸1是一外购件,左水平叶片连杆及底座固定块7、右水平叶片底座滑动固定块3、水平叶片固定块9、滑轨2是锌合金, 弹簧定位销10是金属件, 左水平叶片连杆6、左水平叶片底座4、右水平叶片底座5、水平叶片8是注塑件。左水平叶片连杆6、左水平叶片底座4、右水平叶片底座5上各有五个园孔,为装配孔。
Claims (1)
1.一种汽车风口水平叶片装配装置,其特征在于:其包括增压气缸(1)、右水平叶片底座滑动固定块(3)、水平叶片固定块(9)、左水平叶片连杆及底座固定块(7)以及滑轨(2);
所述水平叶片固定块(9)和左水平叶片连杆及底座固定块(7)均固定在装置的底座上,并且左水平叶片连杆及底座固定块(7)位于水平叶片固定块(9)的左侧;所述右水平叶片底座滑动固定块(3)位于水平叶片固定块(9)的右边,安装在底座上的滑轨(2)上,其右端通过螺栓与增压气缸(1)的活塞连接;在所述水平叶片固定块(9)上依照风口叶片装配的间距平行开有放置风口叶片的叶片定位槽(11);
在所述左水平叶片连杆及底座固定块(7)的右侧设置有固定左水平叶片连杆(6)和左水平叶片底座(4)的弹簧定位销( 10),弹簧定位销( 10)的数量与左水平叶片连杆(6)和左水平叶片底座(4)上的叶片装配孔的孔数一致;在所述右水平叶片底座滑动固定块(3)的左侧对应设置有固定右水平叶片底座(5)的弹簧定位销(10),弹簧定位销( 10)的数量与右水平叶片底座(5)上的叶片装配孔的孔数一致。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201020670836XU CN201960333U (zh) | 2010-12-21 | 2010-12-21 | 一种汽车风口水平叶片装配装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201020670836XU CN201960333U (zh) | 2010-12-21 | 2010-12-21 | 一种汽车风口水平叶片装配装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN201960333U true CN201960333U (zh) | 2011-09-07 |
Family
ID=44522860
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN201020670836XU Expired - Lifetime CN201960333U (zh) | 2010-12-21 | 2010-12-21 | 一种汽车风口水平叶片装配装置 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN201960333U (zh) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN103056802A (zh) * | 2013-01-08 | 2013-04-24 | 芜湖福赛科技有限公司 | 平移型汽车空调出风口装配工装 |
| CN103624532A (zh) * | 2013-12-11 | 2014-03-12 | 广西大学 | 汽车内后视镜底座自动装配的供料装置 |
| CN103737297A (zh) * | 2013-12-26 | 2014-04-23 | 镇江晶鑫电子科技有限公司 | 一种光栅自动定位装配装置 |
-
2010
- 2010-12-21 CN CN201020670836XU patent/CN201960333U/zh not_active Expired - Lifetime
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN103056802A (zh) * | 2013-01-08 | 2013-04-24 | 芜湖福赛科技有限公司 | 平移型汽车空调出风口装配工装 |
| CN103056802B (zh) * | 2013-01-08 | 2014-11-12 | 芜湖福赛科技有限公司 | 平移型汽车空调出风口装配工装 |
| CN103624532A (zh) * | 2013-12-11 | 2014-03-12 | 广西大学 | 汽车内后视镜底座自动装配的供料装置 |
| CN103624532B (zh) * | 2013-12-11 | 2016-02-24 | 广西大学 | 汽车内后视镜底座自动装配的供料装置 |
| CN103737297A (zh) * | 2013-12-26 | 2014-04-23 | 镇江晶鑫电子科技有限公司 | 一种光栅自动定位装配装置 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN201297980Y (zh) | 用于叶片测频的液压夹紧装置 | |
| CN205325143U (zh) | 汽车座椅滑轨装配机 | |
| CN105598301B (zh) | 一种汽车安全带支架柔性铆接设备 | |
| CN204183192U (zh) | 一种销轴拆卸装置 | |
| CN112910198B (zh) | 半自动化转子贴磁钢装置 | |
| CN203076994U (zh) | 一种锁芯钻孔机的锁芯输送定位夹具 | |
| CN205834622U (zh) | 电子排水阀阀芯组装机的转盘机构 | |
| CN105414936A (zh) | 托辊轴用挡圈自动压装机构及压装方法 | |
| CN203091523U (zh) | 一种冲子挂台 | |
| CN204487111U (zh) | 壳体内腔销钉压装装置 | |
| CN204566487U (zh) | 热成型模具快换杯底模工具 | |
| CN208067155U (zh) | 一种用于外门架中横梁左右支座的定位装置 | |
| CN210547981U (zh) | 一种金属压铸模具 | |
| CN213731528U (zh) | 框架杆压装工装 | |
| CN106862962A (zh) | 一种底座夹紧装置 | |
| CN202174235U (zh) | 液压铸铝重力浇铸机 | |
| CN205057390U (zh) | 三孔法兰自动退销机构 | |
| CN207325735U (zh) | 超大产品的多工位级模具 | |
| CN106363045B (zh) | 车辆用半轴热校直机 | |
| CN204160337U (zh) | 一种抛丸机辅助工装 | |
| CN202283590U (zh) | 一种制作变速箱体消失模的磁铁定位模具 | |
| CN105397708A (zh) | 一种塑胶管接头装配工装 | |
| CN207344143U (zh) | 一种汽车配件加工模具 | |
| CN203076334U (zh) | 轧机底座装配结构 | |
| CN203541994U (zh) | 大型圆柱轴类径向定位销的拆装装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| C14 | Grant of patent or utility model | ||
| GR01 | Patent grant | ||
| TR01 | Transfer of patent right | ||
| TR01 | Transfer of patent right |
Effective date of registration: 20170710 Address after: 400026 Jiangbei District, Chongqing City, No. 13 South Road, attached to No. 1 Patentee after: Chongqing Pingwei Auto Parts Co., Ltd. Address before: 400026 Chongqing Jiangbei District, South City Road, No. 13 Patentee before: Chongqing Pingwei Science and Technology (Group) Inc. |
|
| CX01 | Expiry of patent term | ||
| CX01 | Expiry of patent term |
Granted publication date: 20110907 |