CN201921942U - 斜楔弯曲整形模具 - Google Patents
斜楔弯曲整形模具 Download PDFInfo
- Publication number
- CN201921942U CN201921942U CN2010206825838U CN201020682583U CN201921942U CN 201921942 U CN201921942 U CN 201921942U CN 2010206825838 U CN2010206825838 U CN 2010206825838U CN 201020682583 U CN201020682583 U CN 201020682583U CN 201921942 U CN201921942 U CN 201921942U
- Authority
- CN
- China
- Prior art keywords
- slide block
- mould
- reshaping
- shaping
- wedge
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images

Landscapes
- Bending Of Plates, Rods, And Pipes (AREA)
Abstract
本实用新型涉及一种整形模具,尤其是涉及一种用于洗衣机不锈钢连接件弯曲回弹整形的斜楔弯曲整形模具。它包括上模和下模,上模包括上模架(1)、上模固定板(2)、整形上模(3)和导套(14),整形上模(3)位于上模固定板(2)一边,下模包括下模架(6)、整形下模(7)、挡板(4)和导柱(13),挡板(4)固定连接于整形下模(7)一侧,上模固定板(2)另一边设置有斜楔(12),整形下模(7)另一侧设置有滑块导轨(9),滑块导轨(9)内设置有滑块(10),滑块(10)一边设置有与斜楔(12)相配合的斜面,滑块(10)另一边固定连接有水平设置的型芯(8),滑块导轨(9)与滑块(10)之间设置有回位弹簧(15)。本实用新型一种斜楔弯曲整形模具具有操作安全,工作效率高的优点。
Description
技术领域
本实用新型涉及一种整形模具,尤其是涉及一种用于洗衣机不锈钢连接件弯曲回弹整形的斜楔弯曲整形模具。
背景技术
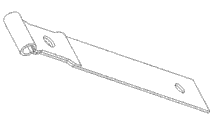
一种洗衣机不锈钢连接件(如图1所示),通过冲压成型,其弯曲部由于不锈钢材料特性存在较大的回弹,需要对工件进行后续整形处理。在本实用新型做出之前,现有的整形模具(如图2所示)整形时,需要操作工一只手握持工件,将工件固定放置到模具上,另一只手握持型芯,并调整型芯使其穿过工件孔,然后进行合模整形,此过程中操作工需要不断调整型芯位置,工作效率低下,且操作工手握持型芯进行操作,容易发生安全事故。
发明内容
本实用新型的目的在于克服上述不足,提供一种操作安全,生产效率高的斜楔弯曲整形模具。
本实用新型的目的是这样实现的:一种斜楔弯曲整形模具,它包括上模和下模,所述上模包括上模架、上模固定板、整形上模和导套,所述整形上模位于上模固定板一边,所述下模包括下模架、整形下模、挡板和导柱,所述挡板通过螺栓固定连接于整形下模一侧,其特点是:所述上模固定板另一边设置有斜楔,所述整形下模另一侧设置有滑块导轨,滑块导轨通过螺栓固定连接在下模架上,所述滑块导轨内设置有滑块,所述滑块一边设置有与斜楔相配合的斜面,所述滑块另一边固定连接有水平设置的型芯,所述滑块导轨与滑块之间设置有回位弹簧。
与现有技术相比,本实用新型的有益效果是:
本实用新型一种斜楔弯曲整形模具,其上模固定板上设置有斜楔,下模架上设置有滑块导轨,滑块导轨上设置有滑块,滑块导轨与滑块之间设置有回位弹簧,整形模具工作时操作工只需将工件放置在整形下模上,合模时斜楔推动滑块运动使型芯穿过工件孔完成整形,整形完成后回位弹簧推动滑块回复原位,此整形过程操作安全可靠,且工作效率大大得到提升。
附图说明
图1为一种洗衣机不锈钢连接件的结构示意图。
图2为原来的整形模具的结构示意图。
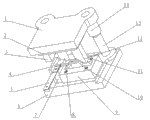
图3为本实用新型一种斜楔弯曲整形模具的结构示意图。
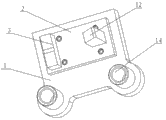
图4为上模的结构示意图。
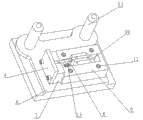
图5为下模的结构示意图。
其中:
上模架1、上模固定板2、整形上模3、挡板4、工件5、下模架6、整形下模7、型芯8、滑块导轨9、滑块10、螺栓11、斜楔12、导柱13、导套14、回位弹簧15。
具体实施方式
参见图3,本实用新型涉及一种斜楔弯曲整形模具,它包括上模和下模,所述上模(如图4所示)包括上模架1、上模固定板2、整形上模3和导套14,所述上模固定板2通过螺栓与上模架1固定连接在一起,所述整形上模3位于上模固定板2的一边,所述上模固定板2另一边设置有斜楔12。所述下模(如图5所示)包括下模架6、整形下模7、挡板4和导柱13,所述整形下模7设置于下模架6上,所述挡板4通过螺栓固定连接于整形下模7一侧,所述整形下模7另一侧设置有滑块导轨9,滑块导轨9通过螺栓11固定连接在下模架6上,所述滑块导轨9内设置有滑块10,所述滑块10一边设置有与斜楔12相配合的斜面,所述滑块10另一边固定连接有水平设置的型芯8,所述滑块导轨9与滑块10之间设置有回位弹簧15。
斜楔弯曲整形模具工作时,首先将工件5放置在整形下模7上,上模往下运动过程中,斜楔12与滑块10斜面配合并推动滑块10在滑块导轨9内运动,使滑块10上的型芯8穿过工件孔,然后合模完成整形,整形完开模后滑块在回位弹簧15的作用下回复原位,导柱13与导套14在此过程中起导向作用。
显然,本实用新型的上述实施例仅仅是为清楚地说明本实用新型所作的举例,而并非对本实用新型实施方式的限定,在不偏离本实用新型的技术解决方案的前提下,对本实用新型所作的本领域技术人员容易实现的任何修改或改进均属于本实用新型所要求保护的范围。
Claims (1)
1. 一种斜楔弯曲整形模具,它包括上模和下模,所述上模包括上模架(1)、上模固定板(2)、整形上模(3)和导套(14),所述整形上模(3)位于上模固定板(2)一边,所述下模包括下模架(6)、整形下模(7)、挡板(4)和导柱(13),所述挡板(4)固定连接于整形下模(7)一侧,其特征在于:所述上模固定板(2)另一边设置有斜楔(12),所述整形下模(7)另一侧设置有滑块导轨(9),滑块导轨(9)固定连接在下模架(6)上,所述滑块导轨(9)内设置有滑块(10),所述滑块(10)一边设置有与斜楔(12)相配合的斜面,所述滑块(10)另一边固定连接有水平设置的型芯(8),所述滑块导轨(9)与滑块(10)之间设置有回位弹簧(15)。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN2010206825838U CN201921942U (zh) | 2010-12-28 | 2010-12-28 | 斜楔弯曲整形模具 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN2010206825838U CN201921942U (zh) | 2010-12-28 | 2010-12-28 | 斜楔弯曲整形模具 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN201921942U true CN201921942U (zh) | 2011-08-10 |
Family
ID=44425812
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN2010206825838U Expired - Fee Related CN201921942U (zh) | 2010-12-28 | 2010-12-28 | 斜楔弯曲整形模具 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN201921942U (zh) |
Cited By (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN102950191A (zh) * | 2012-09-25 | 2013-03-06 | 奇瑞汽车股份有限公司 | 一种吊锲冲孔模具 |
| CN103586634A (zh) * | 2013-11-01 | 2014-02-19 | 哈尔滨汽轮机厂有限责任公司 | 一种燃气轮机透平空心静叶片导流芯的制备方法 |
| CN103785748A (zh) * | 2014-01-17 | 2014-05-14 | 太原科技大学 | 一种控制回弹的弯曲模 |
| CN104226822A (zh) * | 2014-09-25 | 2014-12-24 | 哈尔滨汽轮机厂有限责任公司 | 一种轻型燃气轮机透平空心静叶片导流芯成型用模具 |
| CN104722762A (zh) * | 2015-03-02 | 2015-06-24 | 东莞劲胜精密组件股份有限公司 | 一种成型坯件整形模具 |
| CN105234278A (zh) * | 2015-10-28 | 2016-01-13 | 西安航空动力股份有限公司 | 一种多联叶片铸件排气边矫正模具和矫正方法 |
| CN106270136A (zh) * | 2016-08-15 | 2017-01-04 | 安徽江淮汽车股份有限公司 | 一种冲孔斜楔 |
| CN108097803A (zh) * | 2016-11-25 | 2018-06-01 | 深圳市金玲珑珠宝首饰有限公司 | 一种手镯冲压加工模具 |
| CN109127878A (zh) * | 2018-08-09 | 2019-01-04 | 宁国市金泰金属制品有限公司 | 一种洗衣机双销轴孔刹车带双孔精准定位成型模具 |
-
2010
- 2010-12-28 CN CN2010206825838U patent/CN201921942U/zh not_active Expired - Fee Related
Cited By (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN102950191A (zh) * | 2012-09-25 | 2013-03-06 | 奇瑞汽车股份有限公司 | 一种吊锲冲孔模具 |
| CN103586634A (zh) * | 2013-11-01 | 2014-02-19 | 哈尔滨汽轮机厂有限责任公司 | 一种燃气轮机透平空心静叶片导流芯的制备方法 |
| CN103785748A (zh) * | 2014-01-17 | 2014-05-14 | 太原科技大学 | 一种控制回弹的弯曲模 |
| CN103785748B (zh) * | 2014-01-17 | 2016-01-06 | 太原科技大学 | 一种控制回弹的弯曲模 |
| CN104226822A (zh) * | 2014-09-25 | 2014-12-24 | 哈尔滨汽轮机厂有限责任公司 | 一种轻型燃气轮机透平空心静叶片导流芯成型用模具 |
| CN104722762A (zh) * | 2015-03-02 | 2015-06-24 | 东莞劲胜精密组件股份有限公司 | 一种成型坯件整形模具 |
| CN105234278A (zh) * | 2015-10-28 | 2016-01-13 | 西安航空动力股份有限公司 | 一种多联叶片铸件排气边矫正模具和矫正方法 |
| CN105234278B (zh) * | 2015-10-28 | 2017-08-25 | 西安航空动力股份有限公司 | 一种多联叶片铸件排气边矫正模具和矫正方法 |
| CN106270136A (zh) * | 2016-08-15 | 2017-01-04 | 安徽江淮汽车股份有限公司 | 一种冲孔斜楔 |
| CN108097803A (zh) * | 2016-11-25 | 2018-06-01 | 深圳市金玲珑珠宝首饰有限公司 | 一种手镯冲压加工模具 |
| CN108097803B (zh) * | 2016-11-25 | 2019-07-16 | 深圳市金玲珑珠宝首饰有限公司 | 一种手镯冲压加工模具 |
| CN109127878A (zh) * | 2018-08-09 | 2019-01-04 | 宁国市金泰金属制品有限公司 | 一种洗衣机双销轴孔刹车带双孔精准定位成型模具 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN204220794U (zh) | 分体式斜楔机构及冲压模具 | |
| CN103785752B (zh) | 一种汽车中型件的冲压多工位模具及其运作方法 | |
| CN204867051U (zh) | 一种冲压模具 | |
| CN107234198A (zh) | 锻制碗头挂板的加工方法 | |
| CN101972829A (zh) | 一种十字轴半封闭锻造加工装置及其加工方法 | |
| CN203508748U (zh) | 冲孔、校正、整形组合工装 | |
| CN203578539U (zh) | 一种隔热罩落料冲孔复合模具 | |
| CN202123147U (zh) | 汽车减震器下支座冲孔专用模具 | |
| CN204276643U (zh) | 挖掘机锻造尖齿安装孔冲切模具 | |
| CN103128187A (zh) | 冲床流水线的模具机械手装置 | |
| CN102935464A (zh) | 一种面板冲压模具 | |
| CN205309119U (zh) | 一种冲压模具及其侧推斜楔 | |
| CN203245302U (zh) | 冲床流水线的模具机械手装置 | |
| CN204975020U (zh) | 一种四边成型折边落料模具 | |
| CN202824375U (zh) | 汽车减震装置稳定器支架冲压成型模具 | |
| CN204700228U (zh) | 墩粗模具 | |
| CN203448487U (zh) | 一种继电器多汇流片顶舌夹具 | |
| CN207563551U (zh) | 一种减震降噪大型冲压级进落料模具 | |
| CN113198910A (zh) | 一种模内快速控制定位钉升降的模具 | |
| CN207681307U (zh) | 一种汽车驱动桥弹簧板座整形模具 | |
| CN202845570U (zh) | 钢板弹簧钢套翻边模具 | |
| CN202752439U (zh) | 一种多道弯曲带状零件的弯曲模具 | |
| CN104416038A (zh) | 电动汽车减震器前上端盖冲压成型装置 | |
| CN204747259U (zh) | 一种减震器定位座的卡紧倒圆槽的冲压模具 | |
| CN204747296U (zh) | 合成仪机箱成形用铆合专机 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| C14 | Grant of patent or utility model | ||
| GR01 | Patent grant | ||
| C17 | Cessation of patent right | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20110810 Termination date: 20121228 |