CN201913546U - 自动更换砂轮的磨床电主轴 - Google Patents
自动更换砂轮的磨床电主轴 Download PDFInfo
- Publication number
- CN201913546U CN201913546U CN2010205500909U CN201020550090U CN201913546U CN 201913546 U CN201913546 U CN 201913546U CN 2010205500909 U CN2010205500909 U CN 2010205500909U CN 201020550090 U CN201020550090 U CN 201020550090U CN 201913546 U CN201913546 U CN 201913546U
- Authority
- CN
- China
- Prior art keywords
- steel ball
- emery wheel
- grinding wheel
- rotor
- pull bar
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 229910000831 Steel Inorganic materials 0.000 claims abstract description 62
- 239000010959 steel Substances 0.000 claims abstract description 62
- 230000007246 mechanism Effects 0.000 claims abstract description 35
- 229910001651 emery Inorganic materials 0.000 claims description 48
- 230000008878 coupling Effects 0.000 claims description 10
- 238000010168 coupling process Methods 0.000 claims description 10
- 238000005859 coupling reaction Methods 0.000 claims description 10
- 238000007373 indentation Methods 0.000 claims description 5
- 230000007704 transition Effects 0.000 claims description 5
- 230000005611 electricity Effects 0.000 claims description 4
- 230000008901 benefit Effects 0.000 abstract description 2
- 230000002349 favourable effect Effects 0.000 abstract 2
- 230000007480 spreading Effects 0.000 description 4
- 230000009286 beneficial effect Effects 0.000 description 2
- 238000010586 diagram Methods 0.000 description 2
- 239000000428 dust Substances 0.000 description 2
- 238000005516 engineering process Methods 0.000 description 2
- 238000000034 method Methods 0.000 description 2
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 2
- 230000008859 change Effects 0.000 description 1
- 230000007812 deficiency Effects 0.000 description 1
- 230000002950 deficient Effects 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 230000006872 improvement Effects 0.000 description 1
- 238000009434 installation Methods 0.000 description 1
Images


Landscapes
- Finish Polishing, Edge Sharpening, And Grinding By Specific Grinding Devices (AREA)
Abstract
本实用新型涉及一种自动更换砂轮的磨床电主轴,包括由外壳、定子和转子组成的电主轴,电主轴的转子输出轴一端匹配安装有砂轮机构,在所述砂轮机构的砂轮夹具内径孔上固定有一个同圆心的定位套,在电主轴的转子输出轴一端上设置有钢球涨缩机构,该钢球涨缩机构与所述定位套配合实现砂轮机构的自动装卸。本实用新型的自动更换砂轮的磨床电主轴,通过控制气缸或液压缸是推拉杆运动,能够自动实现砂轮部件的拉紧和松开,无需人工操作,方便快捷,提供工作效率,有利于实现数控自动化。本实用新型具有改进合理,容易实现,使用方便有效的优点,非常利于推广实施。
Description
一.技术领域:
本发明是涉及磨床电主轴更换砂轮的技术,具体涉及一种自动更换砂轮的磨床电主轴。
二.背景技术:
现有的大型立式磨床电主轴前端安装的砂轮部件(砂轮部件由砂轮、砂轮夹体、砂轮夹盘组成),与转轴配合一般是锥度定位(通过砂轮部件使,先吧螺钉或螺母松开,在把专用的拆卸螺钉拧入砂轮夹体,当拆卸螺钉顶住转子轴轴端时,继续旋紧,拆卸螺钉轴向不动,只做圆周运动,砂轮部件做轴向的相对运动,这样完成砂轮部件的松开。
这种拉紧和松开方式,费时费工,并且不利于实现数控化。
三.发明内容:
本发明是克服现有技术存在的不足和缺陷,提供一种实现砂轮部件的自动拉紧和松开从而解放人力的自动更换砂轮的磨床电主轴。
技术方案:
一种自动更换砂轮的磨床电主轴,包括由外壳、定子和转子组成的电主轴,电主轴的转子输出轴一端匹配安装有砂轮机构,在所述砂轮机构的砂轮夹具内径孔上固定有一个同圆心的定位套,该定位套靠近电主轴一侧的内径略小于其远离电主轴一侧的内径;在电主轴的转子输出轴一端上设置有钢球涨缩机构,该钢球涨缩机构是将转子轴中心沿轴向设有通孔并在该通孔中匹配套装有推拉杆,该推拉杆在远离砂轮机构的一端与推拉机构接触连接,该推拉杆靠近砂轮机构的一端的末端外侧固定有钢球套,管状的转子轴输出端末端部分插入该钢球套内,并且该管状转子轴输出端上分别设有相邻但不等径的锁紧段和松开段,其中位于输出轴最末端的松开段的外侧直径略小于锁紧段外侧直径,在所述钢球套的外侧壁上均布有多个通孔并分别安装有钢球,通孔直径小于钢球直径从而使钢球位于钢球套内仅有部分球面能伸出通孔之外,所述各钢球在位于锁紧段时分别伸出相应通孔之外与定位套较大内径匹配,所述各钢球在位于松开段时分别缩进相应通孔之内与定位套较小内径匹配。
在推拉杆靠近砂轮机构一端固定有一个拉紧套,所述钢球套固定在拉紧套外侧,该拉紧套后端设有固定在转轴内径侧壁上的挡块,同时在推拉杆上固定有一个卡片,在该挡块与卡片之间安装有碟簧。
所述推拉机构为汽缸或液压缸,该气缸或液压缸的活塞杆与推拉杆接触连接。
所述转子输出轴外侧面与砂轮夹具内径侧面为匹配的圆锥面结构。
所述转子输出轴外侧面与砂轮夹具内径侧面为匹配的正多边形结构,或者正多边锥台结构。多边形的边数大于等于3。
所述定位套和钢球套为与钢球数量一样的正多边形结构。钢球的数量大于等于3,即多边形的边数也大于等于3。
所述定位套的较大内径与较小内径之间为圆弧面过渡。
所述锁紧段和松开段之间为圆弧面过渡。
本发明的有益效果:
1、本发明的自动更换砂轮的磨床电主轴,通过控制气缸或液压缸是推拉杆运动,能够自动实现砂轮部件的拉紧和松开,无需人工操作,方便快捷,提供工作效率,有利于实现数控自动化。
2、本发明具有改进合理,容易实现,使用方便有效的优点,非常利于推广实施。
四.附图说明:
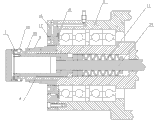
图1是本发明的自动更换砂轮的磨床电主轴剖面结构示意图;
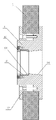
图2是图1的砂轮机构的结构示意图;
图3是与图2匹配的钢球涨缩机构的结构示意图(钢球伸出);
图4是图3的I部放大结构示意图;
图5与图3结构相同但钢球处于锁紧状态的示意图。
五.具体实施方案:
实施例一:参见图1—图5,图中标号1为砂轮,2为砂轮夹具,3为转子,30为转子输出轴末端,31为锁紧段,32为松开段,4为定子,5为外壳,6为定位套,61为凸缘,7为钢球套,8为拉紧套,9为转子输出轴端的圆锥面,91为砂轮夹具内径圆锥侧面,10为钢球,11为碟簧,12为拉紧套螺母,13为卡片,14为后轴承座,15为后螺母,16为前小盖,17为钱螺母,18为防尘环,19为气除尘,20为缸体,21为活塞,22为缸体后盖,23为内水套,24为推拉杆,25为固定挡块,26为压片,27为环形压片。
一种自动更换砂轮的磨床电主轴,包括由外壳5、定子4和转子5组成的电主轴,电主轴的转子输出轴一端安装有砂轮机构,砂轮机构包括砂轮1和砂轮夹具2。定子4环形固定于外壳5内侧壁上,并在外壳5和定子4之间设有环形内水套23。转子5两端分别通过轴承安装在外壳的轴承座内,还设有用于密封轴承的前小盖16、防尘环18和气除尘通道19。
转子5中心沿轴向设有通孔并匹配安装有推拉杆24,该推拉杆24远离砂轮机构的一端与汽缸的活塞杆接触连接,在本实施例中,汽缸活塞杆提供推力带动推拉杆24一起向砂轮方向做直线运动。在推拉杆24靠近砂轮机构一端固定有一个筒状的拉紧套8,具体地,在推拉杆24靠近砂轮机构的一端设有螺纹,一筒状的拉紧套其底面中心设有通孔,通孔套装于推拉杆螺纹段上后在该螺纹段上匹配安装有拉紧套螺母12。该拉紧套后端设有固定在转轴内径侧壁上的挡块25,同时在推拉杆上固定有一个卡片,在该挡块与卡片之间安装有碟簧11。上述气缸的活塞杆与该碟簧11配合实现推拉杆24的向前推进和自动复位。
(管状)转子输出轴5末端外侧壁与砂轮夹具2内径侧壁为紧密配合的圆锥面结构,参见标号9和91,转子输出轴转动带动砂轮夹具一起转动。同时,在所述砂轮机构的砂轮夹具2内径孔上固定有一个同圆心的定位套6,该定位套靠近电主轴一侧的内径略小于其远离电主轴一侧的内径,即在该定位套的内径侧壁上靠近电主轴一侧设有凸缘形成的台阶面61。
在电主轴的转子输出轴一端上设置有钢球涨缩机构,本实施例中的钢球涨缩机构是拉紧套外侧固定有钢球套7,筒状的转子轴5的输出端30(转子输出轴)末端部分插入该钢球套7内,并且该转子轴5的输出端30上分别设有相邻但不等径的锁紧段31和松开段32,其中松开段32位于输出轴最末端;在所述钢球套7的外侧壁上均布有多个通孔并分别安装有钢球10(例如有10个钢球),通孔直径小于钢球直径从而使钢球位于钢球套内仅有部分球面能伸出通孔之外,所述各钢球在位于锁紧段时分别伸出相应通孔之外形成的与定位套较大内径匹配的钢球环,所述各钢球在位于松开段时分别缩进相应通孔之内使钢球套与定位套较小内径匹配。
图3和图4分别是钢球处于涨开状态和缩进状态,图3的涨开状态属于自然状态,当气缸推动推拉杆一起向砂轮方向运动时,各钢球10被钢球套7带动也向前滚动或滑动,从而各钢球10从锁紧段移动到松开段32后自动缩回钢球套7内,如图4,此时钢球套7可以自由穿过砂轮夹具内径侧面的定位套6中,待插入到指定位置时,对气缸出气管放弃,推拉杆24在碟簧11的作用下复位,此时各钢球10又处于涨开状态,由于各钢球10涨开后形成的外缘轮廓直径大于定位套6后端的台阶凸缘61。所述定位套6的较大内径与较小内径(台阶凸缘)之间为圆弧面过渡。当各钢球10定位后,电主轴输出轴5的输出端30的外侧与砂轮夹具2内径侧面锥面紧密接触,从而整个电主轴的输出轴5与砂轮夹具2被固定为一体,可以同步转动,完成自动安装。电主轴与砂轮机构的自动脱离过程与其自动安装过程相反,不详述。
实施例二:附图未画,内容与实施例一基本相同,相同之处不重述:由于电主轴的转子输出轴与砂轮夹具之间为固定的配合关系,所以,转子输出轴外侧面和砂轮夹具内径侧面之间的配合不仅限于实施例一所述的圆锥面配合或者圆锥台配合结构,也可以采用正多边棱台或者正多边锥台结构的配合关系。
实施例三:附图未画,内容与实施例一基本相同,相同之处不重述:固定于砂轮夹具内径侧面上的定位套和钢球套的形状不仅限于圆形的匹配关系,也可以采用正多边形结构,根据钢球的数量采用与钢球数量一直的正多边形结构,例如正六边形,正八边形,正十边形,正十二边形等。
实施例四:附图未画,内容与实施例一基本相同,相同之处不重述:推拉杆的推进与缩回的情况不仅限于实施例一所述的采用气缸与碟簧的配合关系,还可以省去碟簧而仅采用气缸或液压缸,即将气缸或液压缸的活塞杆与推拉杆一端固定,推拉杆的伸出或缩回都靠气缸或液压缸的活塞杆带动。
实施例五:附图未画,内容与实施例一基本相同,相同之处不重述:驱动推拉杆运动的推拉机构不仅限于气缸或液压缸,也可以采用齿轮齿条配合结构,或者涡轮蜗杆配合结构,或者曲柄连杆配合结构,或者通过控制偏心轮转动角度实现推拉杆的推出或缩进等结构。
Claims (8)
1.一种自动更换砂轮的磨床电主轴,包括由外壳、定子和转子组成的电主轴,电主轴的转子输出轴一端匹配安装有砂轮机构,其特征是:在所述砂轮机构的砂轮夹具内径孔上固定有一个同圆心的定位套,该定位套靠近电主轴一侧的内径略小于其远离电主轴一侧的内径;在电主轴的转子输出轴一端上设置有钢球涨缩机构,该钢球涨缩机构是将转子轴中心沿轴向设有通孔并在该通孔中匹配套装有推拉杆,该推拉杆在远离砂轮机构的一端与推拉机构接触连接,该推拉杆靠近砂轮机构的一端的末端外侧固定有钢球套,管状的转子轴输出端末端部分插入该钢球套内,并且该管状转子轴输出端上分别设有相邻但不等径的锁紧段和松开段,其中位于输出轴最末端的松开段的外侧直径略小于锁紧段外侧直径,在所述钢球套的外侧壁上均布有多个通孔并分别安装有钢球,通孔直径小于钢球直径从而使钢球位于钢球套内仅有部分球面能伸出通孔之外,所述各钢球在位于锁紧段时分别伸出相应通孔之外与定位套较大内径匹配,所述各钢球在位于松开段时分别缩进相应通孔之内与定位套较小内径匹配。
2.根据权利要求1所述的自动更换砂轮的磨床电主轴,其特征是:在推拉杆靠近砂轮机构一端固定有一个拉紧套,所述钢球套固定在拉紧套外侧,该拉紧套后端设有固定在转轴内径侧壁上的挡块,同时在推拉杆上固定有一个卡片,在该挡块与卡片之间安装有碟簧。
3.根据权利要求1所述的自动更换砂轮的磨床电主轴,其特征是:所述推拉机构为汽缸或液压缸,该气缸或液压缸的活塞杆与推拉杆接触连接。
4.根据权利要求2所述的自动更换砂轮的磨床电主轴,其特征是:所述转子输出轴外侧面与砂轮夹具内径侧面为匹配的圆锥面结构。
5.根据权利要求2所述的自动更换砂轮的磨床电主轴,其特征是:所述转子输出轴外侧面与砂轮夹具内径侧面为匹配的正多边形结构,或者正多边锥台结构。
6.根据权利要求2所述的自动更换砂轮的磨床电主轴,其特征是:所述定位套和钢球套为与钢球数量一样的正多边形结构。
7.根据权利要求1所述的自动更换砂轮的磨床电主轴,其特征是:所述定位套的较大内径与较小内径之间为圆弧面过渡。
8.根据权利要求1所述的自动更换砂轮的磨床电主轴,其特征是:所述锁紧段和松开段之间为圆弧面过渡。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN2010205500909U CN201913546U (zh) | 2010-09-30 | 2010-09-30 | 自动更换砂轮的磨床电主轴 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN2010205500909U CN201913546U (zh) | 2010-09-30 | 2010-09-30 | 自动更换砂轮的磨床电主轴 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN201913546U true CN201913546U (zh) | 2011-08-03 |
Family
ID=44413361
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN2010205500909U Expired - Lifetime CN201913546U (zh) | 2010-09-30 | 2010-09-30 | 自动更换砂轮的磨床电主轴 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN201913546U (zh) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN102059647A (zh) * | 2010-09-30 | 2011-05-18 | 安阳莱必泰机械有限公司 | 自动更换砂轮的磨床电主轴 |
| CN103286678A (zh) * | 2013-05-28 | 2013-09-11 | 上海原创精密机床主轴有限公司 | 一种用于高效高速精密机床的多功能内置式动静压电主轴 |
| CN118024140A (zh) * | 2024-03-29 | 2024-05-14 | 上海第二工业大学 | 一种自动换砂轮伺服磨削主轴和换砂轮方法 |
-
2010
- 2010-09-30 CN CN2010205500909U patent/CN201913546U/zh not_active Expired - Lifetime
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN102059647A (zh) * | 2010-09-30 | 2011-05-18 | 安阳莱必泰机械有限公司 | 自动更换砂轮的磨床电主轴 |
| CN103286678A (zh) * | 2013-05-28 | 2013-09-11 | 上海原创精密机床主轴有限公司 | 一种用于高效高速精密机床的多功能内置式动静压电主轴 |
| CN103286678B (zh) * | 2013-05-28 | 2016-02-24 | 上海原创精密机床主轴有限公司 | 一种用于高效高速精密机床的多功能内置式动静压电主轴 |
| CN118024140A (zh) * | 2024-03-29 | 2024-05-14 | 上海第二工业大学 | 一种自动换砂轮伺服磨削主轴和换砂轮方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN102059647B (zh) | 自动更换砂轮的磨床电主轴 | |
| CN202336639U (zh) | 一种自定心滚齿夹具 | |
| CN218487825U (zh) | 一种内撑定心夹具 | |
| CN202240634U (zh) | 一种新型自动刀具装卸装置 | |
| CN202572043U (zh) | 一种管道内径磨光机 | |
| CN207642328U (zh) | 一种车床上的前置回转缸式液压卡盘 | |
| CN209565505U (zh) | 一种支撑套加工工装 | |
| CN203993391U (zh) | 自动夹头磨床顶尖 | |
| CN201493717U (zh) | 用于同时加工多个多面体零件的多头实时自动分度装置 | |
| CN203471068U (zh) | 钢管内壁的切削刀具 | |
| CN201872011U (zh) | 外圆磨削装置 | |
| CN201300222Y (zh) | 机械增力卡紧装置 | |
| CN201261151Y (zh) | 一种自适应管材切口打磨工具 | |
| CN201913520U (zh) | 一种瓷轴素坯磨削装置 | |
| CN205290671U (zh) | 一种车床磨头装置 | |
| CN116394046A (zh) | 一种球阀阀芯加工设备 | |
| CN204603480U (zh) | 同步器齿环毛刺去除装置 | |
| CN202029037U (zh) | 缸体珩磨头修磨夹具 | |
| CN210307016U (zh) | 一种用于管内表面高效抛光的磁粒研磨装置 | |
| CN220197135U (zh) | 一种缸盖孔磨毛刺装置 | |
| CN200977580Y (zh) | 齿轮倒角机床内齿轮定位夹紧装置 | |
| CN202894979U (zh) | 新型打磨机夹头 | |
| CN201220357Y (zh) | 轴件快装快卸车夹具 | |
| CN204487230U (zh) | 不停车装夹工件的车夹具 | |
| CN219665993U (zh) | 一种双磨头数控内圆磨床 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| C14 | Grant of patent or utility model | ||
| GR01 | Patent grant | ||
| C56 | Change in the name or address of the patentee | ||
| CP02 | Change in the address of a patent holder |
Address after: 455000 No. 301 Changjiang Road, Anyang Development Zone, Henan Patentee after: Anyang Laibitai Machinery Co., Ltd. Address before: 455000 No. 301 Changjiang Road, Luoyang Development Zone, Henan Patentee before: Anyang Laibitai Machinery Co., Ltd. |
|
| AV01 | Patent right actively abandoned |
Granted publication date: 20110803 Effective date of abandoning: 20120808 |