CN201702899U - 塑料模具二次滑块抽芯机构 - Google Patents
塑料模具二次滑块抽芯机构 Download PDFInfo
- Publication number
- CN201702899U CN201702899U CN2010201534569U CN201020153456U CN201702899U CN 201702899 U CN201702899 U CN 201702899U CN 2010201534569 U CN2010201534569 U CN 2010201534569U CN 201020153456 U CN201020153456 U CN 201020153456U CN 201702899 U CN201702899 U CN 201702899U
- Authority
- CN
- China
- Prior art keywords
- slide block
- slide
- shaped
- mould
- outer slide
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 229920003023 plastic Polymers 0.000 title claims abstract description 29
- 239000004033 plastic Substances 0.000 title claims abstract description 29
- 150000001875 compounds Chemical class 0.000 claims abstract description 20
- 230000006835 compression Effects 0.000 claims abstract description 8
- 238000007906 compression Methods 0.000 claims abstract description 8
- 239000007787 solid Substances 0.000 claims description 11
- 238000000465 moulding Methods 0.000 claims description 3
- 238000000034 method Methods 0.000 abstract description 4
- 238000004519 manufacturing process Methods 0.000 abstract 1
- 238000004904 shortening Methods 0.000 abstract 1
- 239000000284 extract Substances 0.000 description 3
- 238000002347 injection Methods 0.000 description 3
- 239000007924 injection Substances 0.000 description 3
- 238000005516 engineering process Methods 0.000 description 1
- 238000001746 injection moulding Methods 0.000 description 1
Images


Landscapes
- Moulds For Moulding Plastics Or The Like (AREA)
Abstract
塑料模具二次滑块抽芯机构,包括上复板和下复板,上复板连接定模板,下复板上安装模脚和顶板,顶板上安装顶杆,模脚上安装动模板,定模板和动模板之间构成模腔,模腔中有成型的塑件,其特征在于所述的下复板上安装工字块,工字块上安装外滑块,外滑块伸入塑件的内壁,外滑块内侧设置内滑块,在外滑块中安装压缩弹簧和推杆,推杆与内滑块相连接,定模板中安装锁模块,锁模块的两侧各自制有甲斜面和乙斜面,甲斜面与外滑块相接触,乙斜面与动模板相接触,外滑块由油缸带动外抽。本方案采用滑块二次抽芯的方式,滑块随开模动作同时进行,缩短抽芯时间,提高生产效率;模具使用寿命长,节省成本。
Description
技术领域
本实用新用涉及塑料模具二次滑块抽芯机构,主要应用于排水塑件内弯比较长的90°弯头,使用旋转滑块不能正常脱模的塑料模具。
背景技术
在注塑模具里,排水管件中内弯比较长的90°弯头需要设计旋转外抽机构,但有些制品内弯比较长,在开模过程中,容易拉伤产品,在合模过程中甚至会碰伤模腔。对于这种塑料件传统的设计方法是:外滑块由油缸带动抽出平直部分,然后再用另一只油缸带动外滑块沿着内弯弧度旋转,脱出产品。但这种方案存在如下缺点:一、需要多只油缸,成本高;二、在注塑过程中,对抽芯顺序有要求;三、旋转工作周期长,影响工作效率;四、产品的质量有瑕疵;五、模具使用寿命短;六、滑块旋转加工困难。
发明内容
本实用新型的目的是为了克服已有技术的缺点,提供一种采用滑块二次抽芯方式,滑块不再旋转就能自动脱模,模具使用寿命长,工作效率高的塑料模具二次滑块抽芯机构。
本实用新型塑料模具二次滑块抽芯机构的技术方案是:包括上复板和下复板,上复板连接定模板,下复板上安装模脚和顶板,顶板上安装顶杆,模脚上安装动模板,定模板和动模板之间构成模腔,模腔中有成型的塑件,其特征在于所述的下复板上安装工字块,工字块上安装外滑块,外滑块伸入塑件的内壁,外滑块内侧设置内滑块,在外滑块中安装压缩弹簧和推杆,推杆与内滑块相连接,定模板中安装锁模块,锁模块的两侧各自制有甲斜面和乙斜面,甲斜面与外滑块相接触,乙斜面与动模板相接触,外滑块由油缸带动外抽。
本实用新型的塑料模具二次滑块抽芯机构,在开模时,当锁模块由注塑机动力带动向上开启,由于外滑块与锁模块的接触是斜面,所以开模后,锁模块与外滑块不再接触后,油缸带动外滑块向外滑动,由于内、外滑块配合时压缩弹簧呈压缩状态,外滑块向外滑动,压缩弹簧推动推杆使内滑块向内移动,但由于内滑块受到限位,不能再向内移动,所以内滑块只能向外滑块的一侧移动,使内滑块与塑件脱离接触,最后,外滑块抽出一段距离后,再经压缩弹簧和推杆带动内滑块抽出,抽芯完成。合模时,安装在定模板中的锁模块因为合模使得甲斜面与外滑块相配合进行锁紧,乙斜面与动模板相配合进行倒锁。本方案采用滑块二次抽芯的方式,滑块随开模动作同时进行,缩短抽芯时间,提高生产效率;模具使用寿命长,节省成本。
本实用新型的塑料模具二次滑块抽芯机构,所述的外滑块与内滑块之间制有燕尾导轨互相配合,有了燕尾导轨,外滑块与内滑块之间配合更紧密,内滑块可在燕尾导轨上向内侧滑动。所述的外滑块中制有锁紧槽,锁紧槽与锁紧块相配合,锁紧块锁紧可靠。所述的内滑块上制有限位块,动模板中制有内限位槽,限位块与内限位槽相配合,控制内滑块合模时的向内滑动行程,防止碰伤模腔。所述的内滑块中安装限位螺钉,控制内滑块向外滑动的行程。所述的外滑动底面制有工字槽,工字槽与工字块相配合,辅助外滑块顺利滑动。
附图说明
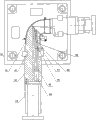
图1是本实用新型的塑料模具二次滑块抽芯机构结构示意图;
图2是图1是A-A截面示意图;
图3是本实用新型外滑块和内滑块抽出状态示意图。
具体实施方式
本实用新型涉及一种塑料模具二次滑块抽芯机构,如图1-图3所示,包括上复板1和下复板6,上复板1连接定模板2,下复板6上安装模脚5和顶板9,顶板9上安装顶杆10,模脚5上安装动模板4,定模板2和动模板4之间构成模腔,模腔中有成型的塑件18,其特征在于所述的下复板6上安装工字块12,工字块12上安装外滑块42,外滑块伸入塑件18的内壁,外滑块42内侧设置内滑块48,在外滑块42中安装压缩弹簧44和推杆45,推杆45与内滑块48相连接,定模板2中安装锁模块15,锁模块的两侧各自制有甲斜面14和乙斜面13,甲斜面14与外滑块42相接触,乙斜面13与动模板4相接触,外滑块42由油缸19带动外抽。在开模时,当锁模块15由注塑机动力带动向上开启,由于外滑块42与锁模块15的接触是斜面,所以开模后,锁模块15与外滑块42不再接触后,油缸19带动外滑块42向外滑动,由于内、外滑块48、42配合时压缩弹簧44呈压缩状态,外滑块42向外滑动,压缩弹簧44推动推杆45使内滑块48向内移动,但由于内滑块48受到限位,不能再向内移动,所以内滑块48只能向外滑块42的一侧移动,使内滑块48与塑件18脱离接触,最后,外滑块42抽出一段距离后,再经压缩弹簧44和推杆45带动内滑块48抽出,抽芯完成。合模时,安装在定模板5中的锁模块15因为合模使得甲斜面14与外滑块42相配合进行锁紧,乙斜面13与动模板4相配合进行倒锁。本方案采用滑块二次抽芯的方式,滑块随开模动作同时进行,缩短抽芯时间,提高生产效率;模具使用寿命长,节省成本。所述的外滑块42与内滑块48之间制有燕尾导轨50互相配合,有了燕尾导轨,外滑块与内滑块之间配合更紧密,内滑块可在燕尾导轨上向内侧滑动。所述的外滑块42中制有锁紧槽41,锁紧槽41与锁紧块15相配合,锁紧块锁紧可靠。所述的内滑块48上制有限位块49,动模板4中制有内限位槽47,限位块49与内限位槽47相配合,控制内滑块合模时的向内滑动行程,防止碰伤模腔。所述的内滑块48中安装限位螺钉46,控制内滑块向外滑动的行程。所述的外滑动42底面制有工字槽51,工字槽51与工字块12相配合,辅助外滑块顺利滑动。
Claims (6)
1.塑料模具二次滑块抽芯机构,包括上复板(1)和下复板(6),上复板(1)连接定模板(2),下复板(6)上安装模脚(5)和顶板(9),顶板(9)上安装顶杆(10),模脚(5)上安装动模板(4),定模板(2)和动模板(4)之间构成模腔,模腔中有成型的塑件(18),其特征在于所述的下复板(6)上安装工字块(12),工字块(12)上安装外滑块(42),外滑块伸入塑件(18)的内壁,外滑块(42)内侧设置内滑块(48),在外滑块(42)中安装压缩弹簧(44)和推杆(45),推杆(45)与内滑块(48)相连接,定模板(2)中安装锁模块(15),锁模块的两侧各自制有甲斜面(14)和乙斜面(13),甲斜面(14)与外滑块(42)相接触,乙斜面(13)与动模板(4)相接触,外滑块(42)由油缸(19)带动外抽。
2.如权利要求1所述的塑料模具二次滑块抽芯机构,其特征在于所述的外滑块(42)与内滑块(48)之间制有燕尾导轨(50)互相配合。
3.如权利要求1所述的塑料模具二次滑块抽芯机构,其特征在于所述的外滑块(42)中制有锁紧槽(41),锁紧槽(41)与锁紧块(15)相配合。
4.如权利要求1所述的塑料模具二次滑块抽芯机构,其特征在于所述的内滑块(48)上制有限位块(49),动模板(4)中制有内限位槽(47),限位块(49)与内限位槽(47)相配合。
5.如权利要求1所述的塑料模具二次滑块抽芯机构,其特征在于所述的内滑块(48)中安装限位螺钉(46)。
6.如权利要求1所述的塑料模具二次滑块抽芯机构,其特征在于所述的外滑动(42)底面制有工字槽(51),工字槽(51)与工字块(12)相配合。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN2010201534569U CN201702899U (zh) | 2010-04-01 | 2010-04-01 | 塑料模具二次滑块抽芯机构 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN2010201534569U CN201702899U (zh) | 2010-04-01 | 2010-04-01 | 塑料模具二次滑块抽芯机构 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN201702899U true CN201702899U (zh) | 2011-01-12 |
Family
ID=43440049
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN2010201534569U Expired - Lifetime CN201702899U (zh) | 2010-04-01 | 2010-04-01 | 塑料模具二次滑块抽芯机构 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN201702899U (zh) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN102211383A (zh) * | 2010-04-01 | 2011-10-12 | 永高股份有限公司 | 塑料模具二次滑块抽芯机构 |
| CN104129046A (zh) * | 2014-08-08 | 2014-11-05 | 浙江章达管业科技有限公司 | 多用途塑料排水检查井可调式模具 |
| CN107415156A (zh) * | 2017-03-30 | 2017-12-01 | 宁波神通模塑有限公司 | 一种模具芯杆自动插拔机构 |
-
2010
- 2010-04-01 CN CN2010201534569U patent/CN201702899U/zh not_active Expired - Lifetime
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN102211383A (zh) * | 2010-04-01 | 2011-10-12 | 永高股份有限公司 | 塑料模具二次滑块抽芯机构 |
| CN104129046A (zh) * | 2014-08-08 | 2014-11-05 | 浙江章达管业科技有限公司 | 多用途塑料排水检查井可调式模具 |
| CN104129046B (zh) * | 2014-08-08 | 2016-08-31 | 浙江章发塑业有限公司 | 多用途塑料排水检查井可调式模具 |
| CN107415156A (zh) * | 2017-03-30 | 2017-12-01 | 宁波神通模塑有限公司 | 一种模具芯杆自动插拔机构 |
| CN107415156B (zh) * | 2017-03-30 | 2023-06-13 | 神通科技集团股份有限公司 | 一种模具芯杆自动插拔机构 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN201816189U (zh) | 注塑模具的二次联动强制抽芯机构 | |
| CN101954724B (zh) | 弯头制品注塑模具的直行旋转联动抽芯机构 | |
| CN103358494B (zh) | 一种异步斜顶向下斜抽的二次抽芯顶出脱模装置 | |
| CN102211383B (zh) | 塑料模具二次滑块抽芯机构 | |
| CN104118098B (zh) | 弧形气管模具圆弧抽芯锁模机构 | |
| CN102922689B (zh) | 具有侧壁倒扣结构的汽车发动机盖注塑模具的抽芯装置 | |
| CN102139524A (zh) | 汽车油箱加油口帽的注塑成型模具 | |
| CN106985355A (zh) | 一种滑块两段式抽芯强脱模机构 | |
| CN104760226A (zh) | 一种注塑模具定模侧抽芯滑块机构 | |
| CN101954723A (zh) | 改进型倒扣瓶盖注塑模具的二次顶出机构 | |
| CN203611434U (zh) | 注塑模具两种斜度二次抽芯结构 | |
| CN203510625U (zh) | 一种用于注塑具有内螺纹零件的模具 | |
| CN203637055U (zh) | 一种四面滑块脱离塑料制品的机构 | |
| CN105216246A (zh) | 一种自动锁芯的二次斜抽芯模具 | |
| CN103144255A (zh) | 一种斜顶抽内侧芯、滑块抽外侧芯的模具机构 | |
| CN209466617U (zh) | 一种汽车格栅生产模具用脱模机构 | |
| CN203863951U (zh) | 利用分型面斜角锁紧滑块的模具结构 | |
| CN203973966U (zh) | 弧形气管模具圆弧抽芯锁模机构 | |
| CN201626094U (zh) | 一体成型塑料方桌模具脱模机构 | |
| CN103507219A (zh) | 一种用于注塑具有内螺纹零件的模具 | |
| CN219188541U (zh) | 电机壳内抽芯结构消失模模具 | |
| CN105269770B (zh) | 一种注塑模具长桶型制品的出模方法 | |
| CN215396673U (zh) | 冷流道点浇口进浇的面罩支架注塑模具 | |
| CN206510349U (zh) | 一种保温瓶瓶身模具 | |
| CN201325153Y (zh) | 模具斜销退出结构 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| C14 | Grant of patent or utility model | ||
| GR01 | Patent grant | ||
| AV01 | Patent right actively abandoned |
Granted publication date: 20110112 Effective date of abandoning: 20131106 |
|
| RGAV | Abandon patent right to avoid regrant |