CN201645195U - 一种加工薄壁零件内孔的夹持装置 - Google Patents
一种加工薄壁零件内孔的夹持装置 Download PDFInfo
- Publication number
- CN201645195U CN201645195U CN2010201706777U CN201020170677U CN201645195U CN 201645195 U CN201645195 U CN 201645195U CN 2010201706777 U CN2010201706777 U CN 2010201706777U CN 201020170677 U CN201020170677 U CN 201020170677U CN 201645195 U CN201645195 U CN 201645195U
- Authority
- CN
- China
- Prior art keywords
- workpiece
- face
- fixture
- thin
- clamp body
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 238000003754 machining Methods 0.000 title abstract description 6
- 238000003825 pressing Methods 0.000 claims description 9
- 238000009434 installation Methods 0.000 claims description 3
- 238000004519 manufacturing process Methods 0.000 abstract description 7
- 238000000034 method Methods 0.000 abstract description 3
- 230000006835 compression Effects 0.000 abstract 2
- 238000007906 compression Methods 0.000 abstract 2
- 238000005516 engineering process Methods 0.000 description 1
Images
Landscapes
- Jigs For Machine Tools (AREA)
Abstract
一种加工薄壁零件内孔的夹持装置,包括夹具体,支柱一端固定在夹具体上,支柱的另一端安装有压板,压板上有压紧螺钉,所述夹具体上有用作工件定位的端面和内圆柱面。本实用新型用零件外圆及端面定位,夹紧部位在工件端面上,零件只受轴向力不受径向力,故工件不会在装夹过程中变形,加工精度高。省去了零件的夹持部位,大大提高材料利用率,降低制造成本1/3以上。结构简单,制造方便,生产效率高。
Description
技术领域
本实用新型涉及一种机械加工装置,特别是在机床上加工薄壁零件内孔的装置。
背景技术
长期以来,薄壁零件的内孔加工一直是个难题,由于零件壁薄易变形,不易装夹,稍不注意就会因变形导致形位公差超差,报废率高。为了避免因变形导致产品报废,常常是增加零件的夹持部位,等加工完成后再予以切除,这种方法虽然较为有效,但增加了材料的消耗,而且零件大小不同,所增加的夹持部位的量也不一样,一些大型零件的成本增加1/3以上,大大提高了制造成本。
实用新型内容
本实用新型旨在提供一种加工薄壁零件内孔的夹持装置,能有效避免夹持变形,提高产品合格率,降低生产成本。结构简单,使用方便。
一种加工薄壁零件内孔的夹持装置,包括夹具体,支柱一端固定在夹具体上,支柱的另一端安装有压板,压板上有压紧螺钉,夹具体上有用作待加工零件安装定位的端面和内圆柱面。
进一步的,夹具体上有安装螺孔。
本实用新型用零件外圆及端面定位,夹紧部位在工件端面上,零件只受轴向力不受径向力,故工件不会在装夹过程中变形,加工精度高。省去了零件的夹持部位,大大提高材料利用率,降低制造成本1/3以上。结构简单,制造方便,生产效率高。
附图说明
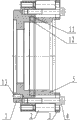
图1为本实用新型结构示意图。
图中:1-夹具体,2-支柱,3-压板,4-压紧螺钉,5-零件,11-内圆柱面,12-端面,13-安装螺孔。
具体实施方式
如图所示,加工薄壁零件内孔的夹持装置,包括夹具体1,支柱2,支柱2的一端固定在夹具体1上,另一端上安装有压板3,压板3上有压紧螺钉4,压紧螺钉4连接在夹具体1上,压紧螺钉4头部的内端面压在压板3上,拧紧螺钉通过压板3把零件5夹紧。夹具体1上有用作待加工零件5安装定位的端面12和内圆柱面11。进一步的,夹具体1上有安装螺孔13,用来将本实用新型安装固定在机床上。
使用时,先将本实用新型安装在机床上,找正后固定。可用螺钉安装固定在机床法兰盘上,也可安装固定在机床三爪上。待加工零件5以端面和外圆柱面与夹具体的定位端面12和定位内圆柱面11接触定位,拧紧压紧螺钉4,就可夹紧零件5,夹紧时零件5只受轴向力,不受径向力,避免了变形,为提高加工精度创造了条件。
当然,本实用新型还可有其它多种实施例,在不背离本实用新型精神及其实质的情况下,熟悉本领域的技术人员可根据本实用新型作出各种相应的改变和变形,但这些相应的改变和变形都应属于本实用新型所附的权利要求的保护范围。
Claims (2)
1.一种加工薄壁零件内孔的夹持装置,其特征在于:包括夹具体(1),支柱(2)一端固定在夹具体(1)上,支柱(2)的另一端安装有压板(3),压板(3)上有压紧螺钉(4),夹具体(1)上有用作待加工零件安装定位的端面(12)和内圆柱面(11)。
2.根据权利要求1所述的加工薄壁零件内孔的夹持装置,其特征在于:所述夹具体(1)上有安装螺孔(13)。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN2010201706777U CN201645195U (zh) | 2010-04-22 | 2010-04-22 | 一种加工薄壁零件内孔的夹持装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN2010201706777U CN201645195U (zh) | 2010-04-22 | 2010-04-22 | 一种加工薄壁零件内孔的夹持装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN201645195U true CN201645195U (zh) | 2010-11-24 |
Family
ID=43110402
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN2010201706777U Expired - Lifetime CN201645195U (zh) | 2010-04-22 | 2010-04-22 | 一种加工薄壁零件内孔的夹持装置 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN201645195U (zh) |
Cited By (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN102886752A (zh) * | 2011-07-22 | 2013-01-23 | 上海新跃仪表厂 | 一种薄壁零件的装夹装置 |
| CN103273354A (zh) * | 2013-06-17 | 2013-09-04 | 沈阳飞机工业(集团)有限公司 | 薄壁筒形零件定位夹紧装置 |
| CN103639717A (zh) * | 2013-11-19 | 2014-03-19 | 重庆市星极齿轮有限责任公司 | 一种用于加工薄壁件内孔的车用工装 |
| CN107378534A (zh) * | 2017-09-18 | 2017-11-24 | 沈阳飞机工业(集团)有限公司 | 一种轴承内嵌入式衬套内孔加工的车夹 |
| CN110449831A (zh) * | 2019-07-16 | 2019-11-15 | 无锡市亨达电机有限公司 | 一种优化的内止口铝壳机座加工工艺结构 |
| CN110834208A (zh) * | 2019-11-06 | 2020-02-25 | 太重煤机有限公司 | 薄壁长筒零件加工工装 |
| CN119589308A (zh) * | 2024-12-08 | 2025-03-11 | 西安航天动力机械有限公司 | 一种内型面有加强筋的薄壁圆筒的车削方法 |
-
2010
- 2010-04-22 CN CN2010201706777U patent/CN201645195U/zh not_active Expired - Lifetime
Cited By (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN102886752A (zh) * | 2011-07-22 | 2013-01-23 | 上海新跃仪表厂 | 一种薄壁零件的装夹装置 |
| CN103273354A (zh) * | 2013-06-17 | 2013-09-04 | 沈阳飞机工业(集团)有限公司 | 薄壁筒形零件定位夹紧装置 |
| CN103273354B (zh) * | 2013-06-17 | 2016-08-10 | 沈阳飞机工业(集团)有限公司 | 薄壁筒形零件定位夹紧装置 |
| CN103639717A (zh) * | 2013-11-19 | 2014-03-19 | 重庆市星极齿轮有限责任公司 | 一种用于加工薄壁件内孔的车用工装 |
| CN103639717B (zh) * | 2013-11-19 | 2015-12-09 | 重庆市星极齿轮有限责任公司 | 一种用于加工薄壁件内孔的车用工装 |
| CN107378534A (zh) * | 2017-09-18 | 2017-11-24 | 沈阳飞机工业(集团)有限公司 | 一种轴承内嵌入式衬套内孔加工的车夹 |
| CN110449831A (zh) * | 2019-07-16 | 2019-11-15 | 无锡市亨达电机有限公司 | 一种优化的内止口铝壳机座加工工艺结构 |
| CN110834208A (zh) * | 2019-11-06 | 2020-02-25 | 太重煤机有限公司 | 薄壁长筒零件加工工装 |
| CN119589308A (zh) * | 2024-12-08 | 2025-03-11 | 西安航天动力机械有限公司 | 一种内型面有加强筋的薄壁圆筒的车削方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN201645194U (zh) | 一种加工薄壁零件外圆的夹持装置 | |
| CN203509671U (zh) | 一种航空机匣组件用车床夹具 | |
| CN202155733U (zh) | 数控车床心轴定位夹具 | |
| CN201287270Y (zh) | 增压器主轴车削加工用心轴体 | |
| CN102139454A (zh) | 用于大型薄壁环形零件加工的夹具结构 | |
| CN202212606U (zh) | 一种自台阶孔自动定心胀紧工装 | |
| CN104001951A (zh) | 等截面超薄壁轴承套圈外表面车削用的夹具装置 | |
| CN202114495U (zh) | 一种加工细长工件的刚性工装 | |
| CN201702593U (zh) | 一种用于薄板圆环类产品的机加工治具 | |
| CN203610707U (zh) | 一种薄壁缸体车削外圆专用夹具 | |
| CN202097563U (zh) | 一种用于大型薄壁环形零件加工的夹具结构 | |
| CN202129650U (zh) | 薄壁缸套加工中的弹性套夹具 | |
| CN202317786U (zh) | 一种薄壁零件车削夹具 | |
| CN201659447U (zh) | 一种新型的电机后盖车削加工夹具 | |
| CN201940842U (zh) | 薄壁导向套车加工装置 | |
| CN103639717A (zh) | 一种用于加工薄壁件内孔的车用工装 | |
| CN203304930U (zh) | 一种薄壁带法兰的筒形零件加工工装 | |
| CN204524831U (zh) | 一种圆筒薄壁类零件车床夹具 | |
| CN207043761U (zh) | 一种用于加工薄壁环外径的夹具 | |
| CN202964133U (zh) | 车床加工夹具 | |
| CN201613461U (zh) | 一种辅助夹具 | |
| CN201872022U (zh) | 薄壁件磨内孔夹具 | |
| CN204450016U (zh) | 一种盘套零件成组车床夹具 | |
| CN204748137U (zh) | 一种蝶形零件的车削夹具 | |
| CN203765016U (zh) | 一种高精度圆柱套筒精车内孔工装 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| C14 | Grant of patent or utility model | ||
| GR01 | Patent grant | ||
| CX01 | Expiry of patent term |
Granted publication date: 20101124 |
|
| CX01 | Expiry of patent term |