CN201644623U - 荧光灯头多工位机 - Google Patents
荧光灯头多工位机 Download PDFInfo
- Publication number
- CN201644623U CN201644623U CN2010200042849U CN201020004284U CN201644623U CN 201644623 U CN201644623 U CN 201644623U CN 2010200042849 U CN2010200042849 U CN 2010200042849U CN 201020004284 U CN201020004284 U CN 201020004284U CN 201644623 U CN201644623 U CN 201644623U
- Authority
- CN
- China
- Prior art keywords
- counterdie
- feeding
- drift
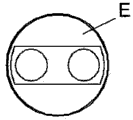
- punch
- end active
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 238000004080 punching Methods 0.000 claims abstract description 13
- 238000009966 trimming Methods 0.000 claims abstract description 8
- 210000000078 claw Anatomy 0.000 claims description 12
- 239000000463 material Substances 0.000 claims description 9
- 238000007599 discharging Methods 0.000 claims description 3
- 238000004519 manufacturing process Methods 0.000 abstract description 11
- 239000002184 metal Substances 0.000 abstract description 10
- 239000002994 raw material Substances 0.000 abstract description 5
- 238000000034 method Methods 0.000 description 8
- 238000010586 diagram Methods 0.000 description 4
- 238000005516 engineering process Methods 0.000 description 3
- 238000005520 cutting process Methods 0.000 description 2
- 230000009286 beneficial effect Effects 0.000 description 1
- 230000007812 deficiency Effects 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 238000003754 machining Methods 0.000 description 1
Images



Landscapes
- Press Drives And Press Lines (AREA)
Abstract
本实用新型涉及灯头生产设备技术领域,荧光灯头多工位机,振动送料器将工件原料送至上模的送壳冲头处,由送料爪往复运动向前一个一个工位输送工件,在各工位上分别完成拉伸、打坑、打孔、切边后再从送料爪上退出即得成品。它利用一台冲床一次性完成灯头金属壳体加工,生产效率高,节省了人工生产成本。
Description
技术领域:
本实用新型涉及灯头生产设备技术领域,更具体地说涉及一种荧光灯灯头金属壳体成型生产设备。
背景技术:
现有的荧光灯灯头由灯头金属壳体上固定金属铆针而成,灯头金属壳体在生产加工时需要将壳体原料经过拉伸、打坑、冲孔、切边四道工序方可加工而成。灯头金属壳体加工一般是利用冲床上固定拉伸、打坑、冲孔、切边冲针和相应的拉伸、打坑、冲孔、切边下模分别加工完成,这样生产效率低下,同时,每次加工完成后,需要取下加工件再进入下一道工序,十分麻烦。
实用新型内容:
本实用新型的目的就是针对现有技术之不足,而提供一种荧光灯头多工位机,它利用一台冲床一次性完成灯头金属壳体加工,生产效率高,节省了人工生产成本。
本实用新型的技术解决措施如下:
荧光灯头多工位机,包括振动给料器、冲床,冲床的冲模沿下模上的导柱上下往复运动,冲床的冲模上依次固定有取送壳冲头、拉伸冲头、打坑冲头、冲孔冲头、切边冲头、放壳冲头和脱壳冲头,与拉 伸冲头、打坑冲头、冲孔冲头、切边冲头、放壳冲头相配合在冲床的下模上固定有拉伸下模、打坑下模、冲孔下模、切边下模、放壳下模;
送料器的结构为,偏心轮连杆驱动送料杆沿送料座的前后导轨往复运动,送料座沿固定在下模上的送料导柱上下往复运动,送料杆上固定有送料爪;左右压簧一端作用力于送料杆,另一端作用力于送料座;上下压簧一端作用力于送料杆,另一端作用力于下模上,斜块的二个斜面与二根送料杆的下部相接触;
送料爪的结构为,爪头沿送料杆中的爪轨滑动,爪弹簧一端作用力于爪头,另一端作用力于送料杆,螺杆螺接在爪头上;
振动给料器1的出料口对着送壳冲头。
本实用新型的有益效果在于:
它利用一台冲床一次性完成灯头金属壳体加工,生产效率高,节省了人工生产成本。
附图说明:
图1为本实用新型的整体结构示意图;
图2为冲模与下模相配合的结构示意图;
图3为送料器与下模配合的结构示意图;
图4为送料器的结构示意图;
图5为送料爪的结构示意图;
图6为送料杆与斜块配合的示意图;
图7为工件原料的结构示意图;
图8为经过拉升冲压后的工件结构示意图;
图9为经过打坑后的工件的结构示意图;
图10为经过冲孔后的工件结构示意图;
图11为加工好的灯头金属壳体的结构示意图;
图12为加工好的灯头金属壳体的立体示意图。
具体实施方式:
实施例:见图1~4,荧光灯头多工位机,包插振动给料器1、冲床2,冲床2的冲模3沿下模4上的导柱6上下往复运动,冲床2的冲模3上依次固定有取送壳冲头30、拉伸冲头31、打坑冲头32、冲孔冲头33、切边冲头34、放壳冲头35和脱壳冲头38,与拉伸冲头31、打坑冲头32、冲孔冲头33、切边冲头34、放壳冲头35相配合在冲床的下模4上固定有拉伸下模41、打坑下模42、冲孔下模43、切边下模44、放壳下模45;
送料器5的结构为,偏心轮51连杆驱动送料杆52沿送料座53的前后导轨往复运动,送料座53沿固定在下模4上的送料导柱58上下往复运动,送料杆52上固定有送料爪54;左右压簧55一端作用力于送料杆52,另一端作用力于送料座53;上下压簧56一端作用力于送料杆52,另一端作用力于下模4上,斜块57的二个斜面与二根送料杆52的下部相接触;
送料爪54的结构为,爪头541沿送料杆52中的爪轨521滑动,爪弹簧542一端作用力于爪头541,另一端作用力于送料杆52,螺杆 543螺接在爪头541上;
振动给料器1的出料口对着送壳冲头30。
工作原理:送料爪54是跟着送料杆52来回往复运动,这样送料爪54是将一个一个的工件向前面的工位输送,具体动作是,冲模3向下压到送料杆52时,斜块57将二根送料杆52分开,这样卡在二个爪头541上的工件便会落到所在位置的下模4上。当冲模3收起时,在上下压簧56的作用下,送料杆52回位,此时,二个爪头541便会夹紧工件,偏心轮51使送料杆52往复运动,这样便可以将工件送到下一个工位。
振动给料器1将如图7所示的工件原料A送到第一个工位上的送壳冲头30,送料爪54将工件原料A送至第二个工位上拉伸冲头31和拉伸下模41冲压后形成如图8所示的经过拉伸后的工件B,再送至第三个工位上打坑、第四个工位打孔,第五个工位切边即得到如图11、12所示的成品E。第六个工位是放壳冲头35将让送料爪54夹持,再经过脱壳冲头36从送料爪54上退出。
第三个工位上的打坑冲头32、打坑下模42与现在技术中的一样,经过打坑后得到如图9所示的工件C。第四个工位打孔冲头33和打孔下模43与现有技术中的一样,经过打孔后得到如图10所示的工件。第五个工位切边冲头34和切边下模44与现有技术中的一样,经过切边后的工件即为如图11、12所示的成品E。
Claims (1)
1.荧光灯头多工位机,包括振动给料器(1)、冲床(2),其特征在于:冲床(2)的冲模(3)沿下模(4)上的导柱(6)上下往复运动,冲床(2)的冲模(3)上依次固定有取送壳冲头(30)、拉伸冲头(31)、打坑冲头(32)、冲孔冲头(33)、切边冲头(34)、放壳冲头(35)和脱壳冲头(38),与拉伸冲头(31)、打坑冲头(32)、冲孔冲头(33)、切边冲头(34)、放壳冲头(35)相配合在冲床的下模(4)上固定有拉伸下模(41)、打坑下模(42)、冲孔下模(43)、切边下模(44)、放壳下模(45);
送料器(5)的结构为,偏心轮(51)连杆驱动送料杆(52)沿送料座(53)的前后导轨往复运动,送料座(53)沿固定在下模(4)上的送料导柱(58)上下往复运动,送料杆(52)上固定有送料爪(54);左右压簧(55)一端作用力于送料杆(52),另一端作用力于送料座(53);上下压簧(56)一端作用力于送料杆(52),另一端作用力于下模(4)上,斜块(57)的二个斜面与二根送料杆(52)的下部相接触;
送料爪(54)的结构为,爪头(541)沿送料杆(52)中的爪轨(521)滑动,爪弹簧(542)一端作用力于爪头(541),另一端作用力于送料杆(52),螺杆(543)螺接在爪头(541)上;
振动给料器(1)的出料口对着送壳冲头(30)。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN2010200042849U CN201644623U (zh) | 2010-01-22 | 2010-01-22 | 荧光灯头多工位机 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN2010200042849U CN201644623U (zh) | 2010-01-22 | 2010-01-22 | 荧光灯头多工位机 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN201644623U true CN201644623U (zh) | 2010-11-24 |
Family
ID=43109821
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN2010200042849U Expired - Fee Related CN201644623U (zh) | 2010-01-22 | 2010-01-22 | 荧光灯头多工位机 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN201644623U (zh) |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN102397940A (zh) * | 2011-12-01 | 2012-04-04 | 浙江晨丰灯头有限公司 | 一种灯头冲压设备 |
| CN103111505A (zh) * | 2013-02-20 | 2013-05-22 | 浙江花园电子器材有限公司 | 自动拉伸仪 |
| CN103331368A (zh) * | 2013-07-25 | 2013-10-02 | 新疆帅府高新技术有限公司 | 直列多工位冲床 |
| CN104624832A (zh) * | 2015-02-12 | 2015-05-20 | 聊城市润达轴承保持器厂 | 一种多工位冲床、送料总成以及送料方法 |
-
2010
- 2010-01-22 CN CN2010200042849U patent/CN201644623U/zh not_active Expired - Fee Related
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN102397940A (zh) * | 2011-12-01 | 2012-04-04 | 浙江晨丰灯头有限公司 | 一种灯头冲压设备 |
| CN102397940B (zh) * | 2011-12-01 | 2013-08-21 | 浙江晨丰灯头有限公司 | 一种灯头冲压设备 |
| CN103111505A (zh) * | 2013-02-20 | 2013-05-22 | 浙江花园电子器材有限公司 | 自动拉伸仪 |
| CN103331368A (zh) * | 2013-07-25 | 2013-10-02 | 新疆帅府高新技术有限公司 | 直列多工位冲床 |
| CN104624832A (zh) * | 2015-02-12 | 2015-05-20 | 聊城市润达轴承保持器厂 | 一种多工位冲床、送料总成以及送料方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN103752698B (zh) | 一种电机外壳连续模 | |
| CN203664505U (zh) | 一种电机外壳连续模 | |
| CN102029330A (zh) | 一种自动送料装置 | |
| CN103317029A (zh) | 一种滤芯端盖冲压复合模 | |
| CN203245278U (zh) | 一种发罩铰链冲孔修边侧冲孔复合模 | |
| CN204996924U (zh) | 一种一缸可同时加工多工件的冲孔机 | |
| CN205165625U (zh) | 全自动高速冲孔机 | |
| CN106077376B (zh) | 自动成形设备及自动成形的方法 | |
| CN201052542Y (zh) | 一种金属钮扣封装设备 | |
| CN202114168U (zh) | 冲床用自动送料装置 | |
| CN202008322U (zh) | 全自动烟花穿引装置 | |
| CN202006257U (zh) | 餐具自动压花压碗成型机构 | |
| CN103990723B (zh) | 压铆螺母自动送料装置 | |
| CN204934439U (zh) | 一种高速制钉机 | |
| CN203281796U (zh) | 一种铆螺母群铆接装置 | |
| CN202570947U (zh) | 线盒冲孔机 | |
| CN203830560U (zh) | 网络变压器底座片料引脚自动折弯切断一体模 | |
| CN107971386A (zh) | 全自动气缸垫片的冲压成型机 | |
| CN201822060U (zh) | 自动鸡眼机 | |
| CN204148402U (zh) | 冲床间歇自动送料机构 | |
| CN103658382A (zh) | 一种壳体拉伸挤压切边复合模具 | |
| CN207617051U (zh) | 卡爪自动冲模机构 | |
| CN203917705U (zh) | 一种冲床自动取料装置 | |
| CN104759527B (zh) | 一种自动上料的刀具部件一次成型装置 | |
| CN210847868U (zh) | 一种汽车连接器裁切模具裁切装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| C14 | Grant of patent or utility model | ||
| GR01 | Patent grant | ||
| C17 | Cessation of patent right | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20101124 Termination date: 20140122 |