CN201639138U - 小间距连续端子冲压模具 - Google Patents
小间距连续端子冲压模具 Download PDFInfo
- Publication number
- CN201639138U CN201639138U CN2010201186912U CN201020118691U CN201639138U CN 201639138 U CN201639138 U CN 201639138U CN 2010201186912 U CN2010201186912 U CN 2010201186912U CN 201020118691 U CN201020118691 U CN 201020118691U CN 201639138 U CN201639138 U CN 201639138U
- Authority
- CN
- China
- Prior art keywords
- plate
- mold
- small space
- continuous terminal
- plywood
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images

Landscapes
- Press Drives And Press Lines (AREA)
Abstract
本实用新型公开了一种小间距连续端子冲压模具,包括上盖板、上模座、上垫板、上夹板、背脱板、上脱板、下夹板、下垫板和下模座,其中,上盖板、上模座、上垫板、上夹板、背脱板和上脱板顺序连接组成上摸,而下夹板、下垫板和下模座顺序连接组成下模,其特征在于,所述的上夹板和背脱板之间的冲压间距d2为7.25~8.0mm。本实用新型结构简单、操作方便,且利用本实用新型生产的连续端子间距小,且在不影响产品生产效率及品质的情况下,可降低废料率6%左右,利用相同重量材料比传统冲压模具可多生产20PCS左右的端子,提高了材料利用率,降低了成本。
Description
技术领域
本实用新型涉一种连续端子的冲压模具,尤其是涉及一种小间距连续端子的冲压模具,属于五金冲压模具领域。
背景技术
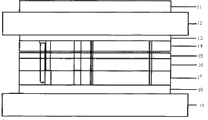
图1为冲压模具的整体结构示意图;图2为传统冲压模具冲压过程示意图。
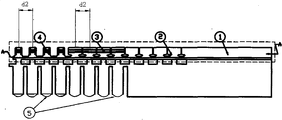
如图1和图2所示:传统生产连续端子的冲压模具,包括包括上盖板、上模座、上垫板、上夹板、背脱板、上脱板、下夹板、下垫板和下模座,其中,上盖板、上模座、上垫板、上夹板、背脱板和上脱板顺序连接组成上摸,而下夹板、下垫板和下模座顺序连接组成下模,所述的上夹板和背脱板之间的冲压间距d1为8.25~9.0mm。其生产步骤为,首先通过将规格为H65(厚*宽为1.47*29.0mm)的黄铜带经刨铜机切割出插片铆线口成型所需的宽度和厚度,然后利用上述的冲压模具对上述切割后的黄铜带进行冲压,冲切出铆线口平面2及压槽线3,然后铆线口平面2经过冲压折弯则插片铆线口4成型。利用上述冲压模具所生产的产品,由于产品间距较大,致使单一的插片耗材偏多,废料占整个耗材的31%左右,严重提高了生产的成本。
实用新型内容
为了克服现有技术的不足,本实用新型的目的在于提供一种结构简单、可有效提高产品废料率,节约生产成本的小间距连续端子冲压模具。
本实用型是通过以下技术方案来实现的:
一种小间距连续端子冲压模具,包括上盖板、上模座、上垫板、上夹板、背脱板、上脱板、下夹板、下垫板和下模座,其中,上盖板、上模座、上垫板、上夹板、背脱板和上脱板顺序连接组成上摸,而下夹板、下垫板和下模座顺序连接组成下模,其特征在于,所述的上夹板和背脱板之间的冲压间距d2为7.25~8.0mm。
本实用新型的有益效果是:本实用新型结构简单、操作方便,且利用本实用新型生产的连续端子间距小,在7.25~8.0mm的范围内,且在不影响产品生产效率及品质的情况下,可降低废料率6%左右,利用相同重量材料比传统冲压模具可多生产20PCS左右的端子,提高了材料利用率,降低了成本。
附图说明
图1为冲压模具的整体结构示意图;
图2为传统冲压模具冲压过程示意图;
图3为本实用新型一实施例的冲压过程示意图。
图中主要附图标记含义为:
1、黄铜带2、铆线口平面3、压槽线4、插片铆线口5、压角
具体实施方式
下面将结合附图,详细说明本实用新型的具体实施方式:
图3为本实用新型一实施例的冲压过程示意图。
如图3所示:小间距连续端子冲压模具,包括上盖板11、上模座12、上垫板13、上夹板14、背脱板15、上脱板16、下夹板17、下垫板18和下模座19,其中,上盖板11、上模座12、上垫板13、上夹板14、背脱板15和上脱板16顺序连接组成上摸,而下夹板17、下垫板18和下模座19顺序连接组成下模,而所述的上夹板和背脱板之间的冲压间距d2为7.25~8.0mm。
本实用新型在保留了原传统冲压模具构造的基础上,对上下模冲块尺寸进行调整,使得上夹板和背脱板之间的冲压间距由原来的8.25~9.0mm,设计为7.25~8.0mm,如此设计,提高了材料利用率,降低了成本。
以上已以较佳实施例公开了本实用新型,然其并非用以限制本实用新型,凡采用等同替换或者等效变换方式所获得的技术方案,均落在本实用新型的保护范围之内。
Claims (1)
1.小间距连续端子冲压模具,包括上盖板、上模座、上垫板、上夹板、背脱板、上脱板、下夹板、下垫板和下模座,其中,上盖板、上模座、上垫板、上夹板、背脱板和上脱板顺序连接组成上摸,而下夹板、下垫板和下模座顺序连接组成下模,其特征在于,所述的上夹板和背脱板之间的冲压间距d2为7.25~8.0mm。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN2010201186912U CN201639138U (zh) | 2010-02-25 | 2010-02-25 | 小间距连续端子冲压模具 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN2010201186912U CN201639138U (zh) | 2010-02-25 | 2010-02-25 | 小间距连续端子冲压模具 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN201639138U true CN201639138U (zh) | 2010-11-17 |
Family
ID=43083643
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN2010201186912U Expired - Fee Related CN201639138U (zh) | 2010-02-25 | 2010-02-25 | 小间距连续端子冲压模具 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN201639138U (zh) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN102684037A (zh) * | 2012-05-30 | 2012-09-19 | 苏州旭创精密模具有限公司 | 一种ds电源公端子连读模 |
| CN108631081A (zh) * | 2017-03-22 | 2018-10-09 | 东莞市巧特精密电子有限公司 | 一种新型连接器端子及其制作方法 |
-
2010
- 2010-02-25 CN CN2010201186912U patent/CN201639138U/zh not_active Expired - Fee Related
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN102684037A (zh) * | 2012-05-30 | 2012-09-19 | 苏州旭创精密模具有限公司 | 一种ds电源公端子连读模 |
| CN102684037B (zh) * | 2012-05-30 | 2014-04-09 | 苏州旭创精密模具有限公司 | 一种ds电源公端子连读模 |
| CN108631081A (zh) * | 2017-03-22 | 2018-10-09 | 东莞市巧特精密电子有限公司 | 一种新型连接器端子及其制作方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN201511073U (zh) | 一种硅钢剪片冲压装置 | |
| CN202239269U (zh) | 修边冲孔模具 | |
| CN202010741U (zh) | 料片定位夹紧机构 | |
| CN203044651U (zh) | 一种制动器齿座冲压模 | |
| CN201086105Y (zh) | 天线罩冲孔模 | |
| CN202803948U (zh) | 一种高效弹片成型设备 | |
| CN202239268U (zh) | 冷拉伸模具 | |
| CN204294772U (zh) | 一种u型支架冲孔落料弯曲复合模具 | |
| CN103978100A (zh) | 衣帽架冲压成型装置 | |
| CN103567281A (zh) | 一种自动模压模切机 | |
| CN202028692U (zh) | 角钢开角模具 | |
| CN203253815U (zh) | 双压型模具 | |
| CN202725769U (zh) | 一种自动模压模切机 | |
| CN203448531U (zh) | 一种用于汽车流水槽加强板的模具 | |
| CN202779478U (zh) | 一种弯管模 | |
| CN202010724U (zh) | 折弯控制料片反弹机构 | |
| CN201659176U (zh) | 圆弧折弯机压料模装置 | |
| CN201768784U (zh) | 摇摆冲子折弯装置 | |
| CN204234580U (zh) | 一种汽车横梁模具 | |
| CN202239246U (zh) | 用于制造储气罐罐头的冲压模具 | |
| CN203664517U (zh) | 一种v曲成型冲压模具 | |
| CN207255037U (zh) | 级进式耐磨冲压模具 | |
| CN205096395U (zh) | 一种逆变器安装支架冲压模具 | |
| CN202291042U (zh) | 整形模具的整形凹模 | |
| CN202239255U (zh) | 一种复合模具 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| C14 | Grant of patent or utility model | ||
| GR01 | Patent grant | ||
| C17 | Cessation of patent right | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20101117 Termination date: 20130225 |