CN201483731U - 全液压注塑机的锁模机构 - Google Patents
全液压注塑机的锁模机构 Download PDFInfo
- Publication number
- CN201483731U CN201483731U CN2009201910314U CN200920191031U CN201483731U CN 201483731 U CN201483731 U CN 201483731U CN 2009201910314 U CN2009201910314 U CN 2009201910314U CN 200920191031 U CN200920191031 U CN 200920191031U CN 201483731 U CN201483731 U CN 201483731U
- Authority
- CN
- China
- Prior art keywords
- hydraulic
- communicated
- mouth
- mode
- piston
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 230000007246 mechanism Effects 0.000 title claims abstract description 25
- 238000001746 injection moulding Methods 0.000 title abstract description 4
- 238000009415 formwork Methods 0.000 claims description 31
- 238000002347 injection Methods 0.000 claims description 21
- 239000007924 injection Substances 0.000 claims description 21
- 239000007787 solid Substances 0.000 claims description 13
- 239000000428 dust Substances 0.000 claims description 6
- 239000003921 oil Substances 0.000 abstract description 77
- 230000009471 action Effects 0.000 abstract description 6
- 238000004519 manufacturing process Methods 0.000 abstract description 6
- 239000010724 circulating oil Substances 0.000 abstract description 3
- 230000004044 response Effects 0.000 abstract description 3
- 230000003247 decreasing effect Effects 0.000 abstract 1
- 239000012530 fluid Substances 0.000 description 20
- 239000010720 hydraulic oil Substances 0.000 description 7
- 239000002828 fuel tank Substances 0.000 description 6
- 230000001172 regenerating effect Effects 0.000 description 5
- 230000008901 benefit Effects 0.000 description 3
- 230000006872 improvement Effects 0.000 description 3
- 238000010586 diagram Methods 0.000 description 2
- 230000000694 effects Effects 0.000 description 2
- 238000010438 heat treatment Methods 0.000 description 2
- 239000007788 liquid Substances 0.000 description 2
- 230000003068 static effect Effects 0.000 description 2
- 230000008859 change Effects 0.000 description 1
- 230000000295 complement effect Effects 0.000 description 1
- 238000005265 energy consumption Methods 0.000 description 1
- 238000005516 engineering process Methods 0.000 description 1
- 238000001914 filtration Methods 0.000 description 1
- 239000012535 impurity Substances 0.000 description 1
- 238000009434 installation Methods 0.000 description 1
- 239000007791 liquid phase Substances 0.000 description 1
- 238000000465 moulding Methods 0.000 description 1
- 210000000664 rectum Anatomy 0.000 description 1
- 238000007789 sealing Methods 0.000 description 1
- 239000000243 solution Substances 0.000 description 1
- 230000001360 synchronised effect Effects 0.000 description 1
- 239000010729 system oil Substances 0.000 description 1
Images


Landscapes
- Fluid-Pressure Circuits (AREA)
- Moulds For Moulding Plastics Or The Like (AREA)
Abstract
本实用新型公开了一种全液压注塑机的锁模机构,包括一块定模板(3)、一块动模板(1)、两根供动模板(1)滑动的线性导轨(9)、四根拉杆(2)、四个锁模油缸体(7)、四个移模活塞(4)、分别固定在四个移模活塞(4)上的四个移模活塞杆(5),其特征在于:它还包括分别滑配合在四个锁模油缸体(7)内的具有逻辑阀功能的活塞组件、分别固定在活塞组件上的四根后出杆(6),所述四个锁模油缸体(7)与定模板(3)固定,所述四个移模活塞(4)分别滑配合在四根拉杆(2)的油腔内。该锁模机构开合模时运动惯量小、响应速度快、动作平稳、油液发热量小且能减少循环油路的布置和降低制造难度。
Description
技术领域
本实用新型涉及一种塑料注射成型机即注塑机,具体讲是一种全液压注塑机的锁模机构。
背景技术
现有技术的大、中型塑料注射成型机的合模机构多采用全液压式。它与曲臂肘杆式合模机构比较,具有控制精度高、动模板与定模板的开档大、动模板可在行程范围内的任意位置停留、其安装和调整模具方便等优点。
全液压式合模机构形式多种多样,其中较普遍采用的有以下几种:
一种是单缸锁模机构;其结构是在动模板的中心安装一个大缸径的液压缸来实现高压锁模动作,在动模板的两侧安装小缸径的液压缸来实现快速移模动作,或是在大缸径的液压缸内装一个小缸径的液压缸来实现快速移模动作。其缺点是无论哪种快速移模结构,在快速移模时,大缸径的液压缸内均需要大量补油,而从下油箱内吸油却比较困难,其真空度很大,几乎吸不上油,必须在液压缸的上面设置一个上油箱来补油,这样,整机体积较大,制造和装配成本也较高。
还有一种是后置式双出杆多缸一般为后置式双出杆四缸锁模机构;包括一块支承板,一块定模板,与上两者固定的四根拉杆,分别固定在四根拉杆上的四个活塞,分别滑配合在四个活塞上并与活塞液密封的四个大缸径的双出杆锁模油缸,一块与四个锁模油缸一端固连的动模板,两根供动模板滑动的线性导轨,两个固定在支承板上的小缸径的单出杆移模油缸及其与动模板固连的活塞杆,移模油缸的两腔与液压系统连通。所述四个锁模油缸左右两腔经逻辑阀(及油管、法兰)直接贯通,这样,构成了最短的外循环油路。该结构的优点是:1、当移模缸的活塞杆拉动动模板,实现动模板的快速移动时,锁模油缸左右两腔的油液通过外循环油路形成再生油路,系统无需为锁模油缸补油,其油路简单、方便,大大提高了油液的使用效率。2、该机构采用标准逻辑阀,体积和元件通径相对小,其能耗损失相对小,制造、装配及使用成本相对低。但是该机构仍存在以下缺点:1、因四个大缸径的双出杆锁模油缸体(油缸体内装满油液)固连在动模板上,在开合模时,这些重物随动模板在线性导轨上滑动,产生的惯量很大。当机器的吨位逐渐增大时,四个锁模油缸体也相应增大,装在锁模缸内的油液也相应增多,使动模板的运动惯量增大,这导致动模板开始运动时起动时间变长、开合模速度放缓、动模板停止运动时刹车距离变长、运动惯性冲击增大、运动噪声增大。2、当移模缸的活塞杆拉动动模板快速移动时,锁模油缸左右两腔的油液通过外循环油路形成再生油路。同样,在机器的吨位增大时,通过外循环油路的油液成倍增加,要求组成外循环油路的逻辑阀、油管、法兰的通流量要增大,这使得外循环油路的布置、制造难度增加。同时,外循环油液增多,使油液发热严重。因此,后置式双出杆四缸锁模机构受机器吨位限制,无法在大中大吨位中采用。
实用新型内容
本实用新型要解决的技术问题是,提供一种开合模时运动惯量小、响应速度快、动作平稳、油液发热量小且能减少循环油路的布置和降低制造难度的全液压注塑机的锁模机构。
本实用新型的技术方案是,提供一种具有以下结构的全液压注塑机的锁模机构,包括一块定模板、一块动模板、两根供动模板滑动的线性导轨、四根拉杆、四个锁模油缸体、四个移模活塞杆、分别固定在四个移模活塞上的四个移模活塞杆,其特征在于:它还包括分别滑配合在四个锁模油缸体内的具有逻辑阀功能的活塞组件、分别固定在活塞组件上的四根后出杆,所述四根拉杆的一端均与动模板固定,所述四根拉杆的另一端分别与活塞组件固定,所述四个锁模油缸体与定模板固定,所述四个移模活塞分别滑配合在四根拉杆的油腔内,所述四根拉杆内部设有与液压系统连通的油腔;所述四根移模活塞杆内部设有与液压系统连通的油腔;所述活塞组件内设有导通两油腔的通道,所述四个锁模油缸体的两腔分别与液压系统连通。
采用以上结构后,本实用新型与现有技术相比,具有以下优点:
1、因四个锁模油缸固定在定模板上,即锁模油缸前置,使装在动模板上的零件大大减少,锁模油缸通过拉杆连接动模板,开合模时拉杆拉动动模板在线性导轨上滑动,这样随动模板一起移动的附加零件重量最轻,使开合模时的运动惯性减小,启动快、运行平稳、冲击小、运动噪声小;使开合模时的无用功减小,运行速度加快。
2、开合模时拉杆拉动动模板移动,同时也推动活塞组件在锁模缸内移动,此时锁模缸一腔的油液要流向另一腔补油;因本实用新型的锁模油缸的活塞组建具有逻辑阀功能,油液无需开设外循环油路(油管、法兰等),只需打开逻辑阀,两腔油液相通,可往返流动补油,构成内循环的再生油路,最大限度的减少油液的沿程损失,减少油液发热,减少循环油路的布置,降低制造难度。同时从注塑机的整体布局分析,锁模油缸安装于定模板上,与注射部件在模具同一侧,使注塑机总占地面积减小,并且移模缸内置于锁模缸内,减少了支承板,使结构相当紧凑、合理。
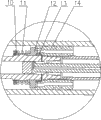
作为改进,所述活塞组件包括设有通道的内循环活塞、滑配合在拉杆上并与内循环活塞构成锥面密封的锥阀芯、固定在拉杆上的弹簧座、套合在弹簧座上的复位弹簧、滑配合在拉杆上的推环;所述复位弹簧一端与锥阀芯相抵,其另一端与弹簧座相抵,这样内循环活塞在具有活塞功能的同时也具有逻辑阀的功能,使结构紧凑合理。
作为改进,本实用新型包括分别固定在四个移模活塞杆和四个锁模油缸体上的四个防尘罩,起到保护后出杆的作用。
作为改进,所述拉杆的横截面积与后出杆的横截面积相等,使锁模油缸体的两腔油液可以互补并达到左右平衡。
附图说明
附图1为本实用新型的全液压注塑机的锁模机构的结构示意图。
附图2为图1的A部放大示意图。
附图3为图1的右视示意图。
附图4为本实用新型的全液压注塑机的锁模机构的液压系统原理示意图。
如图所示:1、动模板,2、拉杆,3、定模板,4、移模活塞,5、移模活塞杆,6、后出杆,7、锁模油缸体,8、防尘罩,9、线性导轨,10、弹簧座,11、复位弹簧,12、锥阀芯,13、推环,14、内循环活塞,101、吸油滤油器,102、液压泵,103、压力传感器,104、电磁换向阀,105、液控单向阀,106、逻辑阀,107、液控单向阀,108、电磁换向阀,109、电磁换向阀,110、平衡阀,111、溢流阀,112、压力表,113、压力表。
具体实施方式
下面结合附图和具体实施例对本实用新型作进一步说明。
如图1、图2、图3所示,本实用新型的全液压注塑机的锁模机构,包括一块定模板3、一块动模板1、两根供动模板1滑动的线性导轨9、四根拉杆2、四个锁模油缸体7、四个移模活塞4、分别固定在四个移模活塞4上的四个移模活塞杆5,还包括分别滑配合在四个锁模油缸体7内的具有逻辑阀功能的活塞组件,所述活塞组件包括设有通道的内循环活塞14、滑配合在拉杆2上并与内循环活塞14构成锥面密封的锥阀芯12、套合在弹簧座10上的复位弹簧11、固定在拉杆2的弹簧座10、滑配合在拉杆2上的推环13;也就是说内循环活塞14、锥阀芯12、复位弹簧11、弹簧座10、推环13构成了一个逻辑阀106,所述复位弹簧11右端与锥阀芯12相抵,其左端与弹簧座10相抵。分别固定在活塞组件上的四根后出杆6,所述四根拉杆2的左端均与动模板1固定,所述四根拉杆2的右端分别与活塞组件的内循环活塞14固定,所述四个锁模油缸体7与定模板3固定,所述四个移模活塞4分别滑配合在四根拉杆2的油腔内,所述四根拉杆2内部开设通道作为油腔与液压系统相连通;所述四根移模活塞杆5内部开设通道作为油腔与液压系统相连通;所述四个活塞组件的内循环活塞14将四个锁模油缸体7分成两腔,所述活塞组件的内循环活塞14内开有导通两油腔的通道,所述四个锁模油缸体7的两腔分别与液压系统相连通。所述液压系统采用伺服泵控制系统,由进行速度控制的同步伺服电机及伺服驱动器驱动内啮合齿轮泵,输出流量由电机的转速与定量内啮合齿轮泵的排量决定,系统压力由一个压力传感器进行实时测量,此系统响应快速,在工作过程中,压力、流量指令与反馈信号作实时比较,控制精度高;输出流量由伺服电机的转速与定量内啮合齿轮泵的排量决定,系统压力由一个压力传感器进行实时测量,消除无功能耗。
本实用新型包括分别固定在四个移模活塞杆5和四个锁模油缸体7上的四个防尘罩8。
所述拉杆2的横截面积与后出杆6的横截面积相等。
如图4所示,所述全液压注塑机的锁模机构与液压系统如下连通(以下所有液压单元即液压元件之间的连通均指液压油路的连通):锁模油缸体的a腔与液控单向阀105的B口及液控单向阀107的A2口连通,液控单向阀105的X口与电磁换向阀104的A腔连通,锁模油缸7的b腔与液控单向阀107的B2口连通,液控单向阀107的A1口与电磁换向阀108的A口连通,液控单向阀107的B1口与电磁换向阀108的B口连通,拉杆2内开设的油腔c与电磁换向阀109的A口连通,移模活塞杆5内开设的油腔d与平衡阀110的A口连通,平衡阀110的B口与电磁换向阀109的B口连通,所述电磁换向阀104、108、109的P口、溢流阀111的P口及压力传感器103的接口均与液压泵的出口P连通。所述液压系统还包括吸油滤油器101,用于过滤油液中的杂质;压力表112,显示液压系统压力;压力表113,用于显示锁模缸内锁模压力。
所述液控单向阀105的A口、电磁换向阀104、108、109的T口及溢流阀111的T口均与油箱连通即接回油箱。本实用新型的电路及电器控制装置均为现有技术,故不再赘述。
本实用新型注塑机的全液压注塑机的前置式内循环锁模机构构的开、合模及锁模动作过程如下:
快速合模:程序启动,电磁铁1DT通电,伺服电机控制系统油泵供油的压力和流量(以下所有动作时,高压油的压力和流量均有伺服电机控制),高压油通过电磁换向阀109、平衡阀110,再通过移模活塞杆5的d腔,进入移模活塞杆5与拉杆2的的环形腔,油压力作用在移模活塞4和拉杆2上;同时,高压油继续通过拉杆2上的小孔进入逻辑阀106的控制腔x,油压力作用在推环13上,向左克服复位弹簧11的力推开锥阀芯12,即逻辑阀106被打开,使得锁模油缸体7两腔的油液可自由流通;因所述移模活塞4、移模活塞杆5固连在防尘罩8上固定不动,故油压力推动拉杆2及与拉杆固连的内循环活塞14、动模板1快速向右移动,即合模。此时,锁模油缸7右腔的油液向左腔流动,形成再生油路;拉杆内c腔的油液通过电磁换向阀109回入油箱。
锁模:快速合模结速后,电磁铁1DT断电,4DT通电,高压油通过电磁换向阀108,液控单向阀107进入锁模油缸7的a腔。油压力向右作用在锥阀芯12上,使锥阀芯12关闭;同时,油压力向右作用在内循环活塞14上,拉动内循环活塞14、拉杆2、动模板1慢速向右合模,当模具锁紧后,系统压力上升至设定值,锁模结束。
开模:第一步,电磁铁3DT通电,高压油通过电磁换向阀104,进入液控单向阀105的X腔,油压力打开液控单向阀105,使a腔的锁模高压油通过液控单向阀105卸荷,流回油箱。第二步,电磁铁2DT通电,高压油通过电磁换向阀109进入拉杆2的c腔,油压力作用在移模活塞4和拉杆2上;同样因所述移模活塞4、移模活塞杆5固定在防尘罩8上固定不动,故油压力推动拉杆2及与拉杆固连的内循环活塞14、动模板1快速向左移动,即开模。此时,油腔d内的一部分油液进入逻辑阀106的控制腔x,油压力作用在推环13上,向左克服复位弹簧11的力推开锥阀芯12,即液控单向阀106被打开,锁模油缸7左腔的油液向右腔流动,形成再生油路。油腔d内的另部分油液通过平衡阀110、电磁换向阀109流回油箱,平衡阀110用于设定d腔的背压,所述背压力要足够克服逻辑阀106的弹簧力。所述溢流阀111用于限定液压系统的最高压力,起安全保护作用。
以上实施例仅为本实用新型的较佳实施实例,本实用新型还允许有其它变化,如固定在定模板上的四个锁模油缸改成固定在定模板对角上的两个锁模油缸,同时其他配套零件也改为两组等,凡在权利要求1的范围内的,均在本发明的权利要求的保护范围内。
Claims (7)
1.一种全液压注塑机的锁模机构,包括一块定模板(3)、一块动模板(1)、两根供动模板(1)滑动的线性导轨(9)、四根拉杆(2)、四个锁模油缸体(7)、四个移模活塞(4)、分别固定在四个移模活塞(4)上的四个移模活塞杆(5),其特征在于:它还包括分别滑配合在四个锁模油缸体(7)内的具有逻辑阀功能的活塞组件、分别固定在活塞组件上的四根后出杆(6),所述四根拉杆(2)的一端均与动模板(1)固定,所述四根拉杆(2)的另一端分别与活塞组件固定,所述四个锁模油缸体(7)与定模板(3)固定,所述四个移模活塞(4)分别滑配合在四根拉杆(2)的油腔内,所述四根拉杆(2)内部设有与液压系统连通的油腔;所述四根移模活塞杆(5)内部设有与液压系统连通的油腔;所述活塞组件内设有导通两油腔的通道,所述四个锁模油缸体(7)的两腔分别与液压系统连通。
2.根据权利要求1所述的全液压注塑机的锁模机构,其特征在于:所述活塞组件包括设有通道的内循环活塞(14)、滑配合在拉杆(2)上并与内循环活塞(14)构成锥面密封的锥阀芯(12)、固定在拉杆(2)上的弹簧座(10)、套合在弹簧座(10)上的复位弹簧(11)、滑配合在拉杆(2)上的推环(13);所述复位弹簧(11)一端与锥阀芯(12)相抵,其另一端与弹簧座(10)相抵。
3.根据权利要求1所述的全液压注塑机的锁模机构,其特征在于:它包括分别固定在四个移模活塞杆(5)和四个锁模油缸体(7)上的四个防尘罩(8)。
4.根据权利要求1所述的全液压注塑机的锁模机构,其特征在于:所述拉杆(2)的横截面积与后出杆(6)的横截面积相等。
5.根据权利要求1所述的全液压注塑机的锁模机构,其特征在于:所述四根拉杆(2)内部设有与液压系统连通的油腔是指,所述拉杆(2)内设有与电磁换向阀(109)的A口连通的油腔。
6.根据权利要求1所述的全液压注塑机的锁模机构,其特征在于:所述四根移模活塞杆(5)内部设有与液压系统连通的油腔是指,移模活塞杆(5)内设有与平衡阀(110)的A口连通的的油腔,平衡阀(110)的B口与电磁换向阀(109)的B口连通。
7.根据权利要求1所述的全液压注塑机的锁模机构,其特征在于:所述四个锁模油缸体(7)的两腔分别与液压系统相连通是指,锁模油缸体(7)的一腔与液控单向阀(105)的B口及液控单向阀(107)的A2口连通,液控单向阀(105)的X口与电磁换向阀(104)的A腔连通;锁模油缸体(7)的另一腔与液控单向阀(107)的B2口连通,液控单向阀(107)的A1口与电磁换向阀(108)的A口连通,液控单向阀(107)的B1口与电磁换向阀(108)的B口连通。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN2009201910314U CN201483731U (zh) | 2009-08-04 | 2009-08-04 | 全液压注塑机的锁模机构 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN2009201910314U CN201483731U (zh) | 2009-08-04 | 2009-08-04 | 全液压注塑机的锁模机构 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN201483731U true CN201483731U (zh) | 2010-05-26 |
Family
ID=42422628
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN2009201910314U Expired - Fee Related CN201483731U (zh) | 2009-08-04 | 2009-08-04 | 全液压注塑机的锁模机构 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN201483731U (zh) |
Cited By (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN103192485A (zh) * | 2013-04-01 | 2013-07-10 | 谢远鹏 | 两板精密多螺杆柱塞式射出成型机 |
| CN103286926A (zh) * | 2012-03-04 | 2013-09-11 | 叶廷璧 | 一种新型复合液压机铰锁模机构 |
| CN103434101A (zh) * | 2013-08-30 | 2013-12-11 | 苏州圣美特压铸科技有限公司 | 一种压铸机或注塑机上动模的锁定机构 |
| CN103991191A (zh) * | 2014-05-08 | 2014-08-20 | 北京化工大学 | 一种内循环二板式注塑机合模机构 |
| CN104226960A (zh) * | 2014-08-07 | 2014-12-24 | 江苏佳晨华科机械技术研究院有限公司 | 一种用于两板式高速压铸机的随动型锁模滑块机构 |
| CN104226961A (zh) * | 2014-08-07 | 2014-12-24 | 江苏佳晨华科机械技术研究院有限公司 | 一种用于两板式高速压铸机的锁模机构 |
| CN104552840A (zh) * | 2014-12-30 | 2015-04-29 | 北京理工大学 | 一种等容置换内循环直压式锁模装置 |
| CN104552841A (zh) * | 2014-12-30 | 2015-04-29 | 北京理工大学 | 补充容积式等容置换锁模装置 |
| CN105500649A (zh) * | 2015-12-31 | 2016-04-20 | 海天塑机集团有限公司 | 两板式注塑机拉杆自校正系统 |
| CN109466036A (zh) * | 2017-09-07 | 2019-03-15 | 海天塑机集团有限公司 | 一种注塑机合模机构 |
| CN109624243A (zh) * | 2019-01-09 | 2019-04-16 | 泰瑞机器股份有限公司 | 一种注塑机电磁锁模及移模装置 |
| CN111894942A (zh) * | 2020-08-11 | 2020-11-06 | 广州楚河工业设计合伙企业(有限合伙) | 一种设置一体铸造双缸套的油缸 |
| CN113059070A (zh) * | 2020-11-20 | 2021-07-02 | 宁波市鄞州派合机械有限公司 | 一种立式扣管机 |
| CN116871486A (zh) * | 2023-06-09 | 2023-10-13 | 广州市型腔模具制造有限公司 | 超大型一体化车身底盘压铸模具及压铸工艺 |
-
2009
- 2009-08-04 CN CN2009201910314U patent/CN201483731U/zh not_active Expired - Fee Related
Cited By (17)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN103286926A (zh) * | 2012-03-04 | 2013-09-11 | 叶廷璧 | 一种新型复合液压机铰锁模机构 |
| CN103192485A (zh) * | 2013-04-01 | 2013-07-10 | 谢远鹏 | 两板精密多螺杆柱塞式射出成型机 |
| CN103434101B (zh) * | 2013-08-30 | 2015-11-25 | 苏州橙石铸造有限公司 | 一种压铸机或注塑机上动模的锁定机构 |
| CN103434101A (zh) * | 2013-08-30 | 2013-12-11 | 苏州圣美特压铸科技有限公司 | 一种压铸机或注塑机上动模的锁定机构 |
| CN103991191A (zh) * | 2014-05-08 | 2014-08-20 | 北京化工大学 | 一种内循环二板式注塑机合模机构 |
| CN104226960A (zh) * | 2014-08-07 | 2014-12-24 | 江苏佳晨华科机械技术研究院有限公司 | 一种用于两板式高速压铸机的随动型锁模滑块机构 |
| CN104226961A (zh) * | 2014-08-07 | 2014-12-24 | 江苏佳晨华科机械技术研究院有限公司 | 一种用于两板式高速压铸机的锁模机构 |
| CN104552840A (zh) * | 2014-12-30 | 2015-04-29 | 北京理工大学 | 一种等容置换内循环直压式锁模装置 |
| CN104552841A (zh) * | 2014-12-30 | 2015-04-29 | 北京理工大学 | 补充容积式等容置换锁模装置 |
| CN105500649A (zh) * | 2015-12-31 | 2016-04-20 | 海天塑机集团有限公司 | 两板式注塑机拉杆自校正系统 |
| CN109466036A (zh) * | 2017-09-07 | 2019-03-15 | 海天塑机集团有限公司 | 一种注塑机合模机构 |
| CN109624243A (zh) * | 2019-01-09 | 2019-04-16 | 泰瑞机器股份有限公司 | 一种注塑机电磁锁模及移模装置 |
| CN109624243B (zh) * | 2019-01-09 | 2023-11-24 | 泰瑞机器股份有限公司 | 一种注塑机电磁锁模及移模装置 |
| CN111894942A (zh) * | 2020-08-11 | 2020-11-06 | 广州楚河工业设计合伙企业(有限合伙) | 一种设置一体铸造双缸套的油缸 |
| CN113059070A (zh) * | 2020-11-20 | 2021-07-02 | 宁波市鄞州派合机械有限公司 | 一种立式扣管机 |
| CN116871486A (zh) * | 2023-06-09 | 2023-10-13 | 广州市型腔模具制造有限公司 | 超大型一体化车身底盘压铸模具及压铸工艺 |
| CN116871486B (zh) * | 2023-06-09 | 2024-04-02 | 广州市型腔模具制造有限公司 | 超大型一体化车身底盘压铸模具及压铸工艺 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN103950144B (zh) | 电液复合式注射成型机及其控制方法 | |
| CN200998904Y (zh) | 注塑机的全液压四缸直压式合模机构 | |
| CN103170565B (zh) | 一种无油泵交流伺服电机直驱式行程控制增压型液压机 | |
| CN101670672B (zh) | 可调节行程的组合框架无拉杆式玻璃钢制品液压机 | |
| CN103185046A (zh) | 一种交流伺服直驱增压式带油箱电动液压缸及其增压方法 | |
| CN101462159B (zh) | 一种挤压铸造机 | |
| CN102555173A (zh) | 一种油电复合精密注塑成型注塑机 | |
| CN208928946U (zh) | 一种电动静液作动内高压成型机 | |
| CN103143662A (zh) | 一种无油泵交流伺服电机直驱式力控制增压型液压机 | |
| CN102581229B (zh) | 一种垂直分型造型机 | |
| CN104723523B (zh) | 带自动调模的二板直压式锁模装置 | |
| CN202114883U (zh) | 超大注射量的注射机构 | |
| CN203140687U (zh) | 压模机构的驱动装置 | |
| CN101774004B (zh) | 一种油电混合的热室压铸机压射系统 | |
| CN202965121U (zh) | 一种用于注塑机、压铸机上的直压式锁模机构 | |
| CN100553934C (zh) | 机电液复合控制的注塑机系统 | |
| CN204382610U (zh) | 补充容积式等容置换锁模装置 | |
| CN119550582A (zh) | 一种快速锁模装置 | |
| CN201832982U (zh) | 二板式挤压铸造机用锁模调模机构 | |
| CN103538224A (zh) | 一种二板直压式注塑机的合模装置 | |
| CN204505745U (zh) | 二板液压抱合式锁模装置 | |
| CN203622710U (zh) | 一种新型合模机合模装置 | |
| CN2763012Y (zh) | 控制系统集成式液压缸端盖 | |
| CN103551518A (zh) | 一种带锁抽芯结构的金属浇注模具 | |
| CN107877772A (zh) | 注射成型机 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| C14 | Grant of patent or utility model | ||
| GR01 | Patent grant | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20100526 Termination date: 20150804 |
|
| EXPY | Termination of patent right or utility model |