CN201267844Y - 一种向上翻孔的模具 - Google Patents
一种向上翻孔的模具 Download PDFInfo
- Publication number
- CN201267844Y CN201267844Y CNU2008200997867U CN200820099786U CN201267844Y CN 201267844 Y CN201267844 Y CN 201267844Y CN U2008200997867 U CNU2008200997867 U CN U2008200997867U CN 200820099786 U CN200820099786 U CN 200820099786U CN 201267844 Y CN201267844 Y CN 201267844Y
- Authority
- CN
- China
- Prior art keywords
- mould
- direction converter
- hole flanging
- spring
- upper bolster
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Images


Landscapes
- Forging (AREA)
Abstract
本实用新型涉及一种向上翻孔的模具,包括下模座和上模座,设在下模座上的导柱与设在上模座的导套配合;其特征在于:一方向转换器与轴配合,并连接在支座上,支座固定在下模座上,在方向转换器和支座之间设有聚氨酯弹簧,方向转换器可以绕轴旋转;一翻孔凸模位于凸模导向块内并套在二级推动销(20)上;一翻孔凹模通过氮气弹簧与上模座连接;一退料器设在翻孔凹模上,并与凸模导向块连接;一推动块连接在上模座上;一整形刀块设在上模座上。本实用新型采用方向转换机构将模具的向下运动转换成向上运动,实现了向上翻孔,具有精度高、运动稳定可靠、模具成本低的优点。
Description
技术领域
本实用新型涉及翻孔模具,具体涉及一种向上翻孔的模具。
背景技术
翻孔是指利用模具把板料上的孔缘翻成竖边的冲压加工方法。向上翻孔时,需要在下模设置压料器,凸模固定在下模座上,这种模具结构较为复杂,而且由于增加压料器而造成模具成本增加。
发明内容
本实用新型的目的是提供一种向上翻孔的模具,它结构简单、容易制作,生产成本较低。
本实用新型所述的一种向上翻孔的模具,包括下模座和上模座,设在下模座上的导柱与设在上模座的导套配合;这样可以保证上下模的合模精度;其特征在于:一方向转换器通过轴承与轴配合,并通过键定位连接在支座上,支座固定在下模座上,在方向转换器和支座之间设有聚胺脂弹簧,方向转换器可以绕轴旋转;设置聚胺脂弹簧是为了避免方向转换器在旋转过程中的撞击;
一翻孔凸模位于凸模导向块内并套在二级推动销上,设在二级推动销的第一弹簧的上端与凸模导向块的下面接触,二级推动销的下端与一级推动销的上端接触,一级推动销的下端定位连接在方向转换器的左端;
一翻孔凹模通过氮气弹簧与上模座连接,其右侧与设在上模座上的导板配合,可以上下滑动;
一退料器设在翻孔凹模上,并与凸模导向块对应,退料器在套在弹簧导销上的第二弹簧的作用下相对向下运动,从而把工件从翻孔凹模中推出;
一推动块定位连接在上模座上,其下面与方向转换器的右端接触;
一整形刀块设在上模座上,其下端与下模座的右上端对应。
一敦死块设在上模座上,与翻孔凹模相对应。设置敦死块的作用在于实现模具在下死点时对压料器限位的作用。
本实用新型采用方向转换机构将模具的向下运动转换成向上运动,从而达到实现向上翻孔的目的;通过安装在上模压料器上的弹簧退料装置来保证工件不被卡在上模上;完全能够满足工件向上翻孔的需要,具有精度高、运动稳定可靠、模具成本低的优点。
附图说明
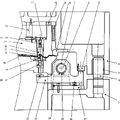
图1是本实用新型的结构示意图。
图2是工件实现向上翻孔前的状态图。
图3是工件实现向上翻孔后的状态图。
具体实施方式
参见图1,本实用新型包括下模座1和上模座4,设在下模座上的导柱2与设在上模座的导套3配合,设置导柱和导套是为了保证上下模的合模精度;
一方向转换器23通过轴承7与轴6配合,并通过键25定位连接在支座27上,支座固定在下模座1上,在方向转换器23和支座27之间设有聚胺脂弹簧24、26,方向转换器可以绕轴6旋转,设置聚胺脂弹簧是为了避免方向转换器在旋转过程中的撞击;
一翻孔凸模18位于凸模导向块19内并套在二级推动销20上,设在二级推动销的第一弹簧21的上端与凸模导向块19的下面接触,二级推动销的下端与一级推动销22的上端接触,一级推动销的下端定位连接在方向转换器23的左端;
一翻孔凹模15通过氮气弹簧12与上模座4连接,其右侧与设在上模座上的导板9配合,可以上下滑动;
一退料器16设在翻孔凹模15上,并与凸模导向块19对应,弹簧导销13与弹簧盖板11连接,退料器在套在弹簧导销13上的第二弹簧14的作用下相对向下运动,从而把工件从翻孔凹模中推出;
一推动块5定位连接在上模座4上,其下面与方向转换器23的右端接触;
一整形刀块8设在上模座4上,其下端与下模座1的右上端对应。
一敦死块10设在上模座4上,与翻孔凹模15相对应。
模具打开时,翻孔凸模18在套在二级推动销20上的弹簧21的作用下藏在固定在下模上的凸模导向块19内,工件28在模具上采用形状和定位销17定位。
上模向下运动,压料器15在氮气弹簧12的作用下压住工件28,随着模具继续下行,整形刀块8接触工件开始整形,同时,推动块5接触方向转向器,使其绕轴6旋转,从而方向转向器左端上升,通过一级推动销22和二级推动销20的传递,促使翻边凸模向上运动,从而完成翻孔动作。
模具打开,退料器16在套在弹簧导销13上的弹簧14的作用下相对向下运动安装,从而把工件28从翻孔凹模15中推出。
Claims (2)
1、一种向上翻孔的模具,包括下模座(1)和上模座(4),设在下模座上的导柱(2)与设在上模座的导套(3)配合;其特征在于:
一方向转换器(23)通过轴承(7)与轴(6)配合,并通过键(25)定位连接在支座(27)上,支座固定在下模座(1)上,在方向转换器(23)和支座(27)之间设有聚胺脂弹簧(24)、(26),方向转换器可以绕轴(6)旋转;
一翻孔凸模(18)位于凸模导向块(19)内并套在二级推动销(20)上,设在二级推动销的第一弹簧(21)的上端与凸模导向块(19)的下面接触,二级推动销的下端与一级推动销(22)的上端接触,一级推动销的下端定位连接在方向转换器(23)的左端;
一翻孔凹模(15)通过氮气弹簧(12)与上模座(4)连接,其右侧与设在上模座上的导板(9)配合,可以上下滑动;
一退料器(16)设在翻孔凹模(15)上,并与凸模导向块(19)对应,退料器在套在弹簧导销(13)上的第二弹簧(14)的作用下相对向下运动,从而把工件从翻孔凹模中推出;
一推动块(5)定位连接在上模座(4)上,其下面与方向转换器(23)的右端接触;
一整形刀块(8)设在上模座(4)上,其下端与下模座(1)的右上端对应。
2、根据权利要求1所述的一种向上翻孔的模具,其特征在于:一敦死块(10)设在上模座(4)上,与翻孔凹模(15)相对应。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CNU2008200997867U CN201267844Y (zh) | 2008-08-25 | 2008-08-25 | 一种向上翻孔的模具 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CNU2008200997867U CN201267844Y (zh) | 2008-08-25 | 2008-08-25 | 一种向上翻孔的模具 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN201267844Y true CN201267844Y (zh) | 2009-07-08 |
Family
ID=40840422
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CNU2008200997867U Expired - Lifetime CN201267844Y (zh) | 2008-08-25 | 2008-08-25 | 一种向上翻孔的模具 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN201267844Y (zh) |
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN102284624A (zh) * | 2011-08-22 | 2011-12-21 | 亿森(上海)模具有限公司 | 一种提高翻孔成型高度和精度的压料机构及其应用 |
| CN105215193A (zh) * | 2015-11-10 | 2016-01-06 | 深圳市富诚达科技有限公司 | 裙边翻边厚度不同的产品加工用冲压模具及加工方法 |
| CN107052164A (zh) * | 2017-06-30 | 2017-08-18 | 安徽江淮汽车集团股份有限公司 | 一种上翻孔冲压模具 |
| CN112122443A (zh) * | 2020-10-27 | 2020-12-25 | 格致汽车科技股份有限公司 | 一种板件精定位半月的冲压装置 |
| CN113020368A (zh) * | 2021-02-04 | 2021-06-25 | 陕汽淮南专用汽车有限公司 | 一种阻浪板圆孔翻边模具 |
-
2008
- 2008-08-25 CN CNU2008200997867U patent/CN201267844Y/zh not_active Expired - Lifetime
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN102284624A (zh) * | 2011-08-22 | 2011-12-21 | 亿森(上海)模具有限公司 | 一种提高翻孔成型高度和精度的压料机构及其应用 |
| CN102284624B (zh) * | 2011-08-22 | 2013-08-21 | 亿森(上海)模具有限公司 | 一种提高翻孔成型高度和精度的压料机构及其应用 |
| CN105215193A (zh) * | 2015-11-10 | 2016-01-06 | 深圳市富诚达科技有限公司 | 裙边翻边厚度不同的产品加工用冲压模具及加工方法 |
| CN107052164A (zh) * | 2017-06-30 | 2017-08-18 | 安徽江淮汽车集团股份有限公司 | 一种上翻孔冲压模具 |
| CN112122443A (zh) * | 2020-10-27 | 2020-12-25 | 格致汽车科技股份有限公司 | 一种板件精定位半月的冲压装置 |
| CN113020368A (zh) * | 2021-02-04 | 2021-06-25 | 陕汽淮南专用汽车有限公司 | 一种阻浪板圆孔翻边模具 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN101347809B (zh) | 一种向上翻孔的模具 | |
| CN203695726U (zh) | 一种侧冲孔复合斜楔结构 | |
| CN101347807A (zh) | 一种旋转翻边的模具 | |
| CN203044640U (zh) | 脱料板内滑块模具 | |
| CN102554038B (zh) | 一种侧驱动压料机构及其冲压方法 | |
| CN201755608U (zh) | 模具用翻孔或翻边传动机构 | |
| CN201227671Y (zh) | 一种冲孔模具中的汽车顶盖天窗冲孔切换机构 | |
| CN102407260A (zh) | 二次弯曲的滑块机构模具 | |
| CN106583567B (zh) | 一种防变形机械加工模具 | |
| CN204867056U (zh) | 一种用于一次性120度折弯的冲压模具 | |
| CN202192152U (zh) | 一种冲压模用切换机构 | |
| CN202539357U (zh) | 用于零件侧翻边侧冲孔机构 | |
| CN202411221U (zh) | 顺送模具弯曲整形工序杠杆机构 | |
| CN101862787B (zh) | 一种基于固体颗粒介质压力的多方位冲孔模具 | |
| CN101912924A (zh) | 液压油散热器主板冲压模具及其使用方法 | |
| CN102641944B (zh) | 一种用于制件侧冲孔的冲孔装置 | |
| CN204867099U (zh) | 汽车钢板弹簧用冲孔成形复合模具 | |
| CN208050743U (zh) | 一种冲压模具的侧翻孔机构 | |
| CN202212458U (zh) | 锥形导正装置 | |
| CN202174154U (zh) | 一种侧面冲孔的模具 | |
| CN104998977A (zh) | 汽车座椅侧板成型模具结构 | |
| CN203044652U (zh) | 新型连续模 | |
| CN203370953U (zh) | 一种拉深模具 | |
| CN202398696U (zh) | 一种冲孔装置 | |
| CN201931017U (zh) | 一种转换器接插件的折弯冲压模具 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| C14 | Grant of patent or utility model | ||
| GR01 | Patent grant | ||
| AV01 | Patent right actively abandoned |
Granted publication date: 20090708 Effective date of abandoning: 20080825 |