CN201128069Y - 大直径内圆加工/清洗装置 - Google Patents
大直径内圆加工/清洗装置 Download PDFInfo
- Publication number
- CN201128069Y CN201128069Y CNU2007200759154U CN200720075915U CN201128069Y CN 201128069 Y CN201128069 Y CN 201128069Y CN U2007200759154 U CNU2007200759154 U CN U2007200759154U CN 200720075915 U CN200720075915 U CN 200720075915U CN 201128069 Y CN201128069 Y CN 201128069Y
- Authority
- CN
- China
- Prior art keywords
- major diameter
- support bar
- circle
- cleaning device
- processing
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 238000004140 cleaning Methods 0.000 title claims abstract description 39
- 230000007246 mechanism Effects 0.000 claims abstract description 40
- 238000003801 milling Methods 0.000 claims abstract description 28
- 230000008878 coupling Effects 0.000 claims description 10
- 238000010168 coupling process Methods 0.000 claims description 10
- 238000005859 coupling reaction Methods 0.000 claims description 10
- 238000000034 method Methods 0.000 abstract description 11
- 230000008569 process Effects 0.000 abstract description 8
- 239000003638 chemical reducing agent Substances 0.000 abstract 2
- 238000003754 machining Methods 0.000 abstract 2
- 230000000694 effects Effects 0.000 description 6
- 238000007789 sealing Methods 0.000 description 5
- 238000012856 packing Methods 0.000 description 4
- 238000005516 engineering process Methods 0.000 description 3
- 108010022579 ATP dependent 26S protease Proteins 0.000 description 1
- 230000001413 cellular effect Effects 0.000 description 1
- 230000003628 erosive effect Effects 0.000 description 1
- 239000000463 material Substances 0.000 description 1
- 230000000979 retarding effect Effects 0.000 description 1
- 239000000758 substrate Substances 0.000 description 1
- 230000009466 transformation Effects 0.000 description 1
- 238000000844 transformation Methods 0.000 description 1
- 230000001131 transforming effect Effects 0.000 description 1
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 1
Images
Landscapes
- Milling Processes (AREA)
Abstract
一种大直径内圆加工/清洗装置,其中包括等腰支撑杆、底边支撑杆,等腰支撑杆与底边支撑杆首尾连接成等腰三角形;底边支撑杆上固定安装有加工机构固定架,加工机构固定架上固定安装有电机,电机的下方连接有减速器,减速器下方固定连接有铣床机头,铣床机头下方安装有铣刀。所述等腰支撑杆上设计有支撑杆粗调器。所述等腰支撑杆上设计有支撑杆微调器。由于本实用新型中的等腰支撑杆上安装有支撑杆粗调器和支撑杆微调器,在使用时可调节等腰支撑杆的长度,所以本实用新型可加工大直径内圆。
Description
技术领域
本实用新型涉及一种机械加工装置,尤其涉及一种大直径内圆加工/清洗装置。
背景技术
在火力发电厂的汽轮机密封领域,由性能优良的蜂窝式密封代替传统的梳齿汽封已成为必然的趋势。汽轮机低压缸叶顶汽封改造为蜂窝式密封,不但能够提供机组的效率,更关键的还能起到防止水蚀的作用。目前很多发电厂都希望将汽轮机低压缸叶顶汽封改造为蜂窝式密封,以此来达到更好效率的目的。
但是,由于汽轮机低压缸原叶顶汽封安装的不同,致使很多汽轮机低压缸叶顶汽封不容易改造为蜂窝式密封,原因是很大一部分汽轮机的叶顶汽封没有适合改造用的沟槽,无法固定蜂窝汽封的基板。假如要改造为蜂窝式汽封,原来的方法是:
一种是能够拆卸的,把镶嵌原来汽封的内圆拆下来,拿到加工中心进行加工。另一种是不能拆卸的,只能将铣床运到工作现场就地加工。还有的大圆,一般的铣床不够用,只能放弃改造。上述两种改造的方法都是即费时又费力,而且还有的不能加工改造。
所以,目前极需要一种适合大直径内圆加工/清洗装置,来解决汽轮机低压缸叶顶汽封改造问题。但是,现有的内圆加工技术是将加工件套到铣床上,转动加工件使铣床上的刀具对加工件进行加工。现有的铣床加工的缺点是:、
现有的铣床太笨重,难以运到工作现场对加工件进行就地加工。并且,不能加工大直径内圆,必需对加工件分解加工,破坏了加工件的完整性。
实用新型内容
本实用新型的目的是提供一种大直径内圆加工/清洗装置,以解决现有技术中不能用简单的设置加工大直径内圆的技术问题。
为实现上述目的,本实用新型所采用的技术方案为:
一种大直径内圆加工/清洗装置,该大直径内圆加工/清洗装置包括支撑定位机构和清洗/加工机构,其中,
所述支撑定位机构包括等腰支撑杆和底边支撑杆,所述等腰支撑杆与所述底边支撑杆首尾连接成用于内接于所述大直径内圆的等腰三角形;
清洗/加工机构包括加工机构固定架和清洗/加工装置,所述加工机构固定架固定安装在所述底边支撑杆上,清洗/加工装置设置在所述加工机构固定架上。
上述的等腰支撑杆与底边支撑杆围成的等腰三角形的三个角上分别固定安装有支撑滚轮。
本装置还包括用于所述支撑定位机构在所述大直径内圆中活动的行走机构。
所述行走机构包括行走机构固定架、调速电机、减速偶合器和主动支撑滚轮,其中,所述底边支撑杆上安装有所述行走机构固定架,所述行走机构固定架上安装有所述调速电机,所述调速电机的前方安装有所述减速偶合器,减速偶合器连接主动支撑滚轮,主动支撑滚轮设置在大直径内圆中。
所述加工装置包括电机、减速器、铣床机头和铣刀,其中,所述加工机构固定架上固定安装有所述电机,所述电机的下方连接有所述减速器,所述减速器下方固定连接有所述铣床机头,所述铣床机头下方安装有所述铣刀。
所述等腰支撑杆上设计有支撑杆粗调器。
所述等腰支撑杆上设计有支撑杆微调器。
上述支撑杆微调器上安装有数显直尺。
本装置还包括用于所述支撑定位机构和行走机构固定的夹具。
与现有技术相比,本实用新型存在以下技术效果:
首先,本实用新型采用一个内接于大直径内圆的等腰三角形作为支撑定位机构,并通过将加工机构固定架固定安装在所述底边支撑杆上,清洗/加工装置设置在所述加工机构固定架上的这种结构设置,来达到加工大直径内圆的效果,本结构无需将加工件分解加工,使用简单方便。
其次,本实用新型还设置有行走机构,更方便在大直径内圆中进行加工/清洗。
再次,由于本实用新型中的等腰支撑杆上安装有支撑杆粗调器和支撑杆微调器,在使用时可调节等腰支撑杆的长度,所以本实用新型可加工大直径内圆。
最后,本实用新型还可以设置各种固定结构,根据不同的加工现场的情况,设置不同结构和功能的夹具,来保证支撑定位机构和行走机构的工作,进而保证加工的质量和精度。
附图说明
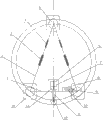
图1为本实用新型大直径内圆加工/清洗装置结构示意图。
具体实施方式
下面结合附图与具体实施例对本实用新型作进一步描述:
请参阅图1,其为本实用新型大直径内圆加工/清洗装置结构示意图。该种大直径内圆加工/清洗装置,它包括支撑定位机构和清洗/加工机构,其中,
支撑定位机构包括等腰支撑杆2和底边支撑杆1。等腰支撑杆2与底边支撑杆1首尾连接成用于内接于所述大直径内圆的等腰三角形。在本实施例中,等腰支撑杆2与底边支撑杆1围成的等腰三角形的三个角上分别固定安装有支撑滚轮5。支撑滚轮由耐磨硬质材料加工而成,中间轴孔和轮的边缘精度高,起到支撑和行走的作用。在本实施例中,等腰支撑杆2上设计有支撑杆粗调器3。在本实施例中,等腰支撑杆3上设计有支撑杆微调器4。在本实施例中,支撑杆微调器4上安装有数显直尺(图中未绘示)。
清洗/加工机构包括加工机构固定架6和清洗/加工装置。加工机构固定架6固定安装在底边支撑杆1上。清洗/加工装置设置在加工机构固定架6上。清洗/加工装置可以是现有的很多种结构。本实用新型的清洗/加工装置包括电机7、减速器13、铣床机头11和铣刀12,其中,加工机构固定架6上固定安装有电机7,电机7的下方连接有减速器13,减速器13下方固定连接有铣床机头11,铣床机头11下方安装有铣刀12。加工机构固定架6、电机7、减速器13、铣床机头11、铣刀12组成加工机构,加工机构的垂直中心线和底边支撑杆1的垂直平分线重合,固定在底边支撑杆1上,确保加工结构的中心线和对应圆弧的切线垂直。电机7的高转速通过减速器13变成低转速,并增大力矩后,和铣床机头11连接,它具有很高的转动精度,并能够上下运动和自锁。铣刀12采用原盘式立铣刀,保证加工的精度。清洁/加工装置也可以是其它公知的装置,在此不再赘述。
大直径内圆加工/清洗装置还可以包括用于所述支撑定位机构在所述大直径内圆中活动的行走机构。所述行走机构包括行走机构固定架8、调速电机10、减速偶合器9和支撑滚轮。在本实施例中,底边支撑杆1上安装有行走机构固定架8,行走机构固定架8上安装有调速电机10,调速电机10的前方安装有减速偶合器9。行走机构固定架8、调速电机10、减速偶合器9、支撑滚轮组成行走机构。减速偶合器9将调速电机10的动力减速并增大力矩后,传递给支撑滚轮,滚轮和大圆的内壁紧密结合,滚轮的外表面由防滑工艺加工而成,这样保证了支撑和定位机构在大圆内转动,从而带动加工机构行走,实现加工的结果。
在本实用新型中,还设计有固定机构14,是由各种夹具组成,因为加工现场的情况不同,有各自的特殊性,需要制作不同的结构和功能的夹具,以保证支撑和定位机构和行走机构按照规定运动,保证加工的质量和精度。两个等腰支撑杆是固定3个支撑滚轮的关键,是保持加工机构的铣刀垂直对应弧切线的关键。此支撑和定位机构要在直径不同的圆内行走,所以设计了一对支撑杆微调器、支撑杆粗调器、等腰支撑杆。在直径不同的圆内首先用若干根支撑杆粗调器进行粗调,最后再用一对支撑杆微调器进行细调,在支撑杆微调器装有数显直尺,所以调整精度很高。底边支撑杆一般制作较短,但强度要大,加工机构就固定在上面。
以上公开的仅为本实用新型的几个具体实施例,但本实用新型并非局限于此,任何本领域的技术人员能思之的变化,都应落在本实用新型的保护范围内。
Claims (9)
1、一种大直径内圆加工/清洗装置,其特征在于:该大直径内圆加工/清洗装置包括支撑定位机构和清洗/加工机构,其中,
所述支撑定位机构包括等腰支撑杆和底边支撑杆,所述等腰支撑杆与所述底边支撑杆首尾连接成用于内接于所述大直径内圆的等腰三角形;
清洗/加工机构包括加工机构固定架和清洗/加工装置,所述加工机构固定架固定安装在所述底边支撑杆上,清洗/加工装置设置在所述加工机构固定架上。
2、根据权利要求1所述的大直径内圆加工/清洗装置,其特征在于:上述的等腰支撑杆与底边支撑杆围成的等腰三角形的三个角上分别固定安装有支撑滚轮。
3、如权利要求2所述的大直径内圆加工/清洗装置,其特征在于,还包括用于所述支撑定位机构在所述大直径内圆中活动的行走机构。
4、如权利要求3所述的大直径内圆加工/清洗装置,其特征在于,所述行走机构包括行走机构固定架、调速电机、减速偶合器和主动支撑滚轮,其中,所述底边支撑杆上安装有所述行走机构固定架,所述行走机构固定架上安装有所述调速电机,所述调速电机的前方安装有所述减速偶合器,减速偶合器连接主动支撑滚轮,主动支撑滚轮设置在大直径内圆中。
5、如权利要求1或2所述的大直径内圆加工/清洗装置,其特征在于,所述加工装置包括电机、减速器、铣床机头和铣刀,其中,所述加工机构固定架上固定安装有所述电机,所述电机的下方连接有所述减速器,所述减速器下方固定连接有所述铣床机头,所述铣床机头下方安装有所述铣刀。
6、根据权利要求1或2所述的大直径内圆加工/清洗装置,其特征在于:所述等腰支撑杆上设计有支撑杆粗调器。
7、根据权利要求6所述的大直径内圆加工/清洗装置,其特征在于:所述等腰支撑杆上设计有支撑杆微调器。
8、根据权利要求7所述的大直径内圆加工/清洗装置,其特征在于:上述支撑杆微调器上安装有数显直尺。
9、如权利要求3所述的大直径内圆加工/清洗装置,其特征在于:还包括用于所述支撑定位机构和行走机构固定的夹具。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CNU2007200759154U CN201128069Y (zh) | 2007-11-23 | 2007-11-23 | 大直径内圆加工/清洗装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CNU2007200759154U CN201128069Y (zh) | 2007-11-23 | 2007-11-23 | 大直径内圆加工/清洗装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN201128069Y true CN201128069Y (zh) | 2008-10-08 |
Family
ID=40015894
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CNU2007200759154U Expired - Fee Related CN201128069Y (zh) | 2007-11-23 | 2007-11-23 | 大直径内圆加工/清洗装置 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN201128069Y (zh) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN101797710A (zh) * | 2010-03-25 | 2010-08-11 | 浙江工业大学 | 大型滚动轴承沟道的修复研磨机床 |
| CN103913100A (zh) * | 2013-11-29 | 2014-07-09 | 山东双轮股份有限公司 | 泵体可调跳动公差检具 |
-
2007
- 2007-11-23 CN CNU2007200759154U patent/CN201128069Y/zh not_active Expired - Fee Related
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN101797710A (zh) * | 2010-03-25 | 2010-08-11 | 浙江工业大学 | 大型滚动轴承沟道的修复研磨机床 |
| CN103913100A (zh) * | 2013-11-29 | 2014-07-09 | 山东双轮股份有限公司 | 泵体可调跳动公差检具 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN105290925B (zh) | 基于工业机器人的调距桨型面砂带磨削装置及其加工方法 | |
| CN202411844U (zh) | 一种龙门钻镗铣复合加工机床用回转工作台机构 | |
| CN208628854U (zh) | 一种车铣复合机床 | |
| CN102218706B (zh) | 高压水射流板材渐进成形与切割装置 | |
| CN204524539U (zh) | 复合功能连续驱动摩擦焊机 | |
| CN201565620U (zh) | 组合车削加工刀具 | |
| CN204018782U (zh) | 一种全自动多工位多动力头数控刹车片钻床 | |
| CN103433567A (zh) | 改性铝合金表面刮削机构 | |
| CN101293293B (zh) | 一种轮胎模加工专用电火花机床 | |
| CN108788730A (zh) | 曲轴多工序复合加工装置及工艺方法 | |
| CN209532314U (zh) | 一种用于钢材加工用全自动攻丝装置 | |
| CN202668213U (zh) | 回转式机床的翻转换刀机构 | |
| CN203371131U (zh) | 一种无缝管内壁加工装置 | |
| CN210996625U (zh) | 一种密封件加工用钻床 | |
| CN202510123U (zh) | 一种隧道围岩切削机构 | |
| CN2762926Y (zh) | 数控高速旋转式切断锯 | |
| CN202398753U (zh) | 一种法兰辗环机 | |
| CN101670463B (zh) | 大型钢构回转孔加工方法 | |
| CN106739728B (zh) | 三维水雕刻机 | |
| CN207027090U (zh) | 切削刀具加工用上下料装置及切削刀具加工系统 | |
| CN201275808Y (zh) | 一种开槽刀具总成 | |
| CN214922412U (zh) | 一种钢管加工用穿孔机 | |
| CN202398751U (zh) | 一种法兰环轧环机 | |
| CN222471563U (zh) | 环形金属内壁开槽装置 | |
| CN206305543U (zh) | 一种复合钢管切割装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| C14 | Grant of patent or utility model | ||
| GR01 | Patent grant | ||
| C17 | Cessation of patent right | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20081008 Termination date: 20111123 |