CN116330799A - 一种钢片与透明承载膜贴合组装设备 - Google Patents
一种钢片与透明承载膜贴合组装设备 Download PDFInfo
- Publication number
- CN116330799A CN116330799A CN202310612636.0A CN202310612636A CN116330799A CN 116330799 A CN116330799 A CN 116330799A CN 202310612636 A CN202310612636 A CN 202310612636A CN 116330799 A CN116330799 A CN 116330799A
- Authority
- CN
- China
- Prior art keywords
- steel sheet
- feeding
- assembly
- carrier film
- guide rail
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B37/00—Methods or apparatus for laminating, e.g. by curing or by ultrasonic bonding
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B38/00—Ancillary operations in connection with laminating processes
- B32B38/10—Removing layers, or parts of layers, mechanically or chemically
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B38/00—Ancillary operations in connection with laminating processes
- B32B38/18—Handling of layers or the laminate
- B32B38/1825—Handling of layers or the laminate characterised by the control or constructional features of devices for tensioning, stretching or registration
- B32B38/1833—Positioning, e.g. registration or centering
- B32B38/1841—Positioning, e.g. registration or centering during laying up
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B41/00—Arrangements for controlling or monitoring lamination processes; Safety arrangements
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02P—CLIMATE CHANGE MITIGATION TECHNOLOGIES IN THE PRODUCTION OR PROCESSING OF GOODS
- Y02P70/00—Climate change mitigation technologies in the production process for final industrial or consumer products
- Y02P70/50—Manufacturing or production processes characterised by the final manufactured product
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Sheets, Magazines, And Separation Thereof (AREA)
- Lining Or Joining Of Plastics Or The Like (AREA)
Abstract
本发明公开的一种钢片与透明承载膜贴合组装设备,包括设备平台顶部并列设置有第一上料组件、第二上料组件与第三上料组件;第一上料组件、第二上料组件与第三上料组件一端均设置有条形钢片对位机构,条形钢片对位机构一侧设置有翻转机构;设备平台顶部且位于翻转机构的一侧设置有治具导轨,治具导轨顶部设置有组装治具,组装治具沿治具导轨滑动;设备平台顶部设置有钢片料卷机构,钢片料卷机构一端设置有软磁组装模组;钢片料卷机构一侧设置有承载膜上料模组,承载膜上料模组一侧设置有撕膜机构;撕膜机构的一侧设置有中转模组,中转模组的上方设置有承载膜贴合模组,中转模组将撕膜后的承载膜进行输送中转至承载膜贴合模组下方。
Description
技术领域
本发明涉及钢片组装领域,更具体的,涉及一种钢片与透明承载膜贴合组装设备。
背景技术
PAD组装过程中需要进行多个钢片定位后粘贴透明承载膜,实现钢片的组装贴合,保证PAD组装的精准度,现有的钢片与承载膜组装过程中,均是通过人工将多个钢片排布好之后进行贴上承载膜,会在粘贴承载膜的过程中造成钢片小尺度位移,从而产生钢片贴合过程中的分布误差,影响PAD组装精度。
发明内容
为了解决上述至少一个技术问题,本发明提出了一种钢片与透明承载膜贴合组装设备。
本发明第一方面提供了一种钢片与透明承载膜贴合组装设备,包括:设备平台;
所述设备平台顶部并列设置有第一上料组件、第二上料组件与第三上料组件;
所述第一上料组件、所述第二上料组件与第三上料组件一端均设置有条形钢片对位机构,所述条形钢片对位机构一侧设置有翻转机构;
所述设备平台顶部且位于所述翻转机构的一侧设置有治具导轨,所述治具导轨顶部设置有组装治具,所述组装治具沿所述治具导轨滑动;
所述设备平台顶部设置有钢片料卷机构,所述钢片料卷机构一端设置有软磁组装模组;
所述钢片料卷机构一侧设置有承载膜上料模组,所述承载膜上料模组一侧设置有撕膜机构;
所述撕膜机构的一侧设置有中转模组,所述中转模组的上方设置有承载膜贴合模组,所述中转模组将撕膜后的承载膜进行输送中转至承载膜贴合模组下方。
本发明一个较佳实施例中,所述第一上料组件用于第一钢片的上料,所述第二上料组件用于第二钢片的上料,所述第三上料组件用于第三钢片的上料,所述第一钢片所述第二钢片与所述第三钢片均为条形结构,所述第一钢片与所述第二钢片、第三钢片依次吸附在所述组装治具上进行定位;
所述第一钢片与所述第二钢片平行设置,所述第三钢片设置在所述第一钢片与所述第二钢片的内侧,且所述第三钢片与所述第二钢片、第一钢片均垂直设置。
本发明一个较佳实施例中,所述治具导轨的上方且沿所述组装治具的滑动方向依次设置有第一检测组件、第二检测组件与第三检测组件,所述第一检测组件、第二检测组件与第三检测组件分别用于检测第一钢片、第二钢片与第三钢片的位置;
所述第一检测组件包括多个第一检测相机,任一所述第一检测相机底部设置有第一光源,所述检测相机用于检测第一上料组件上料的第一钢片的两端端部位置。
本发明一个较佳实施例中,所述第一上料组件一侧设置有第一上料输送机构,所述第一上料输送机构上配合连接有第一上料输送机械手,所述第一上料输送机械手将第一钢片抓取放至第一上料组件端部的条形钢片对位机构上;
所述第二上料组件一侧设置有第二上料输送机构,所述第二上料输送机构上配合连接有第二上料输送机械手,所述第二上料输送机械手将第二钢片抓取放至第二上料组件端部的条形钢片对位机构上;
所述第三上料组件一侧设置有第三上料输送机构,所述第三上料输送机构上配合连接有第三上料输送机械手,所述第三上料输送机械手将第三钢片抓取放至第三上料组件端部的条形钢片对位机构上。
本发明一个较佳实施例中,所述承载膜上料模组包括垂直设置的第一承载膜上料导轨与第二承载膜上料导轨,所述第一承载膜上料导轨能够沿所述第二承载膜上料导轨滑动;
所述第一承载膜上料导轨一侧配合连接有承载膜上料滑块,所述承载膜上料滑块能够沿所述第一承载膜上料导轨滑动,所述承载膜上料滑块一侧设置有承载膜上料气缸,所述承载膜上料气缸底部设置有承载膜上料机械手,所述承载膜上料机械手底部阵列设置有若干个承载膜吸附头,若干个承载膜吸附头均为负压吸附头。
本发明一个较佳实施例中,所述条形钢片对位机构包括条形钢片对位治具以及设置在条形钢片对位治具顶部的条形钢片对位槽,所述条形钢片对位槽的两侧对称设置有两组条形钢片对位卡块。
本发明一个较佳实施例中,所述翻转机构包括竖直滑动气缸与水平滑动气缸,所述水平滑动气缸配合连接在竖直滑动气缸的一侧,所述水平滑动气缸一侧设置有翻转轴,所述翻转轴一端连接有翻转吸杆,所述翻转吸杆底部沿长度方向均布有多个翻转吸盘,所述翻转轴能够带动所述翻转吸杆旋转。
本发明一个较佳实施例中,所述治具导轨一侧设置有多个NG丢料机构,所述NG丢料机构包括设置在底部的控制机构以及设置在控制机构顶部的旋转轴,所述旋转轴顶部设置有托板,所述托板顶部设置有NG料盒。
本发明一个较佳实施例中,所述中转模组包括中转导轨,所述中转导轨顶部配合连接有中转滑块,所述中转滑块沿所述中转导轨滑动,所述中转滑块顶部四角设置有螺纹柱,所述螺纹柱顶部配合连接有中转治具,所述中转治具顶部四周设置有4个中转卡板,所述中转卡板连接有中转气缸,通过中转气缸控制中转卡板伸缩将中转治具上的承载膜进行定位。
本发明一个较佳实施例中,所述软磁组装模组包括软磁组装架,所述软磁组装架上对称设置有第一组装滑轨与第二组装滑轨,所述第一组装滑轨与所述第二组装滑轨平行分布,所述第一组装滑轨上配合连接有第一组装滑块,所述第一组装滑块底部设置有第一组装机械手,所述第二组装滑轨靠近所述第一组装滑轨的一侧设置有第二组装滑块,所述第二组装滑块底部设置有第二组装机械手,所述第一组装机械手与第二组装机械手对称设置在所述第一组装滑轨与第二组装滑轨内侧。
本发明的上述技术方案相比现有技术具有以下优点:
(1)通过将多个上料组件以及多个检测组件、承载膜上料模组、承载膜贴合机构进行集中设置在一个设备平台上,可以减少多个机构的占用面积,此外通过并列设置两个组装治具实现两个组装治具的间隔移动组装,提高设备运行效率。
(2)通过检测相机的分布方式对多个钢片进行定位保证相邻的钢片之间的间距精度,提高定位效果,且实现钢片与承载膜组装贴合的自动化运行。
附图说明
为了更清楚地说明本发明具体实施方式或现有技术中的技术方案,下面将对具体实施方式或现有技术描述中所需要使用的附图作简单的介绍,显而易见地,下面描述中的一些附图是本发明的一些实施方式,对于本领域普通技术人员来讲,在不付出创造性劳动的前提下,还可以根据这些附图获得其他的附图。
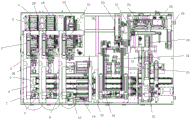
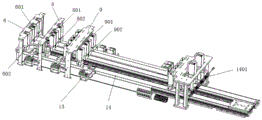
图1是本发明实施例钢片与透明承载膜贴合组装设备俯视图;
图2是本发明实施例钢片与透明承载膜贴合组装设备局部放大示意图;
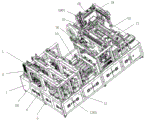
图3是本发明实施例钢片与透明承载膜贴合组装设备立体结构示意图;
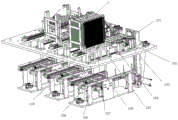
图4是本发明实施例上料组件立体结构示意图;
图5是本发明实施例翻转机构与条形钢片对位机构配合示意图;
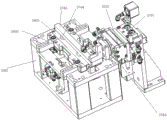
图6是本发明实施例治具导轨结构示意图;
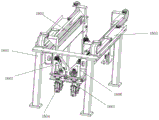
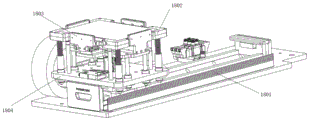
图7是本发明实施例软磁组装模组结构示意图;
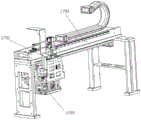
图8是本发明实施例承载膜上料模组结构示意图;
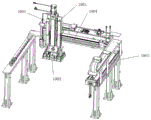
图9是本发明实施例承载膜贴合模组结构示意图;
图10是本发明实施例中转模组结构示意图;
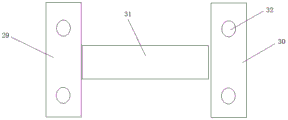
图11是本发明实施例钢片组装后的位置分布图。
图中,1、第一上料组件,101、竖直转运导轨,102、夹持机构,103、水平转运滑块,104、竖直顶升机构,105、料架,106、空盘转运模组,107、托料夹爪,108、支撑板,109、空盘转运皮带,110、水平上料导轨,2、料盘,3、第一上料输送机构,4、第二上料输送机构,5、组装治具,6、第一检测组件,601、第一检测相机,602、第一光源,7、设备平台,8、第二检测组件,801、第二检测相机,802、第二光源,9、第三检测组件,901、第三检测相机,902、第三光源,10、第二上料组件,11、第三上料组件,12、第三上料输送机构,13、NG抓取机构,1301、NG丢料机构,14、治具导轨,1401、线扫相机,15、料卷组件,16、软磁组装模组,1601、软磁组装架,1602、第一组装滑轨,1603、第一组装滑块,1604、第一组装机械手,1605、第二组装滑轨,1606、第二组装滑块,1607、第二组装机械手,17、承载膜贴合模组,1701、承载膜贴合导轨,1702、承载膜贴合滑块,1703、承载膜贴合机构,18、中转模组,1801、中转导轨,1802、中转治具,1803、中转卡板,1804、中转滑块,19、承载膜上料模组,1901、承载膜上料气缸,1902、承载膜上料滑块,1903、承载膜上料机械手,1904、第一承载膜上料导轨,1905、第二承载膜上料导轨,20、第一承载膜料仓,21、第二承载膜料仓,22、撕膜机构,23、钢片料卷机构,24、圆钢片对位机构,25、圆钢片底部对位相机,26、条形钢片底部对位相机,27、翻转机构,2701、竖直滑动气缸,2702、水平滑动气缸,2703、翻转轴,2704、翻转吸盘,2705、翻转吸杆,28、条形钢片对位机构,2801、条形钢片对位治具,2802、条形钢片对位卡块,2803、条形钢片对位槽,29、第一钢片,30、第二钢片,31、第三钢片,32、第四钢片。
具体实施方式
为了能够更清楚地理解本发明的上述目的、特征和优点,下面结合具体实施方式对本发明进行进一步的详细描述。需要说明的是,在不冲突的情况下,本申请的实施例及实施例中的特征可以相互组合。
在下面的描述中阐述了很多具体细节以便于充分理解本发明,但是,本发明还可以采用其他不同于在此描述的其他方式来实施,因此,本发明的保护范围并不受下面公开的具体实施例的限制。
实施例一
参见图1-3所示,本发明提出一种钢片与透明承载膜贴合组装设备,包括:设备平台7;设备平台7顶部并列设置有第一上料组件1、第二上料组件10与第三上料组件11;第一上料组件1、第二上料组件10与第三上料组件11一端均设置有条形钢片对位机构28,条形钢片对位机构28一侧设置有翻转机构27;设备平台7顶部且位于翻转机构27的一侧设置有治具导轨14,治具导轨14顶部设置有组装治具5,组装治具5沿治具导轨14滑动;设备平台7顶部设置有钢片料卷机构23,钢片料卷机构23一端设置有软磁组装模组16;钢片料卷机构23一侧设置有承载膜上料模组19,承载膜上料模组19下方的内侧并列设置有第一承载膜料仓20与第二承载膜料仓21,承载膜上料模组19一侧设置有撕膜机构22;撕膜机构22的一侧设置有中转模组18,中转模组18的上方设置有承载膜贴合模组17,中转模组18将撕膜后的承载膜进行输送中转至承载膜贴合模组17下方。
需要说明的是,第四钢片32通过钢片料卷机构23进行上料,钢片料卷机构23上一次上两个第四钢片32,两个第四钢片32并列设置,第四钢片32为圆形结构,钢片料卷机构23的一端设置有圆钢片对位机构24,通过圆钢片对位机构24将第四钢片32进行粗定位之后,通过圆形钢片对位机构一侧的圆钢片底部对位相机25进行拍照对位,然后通过承载膜贴合模组17抓取组装贴合。
进一步的,第一上料组件1一侧设置有第一上料输送机构3,第一上料输送机构3上配合连接有第一上料输送机械手,第一上料输送机械手将第一钢片29抓取放至第一上料组件1端部的条形钢片对位机构28上;
第二上料组件10一侧设置有第二上料输送机构4,第二上料输送机构4上配合连接有第二上料输送机械手,第二上料输送机械手将第二钢片30抓取放至第二上料组件10端部的条形钢片对位机构28上;
第三上料组件11一侧设置有第三上料输送机构12,第三上料输送机构12上配合连接有第三上料输送机械手,第三上料输送机械手将第三钢片31抓取放至第三上料组件11端部的条形钢片对位机构28上。
参考图4所示,第一上料组件1用于第一钢片29的上料,第二上料组件10用于第二钢片30的上料,第三上料组件11用于第三钢片31的上料。
第一上料组件1、第二上料组件10与第三上料组件11并列设置,且第一上料组件1与第二上料组件10、第三上料组件11的结构相同,本实施例针对其中一个上料组件进行解释说明,第一上料组件1为双层结构,上层结构包括料架105,料架105的顶部设置有若干个层叠设置的料盘,料盘内部设置有多个第一钢片29,料架105的内侧且位于料盘的下方设置有水平上料导轨110,水平上料导轨110的一端设置有竖直转运导轨101,水平上料导轨110上配合连接有水平转运滑块103,料架105的一端设置有夹持机构102,当水平转运滑块103转运到预定的位置后,通过夹持机构102对料盘进行固定,保证抓取第一钢片29时的牢固稳定性,此外,料架105两侧对称设置有两个托料夹爪107,通过托料夹爪107将上方的料盘进行托起,保证水平转运滑块103一次只转运一个料盘。
下层结构包括支撑板108,支撑板108顶部设置有空盘转运皮带109,空盘转运皮带109上配合连接有空盘转运模组106,当水平转运滑块103上的料盘内的第一钢片29全部抓取后,通过水平转运滑块103底部的竖直顶升机构104进行伸缩移动,水平转运滑块103沿竖直转运导轨101进行滑动,将空盘输送至空盘转运模组106上,然后通过人空将空盘转运模组106上的空盘取走再次放料,实现第一钢片29上料与下料的循环。
请参考图5所示,条形钢片对位机构28包括条形钢片对位治具2801以及设置在条形钢片对位治具2801顶部的条形钢片对位槽2803,条形钢片对位槽2803的两侧对称设置有两组条形钢片对位卡块2802;翻转机构27包括竖直滑动气缸2701与水平滑动气缸2702,水平滑动气缸2702配合连接在竖直滑动气缸2701的一侧,水平滑动气缸2702一侧设置有翻转轴2703,翻转轴2703一端连接有翻转吸杆2705,翻转吸杆2705底部沿长度方向均布有多个翻转吸盘2704,翻转轴2703能够带动翻转吸杆2705旋转。
翻转机构27为3个,3个翻转机构27分别设置在第一上料组件1、第二上料组件10与第三上料组件11的一端,每一个翻转机构27一侧均设置有两个条形钢片底部对位相机26,两个条形钢片底部对位相机26并列设置,且设置方向分别与第一钢片29、第二钢片30、第三钢片31的定位方向相同。
请参考图6所示,治具导轨的上方且沿组装治具5的滑动方向依次设置有第一检测组件6、第二检测组件8与第三检测组件9,设备平台7顶部且位于第三检测组件19的一侧设置有料卷组件15,料卷组件15的另一侧设置有线扫相机1401,线扫相机1401位于治具导轨14的上方,治具导轨的上方设置有NG抓取机构13,当第一检测组,6、第二检测组件8或第三检测组件9检测到对应的钢片出现组装定位缺陷时,通过NG抓取机构13将钢片抓取放至NG丢料机构1301,第一检测组件6、第二检测组件8与第三检测组件9分别用于检测第一钢片29、第二钢片30与第三钢片31的位置;第一检测组件6包括多个第一检测相机601,任一第一检测相机601底部设置有第一光源602,第一检测相机601用于检测第一上料组件1上料的第一钢片29的两端端部位置;第二检测组件包括多个第二检测相机801,任一第二检测相机801底部设置有第二光源802,第二检测相机801用于检测第二上料组件10上料的第二钢片30的两端端部位置;第三检测组件9包括多个第三检测相机901,任一第三检测相机901底部设置有第三光源902,第三检测相机901用于检测第三上料组件11上料的第三钢片31的两端端部位置,治具导轨14一侧设置有多个NG丢料机构1301,NG丢料机构1301包括设置在底部的控制机构以及设置在控制机构顶部的旋转轴,旋转轴顶部设置有托板,托板顶部设置有NG料盒。
请参考图7所示,软磁组装模组16包括软磁组装架1601,软磁组装架1601上对称设置有第一组装滑轨1602与第二组装滑轨1605,第一组装滑轨1602与第二组装滑轨1605平行分布,第一组装滑轨1602上配合连接有第一组装滑块1603,第一组装滑块1603底部设置有第一组装机械手1604,第二组装滑轨1605靠近第一组装滑轨1602的一侧设置有第二组装滑块1606,第二组装滑块1606底部设置有第二组装机械手1607,第一组装机械手1604与第二组装机械手1607对称设置在第一组装滑轨1602与第二组装滑轨1605内侧。
请参考图8所示,承载膜上料模组19包括垂直设置的第一承载膜上料导轨1904与第二承载膜上料导轨1905,第一承载膜上料导轨1904能够沿第二承载膜上料导轨1905滑动;第一承载膜上料导轨1904一侧配合连接有承载膜上料滑块1902,承载膜上料滑块1902能够沿第一承载膜上料导轨1904滑动,承载膜上料滑块1902一侧设置有承载膜上料气缸1901,承载膜上料气缸1901底部设置有承载膜上料机械手1903,承载膜上料机械手1903底部阵列设置有若干个承载膜吸附头,若干个承载膜吸附头均为负压吸附头。
请参考图9所示,承载膜贴合模组17包括承载膜贴合导轨1701,承载膜贴合导轨1701底部设置有承载膜贴合支架,承载膜贴合导轨1701上配合连接有承载膜贴合导滑块1702,承载膜贴合导滑块1702沿承载膜贴合导轨1701滑动,承载膜贴合导滑块1702底部设置有承载膜贴合导机构1703,通过承载膜贴合导机构1703将透明承载膜贴合在组装完成后的钢片一侧,对组装定位后的钢片进行固定。
请参考图10所示,中转模组18包括中转导轨1801,中转导轨1801顶部配合连接有中转滑块1804,中转滑块1804沿中转导轨1801滑动,中转滑块1804顶部四角设置有螺纹柱,螺纹柱顶部配合连接有中转治具1802,中转治具1802顶部四周设置有4个中转卡板1803,中转卡板1803连接有中转气缸,通过中转气缸控制中转卡板1803伸缩将中转治具1802上的承载膜进行定位。
请参考图11所示,第一钢片29第二钢片30与第三钢片31均为条形结构,第一钢片29与第二钢片30、第三钢片31依次吸附在组装治具5上进行定位;
第一钢片29与第二钢片30平行设置,第三钢片31设置在第一钢片29与第二钢片30的内侧,且第三钢片31与第二钢片30、第一钢片29均垂直设置。
综上,通过将多个上料组件以及多个检测组件、承载膜上料模组19、承载膜贴合导机构1703进行集中设置在一个设备平台7上,可以减少多个机构的占用面积,此外通过并列设置两个组装治具5实现两个组装治具5的间隔移动组装,提高设备运行效率,通过检测相机的分布方式对多个钢片进行定位保证相邻的钢片之间的间距精度,提高定位效果,且实现钢片与承载膜组装贴合的自动化运行。
以上实施例的各技术特征可以进行任意的组合,为使描述简洁,未对上述实施例中的各个技术特征所有可能的组合都进行描述,然而,只要这些技术特征的组合不存在矛盾,都应当认为是本说明书记载的范围。
对所公开的实施例的上述说明,使本领域专业技术人员能够实现或使用本发明。对上述实施例的多种修改对本领域的专业技术人员来说将是显而易见的,本文中所定义的一般原理可以在不脱离本发明的精神或范围的情况下,在其它实施例中实现。因此,本发明将不会被限制于本文所示的上述实施例,而是要符合与本文所公开的原理和新颖特点相一致的最宽的范围。
以上所述,仅为本发明的具体实施方式,但本发明的保护范围并不局限于此,任何熟悉本技术领域的技术人员在本发明揭露的技术范围内,可轻易想到变化或替换,都应涵盖在本发明的保护范围之内。因此,本发明的保护范围应以所述权利要求的保护范围为准。
Claims (10)
1.一种钢片与透明承载膜贴合组装设备,包括:设备平台;其特征在于,
所述设备平台顶部并列设置有第一上料组件、第二上料组件与第三上料组件;
所述第一上料组件、所述第二上料组件与第三上料组件一端均设置有条形钢片对位机构,所述条形钢片对位机构一侧设置有翻转机构;
所述设备平台顶部且位于所述翻转机构的一侧设置有治具导轨,所述治具导轨顶部设置有组装治具,所述组装治具沿所述治具导轨滑动;
所述设备平台顶部设置有钢片料卷机构,所述钢片料卷机构一端设置有软磁组装模组;
所述钢片料卷机构一侧设置有承载膜上料模组,所述承载膜上料模组一侧设置有撕膜机构;
所述撕膜机构的一侧设置有中转模组,所述中转模组的上方设置有承载膜贴合模组,所述中转模组将撕膜后的承载膜进行输送中转至承载膜贴合模组下方。
2.根据权利要求1所述的一种钢片与透明承载膜贴合组装设备,其特征在于,所述第一上料组件用于第一钢片的上料,所述第二上料组件用于第二钢片的上料,所述第三上料组件用于第三钢片的上料,所述第一钢片所述第二钢片与所述第三钢片均为条形结构,所述第一钢片与所述第二钢片、第三钢片依次吸附在所述组装治具上进行定位;
所述第一钢片与所述第二钢片平行设置,所述第三钢片设置在所述第一钢片与所述第二钢片的内侧,且所述第三钢片与所述第二钢片、第一钢片均垂直设置。
3.根据权利要求2所述的一种钢片与透明承载膜贴合组装设备,其特征在于,所述治具导轨的上方且沿所述组装治具的滑动方向依次设置有第一检测组件、第二检测组件与第三检测组件,所述第一检测组件、第二检测组件与第三检测组件分别用于检测第一钢片、第二钢片与第三钢片的位置;
所述第一检测组件包括多个第一检测相机,任一所述第一检测相机底部设置有第一光源,所述检测相机用于检测第一上料组件上料的第一钢片的两端端部位置。
4.根据权利要求3所述的一种钢片与透明承载膜贴合组装设备,其特征在于,所述第一上料组件一侧设置有第一上料输送机构,所述第一上料输送机构上配合连接有第一上料输送机械手,所述第一上料输送机械手将第一钢片抓取放至第一上料组件端部的条形钢片对位机构上;
所述第二上料组件一侧设置有第二上料输送机构,所述第二上料输送机构上配合连接有第二上料输送机械手,所述第二上料输送机械手将第二钢片抓取放至第二上料组件端部的条形钢片对位机构上;
所述第三上料组件一侧设置有第三上料输送机构,所述第三上料输送机构上配合连接有第三上料输送机械手,所述第三上料输送机械手将第三钢片抓取放至第三上料组件端部的条形钢片对位机构上。
5.根据权利要求4所述的一种钢片与透明承载膜贴合组装设备,其特征在于,所述承载膜上料模组包括垂直设置的第一承载膜上料导轨与第二承载膜上料导轨,所述第一承载膜上料导轨能够沿所述第二承载膜上料导轨滑动;
所述第一承载膜上料导轨一侧配合连接有承载膜上料滑块,所述承载膜上料滑块能够沿所述第一承载膜上料导轨滑动,所述承载膜上料滑块一侧设置有承载膜上料气缸,所述承载膜上料气缸底部设置有承载膜上料机械手,所述承载膜上料机械手底部阵列设置有若干个承载膜吸附头,若干个承载膜吸附头均为负压吸附头。
6.根据权利要求5所述的一种钢片与透明承载膜贴合组装设备,其特征在于,所述条形钢片对位机构包括条形钢片对位治具以及设置在条形钢片对位治具顶部的条形钢片对位槽,所述条形钢片对位槽的两侧对称设置有两组条形钢片对位卡块。
7.根据权利要求6所述的一种钢片与透明承载膜贴合组装设备,其特征在于,所述翻转机构包括竖直滑动气缸与水平滑动气缸,所述水平滑动气缸配合连接在竖直滑动气缸的一侧,所述水平滑动气缸一侧设置有翻转轴,所述翻转轴一端连接有翻转吸杆,所述翻转吸杆底部沿长度方向均布有多个翻转吸盘,所述翻转轴能够带动所述翻转吸杆旋转。
8.根据权利要求7所述的一种钢片与透明承载膜贴合组装设备,其特征在于,所述治具导轨一侧设置有多个NG丢料机构,所述NG丢料机构包括设置在底部的控制机构以及设置在控制机构顶部的旋转轴,所述旋转轴顶部设置有托板,所述托板顶部设置有NG料盒。
9.根据权利要求8所述的一种钢片与透明承载膜贴合组装设备,其特征在于,所述中转模组包括中转导轨,所述中转导轨顶部配合连接有中转滑块,所述中转滑块沿所述中转导轨滑动,所述中转滑块顶部四角设置有螺纹柱,所述螺纹柱顶部配合连接有中转治具,所述中转治具顶部四周设置有4个中转卡板,所述中转卡板连接有中转气缸,通过中转气缸控制中转卡板伸缩将中转治具上的承载膜进行定位。
10.根据权利要求9所述的一种钢片与透明承载膜贴合组装设备,其特征在于,所述软磁组装模组包括软磁组装架,所述软磁组装架上对称设置有第一组装滑轨与第二组装滑轨,所述第一组装滑轨与所述第二组装滑轨平行分布,所述第一组装滑轨上配合连接有第一组装滑块,所述第一组装滑块底部设置有第一组装机械手,所述第二组装滑轨靠近所述第一组装滑轨的一侧设置有第二组装滑块,所述第二组装滑块底部设置有第二组装机械手,所述第一组装机械手与第二组装机械手对称设置在所述第一组装滑轨与第二组装滑轨内侧。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202310612636.0A CN116330799B (zh) | 2023-05-29 | 2023-05-29 | 一种钢片与透明承载膜贴合组装设备 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202310612636.0A CN116330799B (zh) | 2023-05-29 | 2023-05-29 | 一种钢片与透明承载膜贴合组装设备 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| CN116330799A true CN116330799A (zh) | 2023-06-27 |
| CN116330799B CN116330799B (zh) | 2023-08-18 |
Family
ID=86879083
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202310612636.0A Active CN116330799B (zh) | 2023-05-29 | 2023-05-29 | 一种钢片与透明承载膜贴合组装设备 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN116330799B (zh) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN116511871A (zh) * | 2023-07-04 | 2023-08-01 | 苏州鼎纳自动化技术有限公司 | 一种环形磁铁与psa组装贴合设备 |
| CN117301685A (zh) * | 2023-10-20 | 2023-12-29 | 苏州鼎纳自动化技术有限公司 | 一种铜箔贴合组装设备 |
| CN117341331A (zh) * | 2023-10-26 | 2024-01-05 | 苏州鼎纳自动化技术有限公司 | 一种石墨片贴合组装设备 |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN111806040A (zh) * | 2020-07-22 | 2020-10-23 | 苏州佳祺仕信息科技有限公司 | 基于石墨与钢片的上料组装设备及其上料组装方法 |
| CN112060748A (zh) * | 2020-08-21 | 2020-12-11 | 深圳市深科达智能装备股份有限公司 | 石墨与钢片贴合设备 |
| CN212422465U (zh) * | 2020-03-26 | 2021-01-29 | 苏州朗坤自动化设备股份有限公司 | 一种3c产品钢片贴合覆膜全自动生产线 |
| CN114406658A (zh) * | 2022-01-30 | 2022-04-29 | 领胜城科技(江苏)有限公司 | 大尺寸模切件与金属件自动组装一体机 |
-
2023
- 2023-05-29 CN CN202310612636.0A patent/CN116330799B/zh active Active
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN212422465U (zh) * | 2020-03-26 | 2021-01-29 | 苏州朗坤自动化设备股份有限公司 | 一种3c产品钢片贴合覆膜全自动生产线 |
| CN111806040A (zh) * | 2020-07-22 | 2020-10-23 | 苏州佳祺仕信息科技有限公司 | 基于石墨与钢片的上料组装设备及其上料组装方法 |
| CN112060748A (zh) * | 2020-08-21 | 2020-12-11 | 深圳市深科达智能装备股份有限公司 | 石墨与钢片贴合设备 |
| CN114406658A (zh) * | 2022-01-30 | 2022-04-29 | 领胜城科技(江苏)有限公司 | 大尺寸模切件与金属件自动组装一体机 |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN116511871A (zh) * | 2023-07-04 | 2023-08-01 | 苏州鼎纳自动化技术有限公司 | 一种环形磁铁与psa组装贴合设备 |
| CN116511871B (zh) * | 2023-07-04 | 2023-09-08 | 苏州鼎纳自动化技术有限公司 | 一种环形磁铁与psa组装贴合设备 |
| CN117301685A (zh) * | 2023-10-20 | 2023-12-29 | 苏州鼎纳自动化技术有限公司 | 一种铜箔贴合组装设备 |
| CN117341331A (zh) * | 2023-10-26 | 2024-01-05 | 苏州鼎纳自动化技术有限公司 | 一种石墨片贴合组装设备 |
Also Published As
| Publication number | Publication date |
|---|---|
| CN116330799B (zh) | 2023-08-18 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN116330799B (zh) | 一种钢片与透明承载膜贴合组装设备 | |
| CN101858728B (zh) | 量测设备及量测方法 | |
| CN212639041U (zh) | 一种翻面抓取机构及上料装置 | |
| CN111498487A (zh) | 一种屏下摄像头贴合组装设备 | |
| CN212639185U (zh) | 一种分盘上料机构及上料装置 | |
| CN115963062A (zh) | 半导体载板缺陷检测及标识系统 | |
| CN111477942A (zh) | 用于电池高温化成的自动下料设备 | |
| CN115373165B (zh) | 一种包边机 | |
| CN116142756A (zh) | 一种钢片贴合机 | |
| CN111731813A (zh) | 产品检查及自动换料机 | |
| CN116674807A (zh) | 一种载带卷盘包装线 | |
| CN118183206A (zh) | 一种手机后盖撕膜、贴合保压机及其贴合保压工艺 | |
| CN119175225A (zh) | 一种多角度视觉检测设备 | |
| CN111940324A (zh) | 一种高效检测的产品外观检测系统 | |
| CN211789316U (zh) | 用于电池高温化成的自动下料设备 | |
| CN219626618U (zh) | 一种晶圆传送装置及晶圆清洗设备 | |
| CN116519960A (zh) | 一种手机电池背胶检测设备 | |
| CN116517934A (zh) | 一种卡砖玻璃自动组装装置 | |
| CN113546867B (zh) | 一种无线线圈外观检测装置及检测方法 | |
| CN106623001A (zh) | 一种自动化预充与测试设备 | |
| CN118287382B (zh) | 全自动外观检测系统 | |
| CN222664772U (zh) | 一种上料设备 | |
| CN210880958U (zh) | 一种贴胶组装设备 | |
| CN210881102U (zh) | 底盒自动放料机 | |
| CN221449015U (zh) | 一种功率器件芯片贴装设备 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| GR01 | Patent grant | ||
| GR01 | Patent grant | ||
| PP01 | Preservation of patent right |
Effective date of registration: 20250820 Granted publication date: 20230818 |
|
| PP01 | Preservation of patent right |