CN116276565A - 一种轮式面板除尘打磨设备 - Google Patents
一种轮式面板除尘打磨设备 Download PDFInfo
- Publication number
- CN116276565A CN116276565A CN202310247707.1A CN202310247707A CN116276565A CN 116276565 A CN116276565 A CN 116276565A CN 202310247707 A CN202310247707 A CN 202310247707A CN 116276565 A CN116276565 A CN 116276565A
- Authority
- CN
- China
- Prior art keywords
- grinding head
- grinding
- cross beam
- traversing
- transverse moving
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B27/00—Other grinding machines or devices
- B24B27/033—Other grinding machines or devices for grinding a surface for cleaning purposes, e.g. for descaling or for grinding off flaws in the surface
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B41/00—Component parts such as frames, beds, carriages, headstocks
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B41/00—Component parts such as frames, beds, carriages, headstocks
- B24B41/002—Grinding heads
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B41/00—Component parts such as frames, beds, carriages, headstocks
- B24B41/02—Frames; Beds; Carriages
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B41/00—Component parts such as frames, beds, carriages, headstocks
- B24B41/04—Headstocks; Working-spindles; Features relating thereto
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B47/00—Drives or gearings; Equipment therefor
- B24B47/10—Drives or gearings; Equipment therefor for rotating or reciprocating working-spindles carrying grinding wheels or workpieces
- B24B47/12—Drives or gearings; Equipment therefor for rotating or reciprocating working-spindles carrying grinding wheels or workpieces by mechanical gearing or electric power
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B47/00—Drives or gearings; Equipment therefor
- B24B47/20—Drives or gearings; Equipment therefor relating to feed movement
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B47/00—Drives or gearings; Equipment therefor
- B24B47/22—Equipment for exact control of the position of the grinding tool or work at the start of the grinding operation
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B55/00—Safety devices for grinding or polishing machines; Accessories fitted to grinding or polishing machines for keeping tools or parts of the machine in good working condition
- B24B55/06—Dust extraction equipment on grinding or polishing machines
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02P—CLIMATE CHANGE MITIGATION TECHNOLOGIES IN THE PRODUCTION OR PROCESSING OF GOODS
- Y02P70/00—Climate change mitigation technologies in the production process for final industrial or consumer products
- Y02P70/10—Greenhouse gas [GHG] capture, material saving, heat recovery or other energy efficient measures, e.g. motor control, characterised by manufacturing processes, e.g. for rolling metal or metal working
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Grinding Of Cylindrical And Plane Surfaces (AREA)
Abstract
本发明公开一种轮式面板除尘打磨设备,涉及打磨机械设备技术领域,其具体结构包括:两条轨道,平行间隔设置;两个行走机构,一一对应安装于轨道上;横梁,横向设置,且横梁的两端与行走机构连接;多个磨头横移机构,间隔安装于横梁的正面,且磨头横移机构沿横梁的长度方向间隔分布;转动驱动机构,安装于行走机构上,且转动驱动机构的输出端与磨头横移机构连接并带动磨头横移机构的磨头端转动。本发明解决了现有打磨设备打磨效率低、成本高的技术问题。
Description
技术领域
本发明涉及打磨机械设备技术领域,尤其涉及一种轮式面板除尘打磨设备。
背景技术
在钢结构板单元的生产制造过程中,通常需要对钢板喷涂预处理漆来保护钢板,避免母材锈蚀。但在组装板单元的U肋或板肋时,为了保证板单元的焊接质量,需对组装焊接部位进行打磨,去除钢板焊接区域表面的氧化物和油漆等杂质。
传统的打磨设备主要有手推式打磨机与砂带式打磨机。手推式打磨机依靠人力推动,操作人员劳动强度大。小车推动速度过快或过慢,还会导致预处理漆打磨不彻底或造成局部凹陷,最终影响产品的焊接质量。并且该类设备的除尘机构都较为简易,除尘效果差;也不能对多道施工区域进行同步打磨,打磨效率低。砂带式打磨机依靠砂带表面粘接的磨料与钢板接触回转摩擦,进行打磨作业。故而当砂带上的磨料消耗损耗后,打磨质量就会降低。由于砂带的制造长度有限,磨损较快,为保证打磨质量,需频繁对砂带进行更换,设备后期使用成本高。
发明内容
本发明的目的是提供一种轮式面板除尘打磨设备,解决了现有技术的打磨设备打磨效率低、成本高的技术问题。
本申请实施例公开了一种轮式面板除尘打磨设备,包括:
两条轨道,平行间隔设置;
两个行走机构,一一对应安装于所述轨道上;
横梁,横向设置,且所述横梁的两端与所述行走机构连接;
多个磨头横移机构,间隔安装于所述横梁的正面,且所述磨头横移机构沿所述横梁的长度方向间隔分布;
转动驱动机构,安装于所述行走机构上,且所述转动驱动机构的输出端与所述磨头横移机构连接并带动所述磨头横移机构的磨头端转动。
本申请采用两台电机通过同步带轮系统驱动一根传动轴旋转,利用传动轴上的平键与磨头同步带轮配合,既能同时驱动多套磨头运转,动力集中、制造成本更低,又可使多套磨头沿轴向滑动,调整间距,适应性更强;便于集中除尘空间,保证除尘效果。
在上述技术方案的基础上,本申请实施例还可以做如下改进:
进一步地,它还包括:
除尘罩,安装在所述横梁上,且所述除尘罩内部开设有容置空腔;
吸尘管道,连通设置于所述除尘罩的顶部,采用本步的有益效果是通过吸尘管道和除尘罩的相互配合,可以完成灰尘的集中处理。
进一步地,所述行走机构包括:
框架,设置于所述轨道上方;
主动轮组,安装于所述框架的一端,且所述主动轮组的车轮与所述轨道相配合;
从动轮组,安装于所述框架的另一端,且所述从动轮组的车轮与所述轨道相配合;
电机减速器,安装在所述框架上,且所述电机减速器的输出端与所述主动轮组连接,采用本步的有益效果是通过相应的部件相互配合,使得组件在轨道上稳定运动。
进一步地,所述主动轮组的车轮和从动轮组的车轮外侧均包裹有橡胶轮,采用本步的有益效果是通过橡胶轮能够提高摩擦力,降低轨道的精度要求,保证结构运动的稳定性。
进一步地,所述转动驱动机构包括:
两个电机安装座,一一对应安装于所述行走机构的顶部;
两块定位组件,分别安装于所述横梁的正面两端;
两个主轴轴承座,分别安装于所述定位组件上;
主轴,两端分别与所述主轴轴承座连接,且所述主轴上间隔安装有多个所述磨头横移机构;
两个转动驱动电机,一一对应安装于所述电机安装座上,且所述转动驱动电机的输出端与所述主轴的端部配合,采用本步的有益效果是通过转动驱动电机驱动一根主轴运动,以此保证同级运动,从而简化结构,节省空间,便于除尘处理。
进一步地,它还包括:
横移导轨,安装于所述横梁的顶部,且所述横移导轨沿所述横梁的长度方向延伸;
多块定位卡板,间隔设置于所述横移导轨上,且所述定位卡板的顶端与所述磨头横移机构的顶部连接,采用本步的有益效果是通过横移导轨保证磨头横移机构的稳定运动。
进一步地,所述磨头横移机构包括:
横移座,设置于所述横梁的一侧;
两块横移滑块,上下间隔设置于所述横移座朝向所述横梁的一侧;
磨头支架,活动安装于所述横移座的一侧,且所述横移同步带轮位于所述磨头支架外侧;
横移同步带轮,安装在所述主轴上,且所述横移同步带轮位于所述磨头支架外侧;
调节组件,安装于所述横移座的侧面,且所述调节组件与所述磨头支架连接;
磨头同步带轮,安装于所述磨头支架的侧面,且所述磨头同步带轮与所述横移同步带轮通过同步带配合连接;
磨砂千叶轮,安装于所述磨头支架的一侧,且所述磨砂千叶轮与所述磨头同步带轮同轴连接,采用本步的有益效果是通过磨砂千叶轮作为打磨设备,降低成本。
进一步地,所述调节组件包括:
铰接座,安装于所述横移座的侧面;
杠杆力臂,铰接于所述铰接座上;
拉杆,一端与所述杠杆力臂铰接;
配重块,所述配重块的端部与所述拉杆的另一端连接;
滑块组件,上端与所述配重块连接,下端与所述磨头支架连接,采用本步的有益效果是通过各个零部件的配合,能够便于人工手动调节。
进一步地,所述磨头支架上开设有滑动凹槽,所述滑动凹槽的上侧端部与所述配重块连接;
所述滑块组件上开设有上凹槽和下凹槽,所述滑动凹槽的下侧与所述下凹槽相配合,所述滑动凹槽的上侧与所述上凹槽相配合,所述配重块位于所述上凹槽内,采用本步的有益效果是通过各个凹槽的配合,能够实现滑动组件的调整,从而实现磨头同步带轮上同步带张紧力的调整,以此完成打磨的调整,保证打磨效果。
本申请实施例中提供的一个或者多个技术方案,至少具有如下技术效果或者优点:
1.本申请采用两台转动驱动电机带动一根传动轴旋转,利用传动轴上的平键与磨头同步带轮配合,既能同时驱动多套磨头横移机构运动,动力集中、制造成本更低,又可使多套磨头沿轴向滑动,调整间距,适应性更强。
2.本申请在行走机构内设置有橡胶轮摩擦系数大,对轨道自身精度要求低,因此轨道可采用型材进行铺设,成本低。
3.本申请采用磨砂千叶轮进行打磨,与砂带相比,后期使用成本更低,性价比更高;
4.本申请设置配重块,依靠自重进行浮动式下压,可适应不同厚度的钢板打磨,同时兼顾千叶轮的自身磨损,将千叶轮始终紧贴在钢板之上,保证打磨质量;
5.本申请结构设计紧凑,布局合理。整体体积小,除尘空间小,除尘效果好;
附图说明
为了更清楚地说明本发明具体实施方式或现有技术中的技术方案,下面将对具体实施方式或现有技术描述中所需要使用的附图作简单地介绍,显而易见地,下面描述中的附图是本发明的一些实施方式,对于本领域普通技术人员来讲,在不付出创造性劳动的前提下,还可以根据这些附图获得其他的附图。
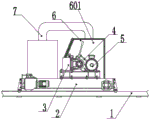
图1为本发明具体实施例所述的一种轮式面板除尘打磨设备的整体结构示意图;
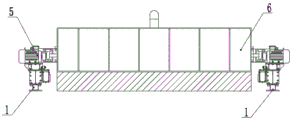
图2为图1的左视图;
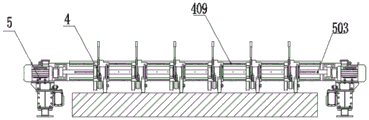
图3为图2的去除除尘罩后的结构示意图;
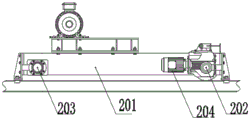
图4为图1中行走机构部分的结构示意图;
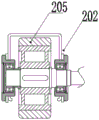
图5为图4中主动轮组的结构示意图;
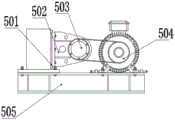
图6为图1中转动驱动机构部分的结构示意图;
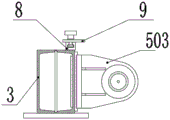
图7为图1中横移导轨部分的结构示意图;
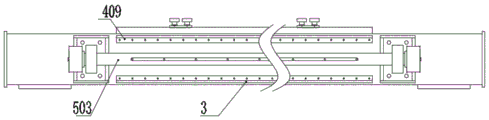
图8为图1中横梁的结构示意图;
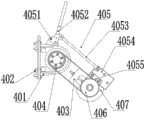
图9为图1中磨头横移机构的结构示意图;
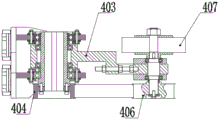
图10为图9中剖视图;
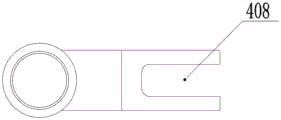
图11为图9中磨头支架的结构示意图;
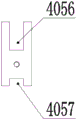
图12为图9中滑块组件的结构示意图;
1-轨道;2-行走机构;3-横梁;4-磨头横移机构;5-转动驱动机构;6-除尘罩;7-吸尘管道;8-横移导轨;9-定位卡板;
201-框架;202-主动轮组;203-从动轮组;204-电机减速器;205-橡胶轮;
401-横移座;402-横移滑块;403-磨头支架;404-横移同步带轮;405-调节组件;406-磨头同步带轮;407-磨砂千叶轮;408-滑动凹槽;409-横移轨道;
4051-铰接座;4052-杠杆力臂;4053-杠杆;4054-配重块;4055-滑块组件;4056-上凹槽;4057-下凹槽;
501-定位组件;502-主轴轴承座;503-主轴;504-转动驱动电机;505-电机安装座;
601-容置空腔。
具体实施方式
下面将结合附图对本发明技术方案的实施例进行详细的描述。以下实施例仅用于更加清楚地说明本发明的技术方案,因此只作为示例,而不能以此来限制本发明的保护范围。
需要注意的是,除非另有说明,本申请使用的技术术语或者科学术语应当为本发明所属领域技术人员所理解的通常意义。
在本申请中,除非另有明确的规定和限定,术语“安装”、“相连”、“连接”、“固定”等术语应做广义理解,例如,可以是固定连接,也可以是可拆卸连接,或成一体;可以是机械连接,也可以是电连接;可以是直接相连,也可以通过中间媒介间接相连,可以是两个元件内部的连通或两个元件的相互作用关系。对于本领域的普通技术人员而言,可以根据具体情况理解上述术语在本发明中的具体含义。
为了更好的理解上述技术方案,下面将结合说明书附图以及具体实施方式对上述技术方案进行详细说明。
实施例:
如图1-3所示,本申请实施例公开了一种轮式面板除尘打磨设备,用于实现打磨处理,同时能够降低打磨的成本;
其具体结构包括:
两条轨道1,平行间隔设置,在使用时,该轨道便于后续的部件进行稳定运动;
两个行走机构2,一一对应安装于所述轨道1上,该行走机构2能够稳定运动,即沿着所述轨道1的长度方向运动;
横梁3,横向设置,且所述横梁3的两端与所述行走机构2连接,该横梁3横向设置,便于后续磨头横移机构的间隔装配,能够同时完成多个工位的打磨,以此提高工作效率;
多个磨头横移机构4,间隔安装于所述横梁3的正面,且所述磨头横移机构4沿所述横梁3的长度方向间隔分布,该磨头横移机构4用于完成打磨处理;
转动驱动机构5,安装于所述行走机构2上,且所述转动驱动机构5的输出端与所述磨头横移机构4连接并带动所述磨头横移机构4的磨头端转动,该转动驱动机构5用于磨头端的运动,从而完成打磨。
在一实施例中,如图1、2所示,本申请还包括:
除尘罩6,安装在所述横梁3上,且所述除尘罩6内部开设有容置空腔601;
吸尘管道7,连通设置于所述除尘罩6的顶部;本申请中的除尘罩6用于包裹磨头横移机构4,完成内部灰尘的集中吸收和处理,该吸尘管道7的另一端与除尘柜连通,具体的连接方式为螺栓连接;该除尘柜通过螺栓连接固定在行走机构2上。
其中,如图4、5所示,所述行走机构2包括:
框架201,设置于所述轨道1上方;
主动轮组202,安装于所述框架201的一端,且所述主动轮组202的车轮与所述轨道1相配合;
从动轮组203,安装于所述框架201的另一端,且所述从动轮组203的车轮与所述轨道1相配合;
电机减速器204,安装在所述框架201上,且所述电机减速器204的输出端与所述主动轮组202连接。
本申请在框架201的前后端开设有横向安装孔,其中主动轮组202、从动轮组203穿过所述横向安装孔,每个轮组包括闷盖和透盖,通过螺栓安装在框架201上;其中主动轮组202的主动轮轴一端由闷盖连接,另一端穿过透盖与所述电机减速器204连接;同时从动轮组203的从动轮轴的两端由闷盖连接;
本申请在框架的前后端分别设置有水平导向装置,该水平导向装置的底部设置有螺栓型滚轮,与框架的侧面保持2mm间距;本申请还设置有扭力臂,该扭力臂安装在框架201上,同时通过螺栓连接固定在电机减速器上。
其中,所述主动轮组202的车轮和从动轮组203的车轮外侧均包裹有橡胶轮205;本申请中的主动轮组202和从动轮组203包括车轮、车轮轴等部件,在车轮的外侧包裹有橡胶轮205;同时采用橡胶轮205,摩擦系数大,对轨道自身精度要求低,以此可以降低装配成本。
在一实施例中,如图6所示,所述转动驱动机构5包括:
两个电机安装座505,一一对应安装于所述行走机构2的顶部;
两块定位组件501,分别安装于所述横梁3的正面两端;该定位组件501为一块中间铣了凹槽的板,固定在横梁的正面两端;
两个主轴轴承座502,分别安装于所述定位组件501上;
主轴503,两端分别与所述主轴轴承座502连接,且所述主轴503上间隔安装有多个所述磨头横移机构4,本申请采用一根主轴503,在该主轴503上开设有一个通长的键槽,配合多个键,与后续的部件相互配合;
两个转动驱动电机504,一一对应安装于所述电机安装座505上,且所述转动驱动电机504的输出端与所述主轴503的端部配合。
本申请中在框架201上通过螺栓连接有电机安装座,该电机安装座用于安装转动驱动电机504,在电机安装座的一端开设有安装转动驱动电机504的长圆孔群,另一端开设有用于安装所述横梁的螺栓孔群;定位组件501为板件,位于横梁的外侧,用于安装主轴轴承座502和主轴同步带轮,而主轴同步带轮与和其对应的转动驱动电机504的输出端通过同步带连接,以此完成张紧;而主轴同步带轮与主轴503配合;这样当两端转动驱动电机504工作,能够带动一根主轴503发生转动。
其中,如图7所示,本申请还包括:
横移导轨8,安装于所述横梁3的顶部,且所述横移导轨8沿所述横梁3的长度方向延伸;
多块定位卡板9,间隔设置于所述横移导轨8上,且所述定位卡板9的顶端与所述磨头横移机构4的顶部连接;本申请设置有相应的机构,能够便于磨头横移机构4稳定移动。
本申请中的定位卡板9的端部开设有凹槽,与后续横移座的顶端连接,而定位卡板9与横移导轨8之间通过梅花手拧螺栓连接,这样便于后续磨头横移机构2的稳定运动。
其中,如图8-12所示,所述磨头横移机构4包括:
横移座401,设置于所述横梁3的一侧,该横移座401的顶部设置有凸字型卡板,与前述的所述的定位卡板9相互配合,保证磨头横移机构4的稳定性;该横移座401的外侧设置有横移轨道409;
两块横移滑块402,上下间隔设置于所述横移座401朝向所述横梁3的一侧,所述横移滑块402与所述横移轨道409相配合;
磨头支架403,活动安装于所述横移座401的一侧,该磨头支架403位于所述横移座401的外侧,且该磨头支架403能够绕着于所述横移座401的连接处旋转运动;
横移同步带轮404,安装在所述主轴503上,且所述横移同步带404位于所述磨头支架403外侧,具体地,该横移同步带轮404可以安装在轴套上,而轴套是设置于横移座401上;
调节组件405,安装于所述横移座的侧面,且所述调节组件405与所述磨头支架403连接,该调节组件405用于带动磨头支架403转动,从而调节底部的磨砂千叶轮407的高度;
磨头同步带轮406,安装于所述磨头支架403的侧面,且所述磨头同步带轮406与所述横移同步带轮404通过同步带配合连接;
磨砂千叶轮407,安装于所述磨头支架403的一侧,且所述磨砂千叶轮407与所述磨头同步带轮406同轴连接;本申请在主轴运动后,带动横移同步带轮404转动,从而带动磨头同步带轮406转动,以此实现磨砂千叶轮407的稳定转动;本申请其他为详细描述的连接方式为现有的连接方式,不详细赘述。
其中,所述调节组件405包括:
铰接座4051,安装于所述横移座401的侧面,该铰接座4051位于外侧;
杠杆力臂4052,铰接于所述铰接座4051上;
拉杆4053,一端与所述杠杆力臂4052铰接;
配重块4054,所述配重块4054的端部与所述拉杆4053的另一端连接;
滑块组件4055,上端与所述配重块4054连接,下端与所述磨头支架403连接;该调节组件405在使用时,可以通过人工手动,通过配重块4054等零部件,带动所述磨头支架403向上旋转运动。
其中,所述磨头支架403上开设有滑动凹槽408,所述滑动凹槽408的上侧端部与所述配重块4054连接,该滑动凹槽408的上侧为上侧条,下侧为下侧条;
所述滑块组件4055上开设有上凹槽4056和下凹槽4057,所述滑动凹槽408的下侧与所述下凹槽4057相配合,所述滑动凹槽408的上侧与所述上凹槽4056相配合,所述配重块4054位于所述上凹槽4056内,即该滑块组件4055为块状,其下凹槽4057与下侧条配合,上凹槽4056与上侧条配合,这样该滑块组件4055能够沿着该滑动凹槽408运动,具体的可以在磨头支架403上设置有调节螺栓,该调节螺栓的末端与滑块组件4055连接,同时配重块的底端与滑动组件4055连接。
本发明的说明书中,说明了大量具体细节。然而,能够理解,本发明的实施例可以在没有这些具体细节的情况下实践。在一些实例中,并未详细示出公知的方法、结构和技术,以便不模糊对本说明书的理解。
在本说明书的描述中,参考术语“一个实施例”、“一些实施例”、 “示例”、“具体示例”、或“一些示例”等的描述意指结合该实施例或示例描述的具体特征、结构、材料或者特点包含于本发明的至少一个实施例或示例中。在本说明书中,对上述术语的示意性表述不必须针对的是相同的实施例或示例。而且,描述的具体特征、结构、材料或者特点可以在任一个或多个实施例或示例中以合适的方式结合。此外,在不相互矛盾的情况下,本领域的技术人员可以将本说明书中描述的不同实施例或示例以及不同实施例或示例的特征进行结合和组合。
最后应说明的是:以上各实施例仅用以说明本发明的技术方案,而非对其限制;尽管参照前述各实施例对本发明进行了详细的说明,本领域的普通技术人员应当理解:其依然可以对前述各实施例所记载的技术方案进行修改,或者对其中部分或者全部技术特征进行等同替换;而这些修改或者替换,并不使相应技术方案的本质脱离本发明各实施例技术方案的范围,其均应涵盖在本发明的权利要求和说明书的范围当中。
Claims (9)
1.一种轮式面板除尘打磨设备,其特征在于,包括:
两条轨道,平行间隔设置;
两个行走机构,一一对应安装于所述轨道上;
横梁,横向设置,且所述横梁的两端与所述行走机构连接;
多个磨头横移机构,间隔安装于所述横梁的正面,且所述磨头横移机构沿所述横梁的长度方向间隔分布;
转动驱动机构,安装于所述行走机构上,且所述转动驱动机构的输出端与所述磨头横移机构连接并带动所述磨头横移机构的磨头端转动。
2.根据权利要求1所述的轮式面板除尘打磨设备,其特征在于,它还包括:
除尘罩,安装在所述横梁上,且所述除尘罩内部开设有容置空腔;
吸尘管道,连通设置于所述除尘罩的顶部。
3.根据权利要求1所述的轮式面板除尘打磨设备,其特征在于,所述行走机构包括:
框架,设置于所述轨道上方;
主动轮组,安装于所述框架的一端,且所述主动轮组的车轮与所述轨道相配合;
从动轮组,安装于所述框架的另一端,且所述从动轮组的车轮与所述轨道相配合;
电机减速器,安装在所述框架上,且所述电机减速器的输出端与所述主动轮组连接。
4.根据权利要求3所述的轮式面板除尘打磨设备,其特征在于,所述主动轮组的车轮和从动轮组的车轮外侧均包裹有橡胶轮。
5.根据权利要求1所述的轮式面板除尘打磨设备,其特征在于,所述转动驱动机构包括:
两个电机安装座,一一对应安装于所述行走机构的顶部;
两块定位组件,分别安装于所述横梁的正面两端;
两个主轴轴承座,分别安装于所述定位组件上;
主轴,两端分别与所述主轴轴承座连接,且所述主轴上间隔安装有多个所述磨头横移机构;
两个转动驱动电机,一一对应安装于所述电机安装座上,且所述转动驱动电机的输出端与所述主轴的端部配合。
6.根据权利要求5所述的轮式面板除尘打磨设备,其特征在于,它还包括:
横移导轨,安装于所述横梁的顶部,且所述横移导轨沿所述横梁的长度方向延伸;
多块定位卡板,间隔设置于所述横移导轨上,且所述定位卡板的顶端与所述磨头横移机构的顶部连接。
7.根据权利要求6所述的轮式面板除尘打磨设备,其特征在于,所述磨头横移机构包括:
横移座,设置于所述横梁的一侧;
两块横移滑块,上下间隔设置于所述横移座朝向所述横梁的一侧;
磨头支架,活动安装于所述横移座的一侧,且所述横移同步带轮位于所述磨头支架外侧;
横移同步带轮,安装在所述主轴上,且所述横移同步带轮位于所述磨头支架外侧;
调节组件,安装于所述横移座的侧面,且所述调节组件与所述磨头支架连接;
磨头同步带轮,安装于所述磨头支架的侧面,且所述磨头同步带轮与所述横移同步带轮通过同步带配合连接;
磨砂千叶轮,安装于所述磨头支架的一侧,且所述磨砂千叶轮与所述磨头同步带轮同轴连接。
8.根据权利要求7所述的轮式面板除尘打磨设备,其特征在于,所述调节组件包括:
铰接座,安装于所述横移座的侧面;
杠杆力臂,铰接于所述铰接座上;
拉杆,一端与所述杠杆力臂铰接;
配重块,所述配重块的端部与所述拉杆的另一端连接;
滑块组件,上端与所述配重块连接,下端与所述磨头支架连接。
9.根据权利要求8所述的轮式面板除尘打磨设备,其特征在于,所述磨头支架上开设有滑动凹槽,所述滑动凹槽的上侧端部与所述配重块连接;
所述滑块组件上开设有上凹槽和下凹槽,所述滑动凹槽的下侧与所述下凹槽相配合,所述滑动凹槽的上侧与所述上凹槽相配合,所述配重块位于所述上凹槽内。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202310247707.1A CN116276565B (zh) | 2023-03-15 | 2023-03-15 | 一种轮式面板除尘打磨设备 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202310247707.1A CN116276565B (zh) | 2023-03-15 | 2023-03-15 | 一种轮式面板除尘打磨设备 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| CN116276565A true CN116276565A (zh) | 2023-06-23 |
| CN116276565B CN116276565B (zh) | 2025-10-28 |
Family
ID=86818193
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202310247707.1A Active CN116276565B (zh) | 2023-03-15 | 2023-03-15 | 一种轮式面板除尘打磨设备 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN116276565B (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN116673814A (zh) * | 2023-07-24 | 2023-09-01 | 中铁宝桥(扬州)有限公司 | 一种全自动板肋边缘双面除尘打磨设备及加工板肋的方法 |
Citations (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| SU551156A1 (ru) * | 1975-07-02 | 1977-03-25 | Предприятие П/Я В-2120 | Устройство дл шлифовани металлических листов |
| US4050196A (en) * | 1975-12-01 | 1977-09-27 | Franz Plasser Bahnbaumaschinen-Industrie-Gesellschaft M.B.H. | Rail grinding machine |
| CN201525649U (zh) * | 2009-09-30 | 2010-07-14 | 苏州苏福马机械有限公司 | 一种主动摩擦薄板推板装置 |
| CN202438900U (zh) * | 2012-02-29 | 2012-09-19 | 浙江天鸿传动机械有限公司 | 一种带端面磨的内圆磨床 |
| CN103659611A (zh) * | 2013-12-17 | 2014-03-26 | 中铁宝桥(扬州)有限公司 | 板单元自动除尘打磨机 |
| RU2596835C1 (ru) * | 2015-04-27 | 2016-09-10 | Открытое акционерное общество "Завод им. В.А. Дегтярева" | Уравновешивающий механизм оружейной установки |
| CN107971862A (zh) * | 2017-11-20 | 2018-05-01 | 无锡华联科技集团有限公司 | 钢板焊缝自动打磨机 |
| CN208543516U (zh) * | 2018-06-13 | 2019-02-26 | 昆明学院 | 一种海菜花试样切片装置 |
| CN110026871A (zh) * | 2019-05-08 | 2019-07-19 | 合肥中通抛光机械有限公司 | 一种工业模板打磨机 |
| CN111376155A (zh) * | 2020-03-20 | 2020-07-07 | 刘振 | 一种带有夹紧装置的动砂轮快速磨削床 |
| CN211163338U (zh) * | 2019-10-15 | 2020-08-04 | 武汉锂鑫智造工程有限公司 | 一种砂带打磨装置及钢板打磨系统 |
| CN211347792U (zh) * | 2019-10-25 | 2020-08-25 | 广东测科仪器有限公司 | 一种往复式耐磨耗试验机 |
| CN218144335U (zh) * | 2022-07-08 | 2022-12-27 | 丸一金属制品(佛山)有限公司 | 一种管材搬运装置 |
-
2023
- 2023-03-15 CN CN202310247707.1A patent/CN116276565B/zh active Active
Patent Citations (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| SU551156A1 (ru) * | 1975-07-02 | 1977-03-25 | Предприятие П/Я В-2120 | Устройство дл шлифовани металлических листов |
| US4050196A (en) * | 1975-12-01 | 1977-09-27 | Franz Plasser Bahnbaumaschinen-Industrie-Gesellschaft M.B.H. | Rail grinding machine |
| CN201525649U (zh) * | 2009-09-30 | 2010-07-14 | 苏州苏福马机械有限公司 | 一种主动摩擦薄板推板装置 |
| CN202438900U (zh) * | 2012-02-29 | 2012-09-19 | 浙江天鸿传动机械有限公司 | 一种带端面磨的内圆磨床 |
| CN103659611A (zh) * | 2013-12-17 | 2014-03-26 | 中铁宝桥(扬州)有限公司 | 板单元自动除尘打磨机 |
| RU2596835C1 (ru) * | 2015-04-27 | 2016-09-10 | Открытое акционерное общество "Завод им. В.А. Дегтярева" | Уравновешивающий механизм оружейной установки |
| CN107971862A (zh) * | 2017-11-20 | 2018-05-01 | 无锡华联科技集团有限公司 | 钢板焊缝自动打磨机 |
| CN208543516U (zh) * | 2018-06-13 | 2019-02-26 | 昆明学院 | 一种海菜花试样切片装置 |
| CN110026871A (zh) * | 2019-05-08 | 2019-07-19 | 合肥中通抛光机械有限公司 | 一种工业模板打磨机 |
| CN211163338U (zh) * | 2019-10-15 | 2020-08-04 | 武汉锂鑫智造工程有限公司 | 一种砂带打磨装置及钢板打磨系统 |
| CN211347792U (zh) * | 2019-10-25 | 2020-08-25 | 广东测科仪器有限公司 | 一种往复式耐磨耗试验机 |
| CN111376155A (zh) * | 2020-03-20 | 2020-07-07 | 刘振 | 一种带有夹紧装置的动砂轮快速磨削床 |
| CN218144335U (zh) * | 2022-07-08 | 2022-12-27 | 丸一金属制品(佛山)有限公司 | 一种管材搬运装置 |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN116673814A (zh) * | 2023-07-24 | 2023-09-01 | 中铁宝桥(扬州)有限公司 | 一种全自动板肋边缘双面除尘打磨设备及加工板肋的方法 |
| CN116673814B (zh) * | 2023-07-24 | 2026-02-06 | 中铁宝桥(扬州)有限公司 | 一种全自动板肋边缘双面除尘打磨设备及加工板肋的方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| CN116276565B (zh) | 2025-10-28 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN112458805A (zh) | 一种智能组合型钢轨打磨车 | |
| CN220908045U (zh) | 一种钢轨打磨装置 | |
| CN111235984A (zh) | 一种模块化的钢轨打磨车 | |
| CN113732899A (zh) | 一种接触网环形钢管柱焊缝打磨设备 | |
| CN112495937A (zh) | 轧辊擦拭装置 | |
| KR101945610B1 (ko) | 고무차륜 주행용 패널 평삭장치 | |
| CN111535093B (zh) | 一种铁路焊接后的打磨装置及其使用方法 | |
| CN211897647U (zh) | 一种模块化的钢轨打磨车 | |
| CN110130166A (zh) | 一种基于轨道交通作业的自行走铁轨打磨作业系统 | |
| CN219568500U (zh) | 一种地铁用轨道维护装置 | |
| CN212000412U (zh) | 一种小型钢轨侧面廓形打磨车 | |
| CN116276565B (zh) | 一种轮式面板除尘打磨设备 | |
| CN214089257U (zh) | 一种智能组合型钢轨打磨车 | |
| CN116752389B (zh) | 一种钢轨打磨设备 | |
| CN221809198U (zh) | 刚性接触网的接触线在线打磨设备 | |
| CN113026453A (zh) | 一种钢轨弧面打磨单元及钢轨打磨小车 | |
| CN113355961A (zh) | 一种重型综合钢轨用具有辅助机构的打磨机 | |
| CN112192417A (zh) | 四轴nc镜面纵向抛光机 | |
| CN112195692A (zh) | 一种城市有轨电车轨道辅装设备 | |
| CN107350922B (zh) | 卧式玻璃双边磨边机中间托轮结构 | |
| CN214938867U (zh) | 钢轨复合打磨装置 | |
| CN116289360A (zh) | 一种钢轨曲面打磨机 | |
| CN214831561U (zh) | 钢轨复合打磨车 | |
| CN213613079U (zh) | 轧辊擦拭装置 | |
| CN211804462U (zh) | 一种超高功率大幅面激光切割机切割平台传动机构 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| GR01 | Patent grant | ||
| GR01 | Patent grant |