CN116276500A - 一种凸轮轴数控打磨机床 - Google Patents
一种凸轮轴数控打磨机床 Download PDFInfo
- Publication number
- CN116276500A CN116276500A CN202310306332.1A CN202310306332A CN116276500A CN 116276500 A CN116276500 A CN 116276500A CN 202310306332 A CN202310306332 A CN 202310306332A CN 116276500 A CN116276500 A CN 116276500A
- Authority
- CN
- China
- Prior art keywords
- fixedly connected
- block
- cylinder
- camshaft
- motor
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B19/00—Single-purpose machines or devices for particular grinding operations not covered by any other main group
- B24B19/08—Single-purpose machines or devices for particular grinding operations not covered by any other main group for grinding non-circular cross-sections, e.g. shafts of elliptical or polygonal cross-section
- B24B19/12—Single-purpose machines or devices for particular grinding operations not covered by any other main group for grinding non-circular cross-sections, e.g. shafts of elliptical or polygonal cross-section for grinding cams or camshafts
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B41/00—Component parts such as frames, beds, carriages, headstocks
- B24B41/06—Work supports, e.g. adjustable steadies
- B24B41/067—Work supports, e.g. adjustable steadies radially supporting workpieces
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B47/00—Drives or gearings; Equipment therefor
- B24B47/02—Drives or gearings; Equipment therefor for performing a reciprocating movement of carriages or work- tables
- B24B47/06—Drives or gearings; Equipment therefor for performing a reciprocating movement of carriages or work- tables by liquid or gas pressure only
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B47/00—Drives or gearings; Equipment therefor
- B24B47/10—Drives or gearings; Equipment therefor for rotating or reciprocating working-spindles carrying grinding wheels or workpieces
- B24B47/12—Drives or gearings; Equipment therefor for rotating or reciprocating working-spindles carrying grinding wheels or workpieces by mechanical gearing or electric power
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B55/00—Safety devices for grinding or polishing machines; Accessories fitted to grinding or polishing machines for keeping tools or parts of the machine in good working condition
- B24B55/02—Equipment for cooling the grinding surfaces, e.g. devices for feeding coolant
- B24B55/03—Equipment for cooling the grinding surfaces, e.g. devices for feeding coolant designed as a complete equipment for feeding or clarifying coolant
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B55/00—Safety devices for grinding or polishing machines; Accessories fitted to grinding or polishing machines for keeping tools or parts of the machine in good working condition
- B24B55/12—Devices for exhausting mist of oil or coolant; Devices for collecting or recovering materials resulting from grinding or polishing, e.g. of precious metals, precious stones, diamonds or the like
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02P—CLIMATE CHANGE MITIGATION TECHNOLOGIES IN THE PRODUCTION OR PROCESSING OF GOODS
- Y02P70/00—Climate change mitigation technologies in the production process for final industrial or consumer products
- Y02P70/10—Greenhouse gas [GHG] capture, material saving, heat recovery or other energy efficient measures, e.g. motor control, characterised by manufacturing processes, e.g. for rolling metal or metal working
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Grinding And Polishing Of Tertiary Curved Surfaces And Surfaces With Complex Shapes (AREA)
Abstract
本发明属于凸轮轴加工设备技术领域,具体涉及一种凸轮轴数控打磨机床,包括床身,床身上表面前侧左部焊接的滑轨A上滑动连接有滑块A,滑块A上表面安装有电机A,电机A的输出轴固连有左夹持机构,床身上表面右侧固连有右顶持机构,凸轮轴放置在左夹持机构和右顶持机构之间,床身上表面后侧焊接的滑轨B上滑动连接滑块C,滑块C前侧面上部安装有电机B,电机B的输出轴固连有磨削砂轮,床身上表面设置有凹槽,床身下方放置有水箱和位于凹槽正下方的废料箱,废料箱通过循环水管与水箱相连,与水箱相连的喷水管的出水端位于磨削砂轮前侧面上方。本机床对凸轮轴进行全方位打磨,并及时清理打磨下的碎屑,还对磨削砂轮进行降温处理,打磨精度高。
Description
技术领域
本发明属于凸轮轴加工设备技术领域,具体涉及一种凸轮轴数控打磨机床。
背景技术
当凸轮轴制造完成后,需要对其进行打磨去毛刺处理,传统的打磨方式为人工使用锉刀去除毛刺,这种打磨方式效率太低,废品率太高,满足不了加工要求。
为了提高打磨效率,目前多采用打磨机床对凸轮轴进行打磨,但是现有的打磨机床打磨精度不够高,一般是对凸轮轴的侧边进行打磨去毛刺,打磨下来的碎屑容易粘附在凸轮轴或磨削砂轮上,影响了打磨效果,且打磨时磨削砂轮的温度比较高,容易出现磨损,进而会影响到其后续对凸轮轴的打磨效果,废品率还是较高;因此,如何克服上述存在的技术问题和缺陷成为重点需要解决的问题。
发明内容
本发明的目的是为了克服现有技术的不足,而提供一种凸轮轴数控打磨机床。
本发明的目的是这样实现的:
一种凸轮轴数控打磨机床,包括床身和安装在床身下表面的支腿,所述床身上表面前侧左部焊接有滑轨A,所述滑轨A上滑动连接有滑块A,所述滑块A左侧面与气缸A的活塞杆自由端固连,所述气缸A的缸体安装在安装块右侧面,所述安装块固连在床身上表面左侧,所述滑块A上表面安装有电机A,所述电机A的输出轴固连有左夹持机构,所述床身上表面右侧固连有右顶持机构,凸轮轴放置在左夹持机构和右顶持机构之间,在对凸轮轴的侧边进行打磨时,通过左夹持机构和右顶持机构从凸轮轴的左右两侧对其进行夹持固定,所述床身上表面中部前侧固连有支撑机构和限位机构,在对凸轮轴的端部进行打磨时,支撑机构和限位机构从凸轮轴的上下两侧对其进行限位固定;
所述床身上表面后侧焊接有滑轨B和齿条,所述滑轨B上滑动连接滑块B和滑块C,所述滑块B后侧面下部安装有电机C,所述电机C的输出轴固连有与齿条相啮合的齿轮,所述滑块B前侧面上部安装有气缸C,所述气缸C的活塞杆自由端与滑块C后侧面固连,所述滑块C前侧面上部安装有电机B,所述电机B的输出轴固连有磨削砂轮,所述磨削砂轮位于凸轮轴后方,通过磨削砂轮对凸轮轴进行打磨;
所述床身上表面设置有凹槽,所述凹槽位于凸轮轴正下方,所述床身下方放置有废料箱和水箱,所述废料箱位于凹槽正下方,所述废料箱后侧面下部通过循环水管与水箱上表面相连,所述循环水管上安装有循环水泵,所述废料箱内可拆卸式连接有过滤机构,所述水箱上表面安装有注水口,所述水箱后侧面下部通过抽水泵连接有喷水管,所述喷水管通过卡接机构与滑块B和滑块C的上表面相连,所述喷水管出水端位于磨削砂轮前侧面上方,所述喷水管出水端与床身呈正交分布,打磨时通过喷水管向磨削砂轮与凸轮轴的接触处喷水,不仅可以将打磨下的碎屑冲落至废料箱内,还可以对磨削砂轮进行降温处理,避免磨削砂轮温度过高而出现磨损。
进一步地,所述左夹持机构包括与电机A输出轴固连的夹持块,所述夹持块右侧面与凸轮轴左侧面相抵接,所述夹持块上下表面均固连有安装架,所述安装架内侧面安装有气缸B,所述气缸B的活塞杆自由端固连有抵接块,所述抵接块贯穿夹持块并与凸轮轴相抵接。
进一步地,所述夹持块为“匚”形结构,且夹持块右侧面固连有耐磨垫,避免夹持块直接与凸轮轴接触而出现磨损现象,所述安装架为“7”字形结构。
进一步地,所述右顶持机构包括固连在床身上表面右侧的顶持架,所述顶持架左侧安装有顶持气缸,所述顶持气缸的活塞杆通过轴承座连接有顶持块,所述顶持块与凸轮轴右侧面相顶接。
进一步地,所述支撑机构包括固连在床身上表面的支撑架,所述支撑架上表面安装有支撑气缸,所述支撑气缸的活塞杆自由端固连有支撑块,所述支撑块位于凸轮轴正下方,且支撑块为“︘”形结构,支撑块从凸轮轴的下侧对其进行支撑固定。
进一步地,所述限位机构包括固连在床身上表面的限位架,所述限位架下表面安装有限位气缸,所述限位气缸的活塞杆自由端固连有限位块,所述限位块位于凸轮轴正上方,且限位块为“︗”形结构,限位块从凸轮轴的上侧对其进行限位固定。
进一步地,所述过滤机构包括过滤板以及与过滤板中部固连的卡杆,所述卡杆上端高于过滤板上端,所述卡杆下端卡接在废料箱下侧内壁中部的卡槽内,所述过滤板下表面左右两侧均固连有连接块,所述连接块与废料箱左右两侧内壁滑动连接,通过过滤板对落至废料箱内含碎屑的废水进行过滤,以便将过滤后的水进行循环再利用。
进一步地,所述过滤板为拱形结构,拱形结构的设置不仅可以减缓废水的流动速度,还可以增加废水与过滤板的接触面积,进而提高了过滤效果。
进一步地,所述卡接机构包括“Ω”形卡板和螺栓。
进一步地,所述床身下表面安装有控制器,所述控制器与电机A、电机B、电机C、气缸A、气缸B、气缸C、顶持气缸、支撑气缸和限位气缸电性连接。
与现有技术相比,本发明的有益效果是:
本发明的凸轮轴数控打磨机床,可以对凸轮轴的侧边和端部进行全方位打磨,打磨精度高。当对凸轮轴的侧边进行打磨时,通过左夹持机构和右顶持机构从凸轮轴的左右两侧对其进行夹持固定,利用磨削砂轮对凸轮轴侧边进行打磨;当对凸轮轴端部进行打磨时,左夹持机构和右顶持机构远离凸轮轴,支撑机构和限位机构向凸轮轴运动至支撑块和限位块与凸轮轴相抵接,通过支撑机构和限位机构从凸轮轴的上下两侧对其进行限位固定,利用磨削砂轮对凸轮轴端部进行打磨。
本发明的凸轮轴数控打磨机床,床身上表面设置有凹槽,凹槽位于凸轮轴正下方,床身下方放置有废料箱和水箱,废料箱位于凹槽正下方,打磨时通过喷水管向磨削砂轮与凸轮轴的接触处喷水,不仅可以及时将打磨下来的碎屑冲落至废料箱内,避免碎屑粘附在凸轮轴或磨削砂轮上而影响打磨效果,还可以对磨削砂轮进行降温处理,避免磨削砂轮温度过高而出现磨损。
本发明的凸轮轴数控打磨机床,废料箱内可拆卸式连接有过滤机构,废料箱后侧面下部通过循环水管与水箱上表面相连,通过过滤机构对落至废料箱内含碎屑的废水进行过滤,过滤后的水进入到水箱内进行循环再利用,可以节约水资源,进而降低打磨成本,且过滤一段时候后可以将过滤机构取出,并将新的过滤机构放至废料箱内对废水进行过滤,避免过滤机构出现堵塞而降低过滤效果。
附图说明
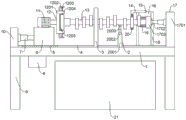
图1为本发明的凸轮轴数控打磨机床的主视图。
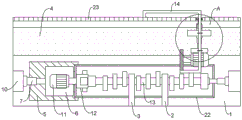
图2为本发明的凸轮轴数控打磨机床的俯视图。
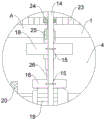
图3为图2中A处的放大图。
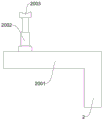
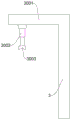
图4为本发明的凸轮轴数控打磨机床中支撑机构的左视图。
图5为本发明的凸轮轴数控打磨机床中限位机构的左视图。
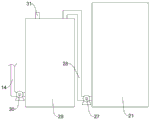
图6为本发明的凸轮轴数控打磨机床中废料箱和水箱的左视图。
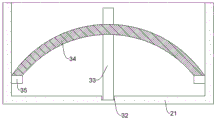
图7为本发明的凸轮轴数控打磨机床中废料箱的内部结构示意图。
图中:1-床身,2-支撑机构,2001-支撑架,2002-支撑气缸,2003-支撑块,3-限位机构,3001-限位架,3002-限位气缸,3003-限位块,4-滑轨B,5-滑轨A,6-滑块A,7-气缸A,8-控制器,9-支腿,10-安装块,11-电机A,12-左夹持机构,1201-夹持块,1202-安装架,1203-气缸B,1204-抵接块,1205-耐磨垫,13-凸轮轴,14-喷水管,15-卡接机构,16-滑块C,17-右顶持机构,1701-顶持架,1702-顶持气缸,1703-顶持块,18-滑块B,19-电机B,20-磨削砂轮,21-废料箱,22-凹槽,23-齿条,24-齿轮,25-电机C,26-气缸C,27-循环水泵,28-循环水管,29-水箱,30-抽水泵,31-注水口,32-卡槽,33-卡杆,34-过滤板,35-连接块。
实施方式
下面结合附图并通过具体的实施方式对本发明的凸轮轴数控打磨机床做更加详细的描述。
在本发明的描述中,需要理解的是,术语“上”、“下”、“前”、“后”、“左”、“右”、“顶”、“底”、“内”、“外”等指示的方位或位置关系为基于附图所示的方位或位置关系,仅是为了便于描述本发明和简化描述,而不是指示或暗示所指的装置或元件必须具有特定的方位、以特定的方位构造和操作,因此不能理解为对本发明的限制。
参见图1和图2,一种凸轮轴13数控打磨机床,包括床身1和安装在床身1下表面的支腿9,所述床身1上表面前侧左部焊接有滑轨A5,所述滑轨A5上滑动连接有滑块A6,所述滑块A6左侧面与气缸A7的活塞杆自由端固连,所述气缸A7的缸体安装在安装块10右侧面,所述安装块10固连在床身1上表面左侧,所述滑块A6上表面安装有电机A11,所述电机A11的输出轴固连有左夹持机构12,所述床身1上表面右侧固连有右顶持机构17,凸轮轴13放置在左夹持机构12和右顶持机构17之间,在对凸轮轴13的侧边进行打磨时,通过左夹持机构12和右顶持机构17从凸轮轴13的左右两侧对其进行夹持固定,所述床身1上表面中部前侧固连有支撑机构2和限位机构3,在对凸轮轴13的端部进行打磨时,支撑机构2和限位机构3从凸轮轴13的上下两侧对其进行限位固定;
参见图1、图2和图3,所述床身1上表面后侧焊接有滑轨B4和齿条23,所述滑轨B4上滑动连接滑块B18和滑块C16,所述滑块B18后侧面下部安装有电机C25,所述电机C25的输出轴固连有与齿条23相啮合的齿轮24,所述滑块B18前侧面上部安装有气缸C26,所述气缸C26的活塞杆自由端与滑块C16后侧面固连,所述滑块C16前侧面上部安装有电机B19,所述电机B19的输出轴固连有磨削砂轮20,所述磨削砂轮20位于凸轮轴13后方,通过磨削砂轮20对凸轮轴13进行打磨;
参见图1、图2、图6和图7,所述床身1上表面设置有凹槽22,所述凹槽22位于凸轮轴13正下方,所述床身1下方放置有废料箱21和水箱29,所述废料箱21位于凹槽22正下方,所述废料箱21后侧面下部通过循环水管28与水箱29上表面相连,所述循环水管28上安装有循环水泵27,所述废料箱21内可拆卸式连接有过滤机构,所述水箱29上表面安装有注水口31,所述水箱29后侧面下部通过抽水泵30连接有喷水管14,所述喷水管14通过卡接机构15与滑块B18和滑块C16的上表面相连,所述喷水管14出水端位于磨削砂轮20前侧面上方,所述喷水管14出水端与床身1呈正交分布,打磨时通过喷水管14向磨削砂轮20与凸轮轴13的接触处喷水,不仅可以将打磨下的碎屑冲落至废料箱21内,还可以对磨削砂轮20进行降温处理,避免磨削砂轮20温度过高而出现磨损。
参见图1,所述左夹持机构12包括与电机A11输出轴固连的夹持块1201,所述夹持块1201右侧面与凸轮轴13左侧面相抵接,所述夹持块1201上下表面均固连有安装架1202,所述安装架1202内侧面安装有气缸B1203,所述气缸B1203的活塞杆自由端固连有抵接块1204,所述抵接块1204贯穿夹持块1201并与凸轮轴13相抵接。
参见图1,所述夹持块1201为“匚”形结构,且夹持块1201右侧面固连有耐磨垫1205,避免夹持块1201直接与凸轮轴13接触而出现磨损现象,所述安装架1202为“7”字形结构。
参见图1和图2,所述右顶持机构17包括固连在床身1上表面右侧的顶持架1701,所述顶持架1701左侧安装有顶持气缸1702,所述顶持气缸1702的活塞杆通过轴承座连接有顶持块1703,所述顶持块1703与凸轮轴13右侧面相顶接。
参见图1、图2和图4,所述支撑机构2包括固连在床身1上表面的支撑架2001,所述支撑架2001上表面安装有支撑气缸2002,所述支撑气缸2002的活塞杆自由端固连有支撑块2003,所述支撑块2003位于凸轮轴13正下方,且支撑块2003为“︘”形结构,支撑块2003从凸轮轴13的下侧对其进行支撑固定。
参见图1、图2和图5,所述限位机构3包括固连在床身1上表面的限位架3001,所述限位架3001下表面安装有限位气缸3002,所述限位气缸3002的活塞杆自由端固连有限位块3003,所述限位块3003位于凸轮轴13正上方,且限位块3003为“︗”形结构,限位块3003从凸轮轴13的上侧对其进行限位固定。
参见图7,所述过滤机构包括过滤板34以及与过滤板34中部固连的卡杆33,所述卡杆33上端高于过滤板34上端,所述卡杆33下端卡接在废料箱21下侧内壁中部的卡槽32内,所述过滤板34下表面左右两侧均固连有连接块35,所述连接块35与废料箱21左右两侧内壁滑动连接,通过过滤板34对落至废料箱21内含碎屑的废水进行过滤,以便将过滤后的水进行循环再利用。
参见图7,所述过滤板34为拱形结构,拱形结构的设置不仅可以减缓废水的流动速度,还可以增加废水与过滤板34的接触面积,进而提高了过滤效果。
参见图1和图3,所述卡接机构15包括“Ω”形卡板和螺栓。
参见图1,所述床身1下表面安装有控制器8,所述控制器8与电机A11、电机B19、电机C25、气缸A7、气缸B1203、气缸C26、顶持气缸1702、支撑气缸2002和限位气缸3002电性连接。
本发明的工作原理如下:
首先,将凸轮轴13放在凹槽22正上方,开启气缸A7和顶持气缸1702,气缸A7的活塞杆伸长至夹持块1201右侧面与凸轮轴13左侧面相抵接,顶持气缸1702的活塞杆伸长至顶持块1703与凸轮轴13右侧面相顶接,开启气缸B1203,气缸B1203的活塞杆伸长至抵接块1204与凸轮轴13相抵接,从左右两侧对凸轮轴13进行夹持固定;
然后,开启气缸C26,气缸C26的活塞杆伸长至磨削砂轮20与凸轮轴13相抵,打开电机A11和电机B19,电机A11带动左夹持机构12旋转,凸轮轴13和抵接块1204随左夹持机构12一起旋转,电机B19带动磨削砂轮20旋转,通过磨削砂轮20对旋转的凸轮轴13进行打磨,开启电机C25,电机C25带动齿轮24旋转,齿轮24在齿条23上向左或向右移动,电机C25、滑块B18、滑块C16、电机B19和磨削砂轮20随齿轮24一起向左或向右移动,进而通过磨削砂轮20对凸轮轴13的侧边进行全方位打磨;
随后,当凸轮轴13的侧边打磨完毕后,开启支撑气缸2002和限位气缸3002,支撑气缸2002的活塞杆伸长至支撑块2003与凸轮轴13相抵接,限位气缸3002的活塞杆伸长至限位块3003与凸轮轴13相抵接,气缸A7、气缸B1203和顶持气缸1702的活塞杆均缩短使夹持块1201、抵接块1204和顶持块1703均远离凸轮轴13,通过支撑块2003和限位块3003从上下两侧对凸轮轴13进行夹持固定;
最后,磨削砂轮20移动至凸轮轴13的端部,电机B19带动磨削砂轮20旋转,通过磨削砂轮20对凸轮轴13的端部进行打磨。
在磨削砂轮20对凸轮轴13的侧边或端部进行打磨时,在抽水泵30的作用下,水箱29内的水进入到喷水管14,通过喷水管14向磨削砂轮20与凸轮轴13的接触处喷水,不仅可以及时将打磨下来的碎屑冲落至废料箱21内,避免碎屑粘附在凸轮轴13或磨削砂轮20上而影响打磨效果,还可以对磨削砂轮20进行降温处理,避免磨削砂轮20温度过高而出现磨损,含有碎屑的废水进入到废料箱21内后通过过滤板34进行过滤处理,过滤后的水进入到水箱29内进行循环再利用,可以节约水资源,进而降低打磨成本。
除非另作定义,此处使用的技术术语或者科学术语应当为本发明所属领域内具有一般技能的人士所理解的通常意义。本申请说明书以及权利要求书中如使用“一个”或者“一”等类似词语也不必然表示数量限制。“包括”或者“包含”等类似的词语意指出现该词前面的元件或物件涵盖出现在该词后面列举的元件或者物件及其等同,而不排除其他元件或者物件。“连接”或者“相连”等类似词语并非限定于物理的或者机械的连接,而是可以包括电性的连接,不管是直接的还是间接的。
上文中参照优选的实施例详细描述了本发明的示范性实施方式,然而本领域技术人员可理解的是,在不背离本发明理念的前提下,可以对上述具体实施例做出多种变型和改型,且可以对本发明提出的各技术特征、结构进行多种组合,而不超出本发明的保护范围。
Claims (10)
1.一种凸轮轴数控打磨机床,包括床身和安装在床身下表面的支腿,其特征在于:所述床身上表面前侧左部焊接有滑轨A,所述滑轨A上滑动连接有滑块A,所述滑块A左侧面与气缸A的活塞杆自由端固连,所述气缸A的缸体安装在安装块右侧面,所述安装块固连在床身上表面左侧,所述滑块A上表面安装有电机A,所述电机A的输出轴固连有左夹持机构,所述床身上表面右侧固连有右顶持机构,凸轮轴放置在左夹持机构和右顶持机构之间,所述床身上表面中部前侧固连有支撑机构和限位机构;
所述床身上表面后侧焊接有滑轨B和齿条,所述滑轨B上滑动连接滑块B和滑块C,所述滑块B后侧面下部安装有电机C,所述电机C的输出轴固连有与齿条相啮合的齿轮,所述滑块B前侧面上部安装有气缸C,所述气缸C的活塞杆自由端与滑块C后侧面固连,所述滑块C前侧面上部安装有电机B,所述电机B的输出轴固连有磨削砂轮,所述磨削砂轮位于凸轮轴后方;
所述床身上表面设置有凹槽,所述凹槽位于凸轮轴正下方,所述床身下方放置有废料箱和水箱,所述废料箱位于凹槽正下方,所述废料箱后侧面下部通过循环水管与水箱上表面相连,所述循环水管上安装有循环水泵,所述废料箱内可拆卸式连接有过滤机构,所述水箱上表面安装有注水口,所述水箱后侧面下部通过抽水泵连接有喷水管,所述喷水管通过卡接机构与滑块B和滑块C的上表面相连,所述喷水管出水端位于磨削砂轮前侧面上方,所述喷水管出水端与床身呈正交分布。
2.如权利要求1所述的凸轮轴数控打磨机床,其特征在于:所述左夹持机构包括与电机A输出轴固连的夹持块,所述夹持块右侧面与凸轮轴左侧面相抵接,所述夹持块上下表面均固连有安装架,所述安装架内侧面安装有气缸B,所述气缸B的活塞杆自由端固连有抵接块,所述抵接块贯穿夹持块并与凸轮轴相抵接。
3.如权利要求2所述的凸轮轴数控打磨机床,其特征在于:所述夹持块为“匚”形结构,且夹持块右侧面固连有耐磨垫,所述安装架为“7”字形结构。
4.如权利要求2所述的凸轮轴数控打磨机床,其特征在于:所述右顶持机构包括固连在床身上表面右侧的顶持架,所述顶持架左侧安装有顶持气缸,所述顶持气缸的活塞杆通过轴承座连接有顶持块,所述顶持块与凸轮轴右侧面相顶接。
5.如权利要求4所述的凸轮轴数控打磨机床,其特征在于:所述支撑机构包括固连在床身上表面的支撑架,所述支撑架上表面安装有支撑气缸,所述支撑气缸的活塞杆自由端固连有支撑块,所述支撑块位于凸轮轴正下方,且支撑块为“︘”形结构。
6.如权利要求5所述的凸轮轴数控打磨机床,其特征在于:所述限位机构包括固连在床身上表面的限位架,所述限位架下表面安装有限位气缸,所述限位气缸的活塞杆自由端固连有限位块,所述限位块位于凸轮轴正上方,且限位块为“︗”形结构。
7.如权利要求1所述的凸轮轴数控打磨机床,其特征在于:所述过滤机构包括过滤板以及与过滤板中部固连的卡杆,所述卡杆上端高于过滤板上端,所述卡杆下端卡接在废料箱下侧内壁中部的卡槽内,所述过滤板下表面左右两侧均固连有连接块,所述连接块与废料箱左右两侧内壁滑动连接。
8.如权利要求7所述的凸轮轴数控打磨机床,其特征在于:所述过滤板为拱形结构。
9.如权利要求1所述的凸轮轴数控打磨机床,其特征在于:所述卡接机构包括“Ω”形卡板和螺栓。
10.如权利要求6所述的凸轮轴数控打磨机床,其特征在于:所述床身下表面安装有控制器,所述控制器与电机A、电机B、电机C、气缸A、气缸B、气缸C、顶持气缸、支撑气缸和限位气缸电性连接。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202310306332.1A CN116276500A (zh) | 2023-03-27 | 2023-03-27 | 一种凸轮轴数控打磨机床 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202310306332.1A CN116276500A (zh) | 2023-03-27 | 2023-03-27 | 一种凸轮轴数控打磨机床 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN116276500A true CN116276500A (zh) | 2023-06-23 |
Family
ID=86799401
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202310306332.1A Withdrawn CN116276500A (zh) | 2023-03-27 | 2023-03-27 | 一种凸轮轴数控打磨机床 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN116276500A (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN116852215A (zh) * | 2023-07-14 | 2023-10-10 | 吴江市金明机械有限公司 | 一种异形凸轮轴的生产设备及其生产方法 |
-
2023
- 2023-03-27 CN CN202310306332.1A patent/CN116276500A/zh not_active Withdrawn
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN116852215A (zh) * | 2023-07-14 | 2023-10-10 | 吴江市金明机械有限公司 | 一种异形凸轮轴的生产设备及其生产方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN211163280U (zh) | 一种用于光学镜片加工的半自动式研磨机 | |
| CN209206934U (zh) | 一种斜床身带尾顶数控机床 | |
| CN210757000U (zh) | 一种用于机械零部件加工打磨冷却装置 | |
| CN222199881U (zh) | 一种钢结构板材加工设备 | |
| CN218476463U (zh) | 一种电动车生产用外壳打磨抛光装置 | |
| CN221696417U (zh) | 一种具有废屑收集结构的磨床 | |
| CN218904677U (zh) | 一种铸件打磨加工装置 | |
| CN219234900U (zh) | 一种立式加工中心打磨装置 | |
| CN223198751U (zh) | 一种铸件自动打磨机 | |
| CN217668305U (zh) | 一种汽车半轴打磨装置 | |
| CN223802275U (zh) | 一种模具修改平面磨床冷却装置 | |
| CN220592511U (zh) | 一种钻头修磨加工装置 | |
| CN224223593U (zh) | 一种汽车发动机轴配件加工打磨用辅助夹紧装置 | |
| CN218312769U (zh) | 一种铝合金表面抛光设备 | |
| CN219649400U (zh) | 一种无缝钢管加工用磨洗装置 | |
| CN222114656U (zh) | 一种铝型材表面处理用抛光装置 | |
| CN221891553U (zh) | 一种四工位数控卧轴圆台平面磨床 | |
| CN223313476U (zh) | 一种数控龙门加工中心底座 | |
| CN221065820U (zh) | 一种汽车配件用打磨抛光机 | |
| CN221871236U (zh) | 一种模具加工用数控铣床 | |
| CN216731052U (zh) | 一种塑料过滤筒磨边装置 | |
| CN222520793U (zh) | 一种零件加工用去毛刺设备 | |
| CN213258687U (zh) | 一种用于铸造顶盖的模具加工打磨装置 | |
| CN214979831U (zh) | 一种锡条生产用棱角打磨装置 | |
| CN220312663U (zh) | 一种用于雕刻机的水冷降温清洗结构 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| WW01 | Invention patent application withdrawn after publication |
Application publication date: 20230623 |
|
| WW01 | Invention patent application withdrawn after publication |