CN116176036A - 一种分格纸盒成型装置及一种多格纸盒成型机 - Google Patents

一种分格纸盒成型装置及一种多格纸盒成型机 Download PDF

Info

Publication number
CN116176036A
CN116176036A CN202310140333.3A CN202310140333A CN116176036A CN 116176036 A CN116176036 A CN 116176036A CN 202310140333 A CN202310140333 A CN 202310140333A CN 116176036 A CN116176036 A CN 116176036A
Authority
CN
China
Prior art keywords
forming
carton
turntable
die
paper sheet
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Granted
Application number
CN202310140333.3A
Other languages
English (en)
Other versions
CN116176036B (zh
Inventor
张银国
张崇杰
徐顺炜
Current Assignee (The listed assignees may be inaccurate. Google has not performed a legal analysis and makes no representation or warranty as to the accuracy of the list.)
Ruike Industry Hangzhou Co ltd
Original Assignee
Wenzhou Zhongwei Machinery Co ltd
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by Wenzhou Zhongwei Machinery Co ltd filed Critical Wenzhou Zhongwei Machinery Co ltd
Priority to CN202310140333.3A priority Critical patent/CN116176036B/zh
Publication of CN116176036A publication Critical patent/CN116176036A/zh
Application granted granted Critical
Publication of CN116176036B publication Critical patent/CN116176036B/zh
Active legal-status Critical Current
Anticipated expiration legal-status Critical

Links

Images

Classifications

    • B—PERFORMING OPERATIONS; TRANSPORTING
    • B31—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER; WORKING PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
    • B31B—MAKING CONTAINERS OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
    • B31B50/00—Making rigid or semi-rigid containers, e.g. boxes or cartons
    • B31B50/02—Feeding or positioning sheets, blanks or webs
    • B31B50/04—Feeding sheets or blanks
    • B31B50/07—Feeding sheets or blanks by air pressure or suction
    • B—PERFORMING OPERATIONS; TRANSPORTING
    • B31—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER; WORKING PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
    • B31B—MAKING CONTAINERS OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
    • B31B50/00—Making rigid or semi-rigid containers, e.g. boxes or cartons
    • B31B50/74—Auxiliary operations

Landscapes

  • Making Paper Articles (AREA)

Abstract

一种分格纸盒成型装置及一种多格纸盒成型机,其特征在于:下转盘可旋转地安装在分格纸片上料机构与挡片成型下模之间,下转盘上形成有两个中心对称设置的分格纸片定位槽;上转盘可旋转地安装在挡片成型下模与粘合下模之间,上模机构安装在上转盘上,上模机构设有两组,并沿上转盘中心对称设置。分格纸盒成型过程中,分格纸片吸盘组件、气缸组件、油缸组件能够同步动作,进而能够实现分格纸片纸片上料、挡片成型、挡片粘合同步动作,减少中间等待时间,大大提高工作效率,同时相较于现有技术中设置两组插条成型组件的结构,整体体积更小,节约占用空间,且降低制作成本。

Description

一种分格纸盒成型装置及一种多格纸盒成型机
技术领域
本发明涉及纸盒成型设备技术领域,具体涉及一种分格纸盒成型装置及一种多格纸盒成型机。
背景技术
纸盒广泛用做食品、医药、电子等各种产品的销售包装。市面上的纸盒一般都是呈单一空腔设置,故而纸盒内一般都只能放置同一种类的物品,随着人们使用需求的变化,越来越多的人希望将纸盒的内部分格成多格结构,这样就能将不同种类的物品分格地放置在一个纸盒内。一般多格纸盒的加工,通常都是通过人工操作,将分格纸粘接在纸盒内进行对纸盒进行分格,这样不仅需要较高的人工成本,而且生产效率低。
如中国实用新型专利(CN 209832767 U)公开的一种多格纸盒自动成型机,包括设置在机架上的第一储纸架,靠近第一储纸架设有第一送纸组件,在第一送纸组件的一侧设有纸盒成型组件,在纸盒成型组件的一侧设有插条连接组件,靠近插条连接组件设有插条成型组件,插条成型组件包括第二储纸架,在第二储纸架和插条连接组件之间设有第二送纸组件和可活动设置的插条成型模具。
工作时,送纸架将第二储纸架上堆叠的插条成型纸张送至插条成型模具内,上模下降与下模配合实现插条的成型,然后再转移至插条连接组件处,将插条连接在成型的纸盒的内腔,进而将纸盒分格成多格结构。但是上述插条成型组件的插条成型与插条连接无法同步进行,中间停留等待时间长,导致工作效率不高。
为提高工作效率,上述专利又进一步设置两套插条成型组件,由两套插条成型组件交替配合作业,但是如此设置,不仅使得设备体积变大,会增加占用空间面积,而且会大大增加了成本。
发明内容
为了克服背景技术的不足,本发明提供一种分格纸盒成型装置及一种多格纸盒成型机。
本发明所采用的技术方案:一种分格纸盒成型装置,包括沿Y轴方向依次设置在机座上的用于分格纸片上料的分格纸片上料机构、用于挡片成型的挡片成型下模、用于挡片与主盒粘合的粘合下模;所述机座上还设有下转盘、上转盘以及上模机构,所述下转盘可旋转地安装在分格纸片上料机构与挡片成型下模之间,所述下转盘上形成有两个中心对称设置的分格纸片定位槽,且两个分格纸片定位槽分别与分格纸片上料机构、挡片成型下模相对应;所述上转盘可旋转地安装在挡片成型下模与粘合下模之间,所述上模机构安装在上转盘上,所述上模机构设有两组,并沿上转盘中心对称设置,两组上模机构分别与挡片成型下模、粘合下模相对应。
所述机座上设置有安装支架,所述安装支架包括上台板,所述上台板上安装有与挡片成型下模相对应的气缸组件,以及与粘合下模相对应的油缸组件;
所述上模机构包括上模、导向轴、弹性复位件,所述上模上端连接若干导向轴,并通过导向轴与上转盘构成上下滑动配合,所述弹性复位件与导向轴连接,能为导向轴提供向上滑动的弹性力。
所述安装支架还包括中台板,所述中台板通过第一立柱安装在机座上,所述上台板通过第二立柱安装在中台板上,所述中台板上形成有供上模机构活动的透空槽;
所述下转盘可旋转地安装在其中一个第一立柱上,并连接有驱使其旋转的第一旋转驱动组件。
所述机座上安装有呈“7”字形的支座,所述支座与上台板之间可旋转地安装有转轴,所述转轴连接有驱使其旋转的第二旋转驱动组件,所述上转盘套设在转轴外并与转轴固定连接。
所述导向轴设有4根,且导向轴上端连接限位块,所述弹性复位件包括若干弹簧,所述弹簧套设在导向轴上,且弹簧上端与限位块相抵,下端与上转盘相抵。
一种多格纸盒成型机,其包括有上述的分格纸盒成型装置。
本发明的有益效果是:采用以上方案,其分格纸盒成型装置采用上转盘与下转盘两个转盘结构,使得分格纸盒成型过程中,分格纸片吸盘组件、气缸组件、油缸组件能够同步动作,进而能够实现分格纸片纸片上料、挡片成型、挡片粘合同步动作,减少中间等待时间,大大提高工作效率,同时相较于现有技术中设置两组插条成型组件的结构,整体体积更小,节约占用空间,且降低制作成本。
附图说明
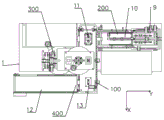
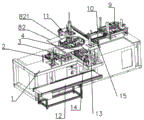
图1为本发明实施例纸盒成型机的俯视结构示意图。
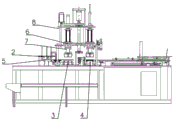
图2为本发明实施例纸盒成型机的正视结构示意图。
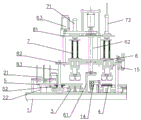
图3为本发明实施例分格纸盒成型装置的结构示意图。
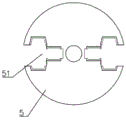
图4为本发明实施例下转盘的结构示意图。
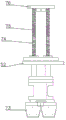
图5为本发明实施例上模机构的结构示意图。
图6为本发明实施例纸盒成型机(去掉下转盘、上转盘以及上模机构)的立体结构示意图。
具体实施方式
下面结合附图对本发明实施例作进一步说明。
如图所示,一种多格纸盒成型机,包括机座1,所述机座1上设置有能沿X轴方向输送纸盒的纸盒输送装置100以及沿纸盒输送装置100输送方向依次设置的主盒成型装置200、分格纸盒成型装置300、成品纸盒下料装置400。
所述机座1上设有安装支架8,所述安装支架8包括中台板82、上台板81,所述中台板82通过第一立柱83安装在机座1上,所述上台板81通过第二立柱安装在中台板82上,所述中台板82上形成有供上模机构7活动的透空槽821。
所述纸盒输送装置通常包括两组盒体夹持机构14与两组盒盖夹持机构15,两组盒体夹持机构14沿X轴方向间隔设置在机座1上,并与机座1滑移配合,且两组盒体夹持机构14同步连接第一输送驱动组件,能沿X轴方向同步滑移。两组盒盖夹持机构15则沿X轴方向间隔设置在中台板82上,并与中台板82滑移配合,且两组盒盖夹持机构15同步连接第二输送驱动组件,能沿X轴方向同步滑移。其中,第一输送驱动组件与第二输送驱动组件均采用同步带的传送方式,当然,为了保证盒体夹持机构与盒盖夹持机构的动作同步性,第一输送驱动组件与第二输送驱动组件由同一电机驱动,并通过同步带实现同步传动。
输送时,盒体夹持机构夹持纸盒盒体侧边,盒盖夹持机构夹持纸盒盒盖侧边,从而实现对纸盒的可靠夹持,然后通过沿X轴方向的滑移动作,实现将纸盒从主盒成型装置200输送至分格纸盒成型装置300,以及将纸盒从分格纸盒成型装置300输送至成品纸盒下料装置400。设置两组盒体夹持机构14与两组盒盖夹持机构15,能够实现纸盒从主盒成型装置200到分格纸盒成型装置300、分格纸盒成型装置300到成品纸盒下料装置400的同步进行,提高工作效率。
所述主盒成型装置200包括沿Y轴方向依次设置的主盒纸片进料机构9、主盒纸片输送机构10以及主盒成型机构11。其中,所述主盒纸片进料机构9包括用于储存主盒纸片的第一储纸架,第一储纸架下方设置有可上下活动的主盒纸片吸盘组件;所述主盒纸片输送机构10包括用于输送主盒纸片的第一送纸架以及能驱使送纸架上沿Y轴方向活动的第一送纸驱动组件,所述第一送纸架上形成有主盒纸片对应的主盒纸片定位槽;所述主盒成型机构11包括主盒成型下模与主盒成型上模,主盒成型下模可上下活动地设置在机座上,主盒成型上模则可上下活动地设置在中台板82上。
主盒成型时,主盒纸片吸盘组件上升并吸住第一储纸架底部的主盒纸片,然后主盒纸片吸盘组件下降,将一张主盒纸片向下抽出并放置在第一送纸架的主盒纸片定位槽,然后第一送纸驱动组件驱动送纸架沿Y轴方向移动,将主盒纸片输送至主盒成型机构中,然后主盒成型下模与主盒成型上模动作合模,主盒完成成型,同时第一送纸驱动组件驱动第一送纸架沿Y轴方向复位移动,进行下一个的主盒成型动作。
所述成品纸盒下料装置400包括沿Y轴方向设置的输送带12以及将成品主盒推入输送带12的下料机构13。
所述分格纸盒成型装置包括沿Y轴方向依次设置在机座1上的用于分格纸片上料的分格纸片上料机构2、用于挡片成型的挡片成型下模3、用于挡片与主盒粘合的粘合下模4。
其中,所述分格纸片上料机构2包括用于储存主盒纸片的第二储纸架21,第二储纸架21下方设置有可上下活动的分格纸片吸盘组件22;所述挡片成型下模4与粘合下模5则可上下活动地设置在机座上。
所述分格纸盒成型装置300还包括下转盘5、上转盘6以及上模机构7。
所述下转盘5可旋转地安装在分格纸片上料机构2与挡片成型下模3之间,所述下转盘5上形成有两个中心对称设置的分格纸片定位槽51,且两个分格纸片定位槽51分别与分格纸片上料机构2、挡片成型下模3相对应。其中,所述下转盘5可旋转地安装在其中一个第一立柱83上,并连接有驱使其旋转的第一旋转驱动组件52,第一旋转驱动组件52采用电机驱动的带传动结构,所述下转盘5以第一立柱83作为中心旋转轴,有效利用空间,布局合理紧凑。
所述上转盘6可旋转地安装在挡片成型下模3与粘合下模4之间,所述机座1上安装有呈“7”字形的支座61,所述支座61与上台板81之间可旋转地安装有转轴62,所述转轴62连接有驱使其旋转的第二旋转驱动组件63,所述上转盘6套设在转轴62外并与转轴62固定连接,所述第二旋转驱动组件63采用电机驱动的带传动结构。
所述上模机构7安装在上转盘6上,所述上模机构7设有两组,并沿上转盘6中心对称设置,两组上模机构7分别与挡片成型下模3、粘合下模4相对应。其中,所述上模机构7包括上模73、导向轴74、弹性复位件75,所述上模73上端连接若干导向轴74,并通过导向轴74与上转盘6构成上下滑动配合,所述弹性复位件75与导向轴74连接,能为导向轴74提供向上滑动的弹性力。其中,所述导向轴74设有4根,且导向轴74上端连接限位块76,所述弹性复位件75包括若干弹簧,所述弹簧套设在导向轴74上,且弹簧上端与限位块76相抵,下端与上转盘6相抵。
所述上台板81上还安装有与挡片成型下模3位置对应的气缸组件71,以及与粘合下模4位置对应的油缸组件72,挡片成型与挡片粘合分别由气缸与油缸驱动,气缸动作块,成本低,能够实现挡片快速成型,油缸具有更强的锁紧力,保证上模与粘合下模之间的稳定合模,确保挡片与主盒之间能够实现粘合。
分格纸盒成型主要包括挡片成型与挡片粘合两部分动作。
挡片成型时,首先分格纸片吸盘组件22上升并吸住第二储纸架21底部的分格纸片,然后分格纸片吸盘组件22下降,将一张分格纸片向下抽出并放置在下转盘5的的分格纸片定位槽51内,然后第一旋转驱动组件52驱动下转盘5旋转180°,将分格纸片输送至挡片成型下模3的正上方,然后气缸组件71动作,将与其对应的上模机构向下压,上模73向下将分格纸片从分格纸片定位槽中向下推出,上模73与挡片成型下模3合模,使得分格纸片形成挡片,挡片成型后,气缸组件71复位,上模73亦在弹性复位件75的作用下复位,而成型后的挡片被留在上模中,因此上模73能够携带成型的挡片一起移动。其中,挡片成型后呈倒V形,能够支撑在上模73底部的成型槽内。当然,在上模73中可进一步设置吸附组件,用于吸附挡片,确保上模73实现对挡片的携带转移。
挡片粘合时,第二旋转驱动组件63驱动上转盘6旋转180°,将上模机构3从挡片成型下模3的上方转移至粘合上模4的上方,油缸组件72动作将上模机构向下压,上模73向下与粘合下模4合模,使得上模73中的挡片与粘合下模4中的主盒相互粘合,形成完整的分格纸盒。
上述纸盒成型机的工作过程如下:
1、主盒成型,主盒纸片依次经上料、输送、成型步骤成型为主盒;
2、主盒输送,盒体夹持机构与盒盖夹持机构分别夹持主盒盒体侧边与主盒盒盖侧边,并将主盒从主盒成型机构转移至粘合下模中;
3、分格纸盒成型,分格纸片依次经上料、输送、成型步骤,形成挡片结构,然后通过上模机构将挡片转移至粘合工位,并与粘合下模配合,将挡片粘合在主盒上,形成成品分格纸盒;
4、分格纸盒输送,盒体夹持机构与盒盖夹持机构分别夹持主盒盒体侧边与主盒盒盖侧边,并将成品分格纸盒从粘合下模转移至下料工位;
5、成品分格纸盒下料,下料机构动作,将成品分格纸盒推送至输送带,由输送带送出。
采用上述方案,其分格纸盒成型装置300采用上转盘与下转盘两个转盘结构,使得分格纸盒成型过程中,分格纸片吸盘组件22、气缸组件71、油缸组件72能够同步动作,进而能够实现分格纸片纸片上料、挡片成型、挡片粘合同步动作,减少中间等待时间,大大提高工作效率,同时相较于现有技术中设置两组插条成型组件的结构,整体体积更小,节约占用空间,且降低制作成本。
在本发明的描述中,需要说明的是,术语“中心”、“纵向”、“横向”、“上”、“下”、“前”、“后”、“左”、“右”、“竖直”、“水平”、“顶”、“底”、“内”、“外”等指示的方位或位置关系为基于附图所示的方位或位置关系,仅是为了便于描述本发明和简化描述,而不是指示或暗示所指的装置或元件必须具有特定的方位、以特定的方位构造和操作,因此不能理解为对本发明的限制。此外,术语“第一”、“第二”仅用于描述目的,而不能理解为指示或暗示相对重要性。
在本发明的描述中,需要说明的是,除非另有明确的规定和限定,术语“安装”、“相连”、“连接”应做广义理解,例如,可以是固定连接,也可以是可拆卸连接,或一体地连接;可以是机械连接,也可以是电连接;可以是直接相连,也可以通过中间媒介间接相连,可以是两个元件内部的连通。对于本领域的普通技术人员而言,可以具体情况理解上述术语在本发明中的具体含义。此外,在本发明的描述中,除非另有说明,“多个”的含义是两个或两个以上。
各位技术人员须知:虽然本发明已按照上述具体实施方式做了描述,但是本发明的发明思想并不仅限于此发明,任何运用本发明思想的改装,都将纳入本专利专利权保护范围内。

Claims (6)

1.一种分格纸盒成型装置,包括沿Y轴方向依次设置在机座(1)上的用于分格纸片上料的分格纸片上料机构(2)、用于挡片成型的挡片成型下模(3)、用于挡片与主盒粘合的粘合下模(4);其特征在于:
所述机座(1)上还设有下转盘(5)、上转盘(6)以及上模机构(7),所述下转盘(5)可旋转地安装在分格纸片上料机构(2)与挡片成型下模(3)之间,所述下转盘(5)上形成有两个中心对称设置的分格纸片定位槽(51),且两个分格纸片定位槽(51)分别与分格纸片上料机构(2)、挡片成型下模(3)相对应;
所述上转盘(6)可旋转地安装在挡片成型下模(3)与粘合下模(4)之间,所述上模机构(7)安装在上转盘(6)上,所述上模机构(7)设有两组,并沿上转盘(6)中心对称设置,两组上模机构(7)分别与挡片成型下模(3)、粘合下模(4)相对应。
2.根据权利要求1所述的分格纸盒成型装置,其特征在于:所述机座(1)上设置有安装支架(8),所述安装支架(8)包括上台板(81),所述上台板(81)上安装有与挡片成型下模(3)相对应的气缸组件(71),以及与粘合下模(4)相对应的油缸组件(72);
所述上模机构(7)包括上模(73)、导向轴(74)、弹性复位件(75),所述上模(73)上端连接若干导向轴(74),并通过导向轴(74)与上转盘(6)构成上下滑动配合,所述弹性复位件(75)与导向轴(74)连接,能为导向轴(74)提供向上滑动的弹性力。
3.根据权利要求2所述的分格纸盒成型装置,其特征在于:所述安装支架(8)还包括中台板(82),所述中台板(82)通过第一立柱安装在机座(1)上,所述上台板(81)通过第二立柱安装在中台板(82)上,所述中台板(82)上形成有供上模机构(7)活动的透空槽(821);
所述下转盘(5)可旋转地安装在其中一个第一立柱上,并连接有驱使其旋转的第一旋转驱动组件(51)。
4.根据权利要求3所述的分格纸盒成型装置,其特征在于:所述机座(1)上安装有呈“7”字形的支座(61),所述支座(61)与上台板(81)之间可旋转地安装有转轴(62),所述转轴(62)连接有驱使其旋转的第二旋转驱动组件(63),所述上转盘(6)套设在转轴(62)外并与转轴(62)固定连接。
5.根据权利要求3所述的纸盒成型机,其特征在于:所述导向轴(74)设有4根,且导向轴(74)上端连接限位块(76),所述弹性复位件(75)包括若干弹簧,所述弹簧套设在导向轴(74)上,且弹簧上端与限位块(76)相抵,下端与上转盘(6)相抵。
6.一种多格纸盒成型机,其特征在于,其包括权利要求1-5任一项所述的分格纸盒成型装置。
CN202310140333.3A 2023-02-21 2023-02-21 一种分格纸盒成型装置及一种多格纸盒成型机 Active CN116176036B (zh)

Priority Applications (1)

Application Number Priority Date Filing Date Title
CN202310140333.3A CN116176036B (zh) 2023-02-21 2023-02-21 一种分格纸盒成型装置及一种多格纸盒成型机

Applications Claiming Priority (1)

Application Number Priority Date Filing Date Title
CN202310140333.3A CN116176036B (zh) 2023-02-21 2023-02-21 一种分格纸盒成型装置及一种多格纸盒成型机

Publications (2)

Publication Number Publication Date
CN116176036A true CN116176036A (zh) 2023-05-30
CN116176036B CN116176036B (zh) 2025-08-19

Family

ID=86441897

Family Applications (1)

Application Number Title Priority Date Filing Date
CN202310140333.3A Active CN116176036B (zh) 2023-02-21 2023-02-21 一种分格纸盒成型装置及一种多格纸盒成型机

Country Status (1)

Country Link
CN (1) CN116176036B (zh)

Cited By (1)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
CN117944320A (zh) * 2024-02-22 2024-04-30 黄山洁惠环保科技有限公司 一种多格纸盒成型工艺及纸盒生产线

Citations (6)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
KR20060017195A (ko) * 2004-08-20 2006-02-23 서정수 종이뚜껑 성형장치
KR100718564B1 (ko) * 2006-09-11 2007-05-16 유진하이텍(주) 턴테이블형 펄프 몰드 제조장치
CN201320851Y (zh) * 2007-05-29 2009-10-07 陈建军 一种全自动纸碗纸杯成型机
CN213383186U (zh) * 2020-09-07 2021-06-08 张银国 多格纸盒成型机
CN216993211U (zh) * 2021-12-29 2022-07-19 浙江新发现机械制造有限公司 纸盖成型机
CN218140215U (zh) * 2022-09-05 2022-12-27 浙江瑞大机械有限公司 一种纸盖成型机构

Patent Citations (6)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
KR20060017195A (ko) * 2004-08-20 2006-02-23 서정수 종이뚜껑 성형장치
KR100718564B1 (ko) * 2006-09-11 2007-05-16 유진하이텍(주) 턴테이블형 펄프 몰드 제조장치
CN201320851Y (zh) * 2007-05-29 2009-10-07 陈建军 一种全自动纸碗纸杯成型机
CN213383186U (zh) * 2020-09-07 2021-06-08 张银国 多格纸盒成型机
CN216993211U (zh) * 2021-12-29 2022-07-19 浙江新发现机械制造有限公司 纸盖成型机
CN218140215U (zh) * 2022-09-05 2022-12-27 浙江瑞大机械有限公司 一种纸盖成型机构

Cited By (1)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
CN117944320A (zh) * 2024-02-22 2024-04-30 黄山洁惠环保科技有限公司 一种多格纸盒成型工艺及纸盒生产线

Also Published As

Publication number Publication date
CN116176036B (zh) 2025-08-19

Similar Documents

Publication Publication Date Title
CN213618610U (zh) 一种全自动折纸盒机
CN109760881B (zh) 一种新型气雾罐装箱机
CN111874340A (zh) Ab单元伸缩交替伸缩接叠卸料装置
CN114179438A (zh) 一种折叠盒折耳组装装置
CN110466204B (zh) 一种全自动文件袋生产设备
CN113443433B (zh) 一种隔板放置装置
CN213383186U (zh) 多格纸盒成型机
CN116176036B (zh) 一种分格纸盒成型装置及一种多格纸盒成型机
CN217533462U (zh) 一种分隔件成型装置
CN217533463U (zh) 一种三角排列分组产品包装盒的封包设备
CN217533460U (zh) 一种包裹件成型装置
CN212125682U (zh) 一种面膜内托组装设备
CN214454629U (zh) 旋转式取料及去袋装置
CN114603918A (zh) 一种包装盒成型设备
CN222098150U (zh) 一种自动插工字型隔板机
CN219236324U (zh) 一种纸盒成型机
CN220997026U (zh) 一种开箱折页机
CN219791815U (zh) 同步转移设备及膜内贴标设备
CN111169702A (zh) 一种面膜内托组装设备
CN113879612A (zh) 一种堆叠纸杯条推送装置
CN217575813U (zh) 吸嘴袋封灌机的吸嘴袋本体送出装置
CN118479116A (zh) 一种自动开箱机
CN224171335U (zh) 一种三工位取袋移袋装置
CN120024545B (zh) 应用于产线运输包装的智能自动化包装机械手
CN207550647U (zh) 模块化液态包柔性包装系统

Legal Events

Date Code Title Description
PB01 Publication
PB01 Publication
SE01 Entry into force of request for substantive examination
GR01 Patent grant
GR01 Patent grant
TR01 Transfer of patent right

Effective date of registration: 20260423

Address after: 310000 Zhejiang Province, Hangzhou City, Binjiang District, Xixing Street, Miaohou Wang Road No. 357, Building 1, 4th Floor, Room 406

Patentee after: Hangzhou Bosman Cultural Communication Co.,Ltd.

Country or region after: China

Address before: 325000Zhejiang Province, Wenzhou City, Ruian City, Nancun Street, Songpeng East Road No. 1555, Yunjiang Standard Factory Building, Building 4, Room 301

Patentee before: Wenzhou Zhongwei Machinery Co.,Ltd.

Country or region before: China

TR01 Transfer of patent right

Effective date of registration: 20260625

Address after: 310000 Lianfa village, Heshang Town, Xiaoshan District, Hangzhou City, Zhejiang Province

Patentee after: RUIKE INDUSTRY (HANGZHOU) Co.,Ltd.

Country or region after: China

Address before: 310000 Zhejiang Province, Hangzhou City, Binjiang District, Xixing Street, Miaohou Wang Road No. 357, Building 1, 4th Floor, Room 406

Patentee before: Hangzhou Bosman Cultural Communication Co.,Ltd.

Country or region before: China

TR01 Transfer of patent right