CN116144439A - 一种压曲设备 - Google Patents

一种压曲设备 Download PDF

Info

Publication number
CN116144439A
CN116144439A CN202211416260.8A CN202211416260A CN116144439A CN 116144439 A CN116144439 A CN 116144439A CN 202211416260 A CN202211416260 A CN 202211416260A CN 116144439 A CN116144439 A CN 116144439A
Authority
CN
China
Prior art keywords
buckling
feeding
die
hole
plate
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Granted
Application number
CN202211416260.8A
Other languages
English (en)
Other versions
CN116144439B (zh
Inventor
吴立平
朱栋才
李�杰
余有贵
刘安然
杨涛
Current Assignee (The listed assignees may be inaccurate. Google has not performed a legal analysis and makes no representation or warranty as to the accuracy of the list.)
Jiangxi Lidu Wine Co ltd
Original Assignee
Jiangxi Lidu Wine Co ltd
Shaoyang University
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by Jiangxi Lidu Wine Co ltd, Shaoyang University filed Critical Jiangxi Lidu Wine Co ltd
Priority to CN202211416260.8A priority Critical patent/CN116144439B/zh
Publication of CN116144439A publication Critical patent/CN116144439A/zh
Application granted granted Critical
Publication of CN116144439B publication Critical patent/CN116144439B/zh
Active legal-status Critical Current
Anticipated expiration legal-status Critical

Links

Images

Classifications

    • CCHEMISTRY; METALLURGY
    • C12BIOCHEMISTRY; BEER; SPIRITS; WINE; VINEGAR; MICROBIOLOGY; ENZYMOLOGY; MUTATION OR GENETIC ENGINEERING
    • C12GWINE; PREPARATION THEREOF; ALCOHOLIC BEVERAGES; PREPARATION OF ALCOHOLIC BEVERAGES NOT PROVIDED FOR IN SUBCLASSES C12C OR C12H
    • C12G3/00Preparation of other alcoholic beverages
    • C12G3/02Preparation of other alcoholic beverages by fermentation
    • BPERFORMING OPERATIONS; TRANSPORTING
    • B30PRESSES
    • B30BPRESSES IN GENERAL
    • B30B11/00Presses specially adapted for forming shaped articles from material in particulate or plastic state, e.g. briquetting presses, tabletting presses
    • B30B11/02Presses specially adapted for forming shaped articles from material in particulate or plastic state, e.g. briquetting presses, tabletting presses using a ram exerting pressure on the material in a moulding space
    • B30B11/14Presses specially adapted for forming shaped articles from material in particulate or plastic state, e.g. briquetting presses, tabletting presses using a ram exerting pressure on the material in a moulding space co-operating with moulds on a movable carrier other than a turntable or a rotating drum

Landscapes

  • Organic Chemistry (AREA)
  • Engineering & Computer Science (AREA)
  • Chemical & Material Sciences (AREA)
  • Wood Science & Technology (AREA)
  • Biochemistry (AREA)
  • Bioinformatics & Cheminformatics (AREA)
  • Life Sciences & Earth Sciences (AREA)
  • Genetics & Genomics (AREA)
  • General Engineering & Computer Science (AREA)
  • Health & Medical Sciences (AREA)
  • General Health & Medical Sciences (AREA)
  • Zoology (AREA)
  • Mechanical Engineering (AREA)
  • Press Drives And Press Lines (AREA)
  • Forging (AREA)

Abstract

本发明公布了一种压曲设备,它属于酒曲加工设备领域,它包括相连通的上料部和压制部;所述上料部内设置有加料管,所述加料管与输送管一端连通,所述输送管另一端伸出上料部;所述加料管下方设置有曲模,所述曲模沿上料部轴向滑动并通过连通孔进入压制部,所述曲模内设置有上端开放的型腔;所述压制部包括壳体,所述壳体内于曲模上方设置有至少一个初压单元和一个成型单元,所述初压单元包括通过初压驱动机构驱动的初压模;所述成型单元包括通过成型驱动机构驱动的成型模;所述成型模下端面设置有圆心朝下的成型弧;所述成型单元包括通过成型驱动机构驱动的成型模;本发明能够使得压制而成的曲块外紧内松,进而提高曲块的品质。

Description

一种压曲设备
技术领域
本发明涉及酒曲加工设备领域,具体为一种压曲设备。
背景技术
酒曲是酿造酒的重要糖化发酵剂,酒曲多由小麦、高粱、大麦、豌豆、稻米等原料经过合理配比,并经过粉碎、加水搅拌、加入曲模、压制或踩制成曲坯、培养等工序制作而成。
其中的压曲在传统工艺中多采用人工踩曲,人工踩曲对作业人员的经验等要求较高,而且劳动强度非常高,极大的提高了生产成本,降低了生产效率。为此现有技术中多采用自动化的压曲设备进行压曲,现有技术中,如公开号为CN211492920U的专利公开了一种便于调节压出曲砖尺寸的压曲机,其通过压曲气缸带动压曲板对压曲槽内的物料进行压制,并且通过调整压曲板和压曲槽来压制出不同的尺寸的曲砖。又如公开号CN213172280U的专利,其公开了一种便于清洁的压曲机,其通过液压缸带动活动压板对压曲模具内的原料进压制,压制完成后,可将压制模具内压曲底座上取下,从而便于对压曲模具和分隔骨架进行清洁。
为了促进酿酒微生物的生长,提升酒曲的品质,要求曲块外紧内松。但上述现有技术对此并无提及,而不符合要求的酒曲会影响后续酿酒质量。
发明内容
本发明的目的是针对以上问题,提供一种压曲设备,能够使得压制而成的曲块外紧内松,进而提高曲块的品质。
为实现以上目的,本发明采用的技术方案是:一种压曲设备,它包括相连通的上料部和压制部;所述上料部内设置有加料管,所述加料管与输送管一端连通,所述输送管另一端伸出上料部;所述加料管下方设置有曲模,所述曲模沿上料部轴向滑动并通过连通孔进入压制部,所述曲模内设置有上端开放的型腔,搅拌好的原料经输送管进入加料管,然后从加料端下端的出口掉落于型腔内,然后曲模进入压制部进行压制;所述压制部包括壳体,所述壳体内于曲模移动路径的上方设置有至少一个初压单元和一个成型单元,所述初压单元包括通过初压驱动机构驱动的初压模;所述成型单元包括通过成型驱动机构驱动的成型模;所述成型模下端面设置有圆心朝下的成型弧,通过初压模和成型模依次对型腔内的原料进行挤压,以完成压曲。
进一步的,为了自动收集从加料管内掉出但未收集在曲模内的原料,所述上料部由外至内包括外壳和内壳;外壳和内壳之间设置有沿内壳轴线转动的旋转壳,所述旋转壳内壁上设置有向内壳外壁延伸的挡板;所述内壳上下两端分别设置有加料孔和排料孔,所述加料管设置于加料孔下方,通过旋转壳的转动,带动物料重新进入加料管,避免原料堆积在内壳中。
进一步的,为确保同批压制的酒曲密度保持一致,所述内壳内侧顶壁上设置有扫料板,所述扫料板设置于连通孔一侧并向曲模延伸,型腔内添加完物料后再经过扫料板,过多的物料被扫料板挡住而掉落。
进一步的,为方便将型腔内以及压制好的酒曲顶出,所述曲模内设置有隔板,所述曲模内于隔板下方设置有顶出板,所述隔板上方设置为型腔,所述隔板上设置有顶针孔,所述顶出板上端设置有与顶针孔相适配的顶针;所述隔板与顶出板之间设置有弹簧,通过人力或机械向上推动顶出板,使得顶出板带动顶针上升,从而将型腔内的酒曲顶出。
进一步的,为自动将型腔内以及压制好的酒曲顶出,所述曲模底壁上设置有顶出孔,所述壳体内于其出料孔侧设置有顶出机构,所述顶出机构包括设置于曲模下方的顶出驱动装置,所述顶出驱动装置驱动推顶部穿过顶出孔伸入曲模内。
进一步的,为自动将被顶出的酒曲从壳体内取出,所述壳体内于其出料孔侧设置有推出机构,所述推出机构包括设置于曲模上方的推出板,所述推出板沿横向运动。
进一步的,为了使得初压模压制的模坯与成型模压制的模坯粘接在一起,所述初压模下端面中部设置有凸起部,使得初压模压制的模坯上端面有凹陷槽,补料进入凹陷槽内,成型压制时,两部分模坯抱合起来,不易出现分层。
进一步的,为提升酒曲品质,所述壳体内于曲模移动路径的上方还设置有定型单元,所述定型单元包括通过定型驱动机构驱动的定型模。
进一步的,为提升酒曲品质,使得压制完成的酒曲外紧内松,所述定型模下端设置有圆心朝下的定型槽,所述定型槽的圆弧半径大于成型弧的半径,所述定型槽的深度小于成型弧的深度。
进一步的,为尽量避免酒曲开裂的同时避免压杆粘料,所述成型模内沿竖直方向设置有贯穿孔,成型模的上下两端分别设置有与贯穿孔连通的上沉孔和下沉孔;所述贯穿孔内穿插设置有压杆,所述压杆下端设置有与下沉孔内径相适配的压板,所述压杆上端设有与上沉孔内径相适配的连接部,所述连接部设置于安装板上,所述安装板设置于成型驱动机构的驱动部上。
进一步的,为带动曲模于上料部和压制部之间滑动,同时避免原料堆积,所述曲模外侧设置有支座,所述支座上设置有滑动部,所述滑动部上端伸入支架下端的滑动槽内并与丝杆螺纹连接,所述支架横向穿过上料部和压制部,所述丝杆与驱动电机传动连接。
本发明的有益效果:搅拌好的原料进输送管送至加料管内,然后从加料管的出口端下落,随着曲模的移动,使得原料均匀掉入型腔内;加完料的曲模进入到压制部内进行压制,从而自动完成压制,以降低作业人员的劳动强度,并提高生产效率。
1、压制部进行压曲时,首先通过初压单元进行压制,以压实曲块的底部,然后向型腔内补料,再利用成型模压制,由于成型模下端面设置有成型弧,在成型模下降高度固定且原料均匀填充于型腔的前提下,经成型模压制的曲块的上面中部凸起,曲块表面光滑,四角紧实,整体呈外紧内松。这样有利于曲坯的保湿、升温,从而促进酿酒微生物的生长,提高曲块品质。
2、压制好的取料移动到顶出驱动装置上方,随着顶出驱动装置带动推顶部上升,以将型腔内的酒曲顶出;再通过推出板以自动收集压制好的酒曲。
附图说明
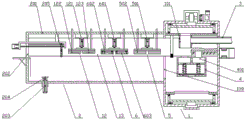
图1为本发明侧视结构示意图。
图2为上料部侧视结构示意图。
图3为上料部径向截面下的旋转壳和内壳装配结构示意图。
图4为压制部径向截面下的顶出板顶起结构示意图。
图5为曲模结构示意图。
图6为初压单元结构示意图。
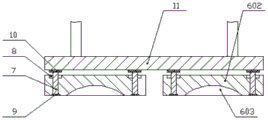
图7为成型单元结构示意图。
图中所述文字标注表示为:1、上料部;101、加料管;102、外壳;103、内壳;104、旋转壳;105、挡板;106、加料孔;107、排料孔;108、扫料板;109、连通孔;2、压制部;201、壳体;202、出料孔;203、顶出驱动装置;204、推顶部;205、推出板;3、输送管;4、曲模;401、型腔;402、隔板;403、顶出板;404、顶针;405、弹簧;406、顶出孔;407、支座;408、滑动部;5、初压单元;501、初压驱动机构;502、初压模;503、凸起部;6、成型单元;601、成型驱动机构;602、成型模;603、成型弧;7、压杆;8、上沉孔;9、压板;10、连接部;11、安装板;12、定型单元;121、定型驱动机构;122、定型模;123、定型槽;13、支架;14、丝杆;15、驱动电机。
具体实施方式
为了使本领域技术人员更好地理解本发明的技术方案,下面结合附图对本发明进行详细描述,本部分的描述仅是示范性和解释性,不应对本发明的保护范围有任何的限制作用。
实施例1,如图1、2、6、7所示,本实施例的具体结构为一种压曲设备,它包括相连通的上料部1和压制部2;所述上料部1内设置有加料管101,所述加料管101与输送管3一端连通,所述输送管3另一端伸出上料部1与搅拌机构连接,通过螺杆等输送,使得搅拌好的物料经输送管进入加料管101;所述加料管101下方设置有曲模4,所述曲模4沿上料部1轴向滑动并通过连通孔109进入压制部2,所述曲模4内设置有上端开放的型腔401,型腔401的数量可阵列设置多个。
为了带动曲模4移动,可通过液压缸等驱动,也可在上料部1和压制部2内设置滑动丝杆,滑动丝杆与曲模4螺纹连接,通过滑动丝杆的旋转,带动曲模4移动,但为了避免物料掉落于滑动丝杆上,本实施例中,所述曲模4外侧设置有支座407,所述支座407上设置有滑动部408,所述滑动部408上端伸入支架13下端的滑动槽内并与丝杆14螺纹连接,所述支架13横向穿过上料部1和压制部2,所述丝杆14与驱动电机15传动连接,支架13上端固定在上料部1和压制部2上。
所述压制部2包括壳体201,壳体201直接与上料部1连接,两者通过连通孔109连接,所述壳体201内于曲模4移动路径的上方设置有至少一个初压单元5和一个成型单元6,在压制过程中,先通过初压单元进行第一次压制,补料完成后再通过成型单元6进行压制,本实施例以设置一个初压单元5和一个成型单元6进行说明,所述初压单元5包括通过初压驱动机构501驱动的初压模502,初压模502下端面可为平面也可为弧形,本实施例中所述初压模502下端面中部设置有凸起部503,凸起部503成弧形;所述成型单元6包括通过成型驱动机构601驱动的成型模602;所述成型模602下端面的中部设置有圆心朝下的成型弧603。初压驱动机构501和成型驱动机构601可采用液压缸、电动推杆等,本实施例中采用液压缸。
具体工作过程:型腔初始状态下位于加料管101的下方,搅拌好的原料经输送管3进入加料管101,并从加料管101的出口向下掉落至曲模的型腔401内,此时所述曲模4沿上料部1轴向滑动并通过,使得原料将型腔填充满,而不是堆积在一处。
然后曲模移动至初压模下方,此时型腔位于初压模的正下方,初压模502的外径与型腔的内径相适配,初压模502在初压驱动机构501的带动下伸入型腔内,以对原料进行压制,此时压制完成的曲料为上下端面平齐的块状结构。然后对型腔内进行补料,补料的方式有多种,比如:曲模4后退移动回上料部1内;又或者在初压单元和成型单元之间再设置一个上料部,曲模初压完成后,继续向前移动,以进行补料;又或者直接在曲模移动路径上加一根输送管于曲模上方,进行补料。
补料完成后,曲模4移动至成型模602的正下方,成型模602下降以进行成型压制,此时由于成型模中部设置的成型弧603,使得压制完成的酒曲中部凸起,且酒曲四周比中间更紧实。
压制完成后,从曲模4内将酒曲取出即可。
实施例2,如图1-3所示,本实施例的其他结构和工作过程可参考实施例1,但本实施例中,为回收加料管101掉出而未进入曲模4内的物料,所述上料部1由外至内包括外壳102和内壳103,外壳102和内壳103为轴线水平设置且端面封闭的环形结构;所述外壳102和内壳103之间设置有沿内壳103轴线转动的旋转壳104,其中旋转壳104与内壳103外壁之间设置有轴承,旋转壳104可通过液压或电机驱动,如可在旋转壳104外侧设置一圈传动齿轮,外壳102上设置电机,电机的输出轴伸入外壳102内与主动齿轮,主动齿轮与传动齿轮啮合,从而带动旋转壳104旋转。
所述旋转壳104内壁上设置有向内壳103外壁延伸的挡板105,挡板105与内壳103接触,挡板105可沿内壳103轴线环形阵列设置多个;所述内壳103上下两端分别设置有加料孔106和排料孔107,所述加料管101设置于加料孔106下方。
所述内壳103内侧顶壁上设置有扫料板108,所述扫料板108设置于连通孔109一侧并向曲模4延伸。
具体工作状态:物料从加料管101掉落,部分没有被曲模4收集的物料掉落至内壳103下端,除此之外,曲模4向壳体2移动的过程中,过高的物料被扫料板108挡住,而从曲模4上掉落,通过调整扫料板108的高度,可控制物料的高度,进而调整每次被压制的物料量,本实施例中,实施例1的补料在上料部1完成。
物料掉落至内壳103后,从排料孔107进入到内壳103和旋转壳104之间,所在旋转壳104的转动,加之挡板105,使得物料向内壳103的上方移动,此时物料被围合于内壳103和旋转壳104之间的密封空间内,当物料移动到加料孔106处时,物料重新掉落于加料孔106内。
实施例3,如图4-5所示,本实施例的其他结构和工作过程可参考实施例1,但本实施例中,所述曲模4内设置有隔板402,所述曲模4内于隔板402下方设置有顶出板403,隔板402上方设置为型腔401,所述隔板402上设置有顶针孔,所述顶出板403上端设置有与顶针孔相适配的顶针404;隔板402与顶出板403之间设置有弹簧405,弹簧405可套设在顶针上,弹簧405的外径大于顶针孔的内径;压制时顶针404上端面与型腔底部平齐。
所述曲模4底壁上设置有顶出孔406,所述壳体201内于其出料孔202侧设置有顶出机构,所述顶出机构包括设置于曲模4下方的顶出驱动装置203,顶出驱动装置203可采用液压缸、电动推杆等,本实施例中采用液压缸,所述顶出驱动装置203驱动推顶部204穿过顶出孔406伸入曲模4内。
所述壳体201内于其出料孔202侧设置有推出机构,所述推出机构包括设置于曲模4上方的推出板205,所述推出板205沿横向运动,推出板205可通过液压缸驱动,也可通过推出板205与横向丝杆螺纹连接,横向丝杆与推出电机传动连接的方式带动推出板205移动。
具体工作过程:压制好的曲块跟随曲模4移动至推顶部204的上方,然后顶出驱动装置203驱动推顶部204穿过顶出孔406伸入曲模4内,从而带动顶出板403上升,此时顶针404伸入型腔内,以将曲块从型腔内顶出。
曲模4向推顶部204侧移动时,经过推出板205,推出板205下端面的高度不低于曲模4上端面,使得曲模4能正常移动。曲块被顶出后,曲块上端面的高度高于推出板205下端面。此时推出板205向出料孔202一侧移动,出料孔202设置于上料部1的远端,出料孔202下端设置有传输板,曲块被推出板205推出壳体201,并沿传输板滑向收集处。
实施例4,如图1所示,本实施例的其他结构和工作过程可参考实施例1或4,但本实施例中,所述壳体201内于曲模4上方还设置有定型单元12,所述定型单元包括通过定型驱动机构121驱动的定型模122;定型驱动机构121可采用液压缸、电动推杆等,本实施例中采用液压缸。
所述定型模122下端可设置为平面也可设置在中部设置圆心朝下的定型槽123,所述定型槽123的圆弧半径大于成型弧603的半径,所述定型槽123的深度小于成型弧603的深度。
经过成型单元6压制且重新填料后,再利用定型模122对曲坯进行压制,以使得曲坯上端面紧实,通过控制扫料板108的高度以及曲模4的移动速度等,使得成型和定型的补料各占一半左右;但同时由于经成型模压制的酒曲四周低中间高,当定型模122下降高度固定的情况下,经定型模压制的曲块仍呈中间高、四周低且外紧内松。这样有利于曲坯的保湿、升温,从而促进酿酒微生物的生长,提高曲块品质。
实施例5,如图7所示,本实施例的其他结构和工作过程可参考实施例4,但本实施例中,所述成型模602内沿竖直方向设置有贯穿孔,贯穿孔内穿插设置有压杆7,贯穿孔设置于成型弧603外侧,所述成型模602的上下两端均设置有与贯穿孔连通的上沉孔8和下沉孔;所述压杆7下端设置有与下沉孔内径相适配的压板9,所述压杆7上端设有与上沉孔8内径相适配的连接部10,所述连接部10设置于安装板11上,所述安装板11设置于成型驱动机构601的驱动部上。
具体工作状态,成型模602对型腔401内的物料进行压制时,当成型模602下端面与物料接触并压实物料,此时成型模602继续向下运动的过程中,压板9从成型模602内伸出,从而在压制完成的曲坯上端面加工出一个凹槽,在重新补料后,补充的料会填入凹槽内,这样再次压制时,会产生类似搭积木的效果,使得酒曲不易开裂。
需要说明的是,在本文中,术语“包括”、“包含”或者其任何其他变体意在涵盖非排他性的包含,从而使得包括一系列要素的过程、方法、物品或者设备不仅包括那些要素,而且还包括没有明确列出的其他要素,或者是还包括为这种过程、方法、物品或者设备所固有的要素。
本文中应用了具体个例对本发明的原理及实施方式进行了阐述,以上实例的说明只是用于帮助理解本发明的方法及其核心思想。以上所述仅是本发明的优选实施方式,应当指出,由于文字表达的有限性,客观上存在无限的具体结构,对于本技术领域的普通技术人员来说,在不脱离本发明原理的前提下,还可以做出若干改进、润饰或变化,也可以将上述技术特征以适当的方式进行组合;这些改进润饰、变化或组合,或未经改进将发明的构思和技术方案直接应用于其它场合的,均应视为本发明的保护范围。
Claims (10)

1.一种压曲设备,其特征在于,它包括相连通的上料部(1)和压制部(2);所述上料部(1)内设置有加料管(101),所述加料管(101)与输送管(3)一端连通,所述输送管(3)另一端伸出上料部(1);所述加料管(101)下方设置有曲模(4),所述曲模(4)沿上料部(1)轴向滑动并通过连通孔(109)进入压制部(2),所述曲模(4)内设置有上端开放的型腔(401);所述压制部(2)包括壳体(201),所述壳体(201)内于曲模(4)移动路径的上方设置有至少一个初压单元(5)和一个成型单元(6),所述初压单元(5)包括通过初压驱动机构(501)驱动的初压模(502);所述成型单元(6)包括通过成型驱动机构(601)驱动的成型模(602);所述成型模(602)下端面设置有圆心朝下的成型弧(603)。
2.根据权利要求1所述的一种压曲设备,其特征在于,所述上料部(1)由外至内包括外壳(102)和内壳(103);所述外壳(102)和内壳(103)之间设置有沿内壳(103)轴线转动的旋转壳(104),所述旋转壳(104)内壁上设置有向内壳(103)外壁延伸的挡板(105);所述内壳(103)上下两端分别设置有加料孔(106)和排料孔(107),所述加料管(101)设置于加料孔(106)下方。
3.根据权利要求2所述的一种压曲设备,其特征在于,所述内壳(103)内侧顶壁上设置有扫料板(108),所述扫料板(108)设置于连通孔(109)一侧并向曲模(4)延伸。
4.根据权利要求1所述的一种压曲设备,其特征在于,所述曲模(4)内设置有隔板(402),所述曲模(4)内于隔板(402)下方设置有顶出板(403),所述隔板(402)上方设置为型腔(401),所述隔板(402)上设置有顶针孔,所述顶出板(403)上端设置有与顶针孔相适配的顶针(404);所述隔板(402)与顶出板(403)之间设置有弹簧(405);所述曲模(4)底壁上设置有顶出孔(406),所述壳体(201)内于其出料孔(202)侧设置有顶出机构,所述顶出机构包括设置于曲模(4)下方的顶出驱动装置(203),所述顶出驱动装置(203)驱动推顶部(204)穿过顶出孔(406)伸入曲模(4)内。
5.根据权利要求4所述的一种压曲设备,其特征在于,所述壳体(201)内于其出料孔(202)侧设置有推出机构,所述推出机构包括设置于曲模(4)上方的推出板(205),所述推出板(205)沿横向运动。
6.根据权利要求1所述的一种压曲设备,其特征在于,所述初压模(502)下端面中部设置有凸起部(503)。
7.根据权利要求1所述的一种压曲设备,其特征在于,所述壳体(201)内于曲模(4)移动路径的上方还设置有定型单元(12),所述定型单元包括通过定型驱动机构(121)驱动的定型模(122)。
8.根据权利要求7所述的一种压曲设备,其特征在于,定型模(122)下端设置有圆心朝下的定型槽(123)。
9.根据权利要求7所述的一种压曲设备,其特征在于,所述成型模(602)内沿竖直方向有贯穿孔,贯穿孔上下两端分别与上沉孔(8)和下沉孔连通;贯穿孔内设置有与其滑动配合的压杆(7),所述压杆(7)下端设置有与下沉孔内径相适配的压板(9),所述压杆(7)上端设有与上沉孔(8)内径相适配的连接部(10),所述连接部(10)设置于安装板(11)上,所述安装板(11)设置于成型驱动机构(601)的驱动部上。
10.根据权利要求1-9任意一项所述的一种压曲设备,其特征在于,所述曲模(4)外侧设置有支座(407),所述支座(407)上设置有滑动部(408),所述滑动部(408)上端伸入支架(13)下端的滑动槽内并与丝杆(14)螺纹连接,所述支架(13)横向穿过上料部(1)和压制部(2),所述丝杆(14)与驱动电机(15)传动连接。
CN202211416260.8A 2022-11-12 2022-11-12 一种压曲设备 Active CN116144439B (zh)

Priority Applications (1)

Application Number Priority Date Filing Date Title
CN202211416260.8A CN116144439B (zh) 2022-11-12 2022-11-12 一种压曲设备

Applications Claiming Priority (1)

Application Number Priority Date Filing Date Title
CN202211416260.8A CN116144439B (zh) 2022-11-12 2022-11-12 一种压曲设备

Publications (2)

Publication Number Publication Date
CN116144439A true CN116144439A (zh) 2023-05-23
CN116144439B CN116144439B (zh) 2024-11-29

Family

ID=86358937

Family Applications (1)

Application Number Title Priority Date Filing Date
CN202211416260.8A Active CN116144439B (zh) 2022-11-12 2022-11-12 一种压曲设备

Country Status (1)

Country Link
CN (1) CN116144439B (zh)

Citations (15)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
CN201410759Y (zh) * 2009-06-17 2010-02-24 四川省宜宾五粮液集团有限公司 曲胚成型机
CN202030738U (zh) * 2011-04-11 2011-11-09 四川宜宾岷江机械制造有限责任公司 一种压曲机构
CN202030737U (zh) * 2011-04-11 2011-11-09 四川宜宾岷江机械制造有限责任公司 一种复合型压曲机
CN103865731A (zh) * 2014-04-03 2014-06-18 长沙盛泓机械有限公司 曲块压制机
CN204237782U (zh) * 2014-11-28 2015-04-01 安徽古井贡酒股份有限公司 一种踩曲机自动平模装置
CN104987989A (zh) * 2015-07-22 2015-10-21 江西省农业机械研究所 转盘式多工位曲块压制机以及压制方法
WO2018112729A1 (zh) * 2016-12-20 2018-06-28 太原理工大学 曲块连续生产系统及曲块制作方法
CN108913469A (zh) * 2018-08-08 2018-11-30 山东兰陵美酒股份有限公司 一种凹凹曲生产工艺
CN209906738U (zh) * 2019-04-30 2020-01-07 四川宜宾岷江机械制造有限责任公司 一种多工位回转复合压曲机
CN111560300A (zh) * 2020-06-16 2020-08-21 河南皇沟酒业有限责任公司 一种酒曲压块机
CN213172280U (zh) * 2020-08-10 2021-05-11 商丘市宇工机械有限公司 一种便于清洁的压曲机
CN213232185U (zh) * 2020-08-14 2021-05-18 江苏正欣工业装备有限公司 一体式横梁压曲设备
CN213564562U (zh) * 2020-11-06 2021-06-29 四川宜宾岷江机械制造有限责任公司 一种高速液压曲坯成型机
CN216601514U (zh) * 2022-02-22 2022-05-27 云南吴觉农茶业有限公司 一种普洱茶熟茶的自动压饼装置
CN216890873U (zh) * 2021-12-30 2022-07-05 四川省仪陇银明黄酒有限责任公司 一种酿造黄酒用小麦制曲装置

Patent Citations (15)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
CN201410759Y (zh) * 2009-06-17 2010-02-24 四川省宜宾五粮液集团有限公司 曲胚成型机
CN202030738U (zh) * 2011-04-11 2011-11-09 四川宜宾岷江机械制造有限责任公司 一种压曲机构
CN202030737U (zh) * 2011-04-11 2011-11-09 四川宜宾岷江机械制造有限责任公司 一种复合型压曲机
CN103865731A (zh) * 2014-04-03 2014-06-18 长沙盛泓机械有限公司 曲块压制机
CN204237782U (zh) * 2014-11-28 2015-04-01 安徽古井贡酒股份有限公司 一种踩曲机自动平模装置
CN104987989A (zh) * 2015-07-22 2015-10-21 江西省农业机械研究所 转盘式多工位曲块压制机以及压制方法
WO2018112729A1 (zh) * 2016-12-20 2018-06-28 太原理工大学 曲块连续生产系统及曲块制作方法
CN108913469A (zh) * 2018-08-08 2018-11-30 山东兰陵美酒股份有限公司 一种凹凹曲生产工艺
CN209906738U (zh) * 2019-04-30 2020-01-07 四川宜宾岷江机械制造有限责任公司 一种多工位回转复合压曲机
CN111560300A (zh) * 2020-06-16 2020-08-21 河南皇沟酒业有限责任公司 一种酒曲压块机
CN213172280U (zh) * 2020-08-10 2021-05-11 商丘市宇工机械有限公司 一种便于清洁的压曲机
CN213232185U (zh) * 2020-08-14 2021-05-18 江苏正欣工业装备有限公司 一体式横梁压曲设备
CN213564562U (zh) * 2020-11-06 2021-06-29 四川宜宾岷江机械制造有限责任公司 一种高速液压曲坯成型机
CN216890873U (zh) * 2021-12-30 2022-07-05 四川省仪陇银明黄酒有限责任公司 一种酿造黄酒用小麦制曲装置
CN216601514U (zh) * 2022-02-22 2022-05-27 云南吴觉农茶业有限公司 一种普洱茶熟茶的自动压饼装置

Also Published As

Publication number Publication date
CN116144439B (zh) 2024-11-29

Similar Documents

Publication Publication Date Title
CN212763990U (zh) 一种新型粉末成型机
CN105660904A (zh) 一种普洱茶自动压饼机
CN209616176U (zh) 一种挤出片材成型机
CN107020693A (zh) 一种圆形马赛克瓷砖成型压花装置
CN103865716A (zh) 回转式变频振压制曲机
CN205576635U (zh) 正翻转纸塑自动机
CN209906738U (zh) 一种多工位回转复合压曲机
CN207105231U (zh) 一种圆形马赛克瓷砖成型压花装置
CN105660905A (zh) 一种普洱茶自动压饼机的自动定型装置
CN109878137B (zh) 一种连续上料压力机
CN109774230B (zh) 一种自动上料压力机
CN219746325U (zh) 一种金属成型压力机
CN116144439B (zh) 一种压曲设备
CN102827719B (zh) 气动压曲机及压曲方法
CN219660803U (zh) 一种新型蛋挞皮成型装置及蛋挞皮成型机
CN202878736U (zh) 一种全自动密封成型模压机
CN207954761U (zh) 一种生物质炭粉连续式快速成型机
CN111109382A (zh) 一种小圆饼青砖茶全自动生产装置及生产方法
CN114701046B (zh) 一种超高压陶瓷电容器的制备设备及制备方法
CN213564562U (zh) 一种高速液压曲坯成型机
CN223473017U (zh) 一种自动顶出的压片糖果成型装置
CN2758987Y (zh) 碱锰电池压环机
CN220162741U (zh) 一种便于脱料的真空砖块挤出机
CN221292411U (zh) 一种旋转式压片机
CN221488891U (zh) 一种饼干辅助成型机

Legal Events

Date Code Title Description
PB01 Publication
PB01 Publication
SE01 Entry into force of request for substantive examination
GR01 Patent grant
GR01 Patent grant
TR01 Transfer of patent right

Effective date of registration: 20250117

Address after: 331700 No.23, Lidu Avenue, Lidu Town, Jinxian County, Nanchang City, Jiangxi Province

Patentee after: Jiangxi Lidu Wine Co.,Ltd.

Country or region after: China

Address before: No. 23 Lidu Avenue, Lidu Town, Jinxian County, Nanchang City, Jiangxi Province, 331700

Patentee before: Jiangxi Lidu Wine Co.,Ltd.

Country or region before: China

Patentee before: SHAOYANG University