CN116140875A - 一种高低温箱焊接装置及焊接工艺 - Google Patents
一种高低温箱焊接装置及焊接工艺 Download PDFInfo
- Publication number
- CN116140875A CN116140875A CN202310045212.0A CN202310045212A CN116140875A CN 116140875 A CN116140875 A CN 116140875A CN 202310045212 A CN202310045212 A CN 202310045212A CN 116140875 A CN116140875 A CN 116140875A
- Authority
- CN
- China
- Prior art keywords
- fixed
- welding
- movable seat
- plate
- low temperature
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K37/00—Auxiliary devices or processes, not specially adapted for a procedure covered by only one of the other main groups of this subclass
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K37/00—Auxiliary devices or processes, not specially adapted for a procedure covered by only one of the other main groups of this subclass
- B23K37/02—Carriages for supporting the welding or cutting element
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K37/00—Auxiliary devices or processes, not specially adapted for a procedure covered by only one of the other main groups of this subclass
- B23K37/04—Auxiliary devices or processes, not specially adapted for a procedure covered by only one of the other main groups of this subclass for holding or positioning work
- B23K37/0426—Fixtures for other work
- B23K37/0435—Clamps
- B23K37/0443—Jigs
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B27/00—Other grinding machines or devices
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B47/00—Drives or gearings; Equipment therefor
- B24B47/20—Drives or gearings; Equipment therefor relating to feed movement
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Physics & Mathematics (AREA)
- Optics & Photonics (AREA)
- Resistance Welding (AREA)
Abstract
本发明涉及高低温箱焊接技术领域,具体涉及一种高低温箱焊接装置及焊接工艺,包括基板,所述基板的两侧均固定有导轨,所述导轨顶部滑动连接有移动座一,所述移动座一与导轨之间固定有挤压弹簧,所述移动座一的底部转动连接有双向丝杠一,所述基板的顶部设置有用于驱动两个双向丝杠一转动的传动管。本发明中,通过将四块金属板分别放置到对应位置的移动座一和移动座二上,两个移动座二带着其顶部的金属板向移动座一顶部金属板内侧移动对齐,通过自下往上移动焊枪实现同时对金属板的多个棱边进行焊接,提高高低温箱焊接的效率,然后将焊接后的匚形金属板向另一个金属板移动并对齐焊接,实现自动焊接高低温箱的矩形框架。
Description
技术领域
本发明涉及高低温箱焊接技术领域,具体涉及一种高低温箱焊接装置及焊接工艺。
背景技术
高低温箱即高低温试验箱,适用于工业产品高温、低温的可靠性试验,对电子电工、汽车摩托、航空航天、船舶兵器、高等院校、科研单位等相关产品的零部件及材料在高温、低温(交变)循环变化的情况下,检验其各项性能指标,在高低温箱加工过程中需要使用焊枪将多块金属板的棱边焊接在一起组成高低温箱的金属外壳框架,最常见的使利用四块板材焊接一个矩形框架,然后在矩形框架的两个敞口位置安装门板,其中,在焊接矩形框架的过程中,需要工作人员先将两块金属板的一个棱边对齐扶住,然后进行焊接,在将板材的棱边对齐过程中,工作人员既要将一块板材的棱边挤压在另一个板材表面,还有略微移动该板材使二者的棱边对齐,经常出现一个板材与另一个板材挤压接触后不易移动,或者一个板材移动时两个板材又不能够挤压贴靠,从而影响金属板的棱边对齐焊接,并且矩形框架使由多块金属板焊接而成的,导致工作人员需要多次取放对齐板材,不利于提高高低温箱金属框架焊接的效率。
发明内容
为了克服上述的技术问题,本发明的目的在于提供一种高低温箱焊接装置及焊接工艺,通过将四块金属板分别放置到对应位置的移动座一和移动座二上,两个移动座二带着其顶部的金属板向移动座一顶部金属板内侧移动对齐,然后两个移动座二带着金属板向向相互背离方向移动,从而使三块金属板相邻的棱边对齐抵接,通过自下往上移动焊枪实现同时对金属板的多个棱边进行焊接,提高高低温箱焊接的效率,然后将焊接后的匚形金属板向另一个金属板移动并对齐焊接,实现自动焊接高低温箱的矩形框架。
本发明的目的可以通过以下技术方案实现:
一种高低温箱焊接装置,包括基板,所述基板的两侧均固定有导轨,所述导轨顶部滑动连接有移动座一,所述移动座一与导轨之间固定有挤压弹簧,所述移动座一的底部转动连接有双向丝杠一,所述基板的顶部设置有用于驱动两个双向丝杠一转动的传动管,所述双向丝杠一的外侧旋合连接有移动块,所述移动块的一侧固定有匚型板,所述匚型板的底部固定有电机二,所述电机二的输出端固定有与匚型板转动连接的螺纹杆,所述螺纹杆的外侧旋合连接有挡块,所述挡块的底面固定有焊接件,所述基板的两端均固定有齿条,所述齿条的上方设置有移动件,所述移动件包括载板,所述载板的外侧固定有两个支撑腿,所述支撑腿的底部通过转动轴转动连接有与齿条啮合传动的移动齿轮,两个载板之间转动连接有双向丝杠二,所述双向丝杠二的外侧旋合连接有两个移动座二,所述移动座二与移动座一的内部均嵌入固定有气泵。
进一步在于:所述移动座一与移动座二的顶部均开设有矩形缺口,所述移动座一矩形缺口内部两侧均滑动连接有夹持块一,所述移动座二矩形缺口内部的两侧均滑动连接有夹持块二,所述夹持块二的外侧嵌入安装有电磁吸盘,所述气泵为充气、抽气两用泵,所述气泵的输出端通过软管连通固定有气囊,所述气囊的一侧与移动座一或者移动座二固定连接,所述气囊的另一侧与夹持块一或者夹持块二固定连接。
进一步在于:所述双向丝杠一位于移动座一的内部固定连接有蜗轮,所述传动管的两端均滑动卡接有传动轴,所述传动轴背离传动管的一端固定有与对应位置蜗轮啮合传动的蜗杆,所述传动轴的外侧开设有卡槽,所述传动管的内部固定有与传动轴滑动连接的卡块。
进一步在于:所述基板顶面的中部固定有两个均与传动管转动连接的支撑座,所述传动管的中部固定有锥齿轮一,所述基板顶面固定有电机一,所述电机一的输出端固定有与锥齿轮一啮合传动的锥齿轮二。
进一步在于:所述焊接件包括矩形框,所述矩形框的内部滑动连接有安装块,所述安装块的内部插接固定有焊枪。
进一步在于:所述移动座一的两端均固定有与对应位置移动块滑动连接的导向轴一,两个所述载板之间固定有与移动座二滑动插接的导向轴二,所述齿条的两侧均固定有挡条。
进一步在于:所述导向轴二两端贯穿支撑腿的位置套接固定有带轮一,其中,两个所述移动齿轮的一侧均固定有带轮二,所述带轮一与相邻的带轮二之间传动连接有皮带,一个所述载板的外侧固定有用于驱动双向丝杠二转动的电机三,另一个所述载板的外侧固定有用于驱动导向轴二转动的电机四。
进一步在于:所述基板的两侧均固定有与对应位置导轨固定连接的L型块,所述导轨的一端固定有与对应位置挤压弹簧固定连接的圆形块。
一种高低温箱焊接装置的焊接工艺,所述焊接工艺具体包括如下步骤:
步骤一:取出两块长度较长的金属板分别插接到移动座一顶部两个夹持块一之间,取出两块长度较短的金属板分别插接到移动座二顶部两个夹持块二之间;
步骤二:电机一带着带着传动管转动,传动管带着传动轴转动,传动轴带着双向丝杠一转动,使相对布置的两个移动块将长板居中放置在移动座一顶部;
步骤三:移动座一内部的气泵向气囊输气使两个夹持块一相互靠近将移动座一顶部的金属板夹持固定,电机四d带着导向轴二b转动使移动齿轮沿着齿条向其中一个长板方向移动;
步骤四:当两个短板的一端对齐后开启移动座二里面的气泵,气泵向气囊里面输气使两个夹持块二相互靠近将短板夹持固定;
步骤五:移动齿轮继续向该位置长板方向滚动,使两个移动座二带着短板继续向该位置长板移动,两个短板的一端对齐抵接在一个长板内侧;
步骤六:两个移动座二均带着短板向长板的两端位置移动,使短板一端的棱边与长板对应位置棱边挤压对齐,接着电机二带着螺纹杆转动使挡块带着焊枪上移,实现对对齐后的棱边进行焊接;
步骤七:从移动座一、移动座二上取出焊接后的匚形金属板,然后再将匚形金属板的两端即短板位置再次插接到两个夹持块二里面夹持固定,移动齿轮向另一块金属板位置移动使匚形金属板敞口端两个短板的位置抵接到另一块长板的内侧棱边位置;
步骤八:焊枪对着棱边,该长板两端的螺纹杆通过挡块带着焊枪自下往上移动焊接,实现将高低温箱的矩形框架焊接完成。
本发明的有益效果:
1、通过将两块金属板分别插接到两个移动座二上的两个夹持块二之间,将另外两块金属板分别插接到两个移动座一上的两个夹持块一之间,电机一带着传动管转动使传动轴带着双向丝杠一转动,进而使同一金属板两端的挡块相互靠近移动,实现将位于移动座一上的金属板居中放置在移动座一上,移动座一内部的气泵向气囊充气使相邻的两个夹持块一将金属板夹持固定,电机四带着导向轴二转动使移动齿轮在齿条上啮合滚动,使两个移动座二带着其顶部的金属板向移动座一顶部金属板位置靠近并贴靠(参照说明书图3),实现将两个移动座二顶部的金属板端部对齐贴靠在对应位置金属板一侧,此时移动座二内部的气泵向气囊充气使相邻两个夹持块二将端部对齐后的金属板夹持固定,同时夹持块二上的电磁铁将金属板吸附固定,再次使两个移动座二向对应位置金属板位置略微移动,在挤压弹簧的配合下使两个金属板的一端对齐挤压贴靠在另一个金属板内侧,电机三带着双向丝杠二转动使两个移动座二向相互背离的方向移动,此时移动座二上的金属板向移动座一上的金属板端部移动,进而使金属板的棱边对齐挤压(参照说明书图4),其中,挤压弹簧使金属板柔性的加压接触在一起,便于相互挤压接触状态的金属板能够相互滑动,便于金属板棱边移动对齐,省去人工手扶多块金属板,提高金属板对齐固定的效率;
2、通过电机二带着螺纹杆转动使挡块带着焊枪沿着两个相互接触金属板的棱边自下往上移动,从而实现同时将两块金属板的一端焊接在另一块金属板端部棱边位置,提高高低温箱金属板焊接效率,当利用金属板焊接成匚型架后,从移动座一、移动座二上取下匚型架,然后单独将匚型架固定在两个移动座二上,移动齿轮在齿条上反向滚动,将匚型架敞口端抵接到另一个移动座一上金属板的一侧,实现该金属板与匚型架敞口端的棱边对齐,然后利用螺纹杆带着另外两个焊钳自下往上移动,实现将匚型架与该金属板焊接,整个高低温箱矩形框架焊接采用西东化焊接,且相对的两个棱边同时焊接,进一步提高高低温箱焊接的效率;
3、通过气泵向气囊里面输气使两个夹持块一或者两个夹持块二可以相互靠近移动不同的距离,实现对不同厚度的金属板进行夹持固定,双向丝杠一两端的移动块根据需要可以带着挡块相互靠近移动不同距离,便于在移动座一顶部放置不同长度的金属板,从而实现该高低温箱焊接装置能够对不同尺寸的金属板进行棱边对齐焊接,通过将焊枪安装固定在安装块内部,安装块可以在矩形框内部滑动到不同位置,便于在焊接不同厚度金属板过程中焊枪能够适应性的调节到合适位置焊接,根据需要可以在挡块的内侧安装固定砂纸,在焊枪自下往上完成焊接后,可以再次使挡块自上往下移动使砂纸将焊接外侧打磨平整,其中,挡块带着砂纸在焊接位置上下移动的次数可以根据打磨平整度需要进行适应性增加或者减少。
附图说明
下面结合附图对本发明作进一步的说明。
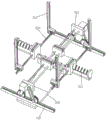
图1是本发明整体结构示意图;
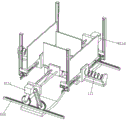
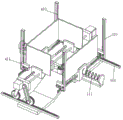
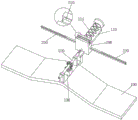
图2-4是本发明中金属板移动焊接结构示意图;
图5是本发明中基板及移动座一外部整体结构示意图;
图6是本发明中移动座一内部结构示意图;
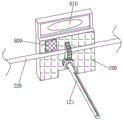
图7是本发明中移动块、电机二及焊接件结构示意图;
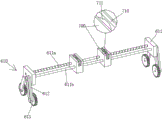
图8是本发明中移动件、双向丝杠二及移动座二结构示意图。
图中:100、基板;110、导轨;111、挤压弹簧;120、传动管;121、传动轴;130、电机一;200、移动座一;210、夹持块一;220、双向丝杠一;230、导向轴一;300、移动块;310、匚型板;400、电机二;410、螺纹杆;411、挡块;500、焊接件;510、矩形框;520、安装块;530、焊枪;600、齿条;610、移动件;611、载板;611a、双向丝杠二;611b、导向轴二;611c、电机三;611d、电机四;612、支撑腿;613、移动齿轮;620、挡条;700、移动座二;710、夹持块二;711、电磁吸盘;800、气泵;810、气囊。
实施方式
下面将结合本发明实施例,对本发明实施例中的技术方案进行清楚、完整地描述,显然,所描述的实施例仅仅是本发明一部分实施例,而不是全部的实施例。基于本发明中的实施例,本领域普通技术人员在没有作出创造性劳动前提下所获得的所有其它实施例,都属于本发明保护的范围。
请参阅图1-8所示,一种高低温箱焊接装置,包括基板100,基板100的两侧均固定有导轨110,导轨110顶部滑动连接有移动座一200,移动座一200与导轨110之间固定有挤压弹簧111,移动座一200的底部转动连接有双向丝杠一220,基板100的顶部设置有用于驱动两个双向丝杠一220转动的传动管120,双向丝杠一220的外侧旋合连接有移动块300,移动块300的一侧固定有匚型板310,匚型板310的底部固定有电机二400,电机二400的输出端固定有与匚型板310转动连接的螺纹杆410,螺纹杆410的外侧旋合连接有挡块411,挡块411的底面固定有焊接件500,基板100的两端均固定有齿条600,齿条600的上方设置有移动件610,移动件610包括载板611,载板611的外侧固定有两个支撑腿612,支撑腿612的底部通过转动轴转动连接有与齿条600啮合传动的移动齿轮613,两个载板611之间转动连接有双向丝杠二611a,双向丝杠二611a的外侧旋合连接有两个移动座二700,移动座二700与移动座一200的内部均嵌入固定有气泵800。
移动座一200与移动座二700的顶部均开设有矩形缺口,移动座一200矩形缺口内部两侧均滑动连接有夹持块一210,移动座二700矩形缺口内部的两侧均滑动连接有夹持块二710,夹持块二710的外侧嵌入安装有电磁吸盘711,气泵800为充气、抽气两用泵,气泵800的输出端通过软管连通固定有气囊810,气囊810的一侧与移动座一200或者移动座二700固定连接,气囊810的另一侧与夹持块一210或者夹持块二710固定连接,气泵800向气囊810输气,气囊810体积变大使夹持块一210及夹持块二710将金属板夹持固定,电磁吸盘711吸附固定金属板,提高金属板的固定强度;双向丝杠一220位于移动座一200的内部固定连接有蜗轮,传动管120的两端均滑动卡接有传动轴121,传动轴121背离传动管120的一端固定有与对应位置蜗轮啮合传动的蜗杆,传动轴121的外侧开设有卡槽,传动管120的内部固定有与传动轴121滑动连接的卡块,传动轴121上的蜗杆带着蜗轮转动使双向丝杠一220转动,卡块在滑槽里面滑动,实现传动轴121可以在传动管120里面滑动,也可以随着传动管120转动而同步转动。
基板100顶面的中部固定有两个均与传动管120转动连接的支撑座,传动管120的中部固定有锥齿轮一,基板100顶面固定有电机一130,电机一130的输出端固定有与锥齿轮一啮合传动的锥齿轮二,从而使电机一130带着传动管120转动,传动管120带着传动轴121转动;焊接件500包括矩形框510,矩形框510的内部滑动连接有安装块520,安装块520的内部插接固定有焊枪530,安装块520能够在矩形框510内部移动位置,便于根据不同焊接棱边的位置调节焊枪530的位置;移动座一200的两端均固定有与对应位置移动块300滑动连接的导向轴一230,两个载板611之间固定有与移动座二700滑动插接的导向轴二611b,齿条600的两侧均固定有挡条620,挡条620便于限制移动齿轮613沿着齿条600滚动。
导向轴二611b两端贯穿支撑腿612的位置套接固定有带轮一,其中,两个移动齿轮613的一侧均固定有带轮二,带轮一与相邻的带轮二之间传动连接有皮带,一个载板611的外侧固定有用于驱动双向丝杠二611a转动的电机三611c,另一个载板611的外侧固定有用于驱动导向轴二611b转动的电机四611d,电机三611c便于带着双向丝杠二611a转动使移动座二700移动位置,电机四611d便于带着导向轴二611b转动使移动齿轮613在齿条600移动;基板100的两侧均固定有与对应位置导轨110固定连接的L型块,导轨110的一端固定有与对应位置挤压弹簧111固定连接的圆形块,从而使导轨110与基板100稳定的固定在一起,挤压弹簧111固定在导轨110上。
一种高低温箱焊接装置的焊接工艺,焊接工艺具体包括如下步骤:
步骤一:取出两块长度较长的金属板分别插接到移动座一200顶部两个夹持块一210之间,取出两块长度较短的金属板分别插接到移动座二700顶部两个夹持块二710之间;
步骤二:电机一130带着带着传动管120转动,传动管120带着传动轴121转动,传动轴121带着双向丝杠一220转动,使相对布置的两个移动块300将长板居中放置在移动座一200顶部;
步骤三:移动座一200内部的气泵800向气囊810输气使两个夹持块一210相互靠近将移动座一200顶部的金属板夹持固定,电机四611d带着导向轴二611b转动使移动齿轮613沿着齿条600向其中一个长板方向移动;
步骤四:当两个短板的一端对齐后开启移动座二700里面的气泵800,气泵800向气囊810里面输气使两个夹持块二710相互靠近将短板夹持固定;
步骤五:移动齿轮613继续向该位置长板方向滚动,使两个移动座二700带着短板继续向该位置长板移动,两个短板的一端对齐抵接在一个长板内侧;
步骤六:两个移动座二700均带着短板向长板的两端位置移动,使短板一端的棱边与长板对应位置棱边挤压对齐,接着电机二400带着螺纹杆410转动使挡块411带着焊枪530上移,实现对对齐后的棱边进行焊接;
步骤七:从移动座一200、移动座二700上取出焊接后的匚形金属板,然后再将匚形金属板的两端即短板位置再次插接到两个夹持块二710里面夹持固定,移动齿轮613向另一块金属板位置移动使匚形金属板敞口端两个短板的位置抵接到另一块长板的内侧棱边位置;
步骤八:焊枪530对着棱边,该长板两端的螺纹杆410通过挡块411带着焊枪530自下往上移动焊接,实现将高低温箱的矩形框架焊接完成。
工作原理:使用时,取出两块长度较长的金属板分别插接到移动座一200顶部两个夹持块一210之间,取出两块长度较短的金属板分别插接到移动座二700顶部两个夹持块二710之间(参照说明书图2),为了便于后文工作原理的阐述,现将长度较长的金属板取名长板,长度较短的金属板取名短板,电机一130带着锥齿轮二转动使锥齿轮一带着传动管120转动,传动管120带着传动轴121转动,传动轴121上的蜗杆通过带着蜗轮转动使双向丝杠一220转动,与双向丝杠一220旋合连接的移动块300向靠近长板的方向移动,从而使相对布置的两个移动块300将长板居中放置在移动座一200顶部,然后移动座一200内部的气泵800向气囊810输气使两个夹持块一210相互靠近将移动座一200顶部的金属板夹持固定,电机四611d带着导向轴二611b转动,在带轮一、带轮二及皮带的传动作用下使移动齿轮613沿着齿条600向其中一个长板方向移动(参照说明书图3),此时移动座二700上的夹持块二710并未将短板夹持固定,便于在两个短板的一端齐平与长板接触后再固定,当两个短板的一端对齐后开启移动座二700里面的气泵800,气泵800向气囊810里面输气使两个夹持块二710相互靠近将短板夹持固定,同时夹持块二710内侧的电磁吸盘711吸附固定短板,接着移动齿轮613继续向该位置长板方向滚动,使两个移动座二700带着短板继续向该位置长板移动,实现两个短板的一端对齐抵接在一个长板内侧,此时该长板外侧的挤压弹簧111处于略微收缩状态,然后电机611c带着双向丝杠二611a转动,使两个移动座二700均带着短板向长板的两端位置移动,使短板一端的棱边与长板对应位置棱边挤压对齐(参照说明书图4),调节进行框510内部安装块520位置时安装块520上的焊枪530枪口对着对齐后的棱边位置,接着电机二400带着螺纹杆410转动使挡块411带着焊枪530上移,同时开启焊枪530实现对对齐后的棱边进行焊接,焊枪530为现有技术,申请人不做相关焊接方面赘述,实现将两个短板的一端同时焊接在其中一个长板的两端位置,之后气泵800向气囊810里面抽气,使夹持块一210及夹持块二710不再夹持金属板,从移动座一200、移动座二700上取出焊接后的匚形金属板,然后再将匚形金属板的两端即短板位置再次插接到两个夹持块二710里面夹持固定,匚形金属板不再与移动座一200固定,然后电机四611d带着导向轴二611b转动使移动齿轮613向另一块金属板位置移动,最终使匚形金属板敞口端两个短板的位置抵接到另一块长板的内侧棱边位置,同理,继续调节另一个长板两端位置的焊枪530位置,使焊枪530对着棱边,该长板两端的螺纹杆410通过挡块411带着焊枪530自下往上移动焊接,实现将高低温箱的矩形框架焊接完成。
在本说明书的描述中,参考术语“一个实施例”、“示例”、“具体示例”等的描述意指结合该实施例或示例描述的具体特征、结构、材料或者特点包含于本发明的至少一个实施例或示例中。在本说明书中,对上述术语的示意性表述不一定指的是相同的实施例或示例。而且,描述的具体特征、结构、材料或者特点可以在任何的一个或多个实施例或示例中以合适的方式结合。
以上内容仅仅是对本发明所作的举例和说明,所属本技术领域的技术人员对所描述的具体实施例做各种各样的修改或补充或采用类似的方式替代,只要不偏离发明或者超越本权利要求书所定义的范围,均应属于本发明的保护范围。
Claims (9)
1.一种高低温箱焊接装置,包括基板(100),其特征在于,所述基板(100)的两侧均固定有导轨(110),所述导轨(110)顶部滑动连接有移动座一(200),所述移动座一(200)与导轨(110)之间固定有挤压弹簧(111),所述移动座一(200)的底部转动连接有双向丝杠一(220),所述基板(100)的顶部设置有用于驱动两个双向丝杠一(220)转动的传动管(120),所述双向丝杠一(220)的外侧旋合连接有移动块(300),所述移动块(300)的一侧固定有匚型板(310),所述匚型板(310)的底部固定有电机二(400),所述电机二(400)的输出端固定有与匚型板(310)转动连接的螺纹杆(410),所述螺纹杆(410)的外侧旋合连接有挡块(411),所述挡块(411)的底面固定有焊接件(500),所述基板(100)的两端均固定有齿条(600),所述齿条(600)的上方设置有移动件(610),所述移动件(610)包括载板(611),所述载板(611)的外侧固定有两个支撑腿(612),所述支撑腿(612)的底部通过转动轴转动连接有与齿条(600)啮合传动的移动齿轮(613),两个载板(611)之间转动连接有双向丝杠二(611a),所述双向丝杠二(611a)的外侧旋合连接有两个移动座二(700),所述移动座二(700)与移动座一(200)的内部均嵌入固定有气泵(800)。
2.根据权利要求1所述的一种高低温箱焊接装置,其特征在于,所述移动座一(200)与移动座二(700)的顶部均开设有矩形缺口,所述移动座一(200)矩形缺口内部两侧均滑动连接有夹持块一(210),所述移动座二(700)矩形缺口内部的两侧均滑动连接有夹持块二(710),所述夹持块二(710)的外侧嵌入安装有电磁吸盘(711),所述气泵(800)为充气、抽气两用泵,所述气泵(800)的输出端通过软管连通固定有气囊(810),所述气囊(810)的一侧与移动座一(200)或者移动座二(700)固定连接,所述气囊(810)的另一侧与夹持块一(210)或者夹持块二(710)固定连接。
3.根据权利要求1所述的一种高低温箱焊接装置,其特征在于,所述双向丝杠一(220)位于移动座一(200)的内部固定连接有蜗轮,所述传动管(120)的两端均滑动卡接有传动轴(121),所述传动轴(121)背离传动管(120)的一端固定有与对应位置蜗轮啮合传动的蜗杆,所述传动轴(121)的外侧开设有卡槽,所述传动管(120)的内部固定有与传动轴(121)滑动连接的卡块。
4.根据权利要求1所述的一种高低温箱焊接装置,其特征在于,所述基板(100)顶面的中部固定有两个均与传动管(120)转动连接的支撑座,所述传动管(120)的中部固定有锥齿轮一,所述基板(100)顶面固定有电机一(130),所述电机一(130)的输出端固定有与锥齿轮一啮合传动的锥齿轮二。
5.根据权利要求1所述的一种高低温箱焊接装置,其特征在于,所述焊接件(500)包括矩形框(510),所述矩形框(510)的内部滑动连接有安装块(520),所述安装块(520)的内部插接固定有焊枪(530)。
6.根据权利要求1所述的一种高低温箱焊接装置,其特征在于,所述移动座一(200)的两端均固定有与对应位置移动块(300)滑动连接的导向轴一(230),两个所述载板(611)之间固定有与移动座二(700)滑动插接的导向轴二(611b),所述齿条(600)的两侧均固定有挡条(620)。
7.根据权利要求6所述的一种高低温箱焊接装置,其特征在于,所述导向轴二(611b)两端贯穿支撑腿(612)的位置套接固定有带轮一,其中,两个所述移动齿轮(613)的一侧均固定有带轮二,所述带轮一与相邻的带轮二之间传动连接有皮带,一个所述载板(611)的外侧固定有用于驱动双向丝杠二(611a)转动的电机三(611c),另一个所述载板(611)的外侧固定有用于驱动导向轴二(611b)转动的电机四(611d)。
8.根据权利要求6所述的一种高低温箱焊接装置,其特征在于,所述基板(100)的两侧均固定有与对应位置导轨(110)固定连接的L型块,所述导轨(110)的一端固定有与对应位置挤压弹簧(111)固定连接的圆形块。
9.一种如权利要求1-8任意一项所述的高低温箱焊接装置的焊接工艺,其特征在于,所述焊接工艺具体包括如下步骤:
步骤一:取出两块长度较长的金属板分别插接到移动座一(200)顶部两个夹持块一(210)之间,取出两块长度较短的金属板分别插接到移动座二(700)顶部两个夹持块二(710)之间;
步骤二:电机一(130)带着带着传动管(120)转动,传动管(120)带着传动轴(121)转动,传动轴(121)带着双向丝杠一(220)转动,使相对布置的两个移动块(300)将长板居中放置在移动座一(200)顶部;
步骤三:移动座一(200)内部的气泵(800)向气囊(810)输气使两个夹持块一(210)相互靠近将移动座一(200)顶部的金属板夹持固定,电机四(611)d带着导向轴二(611)b转动使移动齿轮(613)沿着齿条(600)向其中一个长板方向移动;
步骤四:当两个短板的一端对齐后开启移动座二(700)里面的气泵(800),气泵(800)向气囊(810)里面输气使两个夹持块二(710)相互靠近将短板夹持固定;
步骤五:移动齿轮(613)继续向该位置长板方向滚动,使两个移动座二(700)带着短板继续向该位置长板移动,两个短板的一端对齐抵接在一个长板内侧;
步骤六:两个移动座二(700)均带着短板向长板的两端位置移动,使短板一端的棱边与长板对应位置棱边挤压对齐,接着电机二(400)带着螺纹杆(410)转动使挡块(411)带着焊枪(530)上移,实现对对齐后的棱边进行焊接;
步骤七:从移动座一(200)、移动座二(700)上取出焊接后的匚形金属板,然后再将匚形金属板的两端即短板位置再次插接到两个夹持块二(710)里面夹持固定,移动齿轮(613)向另一块金属板位置移动使匚形金属板敞口端两个短板的位置抵接到另一块长板的内侧棱边位置;
步骤八:焊枪(530)对着棱边,该长板两端的螺纹杆(410)通过挡块(411)带着焊枪(530)自下往上移动焊接,实现将高低温箱的矩形框架焊接完成。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202310045212.0A CN116140875A (zh) | 2023-01-30 | 2023-01-30 | 一种高低温箱焊接装置及焊接工艺 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202310045212.0A CN116140875A (zh) | 2023-01-30 | 2023-01-30 | 一种高低温箱焊接装置及焊接工艺 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN116140875A true CN116140875A (zh) | 2023-05-23 |
Family
ID=86356671
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202310045212.0A Withdrawn CN116140875A (zh) | 2023-01-30 | 2023-01-30 | 一种高低温箱焊接装置及焊接工艺 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN116140875A (zh) |
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN116532859A (zh) * | 2023-07-06 | 2023-08-04 | 广东粤广电气科技有限公司 | 一种配电柜柜体的焊接装置 |
| CN116604247A (zh) * | 2023-07-06 | 2023-08-18 | 贵州贵水投资发展股份有限公司 | 一种污水沉淀池自动加工设备 |
| CN117921289A (zh) * | 2024-03-05 | 2024-04-26 | 山东同泰电气有限公司 | 一种变压器外壳加工设备 |
| CN117921271A (zh) * | 2024-03-20 | 2024-04-26 | 欧蒂克智能装备(苏州)有限公司 | 一种控制柜加工用焊接设备 |
| CN118144082A (zh) * | 2023-07-20 | 2024-06-07 | 浙江荣星新材料科技有限公司 | 一种异型耐火材料自动成型机 |
-
2023
- 2023-01-30 CN CN202310045212.0A patent/CN116140875A/zh not_active Withdrawn
Cited By (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN116532859A (zh) * | 2023-07-06 | 2023-08-04 | 广东粤广电气科技有限公司 | 一种配电柜柜体的焊接装置 |
| CN116604247A (zh) * | 2023-07-06 | 2023-08-18 | 贵州贵水投资发展股份有限公司 | 一种污水沉淀池自动加工设备 |
| CN116532859B (zh) * | 2023-07-06 | 2023-09-15 | 广东粤广电气科技有限公司 | 一种配电柜柜体的焊接装置 |
| CN116604247B (zh) * | 2023-07-06 | 2024-03-08 | 贵州贵水投资发展股份有限公司 | 一种污水沉淀池自动加工设备 |
| CN118144082A (zh) * | 2023-07-20 | 2024-06-07 | 浙江荣星新材料科技有限公司 | 一种异型耐火材料自动成型机 |
| CN117921289A (zh) * | 2024-03-05 | 2024-04-26 | 山东同泰电气有限公司 | 一种变压器外壳加工设备 |
| CN117921271A (zh) * | 2024-03-20 | 2024-04-26 | 欧蒂克智能装备(苏州)有限公司 | 一种控制柜加工用焊接设备 |
| CN117921271B (zh) * | 2024-03-20 | 2024-06-04 | 欧蒂克智能装备(苏州)有限公司 | 一种控制柜加工用焊接设备 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US10047839B2 (en) | Linear motion mechanism | |
| CN118456031B (zh) | 一种多尺寸自动钢管切割装置及方法 | |
| CN211638829U (zh) | 一种用于人防门框上角钢与扁钢焊接的直缝焊接机 | |
| CN118478215A (zh) | 一种自动化焊接设备 | |
| CN207982342U (zh) | 一种导轨超音频淬火弹簧夹头 | |
| CN119944027A (zh) | 一种带有电池模组的侧冷电池箱体及其加工工艺 | |
| CN220240565U (zh) | 一种角度可调式管道焊接台 | |
| CN219522033U (zh) | 一种汽车管件加工用夹具 | |
| CN218946749U (zh) | 一种自动化焊接用工装 | |
| CN218364208U (zh) | 一种焊接用多片钣金件同步夹持装置 | |
| CN217529471U (zh) | 一种双头式自动旋转坡口机 | |
| CN211541048U (zh) | 一种触头盒装配工装 | |
| CN216462466U (zh) | 一种激光镭射机用翻转装置 | |
| CN213498760U (zh) | 一种快速工装夹具 | |
| CN214643384U (zh) | 一种折叠滤芯组装用辅助工装 | |
| CN210499302U (zh) | 一种汽车零件立式夹具 | |
| CN222661577U (zh) | 一种铝合金门窗拼接工装 | |
| CN222003395U (zh) | 一种门窗生产用多角度调节夹具 | |
| CN223395306U (zh) | 一种检具搬运用夹持装置 | |
| CN219131186U (zh) | 一种石油管件加工用定位臂 | |
| CN219925593U (zh) | 一种小管径管道内外壁除锈装置 | |
| CN220690051U (zh) | 法兰轴轴径螺旋线检测设备 | |
| CN221160003U (zh) | 一种氮化硼陶瓷加工工装 | |
| CN220093633U (zh) | 一种交替式自动化焊接设备 | |
| CN222177657U (zh) | 一种航空结构件柔性工装研发用夹持装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| WW01 | Invention patent application withdrawn after publication | ||
| WW01 | Invention patent application withdrawn after publication |
Application publication date: 20230523 |