CN116140550A - 一种齿轮铸造成型设备 - Google Patents
一种齿轮铸造成型设备 Download PDFInfo
- Publication number
- CN116140550A CN116140550A CN202310419047.0A CN202310419047A CN116140550A CN 116140550 A CN116140550 A CN 116140550A CN 202310419047 A CN202310419047 A CN 202310419047A CN 116140550 A CN116140550 A CN 116140550A
- Authority
- CN
- China
- Prior art keywords
- gear
- die
- sand
- casting
- pressing plate
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 238000005266 casting Methods 0.000 title claims abstract description 80
- 238000000465 moulding Methods 0.000 title claims abstract description 27
- 239000004576 sand Substances 0.000 claims abstract description 95
- 238000003825 pressing Methods 0.000 claims abstract description 56
- 238000007493 shaping process Methods 0.000 claims abstract description 13
- 230000006978 adaptation Effects 0.000 claims abstract description 4
- 238000001816 cooling Methods 0.000 claims description 12
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 claims description 10
- 238000001125 extrusion Methods 0.000 claims description 4
- 239000012530 fluid Substances 0.000 claims 2
- 230000000694 effects Effects 0.000 abstract description 5
- 238000010862 gear shaping Methods 0.000 abstract description 5
- 239000007788 liquid Substances 0.000 description 15
- 239000002184 metal Substances 0.000 description 14
- 238000007599 discharging Methods 0.000 description 5
- 238000004519 manufacturing process Methods 0.000 description 3
- 239000000498 cooling water Substances 0.000 description 2
- 238000003491 array Methods 0.000 description 1
- 230000009286 beneficial effect Effects 0.000 description 1
- 238000003754 machining Methods 0.000 description 1
- 238000000034 method Methods 0.000 description 1
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22C—FOUNDRY MOULDING
- B22C9/00—Moulds or cores; Moulding processes
- B22C9/02—Sand moulds or like moulds for shaped castings
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22C—FOUNDRY MOULDING
- B22C15/00—Moulding machines characterised by the compacting mechanism; Accessories therefor
- B22C15/02—Compacting by pressing devices only
- B22C15/06—Compacting by pressing devices only involving mechanical gearings, e.g. crank gears
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22C—FOUNDRY MOULDING
- B22C9/00—Moulds or cores; Moulding processes
- B22C9/22—Moulds for peculiarly-shaped castings
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02P—CLIMATE CHANGE MITIGATION TECHNOLOGIES IN THE PRODUCTION OR PROCESSING OF GOODS
- Y02P70/00—Climate change mitigation technologies in the production process for final industrial or consumer products
- Y02P70/10—Greenhouse gas [GHG] capture, material saving, heat recovery or other energy efficient measures, e.g. motor control, characterised by manufacturing processes, e.g. for rolling metal or metal working
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Molds, Cores, And Manufacturing Methods Thereof (AREA)
Abstract
本发明涉及齿轮铸造成型设备技术领域,且公开了一种齿轮铸造成型设备,包括定位座,所述定位座的内侧固定套装有下模座,所述下模座的内侧活动套装有齿轮模,所述齿轮模的外侧与待铸造成型齿轮的外齿相适配,所述定位座的顶部设有位于齿轮模外侧的环形压砂板,环形压砂板的外侧设有压轮。通过设置与带铸造成型齿轮外齿相适配的齿轮模,配合齿轮模的外侧设置环形压砂板,且环形压砂板在压轮转动作用下,使得环形压砂板的内壁将铸造砂向齿轮模的外侧挤压形成一个齿轮铸造成型的齿轮成型腔,以浇筑成型齿轮,便于连续性齿轮铸造成型,提高齿轮铸造成型的效率,且避免了铸造模具中粘接一些残留物,保障了齿轮铸造成型的质量。
Description
技术领域
本申请涉及齿轮铸造成型设备技术领域,尤其涉及一种齿轮铸造成型设备。
背景技术
齿轮是一种常用的能连续啮合传递运动和动力的机械元件,具有减速、增加力矩、改变运动方向的应用,其中,铸造成型是齿轮生产中的一种常用方法,通过向齿轮模具内浇筑熔融的金属液,待冷却成型后即为所需的齿轮。
然而,现有的齿轮铸造时,若用铸造砂作为齿轮的外侧模,将金属液浇筑在铸造砂模内,冷却成型,而每次铸造前,需要人工先平铺铸造砂,配合齿轮模形成齿轮成型腔,使得效率低,而现有的齿轮铸造成型设备直接采用浇筑液在模具内成型,又使得模具中粘接一些残留物,这些残留物会对下一次的铸造造成影响,从而降低齿轮铸造质量。
发明内容
本申请提出了一种齿轮铸造成型设备,具备齿轮铸造的效率高和质量好的优点,用以解决现有齿轮铸造成型存在的上述所述技术问题。
为达到上述目的,本申请采用如下技术方案:一种齿轮铸造成型设备,包括定位座,所述定位座的内侧固定套装有下模座,所述下模座的内侧活动套装有齿轮模,所述齿轮模的外侧与待铸造成型齿轮的外齿相适配,所述定位座的顶部设有位于齿轮模外侧的环形压砂板,环形压砂板的外侧设有压轮,所述环形压砂板的顶部设有纵向移动的上模座,且上模座上开设有位于齿轮模外侧壁与环形压砂板内侧壁之间的下砂槽,所述上模座上开设有位于齿轮模上方的浇注槽和排气槽,铸造前,压轮绕环形压砂板的外侧旋转,使得环形压砂板的内壁将铸造砂向齿轮模的外侧挤压,被所述环形压砂板挤压的铸造砂配合齿轮模形成一个齿轮铸造成型的齿轮成型腔,通过上模座上的浇注槽向齿轮成型腔加入浇筑液,至浇筑液在齿轮成型腔内成型为齿轮。
可选的,所述定位座的四角均固定套装有定位轴,四个所述定位轴的底部连接有下位座,下位座的底部固定安装有第一液压缸,所述第一液压缸的活塞轴固定连接有下位连轴,所述下位连轴的顶端与齿轮模的底部固定连接,所述定位轴的顶部固定连接有上位座,所述上位座的顶部设有第二液压缸,所述第二液压缸的活塞轴固定连接有上位连轴,所述上位连轴的底端与上模座的顶部固定连接。
可选的,所述齿轮模由齿模和轴模一体成型,且轴模位于齿模顶端的中部,所述齿模的尺寸即为待铸造成型齿轮的尺寸,且轴模的外径值为待铸造成型齿轮中部通孔的内径值。
可选的,所述齿模内部的两侧均开设有冷却槽,且两个冷却槽相通,两个所述冷却槽的底部分别接通有导水管,所述导水管的底端延伸出下位座底端的外部。
可选的,所述上模座由上压模和导砂模一体成型,所述上压模的底部开设有插槽,且插槽与轴模相适配。
可选的,上压模顶端的中部与上位连轴的底部固定连接,上压模位于导砂模的内侧,上压模的外弧壁与导砂模的内弧壁之间设有一圈凹槽,且上压模的外弧壁与导砂模的内壁均为斜面设计,所述下砂槽位于上压模和导砂模之间,且下砂槽的数量不少于四个,且四个下砂槽圆周阵列分布在上模座上。
可选的,所述定位座的顶部固定套装有位于上模座外侧的定位环套,定位环套的顶部通过平面轴承固定安装有定位转齿,定位座的顶部固定安装有位于定位环套一侧的驱动电机,驱动电机的输出轴固定连接有主动转轮,主动转轮的外沿与定位转齿的外沿啮合,所述定位转齿的内侧固定安装有U型板,所述压轮设在U型板远离定位转齿的一侧。
可选的,所述压轮与U型板转动连接,且压轮的外弧壁与环形压砂板的内弧壁活动连接。
可选的,所述压轮与U型板固定连接,且压轮的外侧为齿轮式设计,所述环形压砂板的内弧侧和外弧侧均为齿轮式设计,且压轮的外侧与环形压砂板的外侧啮合。
本申请的有益效果如下:
1、本申请提供的一种齿轮铸造成型设备,通过设置与带铸造成型齿轮外齿相适配的齿轮模,配合齿轮模的外侧设置环形压砂板,且环形压砂板在压轮转动作用下,使得环形压砂板的内壁将铸造砂向齿轮模的外侧挤压,被所述环形压砂板挤压的铸造砂配合齿轮模形成一个齿轮铸造成型的齿轮成型腔,通过上模座上的浇注槽向齿轮成型腔加入熔融的金属液,至金属液在齿轮成型腔内成型为齿轮,而在后续铸造齿轮时,补充被成型齿轮粘附带走的铸造砂即可,从而便于连续性齿轮铸造成型,提高齿轮铸造成型的效率,且无需人工将铸造砂挤压成型为齿轮外侧模,并且,相较于现有直接用模具进行铸造齿轮的方式来说,避免了铸造模具中粘接一些残留物,这些残留物会对下一次的铸造造成影响,从而降低齿轮铸造质量。
2、通过铸造时齿轮模下移,熔融的金属液在齿模的上方成型为齿轮,从而使得齿轮的齿面完整,无需再对齿轮齿面进行精加工,保证齿轮的精度,并且,通过控制齿轮模下移后与上模座的间距值来控制待铸造成型齿轮的厚度,相较于现有设备来说,无需再对相同外齿尺径而厚度不同的齿轮再准备额外的模具进行浇筑成型,从而提高了实用效果,且进一步提高了齿轮铸造成型的效率,节省了模具制造成本。
附图说明
构成说明书的一部分的附图描述了本申请公开的实施例,并且连同说明书一起用于解释本申请公开的原理。
参照附图,根据下面的详细描述,可以更加清楚地理解本公开,其中:
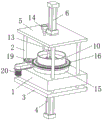
图1为本发明的立体结构示意图;
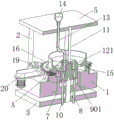
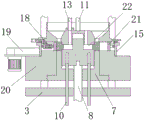
图2为图1中定位座的中部剖切结构图;
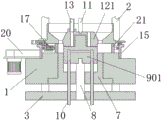
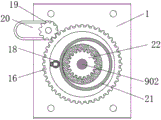
图3为图2中定位座的正视图;
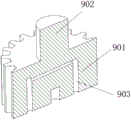
图4为图2中齿轮模的结构示意图;
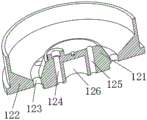
图5为图2中上模座的结构示意图;
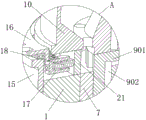
图6为图2中的A处局部放大结构示意图;
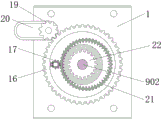
图7为实施例一的浇筑时齿轮成型腔内的俯视图;
图8为图3中浇筑时的状态示意图;
图9为实施例二的浇筑时齿轮成型腔内的俯视图。
图中:1、定位座;2、定位轴;3、下位座;4、第一液压缸;5、上位座;6、第二液压缸;7、下模座;8、下位连轴; 901、齿模;902、轴模;903、冷却槽;10、导水管;11、上位连轴;121、上压模;122、导砂模;123、下砂槽;124、浇注槽;125、排气槽;126、插槽;13、金属液导管;14、漏斗;15、定位环套;16、定位转齿;17、U型板;18、压轮;19、主动转轮;20、驱动电机;21、环形压砂板;22、齿轮成型腔。
具体实施方式
下面将结合本申请实施例中的附图,对本申请实施例中的技术方案进行清楚、完整地描述,显然,所描述的实施例仅仅是本申请一部分实施例,而不是全部的实施例。基于本申请中的实施例,本领域普通技术人员在没有作出创造性劳动前提下所获得的所有其他实施例,都属于本申请保护的范围。
实施例一:请参阅图1-图2,一种齿轮铸造成型设备,包括定位座1,定位座1的四角均固定套接有定位轴2,四个定位轴2的底端固定连接有位于定位座1下方的下位座3,下位座3底端的中部固定安装有第一液压缸4,四个定位轴2的顶端固定连接有上位座5,且下位座3和上位座5均可从定位轴2的一端拆卸,上位座5顶端的中部固定安装有第二液压缸6,定位座1的中部固定套装有下模座7,且下模座7从定位座1的底部插入并进行固定,下模座7的顶部与定位座1顶端的中部位于同一平面上,且下模座7的外弧壁与定位座1的内弧壁贴合,下模座7的中部活动套装有齿轮模,齿轮模底端的中部固定连接有下位连轴8,下位连轴8的底端与第一液压缸4的活塞轴固定连接,通过第一液压缸4可驱动活塞轴带动齿轮模在下模座7内纵向移动。
请参阅图2-图4,齿轮模由齿模901和轴模902一体成型,齿模901的尺寸即为待铸造成型齿轮的尺寸,且轴模902的外径值为待铸造成型齿轮中部通孔的内径值,使得齿轮模整体与待铸造成型齿轮的外齿相适配,以便根据所需铸造的齿轮,将对应的齿轮模和下模座7固定到定位座1上,且轴模902位于齿模901顶端的中部,齿模901内部的两侧均开设有冷却槽903,且两个冷却槽903相通,两个冷却槽903的底部分别接通有导水管10,导水管10的底端延伸出下位座3底端的外部,导水管10的外弧壁与下位座3、下模座7的内壁活动套接,通过一个导水管10持续输送冷却水,另一个导水管10持续排水,从而在齿轮铸造成型后进行快速冷却。
请继续参阅图1-图2,第二液压缸6的活塞轴固定连接有上位连轴11,上位连轴11的底端固定连接有位于齿轮模正上方的上模座,请参阅图2、图3和图5,上模座由上压模121和导砂模122一体成型,上压模121顶端的中部与上位连轴11的底部固定连接,上压模121位于导砂模122的内侧,上压模121的外弧壁与导砂模122的内弧壁之间设有一圈凹槽,且上压模121的外弧壁与导砂模122的内壁均为斜面设计,且上模座上开设有位于上压模121和导砂模122之间的若干下砂槽123,下砂槽123的数量不少于四个,且四个下砂槽123圆周阵列分布在上模座上,确保经下砂槽123落下的铸造砂能正好落到齿轮模的外侧,在齿轮模的外侧形成齿轮的外侧模具,以便后续齿轮浇筑成型,上压模121的底部开设有插槽126,且插槽126与轴模902相适配,在齿轮模上移与上模座贴合和,齿轮模顶部的轴模902延伸至插槽126内,轴模902的高度值和插槽126的槽深值均大于待铸造齿轮的厚度值,确保铸造时,轴模902的顶部始终保持在插槽126内,以确保齿轮铸造时,中部能够形成通孔。
上压模121上开设有浇注槽124和排气槽125,浇注槽124和排气槽125分设在插槽126的两侧,且浇注槽124和排气槽125位于齿轮模的上方,在铸造齿轮加入浇筑液时,即将熔融的金属液体经浇注槽124进入,空气经排气槽125排出,浇注槽124的顶部接通有金属液导管13,金属液导管13的顶端延伸至上位座5顶端的外部并固定安装有漏斗14,金属液导管13与上位座5活动套接,不影响第二液压缸6驱动活塞轴带动上位连轴11、上模座纵向移动,同时,可向漏斗14内注入熔融的金属液体,熔融的金属液体经金属液导管13、浇注槽124进入,进行齿轮浇筑。
请参阅图1-图3,定位座1的顶部固定套装有位于上模座外侧的定位环套15,定位环套15的顶部通过平面轴承固定安装有定位转齿16,定位座1的顶部固定安装有位于定位环套15一侧的驱动电机20,驱动电机20的输出轴固定连接有主动转轮19,主动转轮19的外沿与定位转齿16的外沿啮合,通过驱动电机20可驱动主动转轮19带动定位转齿16旋转,请参阅图2和图6,定位转齿16的内侧通过L型板固定安装有U型板17,U型板17远离定位转齿16的一侧转动连接有压轮18,定位座1的顶部活动放置有位于齿轮模外侧的环形压砂板21,且环形压砂板21的外弧壁与压轮18的外弧壁活动连接。
该齿轮铸造成型设备在使用时,首先,通过第二液压缸6驱动活塞轴带动上位连轴11、上模座下移,至上模座的底部与环形压砂板21的顶部接触,再控制第一液压缸4驱动活塞轴带动下位连轴8、齿轮模上移,至齿轮模的顶部与上模座的底部贴合,即参阅图3所示的状态,此时,向上模座内添加铸造砂,铸造砂经下砂槽123落到环形压砂板21的内侧,同时,启动驱动电机20驱动主动转轮19带动定位转齿16旋转,定位转齿16带动压轮18绕环形压砂板21的外侧旋转,请参阅图7所示,随着铸造砂的持续添加以及压轮18绕环形压砂板21旋转,并使得环形压砂板21的内弧壁不断的将铸造砂向齿轮模的外侧挤压,再控制齿轮模下移至如图8所示的状态,且齿轮模相对上模座下移的距离值为待铸造成型齿轮的厚度值,相较于现有设备来说,无需再对相同外齿尺径而厚度不同的齿轮再准备额外的模具进行浇筑成型,从而提高了实用效果,且进一步提高了齿轮铸造成型的效率,节省了模具制造成本,使得被环形压砂板21挤压的铸造砂配合齿轮模形成一个齿轮铸造成型的齿轮成型腔22,再通过上模座上的浇注槽124向齿轮成型腔22加入熔融的金属液,并由下位连轴8向齿轮模内通入冷却水,至熔融的金属液在齿轮成型腔22内冷却成型为所需的齿轮状,最后,通过控制上位连轴11带动上模座上移,同时下位连轴8带动齿轮模上移,将齿轮顶出,接着按上述步骤,补充被成型齿轮粘附带走的铸造砂,继续铸造齿轮,即可。
通过连续性齿轮铸造成型,提高齿轮铸造成型的效率,且无需人工将铸造砂挤压成型为齿轮外侧模,并且,相较于现有直接用模具进行铸造齿轮的方式来说,避免了铸造模具中粘接一些残留物,这些残留物会对下一次的铸造造成影响,从而降低齿轮铸造质量。
实施例二:请参阅图2,请参阅图9,与实施例一不同的是,环形压砂板21的内弧侧和外弧侧均为齿轮式设计,且压轮18固定安装在定位转齿16上,压轮18的外侧为齿轮式设计,且压轮18的外侧与环形压砂板21的外侧啮合,在压轮18随时定位转齿16旋转而绕环形压砂板21转动时,还带动环形压砂板21绕轴模902的中心偏心转动,使得落入到环形压砂板21内侧的铸造砂在压轮18的挤压下,成型为待铸造齿轮的外侧模具,而利用环形压砂板21的内圈为齿轮式设计,配合环形压砂板21偏心转动,使得环形压砂板21内侧的铸造砂分散均匀,使得齿轮成型腔22挤压紧凑,防止浇筑时,出现漏液的问题,进一步提高了铸造效果。
Claims (9)
1.一种齿轮铸造成型设备,包括定位座(1),其特征在于,所述定位座(1)的内侧固定套装有下模座(7),所述下模座(7)的内侧活动套装有齿轮模,所述齿轮模的外侧与待铸造成型齿轮的外齿相适配,所述定位座(1)的顶部设有位于齿轮模外侧的环形压砂板(21),环形压砂板(21)的外侧设有压轮(18),所述环形压砂板(21)的顶部设有纵向移动的上模座,且上模座上开设有位于齿轮模外侧壁与环形压砂板(21)内侧壁之间的下砂槽(123),所述上模座上开设有位于齿轮模上方的浇注槽(124)和排气槽(125),铸造前,压轮(18)绕环形压砂板(21)的外侧旋转,使得环形压砂板(21)的内壁将铸造砂向齿轮模的外侧挤压,被所述环形压砂板(21)挤压的铸造砂配合齿轮模形成一个齿轮铸造成型的齿轮成型腔(22),通过上模座上的浇注槽(124)向齿轮成型腔(22)加入浇筑液,至浇筑液在齿轮成型腔(22)内成型为齿轮。
2.根据权利要求1所述的齿轮铸造成型设备,其特征在于,所述定位座(1)的四角均固定套装有定位轴(2),四个所述定位轴(2)的底部连接有下位座(3),下位座(3)的底部固定安装有第一液压缸(4),所述第一液压缸(4)的活塞轴固定连接有下位连轴(8),所述下位连轴(8)的顶端与齿轮模的底部固定连接,所述定位轴(2)的顶部固定连接有上位座(5),所述上位座(5)的顶部设有第二液压缸(6),所述第二液压缸(6)的活塞轴固定连接有上位连轴(11),所述上位连轴(11)的底端与上模座的顶部固定连接。
3.根据权利要求1所述的齿轮铸造成型设备,其特征在于,所述齿轮模由齿模(901)和轴模(902)一体成型,且轴模(902)位于齿模(901)顶端的中部,所述齿模(901)的尺寸即为待铸造成型齿轮的尺寸,且轴模(902)的外径值为待铸造成型齿轮中部通孔的内径值。
4.根据权利要求3所述的齿轮铸造成型设备,其特征在于,所述齿模(901)内部的两侧均开设有冷却槽(903),且两个冷却槽(903)相通,两个所述冷却槽(903)的底部分别接通有导水管(10),所述导水管(10)的底端延伸出下位座(3)底端的外部。
5.根据权利要求3所述的齿轮铸造成型设备,其特征在于,所述上模座由上压模(121)和导砂模(122)一体成型,所述上压模(121)的底部开设有插槽(126),且插槽(126)与轴模(902)相适配。
6.根据权利要求5述的齿轮铸造成型设备,其特征在于,上压模(121)顶端的中部与上位连轴(11)的底部固定连接,上压模(121)位于导砂模(122)的内侧,上压模(121)的外弧壁与导砂模(122)的内弧壁之间设有一圈凹槽,且上压模(121)的外弧壁与导砂模(122)的内壁均为斜面设计,所述下砂槽(123)位于上压模(121)和导砂模(122)之间,且下砂槽(123)的数量不少于四个,且四个下砂槽(123)圆周阵列分布在上模座上。
7.根据权利要求3所述的齿轮铸造成型设备,其特征在于,所述定位座(1)的顶部固定套装有位于上模座外侧的定位环套(15),定位环套(15)的顶部通过平面轴承固定安装有定位转齿(16),定位座(1)的顶部固定安装有位于定位环套(15)一侧的驱动电机(20),驱动电机(20)的输出轴固定连接有主动转轮(19),主动转轮(19)的外沿与定位转齿(16)的外沿啮合,所述定位转齿(16)的内侧固定安装有U型板(17),所述压轮(18)设在U型板(17)远离定位转齿(16)的一侧。
8.根据权利要求7所述的齿轮铸造成型设备,其特征在于,所述压轮(18)与U型板(17)转动连接,且压轮(18)的外弧壁与环形压砂板(21)的内弧壁活动连接。
9.根据权利要求7所述的齿轮铸造成型设备,其特征在于,所述压轮(18)与U型板(17)固定连接,且压轮(18)的外侧为齿轮式设计,所述环形压砂板(21)的内弧侧和外弧侧均为齿轮式设计,且压轮(18)的外侧与环形压砂板(21)的外侧啮合。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202310419047.0A CN116140550B (zh) | 2023-04-19 | 2023-04-19 | 一种齿轮铸造成型设备 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202310419047.0A CN116140550B (zh) | 2023-04-19 | 2023-04-19 | 一种齿轮铸造成型设备 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| CN116140550A true CN116140550A (zh) | 2023-05-23 |
| CN116140550B CN116140550B (zh) | 2023-06-23 |
Family
ID=86362143
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202310419047.0A Active CN116140550B (zh) | 2023-04-19 | 2023-04-19 | 一种齿轮铸造成型设备 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN116140550B (zh) |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN118253708A (zh) * | 2024-03-26 | 2024-06-28 | 佛山市现泰铝业有限公司 | 一种铝合金及其加工用的铝合金铸造模具 |
| CN119910132A (zh) * | 2024-12-25 | 2025-05-02 | 泰兴市恒瑞机械制造有限公司 | 一种高效齿轮铸造成型设备 |
| CN120205758A (zh) * | 2025-05-30 | 2025-06-27 | 江苏泰隆减速机(集团)股份有限公司 | 一种基于智能铸造岛的减速机箱体用砂一体输送线 |
| CN120644622A (zh) * | 2025-08-19 | 2025-09-16 | 泰州市佳乐金属制品有限公司 | 一种金属部件铸造砂模成型机 |
Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE1908404A1 (de) * | 1969-02-20 | 1970-09-10 | Koedel & Boehm Gmbh | Verfahren fuer das Ausformen von Zahnraedern mit Schraegverzahnung |
| CN106807899A (zh) * | 2015-11-27 | 2017-06-09 | 李安娜 | 一种铸造铸钢齿轮专用模具 |
| CN209363563U (zh) * | 2019-01-11 | 2019-09-10 | 泰兴市九羊机械设备有限公司 | 一种中空圆筒形齿轮制造模具 |
| CN211638236U (zh) * | 2020-01-15 | 2020-10-09 | 深圳市海翔铭实业有限公司 | 一种汽车齿轮加工用可快速成型的模具 |
| CN111906260A (zh) * | 2020-08-10 | 2020-11-10 | 丁建丽 | 一种齿轮铸造成型工艺 |
| CN212577452U (zh) * | 2020-04-02 | 2021-02-23 | 天津诺瑞信精密电子有限公司 | 一种汽车齿轮模具 |
| CN114682765A (zh) * | 2020-12-29 | 2022-07-01 | 新兴重工湖北三六一一机械有限公司 | 一种铝齿轮室低压铸造模具 |
| CN218503282U (zh) * | 2021-12-07 | 2023-02-21 | 兰州理工大学 | 一种非晶合金齿轮的铸造模具 |
-
2023
- 2023-04-19 CN CN202310419047.0A patent/CN116140550B/zh active Active
Patent Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE1908404A1 (de) * | 1969-02-20 | 1970-09-10 | Koedel & Boehm Gmbh | Verfahren fuer das Ausformen von Zahnraedern mit Schraegverzahnung |
| CN106807899A (zh) * | 2015-11-27 | 2017-06-09 | 李安娜 | 一种铸造铸钢齿轮专用模具 |
| CN209363563U (zh) * | 2019-01-11 | 2019-09-10 | 泰兴市九羊机械设备有限公司 | 一种中空圆筒形齿轮制造模具 |
| CN211638236U (zh) * | 2020-01-15 | 2020-10-09 | 深圳市海翔铭实业有限公司 | 一种汽车齿轮加工用可快速成型的模具 |
| CN212577452U (zh) * | 2020-04-02 | 2021-02-23 | 天津诺瑞信精密电子有限公司 | 一种汽车齿轮模具 |
| CN111906260A (zh) * | 2020-08-10 | 2020-11-10 | 丁建丽 | 一种齿轮铸造成型工艺 |
| CN114682765A (zh) * | 2020-12-29 | 2022-07-01 | 新兴重工湖北三六一一机械有限公司 | 一种铝齿轮室低压铸造模具 |
| CN218503282U (zh) * | 2021-12-07 | 2023-02-21 | 兰州理工大学 | 一种非晶合金齿轮的铸造模具 |
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN118253708A (zh) * | 2024-03-26 | 2024-06-28 | 佛山市现泰铝业有限公司 | 一种铝合金及其加工用的铝合金铸造模具 |
| CN118253708B (zh) * | 2024-03-26 | 2024-09-17 | 佛山市现泰铝业有限公司 | 一种铝合金及其加工用的铝合金铸造模具 |
| CN119910132A (zh) * | 2024-12-25 | 2025-05-02 | 泰兴市恒瑞机械制造有限公司 | 一种高效齿轮铸造成型设备 |
| CN119910132B (zh) * | 2024-12-25 | 2025-08-15 | 泰兴市恒瑞机械制造有限公司 | 一种高效齿轮铸造成型设备 |
| CN120205758A (zh) * | 2025-05-30 | 2025-06-27 | 江苏泰隆减速机(集团)股份有限公司 | 一种基于智能铸造岛的减速机箱体用砂一体输送线 |
| CN120644622A (zh) * | 2025-08-19 | 2025-09-16 | 泰州市佳乐金属制品有限公司 | 一种金属部件铸造砂模成型机 |
Also Published As
| Publication number | Publication date |
|---|---|
| CN116140550B (zh) | 2023-06-23 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN116140550B (zh) | 一种齿轮铸造成型设备 | |
| CN220576445U (zh) | 一种用于聚氨酯浇筑的同步带模具 | |
| CN217223128U (zh) | 三通挤压机 | |
| CN114535515A (zh) | 一种汽车发动机外壳铸造模具及其铸造方法 | |
| CN117020175B (zh) | 一种汽车轮毂低压铸造装置 | |
| CN220943122U (zh) | 一种内置翻转结构的彩板压铸机 | |
| CN112090974A (zh) | 一种阶梯式旋转挤压内环模成型装置 | |
| CN217018579U (zh) | 一种汽车模具铸件辅助脱模工具 | |
| CN213260847U (zh) | 一种便于分离的箱盖注塑模具 | |
| CN221473481U (zh) | 一种改良的扳手模具结构 | |
| CN217670862U (zh) | 一种绝缘子铁帽生产用注塑装置 | |
| CN104526979B (zh) | 内螺纹端盖四模驱动同步成型组合注塑模具及加工方法 | |
| CN222406895U (zh) | 一种带有模腔清洗功能的注塑模具 | |
| CN120205758A (zh) | 一种基于智能铸造岛的减速机箱体用砂一体输送线 | |
| CN221064337U (zh) | 一种上下模精准定位铝合金轮毂重力铸造模具 | |
| CN224128578U (zh) | 电机外壳压铸成型防粘模装置 | |
| CN224012857U (zh) | 一种景观雕塑型腔模具 | |
| CN214082593U (zh) | 一种嵌入式包覆模具 | |
| CN221134023U (zh) | 一种铸铝快速成型设备 | |
| CN221562050U (zh) | 一种模具加工旋转装置 | |
| CN213728951U (zh) | 一种一次成型模具 | |
| CN219881285U (zh) | 一种薄壁缸体铸造模具 | |
| CN222679503U (zh) | 一种金属加工旋铸装置 | |
| CN218903342U (zh) | 高效率不锈钢铸件成型模具 | |
| CN223833465U (zh) | 一种可拉伸铝合金圆片的浇铸装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| GR01 | Patent grant | ||
| GR01 | Patent grant |