CN116135507A - 一种节能造粒机及其使用方法 - Google Patents
一种节能造粒机及其使用方法 Download PDFInfo
- Publication number
- CN116135507A CN116135507A CN202310306971.8A CN202310306971A CN116135507A CN 116135507 A CN116135507 A CN 116135507A CN 202310306971 A CN202310306971 A CN 202310306971A CN 116135507 A CN116135507 A CN 116135507A
- Authority
- CN
- China
- Prior art keywords
- box
- gear
- rotate
- subassembly
- assembly
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
- 238000000034 method Methods 0.000 title claims abstract description 13
- 239000000463 material Substances 0.000 claims abstract description 77
- 239000002912 waste gas Substances 0.000 claims abstract description 27
- 239000007789 gas Substances 0.000 claims abstract description 17
- 125000004122 cyclic group Chemical group 0.000 claims abstract description 4
- 238000010309 melting process Methods 0.000 claims abstract description 4
- 238000005096 rolling process Methods 0.000 claims description 38
- 238000005520 cutting process Methods 0.000 claims description 36
- 238000001914 filtration Methods 0.000 claims description 32
- 230000005540 biological transmission Effects 0.000 claims description 23
- 241000220317 Rosa Species 0.000 claims description 15
- 238000010438 heat treatment Methods 0.000 claims description 9
- 238000009413 insulation Methods 0.000 claims description 8
- 239000002245 particle Substances 0.000 claims description 8
- 239000008187 granular material Substances 0.000 claims description 7
- 238000004891 communication Methods 0.000 claims description 6
- 238000004062 sedimentation Methods 0.000 claims description 5
- 230000000630 rising effect Effects 0.000 claims description 3
- 239000012768 molten material Substances 0.000 claims description 2
- 238000001556 precipitation Methods 0.000 claims description 2
- 238000002844 melting Methods 0.000 description 8
- 230000008018 melting Effects 0.000 description 8
- 230000000903 blocking effect Effects 0.000 description 6
- 230000000694 effects Effects 0.000 description 5
- 239000002994 raw material Substances 0.000 description 5
- 238000004064 recycling Methods 0.000 description 4
- 239000002699 waste material Substances 0.000 description 4
- 238000005469 granulation Methods 0.000 description 3
- 230000003179 granulation Effects 0.000 description 3
- 238000005485 electric heating Methods 0.000 description 2
- 230000013011 mating Effects 0.000 description 2
- 239000000155 melt Substances 0.000 description 2
- 230000002411 adverse Effects 0.000 description 1
- 230000008878 coupling Effects 0.000 description 1
- 238000010168 coupling process Methods 0.000 description 1
- 238000005859 coupling reaction Methods 0.000 description 1
- 238000010586 diagram Methods 0.000 description 1
- 238000007599 discharging Methods 0.000 description 1
- 238000009826 distribution Methods 0.000 description 1
- 238000005265 energy consumption Methods 0.000 description 1
- 238000001125 extrusion Methods 0.000 description 1
- 239000012774 insulation material Substances 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 239000004014 plasticizer Substances 0.000 description 1
- 238000012805 post-processing Methods 0.000 description 1
- 238000003860 storage Methods 0.000 description 1
- 239000000126 substance Substances 0.000 description 1
- 239000002918 waste heat Substances 0.000 description 1
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 1
Images




Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29B—PREPARATION OR PRETREATMENT OF THE MATERIAL TO BE SHAPED; MAKING GRANULES OR PREFORMS; RECOVERY OF PLASTICS OR OTHER CONSTITUENTS OF WASTE MATERIAL CONTAINING PLASTICS
- B29B9/00—Making granules
- B29B9/02—Making granules by dividing preformed material
- B29B9/06—Making granules by dividing preformed material in the form of filamentary material, e.g. combined with extrusion
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29B—PREPARATION OR PRETREATMENT OF THE MATERIAL TO BE SHAPED; MAKING GRANULES OR PREFORMS; RECOVERY OF PLASTICS OR OTHER CONSTITUENTS OF WASTE MATERIAL CONTAINING PLASTICS
- B29B13/00—Conditioning or physical treatment of the material to be shaped
- B29B13/10—Conditioning or physical treatment of the material to be shaped by grinding, e.g. by triturating; by sieving; by filtering
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C48/00—Extrusion moulding, i.e. expressing the moulding material through a die or nozzle which imparts the desired form; Apparatus therefor
- B29C48/25—Component parts, details or accessories; Auxiliary operations
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C48/00—Extrusion moulding, i.e. expressing the moulding material through a die or nozzle which imparts the desired form; Apparatus therefor
- B29C48/25—Component parts, details or accessories; Auxiliary operations
- B29C48/27—Cleaning; Purging; Avoiding contamination
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C48/00—Extrusion moulding, i.e. expressing the moulding material through a die or nozzle which imparts the desired form; Apparatus therefor
- B29C48/25—Component parts, details or accessories; Auxiliary operations
- B29C48/275—Recovery or reuse of energy or materials
- B29C48/276—Recovery or reuse of energy or materials of energy
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C48/00—Extrusion moulding, i.e. expressing the moulding material through a die or nozzle which imparts the desired form; Apparatus therefor
- B29C48/25—Component parts, details or accessories; Auxiliary operations
- B29C48/285—Feeding the extrusion material to the extruder
- B29C48/287—Raw material pre-treatment while feeding
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C48/00—Extrusion moulding, i.e. expressing the moulding material through a die or nozzle which imparts the desired form; Apparatus therefor
- B29C48/25—Component parts, details or accessories; Auxiliary operations
- B29C48/285—Feeding the extrusion material to the extruder
- B29C48/288—Feeding the extrusion material to the extruder in solid form, e.g. powder or granules
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Crushing And Pulverization Processes (AREA)
- Processing Of Solid Wastes (AREA)
Abstract
本申请公开了一种节能造粒机及其使用方法,该节能造粒机包括破碎组件,破碎组件的下方连通设置有送料箱,送料箱内转动设置有碾压组件,碾压组件内设置有循环组件,送料箱的一侧设置有过滤组件,过滤组件的输入口与送料箱内部连通,过滤组件的输出口与循环组件相连通,碾压物料过程中产生的大量热废气经过滤组件过滤后进入碾压组件内的循环组件内,在加快物料释放气体速度的同时,加速了后续的熔融进程,实现了热量的循环利用。
Description
技术领域
本申请涉及造粒设备技术领域,更具体地说,涉及一种节能造粒机及其使用方法。
背景技术
造粒机是一种将原料制成粒子的设备。目前市场上基本都是采用电加热挤出方式进行造粒,即原料加到卧式料筒内,料筒通过表面大功率电加热将原料进行高温融化,然后由料筒内一条长长的螺杆进行送料并将融化从模头往外挤出挤成细条,接着细条水冷却后由刀片切断成粒子。
现有技术公开号为CN112078049B的文献提供一种节能的塑料造粒机,该装置通过破碎装置将大块塑料切碎成小块,使得一次能放入的塑料块数量增多,同时,能增加塑料与增塑剂之间的结合程度,从而提高产品的质量;通过可移动的螺纹推板精确控制每一次排出的颗粒数量,使得每一个储存器中的颗粒数量都相同,不需要后续的重新平衡,减小工作量,有效节省能源使用。
在实际生产过程中,物料破碎时会产生大量高热废气,这部分高热废气如果得不到及时疏导,会对造粒质量产生不利影响,如果直接排出,不仅会影响空气质量,也会造成能源的浪费。
综上所示,如何在加速造粒进程的基础上,避免能源浪费,实现热废气的循环利用,已经成为亟需解决的问题。
发明内容
1.要解决的技术问题
本申请的目的在于提供一种节能造粒机及其使用方法,解决了现有技术中热能排出损失浪费的技术问题,提高了热能利用率,降低能量消耗的技术效果。
2.技术方案
本申请提供了一种节能造粒机,包括破碎组件1,所述破碎组件1的下方连通设置有送料箱2,所述送料箱2内转动设置有碾压组件3,所述碾压组件3内设置有循环组件4;
所述送料箱2的一侧设置有过滤组件5,所述过滤组件5的输入口与送料箱2内部连通,所述过滤组件5的输出口与循环组件4相连通;
所述送料箱2的下方安装有输送组件6,所述输送组件6的下方设置有输送筒7,所述输送筒7与送料箱2连通。
上述技术方案中,物料经破碎组件1初步破碎后进入送料箱2内,碾压组件3对经初步破碎的物料进行碾压,从而使得物料内的空气得以充分释放,同时也降低了后续的熔融难度,碾压后的物料经输送组件6切割、输送筒7加热熔融后从输送筒7的底部挤压输出;而在碾压过程中产生的大量热废气经过滤组件5过滤后进入碾压组件3内的循环组件4内,循环组件4将热量传递给碾压组件3,从而在加快物料释放气体速度的同时,加速了后续的熔融进程,实现了热量的循环利用。
可选的,所述破碎组件1包括破碎箱11,破碎箱11的上方连通设置有进料箱12,破碎箱11内转动设置有两个支撑轴13,所述支撑轴13的相同端均穿过破碎箱11延伸至破碎箱11外侧并均固定套接有第一齿轮14,两个第一齿轮14啮合传动,破碎箱11上固定设置有第一电机15,所述第一电机15的输出轴与一个支撑轴13同轴连接固定,所述支撑轴13上均设置有若干固定块16,两个支撑轴13上的固定块16相间分布,所述固定块16上均设置有若干刀口17,破碎箱11的内侧设置有若干与固定块16相配的配合槽18。
上述技术方案中,打开进料箱12的门板进行加料,第一电机15的输出轴带动一个支撑轴13转动,从而带动对应的第一齿轮14转动,通过两个第一齿轮14的啮合传动,从而带动另一个支撑轴13转动,两个支撑轴13带动其上固定块16相向转动,从而通过固定块16的相互咬合对物料进行有效的破碎,便于后续的碾压及熔融的进行。
可选的,所述送料箱2包括支撑箱21和切割箱24,所述切割箱24连通安装在所述支撑箱21的下方,所述支撑箱21内设置有落料斗22,所述落料斗22连通设置于所述破碎箱11的下方,所述切割箱24与所述过滤组件5连通。
可选的,所述碾压组件3包括第二电机36和两个结构相同的碾压辊,所述碾压辊包括辊芯31,所述辊芯31的外侧套接设置有隔热层32,所述隔热层32的外侧套接设置有外辊33,落料斗22的出料口位于两个外辊33碾压线的正上方,所述辊芯31的两端均设置辊轴套34,所述辊轴套34的外端均与支撑箱21之间形成转动连接,位于左侧的两个辊轴套34均延伸至支撑箱21的外侧并设置有第二齿轮35,两个第二齿轮35啮合传动,第二电机36的输出轴连接有第三齿轮37,第三齿轮37与其中一个第二齿轮35啮合传动;
所述支撑箱21内设置有两个挡板23,两个挡板23对称设置于外辊33的两端。
上述技术方案中,初步破碎后的物料通过落料斗22完全落入两个外辊33的碾压线处,对物料实现了有效且完全的碾压;第二电机36带动第三齿轮37转动,通过啮合传动带动两个第二齿轮35和辊轴套34转动,从而带动辊芯31和外辊33转动,外辊33对破碎的物料进行碾压,从而使得物料内的空气得以充分释放,同时降低了后续的熔融难度:而挡板23可有效的阻隔破碎料,避免破碎料未被碾压就掉入切割箱24内。
可选的,所述循环组件4包括若干导热管41,相邻导热管41相互串联,若干导热管41形成串联循环通道,所述串联循环通道的进气口连通设置有进气管42,所述进气管42与所述过滤组件5转动连接,所述串联循环通道的出气口连通设置有出气管43;
所述外辊33上设置有若干贯穿孔38,所述导热管41对应安装在贯穿孔38内。
上述技术方案中,将导热管41相互串联形成串联循环通道,增大热废气在外辊33内部的输送路径,从而提高了导热效果;而热量传递给外辊33,从而实现了初步的碾压加热,降低了后期的熔融热量消耗,实现了对余热充分地再利用,同时也加速物料内的气体排出。
可选的,所述过滤组件5包括过滤箱51,所述过滤箱51内设置有若干呈上下交错设置的阻隔板52,所述阻隔板52斜向下倾斜;所述过滤箱51的内部设置有过滤板53,所述过滤板53位于阻隔板52的上方,所述过滤箱51的内部通过过滤板53分隔成颗粒缓冲区域和过滤区域54,所述过滤区域54位于过滤板53的上侧,所述颗粒缓冲区域的下方为沉淀区域55,所述过滤箱51的一侧连通有导气管56,所述导气管56的另一端与切割箱24相连通,所述导气管56倾斜设置,所述导气管56与所述过滤箱51的连接处高于与切割箱24的连接处,所述导气管56与所述过滤箱51的连接处位于阻隔板52的下侧,过滤区域54上设置有连接管57,连接管57包括一个进气口和两个出气口,连接管57的进气口与过滤区域54连通,连接管57的两个出气口处设置有连接套58,进气管42与连接套58转动连接。
上述技术方案中,若干呈上下交错设置的阻隔板52可以有效的对大颗粒物进行阻挡;导气管56与过滤箱51的连接处高度高于与切割箱24的连接处高度,减小物料从导气管56进入过滤箱51内的可能;切割箱24内产生的热废气从导气管56进入过滤箱51内,经阻隔板52和过滤板53后进入过滤区域54内,并从连接管57进入进气管42内,通过过滤箱51实现了对废气的有效过滤,避免了杂物堵塞导热管41。
可选的,所述输送组件6包括第三电机61和第四齿轮62,所述第四齿轮62与所述切割箱24转动连接,所述第四齿轮62与所述输送筒7转动连接,所述第三电机61的输出轴紧固连接有第五齿轮63,所述第五齿轮63的与所述第四齿轮62啮合传动,所述第四齿轮62上设置有转轴64,所述转轴64与所述输送筒7转动连接,所述转轴64上设置有螺旋扇叶65,螺旋扇叶65处在输送筒7内,转轴64上端设置有若干切刀66,所述切刀66处在切割箱24内。
上述技术方案中,第三电机61带动第五齿轮63转动,通过齿轮啮合传动带动第四齿轮62、转轴64转动,从而带动切刀66和螺旋扇叶65转动,对物料进行切割和输送。
可选的,所述输送筒7的底部设置有若干料孔71,所述输送筒7的外壁设置有加热设备以用于对输送筒7内的物料进行加热。
可选的,所述循环组件4的输出口连接有后处理件8,所述出气管43与所述后处理件8转动连接。
通过采用上述技术方案,后处理件8可以有效的对废气进行引流与中和,避免废气排出时对环境造成影响。
本申请实施例还公开一种节能造粒机的使用方法,包括以下步骤:
打开进料箱12的门板并加入物料,通过控制器接通电源;
第一电机15带动对应的支撑轴13转动,进而带动对应的第一齿轮14转动,通过两个第一齿轮14的啮合传动,从而带动另一个支撑轴13转动,两个支撑轴13带动其上固定块16相向转动,从而通过固定块16的相互咬合对物料进行有效的破碎;
破碎的物料经落料斗22落在两个外辊33之间,第二电机36带动第三齿轮37转动,通过啮合传动带动两个第二齿轮35和辊轴套34转动,从而带动辊芯31和外辊33转动,此时,两个相向转动的外辊33对破碎物料进行碾压;
与此同时,碾压物料释放出的热废气经导气管56从切割箱24进入过滤箱51中,热废气中的大颗粒物经阻隔板52阻挡落入沉淀区域55,继续上升的热废气经过滤板53过滤后过滤区域54内,然后,热废气依次流经连接管57、进气管42进入串联循环通道并将热量传导至外辊33上,最后,热废气从出气管43排出;
碾压后的物料落入切割箱24内,第三电机61带动第五齿轮63转动,通过啮合传动带动第四齿轮62、转轴64转动,从而带动切刀66和螺旋扇叶65转动,切刀66对物料进行切割,切割后的物料通过螺旋扇叶65向下输送;
加热设备对输送筒7内的物料进行加热,熔融料在螺旋扇叶65的推动压力下从料孔71挤出。
3.有益效果
本申请实施例中提供的一个或多个技术方案,至少具有如下技术效果或优点:
1)本申请中,在碾压过程中产生的大量热废气从过滤组件进入循环组件内,而循环组件将热量传递给碾压组件,在加快气体释放速度的基础上,也降低后期熔融热量的消耗,实现了对热废气的再利用,节约了能源,具有较好的社会经济价值;
2)本申请中,物料依次经破碎、碾压及切割实现了有效破碎,便于后续熔融的进行,从而提高了颗粒的质量。
附图说明
图1为本申请优选实施例公开的节能造粒机的整体结构示意图;
图2为本申请优选实施例公开的节能造粒机的剖视图;
图3为本申请优选实施例公开的节能造粒机的碾压组件与循环组件结构示意图;
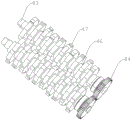
图4为本申请优选实施例公开的节能造粒机的破碎组件部分结构示意图;
图5为本申请优选实施例公开的节能造粒机的固定块排布示意图;
图6为本申请优选实施例公开的节能造粒机的循环组件结构示意图;
图7为本申请优选实施例公开的节能造粒机的过滤组件局部剖视图;
图8为本申请优选实施例公开的节能造粒机的输送组件结构示意图。
图中附图标记为:
1、破碎组件;2、送料箱;3、碾压组件;4、循环组件;5、过滤组件;6、输送组件;7、输送筒;8、后处理件;
11、破碎箱;12、进料箱;13、支撑轴;14、第一齿轮;15、第一电机;16、固定块;17、刀口;18、配合槽;
21、支撑箱;22、落料斗;23、挡板;24、切割箱;
31、辊芯;32、隔热层;33、外辊;34、辊轴套;35、第二齿轮;36、第二电机;37、第三齿轮;38、贯穿孔;
41、导热管;42、进气管;43、出气管;
51、过滤箱;52、阻隔板;53、过滤板;54、过滤区域;55、沉淀区域;56、导气管;57、连接管;58、连接套;
61、第三电机;62、第四齿轮;63、第五齿轮;64、转轴;65、螺旋扇叶;66、切刀;
71、料孔。
具体实施方式
下面结合附图,列举本发明的优选实施例,对本发明作进一步的详细说明。
参照图1至图3,本申请公开一种节能造粒机,包括破碎组件1,破碎组件1的下方连通设置有送料箱2,破碎组件1安装在送料箱2上,送料箱2内转动设置有碾压组件3,碾压组件3内设置有循环组件4,送料箱2上设置有过滤组件5,过滤组件5的输入口与送料箱2内部连通,过滤组件5的输出口与循环组件4连通;循环组件4的输出口连接有后处理件8,处理件8用于废气中有害物质处理并外排,避免废气排出时对环境造成影响;送料箱2的下方安装有输送组件6,输送组件6的下方设置有输送筒7,输送筒7与送料箱2连通,可在输送筒7的下方设置切割器,用于对输送筒7挤压出的长料进行切碎成粒。
本实施例中,本节能造粒机作业时,物料经破碎组件1初步破碎后进入送料箱2内,碾压组件3对经初步破碎的物料进行碾压,从而使得物料内的空气得以充分释放,同时也降低了后续的熔融难度,碾压后的物料经输送组件6切割、输送筒7加热熔融后从输送筒7的底部挤压输出;而在碾压过程中产生的大量热废气经过滤组件5过滤后进入碾压组件3内的循环组件4内,循环组件4将热量传递给碾压组件3,从而在加快物料释放气体速度的同时,加速了后续的熔融进程,实现了热量的循环利用。
参照图2、图4和图5,破碎组件1包括破碎箱11,破碎箱11上连通设置有进料箱12,打开进料箱12的门板即可进行加料,破碎箱11内转动设置有两个支撑轴13,每个支撑轴13上均设置有第一齿轮14,两个支撑轴13上的第一齿轮14啮合传动,破碎箱11上设置有第一电机15,第一电机15的输出轴与一个支撑轴13连接,每个支撑轴13上均设置有若干固定块16,两个支撑轴13的上固定块16相间分布,固定块16上设置有若干刀口17,破碎箱11的内侧设置有若干配合槽18,固定块16与配合槽18配合。
本实施例中,物料的破碎过程为:第一电机15的输出轴带动一个支撑轴13转动,进而带动对应的第一齿轮14转动,通过两个第一齿轮14的啮合传动,从而带动另一个支撑轴13转动,两个支撑轴13带动固定块16相向转动,从而通过固定块16的相互咬合对物料进行破碎。
参照图2,送料箱2包括支撑箱21和切割箱24,切割箱24连通安装在支撑箱21的下方,支撑箱21上内设置有落料斗22,落料斗22与破碎箱11连通,落料斗22有效的保证破碎料落在碾压组件3上,支撑箱21内设置有挡板23,挡板23用于阻隔破碎料,避免破碎料未被碾压掉入切割箱24内,切割箱24与过滤组件5连通。
参照图3,碾压组件3包括第二电机36以及两个结构相同的碾压辊,碾压辊包括辊芯31,辊芯31的外侧设置有隔热层32,隔热层32为隔热材料制成,隔热层32的外侧设置有外辊33,落料斗22的出料口在两个外辊33碾压线的上方,有效的保证破碎料均可被外辊33碾压,挡板23处在外辊33的两端,辊芯31的两端均设置辊轴套34,辊轴套34穿过挡板23与支撑箱21转动连接,两个辊芯31的辊轴套34上均设置有第二齿轮35,两个第二齿轮35啮合传动,第二电机36的输出轴连接有第三齿轮37,第三齿轮37与一个第二齿轮35啮合传动,外辊33上设置有若干贯穿孔38。
本实施例中,物料的碾压过程为:第二电机36的输出轴带动第三齿轮37转动,通过齿轮的啮合传动带动两个第二齿轮35和辊轴套34转动,从而使得物料内的空气得以充分释放,同时降低了后续的熔融难度。
参照图6,循环组件4包括若干导热管41,导热管41安装在贯穿孔38内,相邻导热管41相互串联,形成串联循环通道,串联循环通道的进气口连通设置有进气管42,进气管42与过滤组件5转动连接,串联循环通道的出气口连通设置有出气管43,出气管43与后处理件8转动连接。
参照图1和图7,过滤组件5包括过滤箱51,过滤箱51内设置有若干呈上下交错设置的阻隔板52,阻隔板52斜向下倾斜;过滤箱51的内部设置有过滤板53,过滤板53位于阻隔板52的上方,过滤箱51的内部通过过滤板53分隔成颗粒缓冲区域和过滤区域54,过滤区域54位于过滤板53的上侧,颗粒缓冲区域的下方为沉淀区域55,过滤箱51的一侧连通有导气管56,导气管56的另一端与切割箱24相连通,导气管56倾斜设置,导气管56与过滤箱51的连接处高于与切割箱24的连接处,导气管56与过滤箱51的连接处位于阻隔板52的下侧,过滤区域54上设置有连接管57,连接管57包括一个进气口和两个出气口,连接管57的进气口与过滤区域54连通,连接管57的两个出气口处设置有连接套58,进气管42与连接套58转动连接。。
本实施例中,切割箱24内产生的热废气从导气管56进入过滤箱51内,经阻隔板52和过滤板53进入过滤区域54内,并从连接管57进入进气管42内,从而进入串联循环通道内,导热管41将热量传导至外辊33上,从而在碾压的过程对物料进行预加热,不仅实现热能重新利用,也有效的加速废料内的气体排出。
参照图8,输送组件6包括第三电机61和第四齿轮62,第四齿轮62与切割箱24转动连接,第四齿轮62与输送筒7转动连接,第三电机61的输出轴紧固连接有第五齿轮63,第五齿轮63的与第四齿轮62啮合传动,第四齿轮62上设置有转轴64,转轴64与输送筒7转动连接,转轴64上设置有螺旋扇叶65,螺旋扇叶65处在输送筒7内,转轴64上设置有若干切刀66,切刀66处在切割箱24内。
本事实例中,第三电机61的输出轴带动第五齿轮63转动,通过齿轮啮合传动带动第四齿轮62、转轴64转动,从而带动切刀66和螺旋扇叶65转动,对物料进行切割和输送。
参照图2,输送筒7的底部设置有若干料孔71,输送筒7的外壁设置有加热设备,用于对输送筒7内的物料进行加热熔融,熔融料在螺旋扇叶65的推动压力下从料孔71挤出。
需说明的是,本申请中的后处理件8、送料箱2、第二电机36、第三电机61、输送筒7和切割箱24均通过外设的支撑架支撑固定。
本申请实施例的工作原理为:
S1、通过进料箱12将物料加入本造粒机中,接通电源;
S2、第一电机15带动对应的支撑轴13转动,进而带动对应的第一齿轮14转动,通过两个第一齿轮14的啮合传动,从而带动另一个支撑轴13转动,两个支撑轴13带动其上固定块16相向转动,从而通过固定块16的相互咬合对物料进行有效的破碎;
S3、破碎的物料经落料斗22落在碾压组件3的两个外辊33之间,第二电机36的输出轴带动第三齿轮37转动,通过齿轮的啮合传动带动两个第二齿轮35和辊轴套34转动,从而带动辊芯31和外辊33转动,从而通过外辊33实现了对破碎的物料的碾压;与此同时,碾压物料释放出的热废气经导气管56从切割箱24进入过滤箱51中,热废气中的大颗粒物经阻隔板52阻挡落入沉淀区域55,继续上升的热废气经过滤板53过滤后过滤区域54内,然后,热废气依次流经连接管57、进气管42进入串联循环通道并将热量传导至外辊33上,最后,热废气从出气管43排出;
S4、碾压后的物料落入切割箱24内,第三电机61的输出轴带动第五齿轮63转动,通过齿轮啮合传动带动第四齿轮62、转轴64转动,从而带动切刀66和螺旋扇叶65转动,切刀66对物料进行切割,切割后的物料落在输送筒7内的螺旋扇叶65上并向下输送;
S5、输送筒7的外壁的加热设备对输送筒7内的物料进行加热熔融,熔融料在螺旋扇叶65的推动压力下从料孔71挤出。
Claims (10)
1.一种节能造粒机,包括破碎组件,其特征在于,所述破碎组件的下方连通设置有送料箱,所述送料箱内转动设置有碾压组件,所述碾压组件内设置有循环组件,所述送料箱的一侧设置有过滤组件,所述过滤组件的输入口与送料箱内部连通,所述过滤组件的输出口与循环组件相连通,碾压物料过程中产生的大量热废气经过滤组件过滤后进入碾压组件内的循环组件内,在加快物料释放气体速度的同时,加速了后续的熔融进程,实现了热量的循环利用。
2.根据权利要求1所述的一种节能造粒机,其特征在于,所述破碎组件包括破碎箱,破碎箱的上方连通设置有进料箱,破碎箱内转动设置有两个支撑轴,所述支撑轴的相同一端均穿过破碎箱延伸至破碎箱外侧并均固定套接有第一齿轮,两个第一齿轮啮合传动,破碎箱上固定设置有第一电机,所述第一电机的输出轴与一个支撑轴同轴连接固定,所述支撑轴上均设置有若干固定块,两个支撑轴上的固定块相间分布,所述固定块上均设置有若干刀口,破碎箱的内侧设置有若干与固定块相配的配合槽。
3.根据权利要求1所述的一种节能造粒机,其特征在于,所述送料箱包括支撑箱和切割箱,所述切割箱连通安装在所述支撑箱的下方,所述支撑箱内设置有落料斗,所述落料斗连通设置于所述破碎箱的下方,所述切割箱与所述过滤组件连通。
4.根据权利要求3所述的一种节能造粒机,其特征在于,所述碾压组件包括第二电机和两个结构相同的碾压辊,所述碾压辊包括辊芯,所述辊芯的外侧套接设置有隔热层,所述隔热层的外侧套接设置有外辊,落料斗的出料口位于两个外辊碾压线的正上方,所述辊芯的两端均设置辊轴套,所述辊轴套的外端均与支撑箱之间形成转动连接,位于左侧的两个辊轴套均延伸至支撑箱的外侧并设置有第二齿轮,两个第二齿轮啮合传动,第二电机的输出轴连接有第三齿轮,第三齿轮与其中一个第二齿轮啮合传动,所述支撑箱内设置有两个挡板,两个挡板对称设置于外辊的两端。
5.根据权利要求4所述的一种节能造粒机,其特征在于,所述循环组件包括若干导热管,相邻导热管相互串联,若干导热管形成串联循环通道,所述串联循环通道的进气口连通设置有进气管,所述进气管与所述过滤组件转动连接,所述串联循环通道的出气口连通设置有出气管,所述外辊上设置有若干贯穿孔,所述导热管对应安装在贯穿孔内。
6.根据权利要求5所述的一种节能造粒机,其特征在于,所述循环组件的输出口连接有后处理件,所述出气管与所述后处理件转动连接。
7.根据权利要求5所述的一种节能造粒机,其特征在于,所述过滤组件包括过滤箱,所述过滤箱内设置有若干呈上下交错设置的阻隔板,所述阻隔板斜向下倾斜;所述过滤箱的内部设置有过滤板,所述过滤板位于阻隔板的上方,所述过滤箱的内部通过过滤板分隔成颗粒缓冲区域和过滤区域,所述过滤区域位于过滤板的上侧,所述颗粒缓冲区域的下方为沉淀区域,所述过滤箱的一侧连通有导气管,所述导气管的另一端与切割箱相连通,所述导气管倾斜设置,所述导气管与所述过滤箱的连接处高于与切割箱的连接处,所述导气管与所述过滤箱的连接处位于阻隔板的下侧,过滤区域上设置有连接管,连接管包括一个进气口和两个出气口,连接管的进气口与过滤区域连通,连接管的两个出气口处设置有连接套,进气管与连接套转动连接。
8.根据权利要求3所述的一种节能造粒机,其特征在于,所述送料箱的下方安装有输送组件,所述输送组件的下方设置有输送筒,所述输送筒与送料箱连通,所述输送组件包括第三电机和第四齿轮,所述第四齿轮与所述切割箱转动连接,所述第四齿轮与所述输送筒转动连接,所述第三电机的输出轴紧固连接有第五齿轮,所述第五齿轮的与所述第四齿轮啮合传动,所述第四齿轮上设置有转轴,所述转轴与所述输送筒转动连接,所述转轴上设置有螺旋扇叶,螺旋扇叶处在输送筒内,转轴上端设置有若干切刀,所述切刀处在切割箱内。
9.根据权利要求8所述的一种节能造粒机,其特征在于,所述输送筒的底部设置有若干料孔,所述输送筒的外壁设置有加热设备以用于对输送筒内的物料进行加热。
10.一种节能造粒机的使用方法,其特征在于,包括以下步骤:
打开进料箱的门板并加入物料,通过控制器接通电源;
第一电机带动对应的支撑轴转动,进而带动对应的第一齿轮转动,通过两个第一齿轮的啮合传动,从而带动另一个支撑轴转动,两个支撑轴带动其上固定块相向转动,从而通过固定块的相互咬合对物料进行有效的破碎;
破碎的物料经落料斗落在两个外辊之间,第二电机带动第三齿轮转动,通过啮合传动带动两个第二齿轮和辊轴套转动,从而带动辊芯和外辊转动,此时,两个相向转动的外辊对破碎物料进行碾压;
与此同时,碾压物料释放出的热废气经导气管从切割箱进入过滤箱中,热废气中的大颗粒物经阻隔板阻挡落入沉淀区域,继续上升的热废气经过滤板过滤后过滤区域内,然后,热废气依次流经连接管、进气管进入串联循环通道并将热量传导至外辊上,最后,热废气从出气管排出;
碾压后的物料落入切割箱内,第三电机带动第五齿轮转动,通过啮合传动带动第四齿轮、转轴转动,从而带动切刀和螺旋扇叶转动,切刀对物料进行切割,切割后的物料通过螺旋扇叶向下输送;
加热设备对输送筒内的物料进行加热,熔融料在螺旋扇叶的推动压力下从料孔挤出。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202310306971.8A CN116135507A (zh) | 2023-03-27 | 2023-03-27 | 一种节能造粒机及其使用方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202310306971.8A CN116135507A (zh) | 2023-03-27 | 2023-03-27 | 一种节能造粒机及其使用方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN116135507A true CN116135507A (zh) | 2023-05-19 |
Family
ID=86334460
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202310306971.8A Withdrawn CN116135507A (zh) | 2023-03-27 | 2023-03-27 | 一种节能造粒机及其使用方法 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN116135507A (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN116772592A (zh) * | 2023-05-22 | 2023-09-19 | 江苏世能化工设备有限公司 | 一种分体式易维护余热回收器 |
-
2023
- 2023-03-27 CN CN202310306971.8A patent/CN116135507A/zh not_active Withdrawn
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN116772592A (zh) * | 2023-05-22 | 2023-09-19 | 江苏世能化工设备有限公司 | 一种分体式易维护余热回收器 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN110901112B (zh) | 一种塑料薄膜及加工系统和加工工艺 | |
| CN102785301B (zh) | 废塑料处理利用系统 | |
| CN115447015B (zh) | 一种具有筛分功能的废旧塑料颗粒化处理装置 | |
| CN112454742A (zh) | 一种环保用废弃塑料瓶处理装置 | |
| CN116968293A (zh) | 一种阻燃导热尼龙复合材料生产装置及其生产方法 | |
| CN118906290A (zh) | 一种生产电缆料用挤出造粒装置 | |
| CN108638373A (zh) | 一种高效环保造粒机及造粒方法 | |
| CN215586735U (zh) | 一种生物肥料生产用粉碎装置 | |
| CN113829547B (zh) | 一种聚氨酯软泡低温活化制粉装置及其制粉方法 | |
| CN204431693U (zh) | 恒星挤出机 | |
| CN116889833A (zh) | 一种生物质颗粒燃料烘焙与成型一体化制备装置 | |
| CN212464758U (zh) | 一种液化器 | |
| CN211137770U (zh) | 一种聚苯乙烯全自动干式切粒系统 | |
| CN213972022U (zh) | 一种电缆保护层生产用造粒机 | |
| CN220482236U (zh) | 一种废料回收造粒机 | |
| CN219505190U (zh) | 一种塑料加工用热熔装置 | |
| CN106167957B (zh) | 一种化学粘合法无纺毡的生产装置 | |
| CN104802329A (zh) | 节能通用型塑料热切机 | |
| CN222662590U (zh) | 一种hdpe供水管加工用挤出机 | |
| CN222245631U (zh) | 一种塑碎化纤织造粉碎机 | |
| CN220348800U (zh) | 一种塑料造粒挤出设备 | |
| CN121905648A (zh) | 一种电缆制造用绝缘层材料预处理装置 | |
| CN118849248B (zh) | 一种塑料瓶盖加工废料回收处理装置 | |
| CN222554184U (zh) | 一种节能型塑料挤出机 | |
| CN219838175U (zh) | 一种锥形双螺杆塑料挤出机 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| WW01 | Invention patent application withdrawn after publication | ||
| WW01 | Invention patent application withdrawn after publication |
Application publication date: 20230519 |