CN116037306A - 一种选粉机和沉降室联合分选的水泥粉磨工艺及工艺系统 - Google Patents
一种选粉机和沉降室联合分选的水泥粉磨工艺及工艺系统 Download PDFInfo
- Publication number
- CN116037306A CN116037306A CN202211672226.7A CN202211672226A CN116037306A CN 116037306 A CN116037306 A CN 116037306A CN 202211672226 A CN202211672226 A CN 202211672226A CN 116037306 A CN116037306 A CN 116037306A
- Authority
- CN
- China
- Prior art keywords
- powder
- settling chamber
- outlet
- mill
- type
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 239000000843 powder Substances 0.000 title claims abstract description 105
- 238000000034 method Methods 0.000 title claims abstract description 45
- 230000008569 process Effects 0.000 title claims abstract description 44
- 239000004568 cement Substances 0.000 title claims abstract description 40
- 238000000926 separation method Methods 0.000 title claims abstract description 13
- 239000000463 material Substances 0.000 claims abstract description 51
- 238000005303 weighing Methods 0.000 claims abstract description 33
- 239000000428 dust Substances 0.000 claims description 38
- 238000009423 ventilation Methods 0.000 claims description 33
- 230000005484 gravity Effects 0.000 claims description 6
- 238000004062 sedimentation Methods 0.000 claims description 5
- 239000011362 coarse particle Substances 0.000 claims description 3
- 239000010419 fine particle Substances 0.000 claims description 3
- 239000002994 raw material Substances 0.000 claims description 3
- 238000012423 maintenance Methods 0.000 abstract description 7
- 238000004519 manufacturing process Methods 0.000 description 8
- 230000009466 transformation Effects 0.000 description 3
- 230000008901 benefit Effects 0.000 description 2
- 238000010924 continuous production Methods 0.000 description 2
- 239000000047 product Substances 0.000 description 2
- 230000009467 reduction Effects 0.000 description 2
- 239000011265 semifinished product Substances 0.000 description 2
- OKTJSMMVPCPJKN-UHFFFAOYSA-N Carbon Chemical compound [C] OKTJSMMVPCPJKN-UHFFFAOYSA-N 0.000 description 1
- 229910000831 Steel Inorganic materials 0.000 description 1
- 229910052799 carbon Inorganic materials 0.000 description 1
- 230000015556 catabolic process Effects 0.000 description 1
- 230000008094 contradictory effect Effects 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 230000005611 electricity Effects 0.000 description 1
- 239000004744 fabric Substances 0.000 description 1
- 230000008676 import Effects 0.000 description 1
- 239000013072 incoming material Substances 0.000 description 1
- 238000009418 renovation Methods 0.000 description 1
- 239000010959 steel Substances 0.000 description 1
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B02—CRUSHING, PULVERISING, OR DISINTEGRATING; PREPARATORY TREATMENT OF GRAIN FOR MILLING
- B02C—CRUSHING, PULVERISING, OR DISINTEGRATING IN GENERAL; MILLING GRAIN
- B02C23/00—Auxiliary methods or auxiliary devices or accessories specially adapted for crushing or disintegrating not provided for in preceding groups or not specially adapted to apparatus covered by a single preceding group
- B02C23/18—Adding fluid, other than for crushing or disintegrating by fluid energy
- B02C23/20—Adding fluid, other than for crushing or disintegrating by fluid energy after crushing or disintegrating
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B02—CRUSHING, PULVERISING, OR DISINTEGRATING; PREPARATORY TREATMENT OF GRAIN FOR MILLING
- B02C—CRUSHING, PULVERISING, OR DISINTEGRATING IN GENERAL; MILLING GRAIN
- B02C21/00—Disintegrating plant with or without drying of the material
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B02—CRUSHING, PULVERISING, OR DISINTEGRATING; PREPARATORY TREATMENT OF GRAIN FOR MILLING
- B02C—CRUSHING, PULVERISING, OR DISINTEGRATING IN GENERAL; MILLING GRAIN
- B02C23/00—Auxiliary methods or auxiliary devices or accessories specially adapted for crushing or disintegrating not provided for in preceding groups or not specially adapted to apparatus covered by a single preceding group
- B02C23/08—Separating or sorting of material, associated with crushing or disintegrating
- B02C23/14—Separating or sorting of material, associated with crushing or disintegrating with more than one separator
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02P—CLIMATE CHANGE MITIGATION TECHNOLOGIES IN THE PRODUCTION OR PROCESSING OF GOODS
- Y02P40/00—Technologies relating to the processing of minerals
- Y02P40/10—Production of cement, e.g. improving or optimising the production methods; Cement grinding
Landscapes
- Engineering & Computer Science (AREA)
- Food Science & Technology (AREA)
- Crushing And Grinding (AREA)
- Disintegrating Or Milling (AREA)
Abstract
本发明公开了一种选粉机和沉降室联合分选的水泥粉磨工艺及工艺系统,解决了现有技术中选粉效率低、打散机故障率高,维护成本高的技术问题。它包括配料系统(1)、喂料皮带(2)、稳流称重仓(3)、辊压机(4)、物料提升机一(5)、一级V型选粉机(6)、筛网(7)、二级V型选风机(8)、一级沉降室(9)、二级沉降室(10)、磨机(15)、物料提升机二(16)。本发明采取新的选粉工艺对现有系统进行改造,降低系统故障停机次数及维护成本,提升辊压机系统选粉效率及入磨物料细度,降低磨机装载量,从而实现降低水泥粉磨工序电耗。
Description
技术领域
本发明属于水泥生产技术领域,具体涉及一种选粉机和沉降室联合分选的水泥粉磨工艺及工艺系统。
背景技术
水泥行业作为能耗大户,每生产一吨水泥需消耗70~90kW·h电量,其中粉磨电耗占水泥生产总电耗的65%~75%,粉磨成本占水泥生产总成本35%左右。而水泥粉磨工艺是决定水泥粉磨电耗水平高低最关键因素之一。
水泥粉磨工艺发展遵循“多破少磨”理念,由于辊压机研磨效率显著高于球磨机,在球磨机前配置辊压机的联合粉磨工艺已成为主流工艺。早期建厂的水泥企业的水泥粉磨系统中配置的辊压机规格通常较小,采取“高压小循环”生产模式,熟料及混合材经辊压机高压研磨后呈团聚料饼状。而早期水泥联合粉磨系统中辊压机系统通常配置打散分级机对辊压机物料进行打散及分选,分选粗粉回辊压机继续研磨,分选细粉进入磨机进行研磨,此类系统主要设备为辊压机、打散机、球磨机。而后期辊压机规格逐渐增大后,辊压机系统通常采用大型V型选粉机对出辊压机物料进行打散及分选,此类系统主要设备为辊压机、V型选粉机、球磨机等。目前国内仍存在较多配置打散分级机的水泥联合粉磨系统。
本申请人发现现有技术至少存在以下技术问题:
1、选粉效率低:通常打散分级机选粉效率在50~60%。
2、打散机故障率高,维护成本高:使用筛板进行打散及分选,筛板经常发生堵料,影响连续生产,筛板易受物料冲刷磨穿而影响选粉效率,其维护、维修工作量大并且配件费用大。
3、辊压机系统半成品即入磨物料细度粗:采用打散机系统入磨物料R80μm通常高达40~50%,比表面积较低,通常在120~160m2/kg之间。导致入磨物料粗,导致磨内需配置较高尺寸钢球,磨机负荷较高,水泥粉磨电耗较高。此外,此类配打散机的水泥联合系统改造为大型V型选粉机系统施工难度大,因原系统空间及称重无法满足改造要求,导致改造成本高。
发明内容
本发明针对现有配置打散分级机水泥联合粉磨工艺系统存在的缺点,提出一种串联两级V型选粉机和沉降室联合分选的水泥粉磨工艺及工艺系统,其主要目的采取新的选粉工艺对现有系统进行改造,降低系统故障停机次数及维护成本,提升辊压机系统选粉效率及入磨物料细度,降低磨机装载量,从而实现降低水泥粉磨工序电耗。
为实现上述目的,本发明提供了以下技术方案:
本发明提供的一种选粉机和沉降室联合分选的水泥粉磨工艺系统,包括配料系统、喂料皮带、稳流称重仓、辊压机、物料提升机一、一级V型选粉机、筛网、二级V型选风机、一级沉降室、二级沉降室、磨机、物料提升机二;其中,
所述配料系统连接稳流称重仓的进料口,配料系统与稳流称重仓之间设置有喂料皮带,稳流称重仓的出料口与辊压机的进料口连接,辊压机的出料口连接物料提升机一的进料口,物料提升机一的出料口与一级V型选粉机的进料口连接,所述一级V型选粉机的第一出口与筛网相连,一级V型选粉机的第二出口与一级沉降室相连,一级沉降室的出口与磨机的进口相连,所述筛网的第一出口与二级V型选风机的进料口相连,所述筛网的第二出口与稳流称重仓相连,所述二级V型选风机的第一出口与二级沉降室的进口相连,二级V型选风机的第二出口与稳流称重仓相连,二级沉降室的出口与磨机的进口相连,磨机的出口与物料提升机二的进口相连。
进一步的,还包括一级收尘器、二级收尘器、磨尾收尘器,所述一级收尘器连接在一级沉降室的出气口方向,二级收尘器连接在二级沉降室的出气口方向,磨尾收尘器连接在磨机的出气口方向。
进一步的,还包括一级选粉系统通风风机、二级选粉系统通风风机、磨机通风风机,所述一级选粉系统通风风机连接在一级收尘器的出气口方向,二级选粉系统通风风机连接在二级收尘器的出气口方向,磨机通风风机连接在磨尾收尘器的出气口方向。
进一步的,所述一级V型选粉机与二级V型选风机的连接方式为串联。
进一步的,一级V型选粉机的容积为10~20m3,配置一级选粉系统通风风机的风量为50000~70000m3/h。
进一步的,二级V型选风机的容积为5~10m3,配置二级选粉系统通风风机的风量为20000~30000m3/h。
进一步的,所诉筛网篦缝设置在5~10mm。
本发明提供的一种选粉机和沉降室联合分选的水泥粉磨工艺,包括下述步骤:
步骤一:原材料在配料系统依次称重后通过喂料皮带进入稳流称重仓;
步骤二:物料通过稳流称重仓后喂入辊压机进行研磨;
步骤三:出辊压机后物料通过物料提升机一提升后进入一级V型选粉机;
步骤四:选粉后粗粉进入筛网,选出细粉经过一级沉降室重力沉降后进入磨机,一级V型选粉机及一级沉降室、一级收尘器系统配置有一级选粉系统通风风机,进入筛网的物料经过分选,粗颗粒进入稳流称重仓,细颗粒进入二级V型选粉机;
步骤五:在二级V型选粉机分选后,粗粉回稳流称重仓,细粉经过二级沉降室重力沉降后进入磨机,二级V型选粉机及二级沉降室、二级收尘器系统配置二级选粉系统通风风机;
步骤六:物料进入磨机经过研磨后,通过物料提升机二后进入成品。
基于上述技术方案,本发明实施例至少可以产生如下技术效果:
(1)本发明提供的选粉机和沉降室联合分选的水泥粉磨工艺及工艺系统,采用此工艺相对原打散分级机工艺,系统故障率低,降低系统维修时间及维护成本。
(2)本发明提供的选粉机和沉降室联合分选的水泥粉磨工艺及工艺系统,出辊压机物料经过2级打散及分选,系统选粉效率提高至70%以上,辊压机系统半成品细度细,入磨物料R80μm降低至20%以下,比表面积大于200m2/kg,可大幅降低磨机研磨体装载量,降低水泥粉磨工序电耗2~4kWh/t。
(3)本发明提供的选粉机和沉降室联合分选的水泥粉磨工艺及工艺系统,对原配置打散机的联合粉磨系统进行改造,不需要对原土建结构进行改造及加固,改造成本低。辊压机系统配置选粉用风量少,常规单台大型V型选粉机配置风机风量在150000~300000m3/h,本发明系统配置两台风机总风量小于100000m3/h,有利于降低系统风机配置功率及降低风机电耗。
附图说明
为了更清楚地说明本发明实施例或现有技术中的技术方案,下面将对实施例或现有技术描述中所需要使用的附图作简单地介绍,显而易见的,下面描述中的附图仅仅是本发明的一些实施例,对于本领域普通技术人员来讲,在不付出创造性劳动的前提下,还可以根据这些附图示出的结构获得其他的附图。
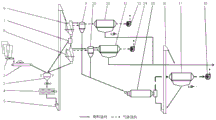
图1是本发明实施例的结构示意图;
上述附图中,附图标记对应的部件名称如下:
1、配料系统;2、喂料皮带;3、稳流称重仓;4、辊压机;5、物料提升机一;6、一级V型选粉机;7、筛网;8、二级V型选风机;9、一级沉降室;10、二级沉降室;11、一级收尘器;12、二级收尘器;13、一级选粉系统通风风机;14、二级选粉系统通风风机;15、磨机;16、物料提升机二;17、磨尾收尘器;18、磨机通风风机。
具体实施方式
下面将对本发明实施例中的技术方案进行清楚、完整地描述,显然,所描述的实施例仅是本发明的一部分实施例,而不是全部的实施例。基于本发明中的实施例,本领域普通技术人员在没有做出创造性劳动前提下所获得的所有其他实施例,都属于本发明保护的范围。另外,各个实施例之间的技术方案可以相互结合,但是必须是以本领域普通技术人员能够实现为基础,当技术方案的结合出现相互矛盾或无法实现时应当人认为这种技术方案的结合不存在,也不在本发明要求的保护范围之内。
在本发明中,除非另有明确的规定和限定,第一特征在第二特征“上”或“下”可以是第一和第二特征直接接触,或第一和第二特征通过中间媒介间接接触。而且,第一特征在第二特征“之上”、“上方”和“上面”可是第一特征在第二特征正上方或斜上方,或仅仅表示第一特征水平高度高于第二特征。第一特征在第二特征“之下”、“下方”和“下面”可以是第一特征在第二特征正下方或斜下方,或仅仅表示第一特征水平高度小于第二特征。
本发明的目的是通过以下技术方案来实现的:
如图1所示,以本发明一条配打散分级机的联合粉磨系统改造案例进行说明。该系统配一台160~140型辊压机与Φ4.2*13m球磨机,其系统中出辊压机物料通过打散机进行筛选,打散机故障及堵漏频繁,严重影响连续生产,生产PO42.5水泥时台产仅为130~140t/h,工序电耗在28~29kWh/t。
本发明对该粉磨系统进行改造,拆除辊压机系统中的打散机,增设两级V型选粉机和沉降室联合分选系统及沉降室,一级收尘器及风机采用原有打散机配套的收尘器及收尘风机,新增二级选粉系统的收尘器及风机。改造过程无需对原厂房结构进行改动。
一种选粉机和沉降室联合分选的水泥粉磨工艺系统,包括配料系统1、喂料皮带2、稳流称重仓3、辊压机4、物料提升机一5、一级V型选粉机6、筛网7、二级V型选风机8、一级沉降室9、二级沉降室10、磨机15、物料提升机二16;其中,
所述配料系统1连接稳流称重仓3的进料口,配料系统1与稳流称重仓3之间设置有喂料皮带2,稳流称重仓3的出料口与辊压机4的进料口连接,辊压机4的出料口连接物料提升机一5的进料口,物料提升机一5的出料口与一级V型选粉机6的进料口连接,所述一级V型选粉机6的第一出口与筛网7相连,一级V型选粉机6的第二出口与一级沉降室9相连,一级沉降室9的出口与磨机15的进口相连,所述筛网7的第一出口与二级V型选风机8的进料口相连,所述筛网7的第二出口与稳流称重仓3相连,所述二级V型选风机8的第一出口与二级沉降室10的进口相连,二级V型选风机8的第二出口与稳流称重仓3相连,二级沉降室10的出口与磨机15的进口相连,磨机15的出口与物料提升机二16的进口相连。
还包括一级收尘器11、二级收尘器12、磨尾收尘器17,所述一级收尘器11连接在一级沉降室9的出气口方向,二级收尘器12连接在二级沉降室10的出气口方向,磨尾收尘器17连接在磨机15的出气口方向。
还包括一级选粉系统通风风机13、二级选粉系统通风风机14、磨机通风风机18,所述一级选粉系统通风风机13连接在一级收尘器11的出气口方向,二级选粉系统通风风机14连接在二级收尘器12的出气口方向,磨机通风风机18连接在磨尾收尘器17的出气口方向。
在具体的实施例中,所述一级V型选粉机6与二级V型选风机8的连接方式为串联。
在具体的实施例中,一级V型选粉机6的容积为15m3,配置一级选粉系统通风风机13的风量为60000m3/h。
在具体的实施例中,二级V型选风机8的容积为8m3,配置二级选粉系统通风风机14的风量为30000m3/h。
在具体的实施例中,所诉筛网7篦缝设置在8mm。
在改造后,系统工艺流程按物料在工艺流程图流向阐述如下:原材料在配料系统1依次称重后通过喂料皮带2进入稳流称重仓3,物料通过稳流称重仓3后喂入辊压机4进行研磨,出辊压机4后物料通过物料提升机一5提升后进入一级V型选粉机6,选粉后粗粉进入筛网7,选出细粉经过一级沉降室9重力沉降后进入磨机15,一级V型选粉机6及一级沉降室9、一级收尘器11系统配置有一级选粉系统通风风机13,进入筛网7的物料经过分选,粗颗粒进入稳流称重仓3,细颗粒进入二级V型选粉机8;在二级V型选粉机8分选后,粗粉回稳流称重仓3,细粉经过二级沉降室10重力沉降后进入磨机15,二级V型选粉机8及二级沉降室10、二级收尘器12系统配置二级选粉系统通风风机14;物料进入磨机15经过研磨后,通过物料提升机二16后进入成品。
使用本发明对系统改造后,生产PO42.5水泥,其台时产量可达180~190t/h,工序电耗仅23~24kW·h/t,比原工艺台产提高50t/h,电耗下降约5kW·h/t,取得显著节能减碳效益。采用该工艺,系统实测两级分选效率82%,入磨物料R80μm在15%~20%,比表面积达200~210m2/kg,磨机研磨体装球量减少约30t,为磨机降低电耗提供了必要条件。
以上显示和描述了本发明的基本原理和主要特征和本发明的优点。本行业的技术人员应该了解,本发明不受上述实施例的限制,上述实施例和说明书中描述的只是说明本发明的原理,在不脱离本发明精神和范围的前提下,本发明还会有各种变化和改进,这些变化和改进都落入要求保护的本发明范围内。本发明要求保护的范围由所附的权利要求书及其等效物界定。
Claims (8)
1.一种选粉机和沉降室联合分选的水泥粉磨工艺系统,其特征在于:包括配料系统(1)、喂料皮带(2)、稳流称重仓(3)、辊压机(4)、物料提升机一(5)、一级V型选粉机(6)、筛网(7)、二级V型选风机(8)、一级沉降室(9)、二级沉降室(10)、磨机(15)、物料提升机二(16);其中,
所述配料系统(1)连接稳流称重仓(3)的进料口,配料系统(1)与稳流称重仓(3)之间设置有喂料皮带(2),稳流称重仓(3)的出料口与辊压机(4)的进料口连接,辊压机(4)的出料口连接物料提升机一(5)的进料口,物料提升机一(5)的出料口与一级V型选粉机(6)的进料口连接,所述一级V型选粉机(6)的第一出口与筛网(7)相连,一级V型选粉机(6)的第二出口与一级沉降室(9)相连,一级沉降室(9)的出口与磨机(15)的进口相连,所述筛网(7)的第一出口与二级V型选风机(8)的进料口相连,所述筛网(7)的第二出口与稳流称重仓(3)相连,所述二级V型选风机(8)的第一出口与二级沉降室(10)的进口相连,二级V型选风机(8)的第二出口与稳流称重仓(3)相连,二级沉降室(10)的出口与磨机(15)的进口相连,磨机(15)的出口与物料提升机二(16)的进口相连。
2.根据权利要求1所述的选粉机和沉降室联合分选的水泥粉磨工艺系统,其特征在于:还包括一级收尘器(11)、二级收尘器(12)、磨尾收尘器(17),所述一级收尘器(11)连接在一级沉降室(9)的出气口方向,二级收尘器(12)连接在二级沉降室(10)的出气口方向,磨尾收尘器(17)连接在磨机(15)的出气口方向。
3.根据权利要求2所述的选粉机和沉降室联合分选的水泥粉磨工艺系统,其特征在于:还包括一级选粉系统通风风机(13)、二级选粉系统通风风机(14)、磨机通风风机(18),所述一级选粉系统通风风机(13)连接在一级收尘器(11)的出气口方向,二级选粉系统通风风机(14)连接在二级收尘器(12)的出气口方向,磨机通风风机(18)连接在磨尾收尘器(17)的出气口方向。
4.根据权利要求1所述的选粉机和沉降室联合分选的水泥粉磨工艺系统,其特征在于:所述一级V型选粉机(6)与二级V型选风机(8)的连接方式为串联。
5.根据权利要求3所述的选粉机和沉降室联合分选的水泥粉磨工艺系统,其特征在于:一级V型选粉机(6)的容积为10~20m3,配置一级选粉系统通风风机(13)的风量为50000~70000m3/h。
6.根据权利要求3所述的选粉机和沉降室联合分选的水泥粉磨工艺系统,其特征在于:二级V型选风机(8)的容积为5~10m3,配置二级选粉系统通风风机(14)的风量为20000~30000m3/h。
7.根据权利要求1所述的选粉机和沉降室联合分选的水泥粉磨工艺系统,其特征在于:所诉筛网(7)篦缝设置在5~10mm。
8.一种选粉机和沉降室联合分选的水泥粉磨工艺,其特征在于,应用权利要求1~7所述的选粉机和沉降室联合分选的水泥粉磨工艺系统,包括下述步骤:
步骤一:原材料在配料系统(1)依次称重后通过喂料皮带(2)进入稳流称重仓(3);
步骤二:物料通过稳流称重仓(3)后喂入辊压机(4)进行研磨;
步骤三:出辊压机(4)后物料通过物料提升机一(5)提升后进入一级V型选粉机(6),
步骤四:选粉后粗粉进入筛网(7),选出细粉经过一级沉降室(9)重力沉降后进入磨机(15),一级V型选粉机(6)及一级沉降室(9)、一级收尘器(11)系统配置有一级选粉系统通风风机(13),进入筛网(7)的物料经过分选,粗颗粒进入稳流称重仓(3),细颗粒进入二级V型选粉机(8);
步骤五:在二级V型选粉机(8)分选后,粗粉回稳流称重仓(3),细粉经过二级沉降室(10)重力沉降后进入磨机(15),二级V型选粉机(8)及二级沉降室(10)、二级收尘器(12)系统配置二级选粉系统通风风机(14);
步骤六:物料进入磨机(15)经过研磨后,通过物料提升机二(16)后进入成品。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202211672226.7A CN116037306B (zh) | 2022-12-26 | 2022-12-26 | 一种选粉机和沉降室联合分选的水泥粉磨工艺及工艺系统 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202211672226.7A CN116037306B (zh) | 2022-12-26 | 2022-12-26 | 一种选粉机和沉降室联合分选的水泥粉磨工艺及工艺系统 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| CN116037306A true CN116037306A (zh) | 2023-05-02 |
| CN116037306B CN116037306B (zh) | 2025-03-28 |
Family
ID=86119180
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202211672226.7A Active CN116037306B (zh) | 2022-12-26 | 2022-12-26 | 一种选粉机和沉降室联合分选的水泥粉磨工艺及工艺系统 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN116037306B (zh) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN117138918A (zh) * | 2023-08-31 | 2023-12-01 | 中建材(合肥)粉体科技装备有限公司 | 一种辊压机生料粉磨系统 |
| CN117583113A (zh) * | 2023-12-20 | 2024-02-23 | 华润水泥技术研发(广西)有限公司 | 辊压机研磨效率检测方法及其装置、电子设备、存储介质 |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN103041906A (zh) * | 2013-01-03 | 2013-04-17 | 湖南三泓建材有限公司 | 一种矿渣微粉粉磨系统及工艺 |
| CN104261707A (zh) * | 2014-09-19 | 2015-01-07 | 南京凯盛国际工程有限公司 | 一种可调粒度分布的水泥外循环立磨制备系统 |
| CN205109812U (zh) * | 2015-10-29 | 2016-03-30 | 邓州中联水泥有限公司 | 一种粉磨设备 |
| CN205966118U (zh) * | 2016-08-11 | 2017-02-22 | 中建材(合肥)粉体科技装备有限公司 | 多功能粉磨系统 |
| CN207153894U (zh) * | 2017-07-20 | 2018-03-30 | 中建材(合肥)粉体科技装备有限公司 | 一种无球化粉磨生产水泥工艺系统 |
-
2022
- 2022-12-26 CN CN202211672226.7A patent/CN116037306B/zh active Active
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN103041906A (zh) * | 2013-01-03 | 2013-04-17 | 湖南三泓建材有限公司 | 一种矿渣微粉粉磨系统及工艺 |
| CN104261707A (zh) * | 2014-09-19 | 2015-01-07 | 南京凯盛国际工程有限公司 | 一种可调粒度分布的水泥外循环立磨制备系统 |
| CN205109812U (zh) * | 2015-10-29 | 2016-03-30 | 邓州中联水泥有限公司 | 一种粉磨设备 |
| CN205966118U (zh) * | 2016-08-11 | 2017-02-22 | 中建材(合肥)粉体科技装备有限公司 | 多功能粉磨系统 |
| CN207153894U (zh) * | 2017-07-20 | 2018-03-30 | 中建材(合肥)粉体科技装备有限公司 | 一种无球化粉磨生产水泥工艺系统 |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN117138918A (zh) * | 2023-08-31 | 2023-12-01 | 中建材(合肥)粉体科技装备有限公司 | 一种辊压机生料粉磨系统 |
| CN117583113A (zh) * | 2023-12-20 | 2024-02-23 | 华润水泥技术研发(广西)有限公司 | 辊压机研磨效率检测方法及其装置、电子设备、存储介质 |
Also Published As
| Publication number | Publication date |
|---|---|
| CN116037306B (zh) | 2025-03-28 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN101134175B (zh) | 一种辊压机联合粉磨装置 | |
| CN101596483B (zh) | 一种物料粉磨系统 | |
| CN102500455B (zh) | 一种尾矿高效回收处理的方法 | |
| WO2022021960A1 (zh) | 一种砼用粗细介微集料6s加工工艺及生产线 | |
| WO2020042680A1 (zh) | 多级循环加工并且预打散的粉煤灰超细粉磨系统 | |
| CN116037306B (zh) | 一种选粉机和沉降室联合分选的水泥粉磨工艺及工艺系统 | |
| CN210304024U (zh) | 一种三循环闭路粉磨系统 | |
| WO2020212876A1 (en) | Dry grinding system and method for reduced tailings dewatering, improving flotation efficiency, producing drier tailings, and preventing filter media blinding | |
| CN111495560A (zh) | 一种静态双分级选粉机及半终预粉磨系统 | |
| CN116037287A (zh) | 一种两辊拖一磨半终粉磨水泥工艺系统及其生产方法 | |
| CN106694187A (zh) | 带稳流计量装置的水泥半终粉磨系统 | |
| CN101665334A (zh) | 一种循环分流水泥粉磨方法及系统 | |
| CN108097364A (zh) | 一种应用专用细粉分离设备的新型水泥工业辊压机循环闭路系统 | |
| CN113399032B (zh) | 一种高效梯度联合粉磨系统及粉磨工艺 | |
| CN205517995U (zh) | 一种带有磨粉外导出机构的新型立式辊磨机 | |
| CN106582999B (zh) | 一种环保型再生骨料强化与制粉集成系统 | |
| CN116116537A (zh) | 一种钢渣微粉辊压机半终粉磨三闭路生产工艺系统 | |
| CN205518001U (zh) | 一种安装在立式辊磨机上磨粉外导出机构 | |
| CN210545598U (zh) | 一种半终粉磨系统 | |
| CN212468428U (zh) | 一种砼用粗细介微集料6s生产线 | |
| CN116037289A (zh) | 二筛一选辊压机水泥联合预粉磨工艺 | |
| CN115970850A (zh) | 一种粉磨系统动态选粉机回粉再分选方法 | |
| CN208050023U (zh) | 一种应用专用细粉分离设备的新型水泥工业辊压机循环闭路系统 | |
| CN210079748U (zh) | 一种用于制备脱硫石粉的系统 | |
| CN112604802A (zh) | 水泥选粉工艺 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| GR01 | Patent grant | ||
| GR01 | Patent grant |